




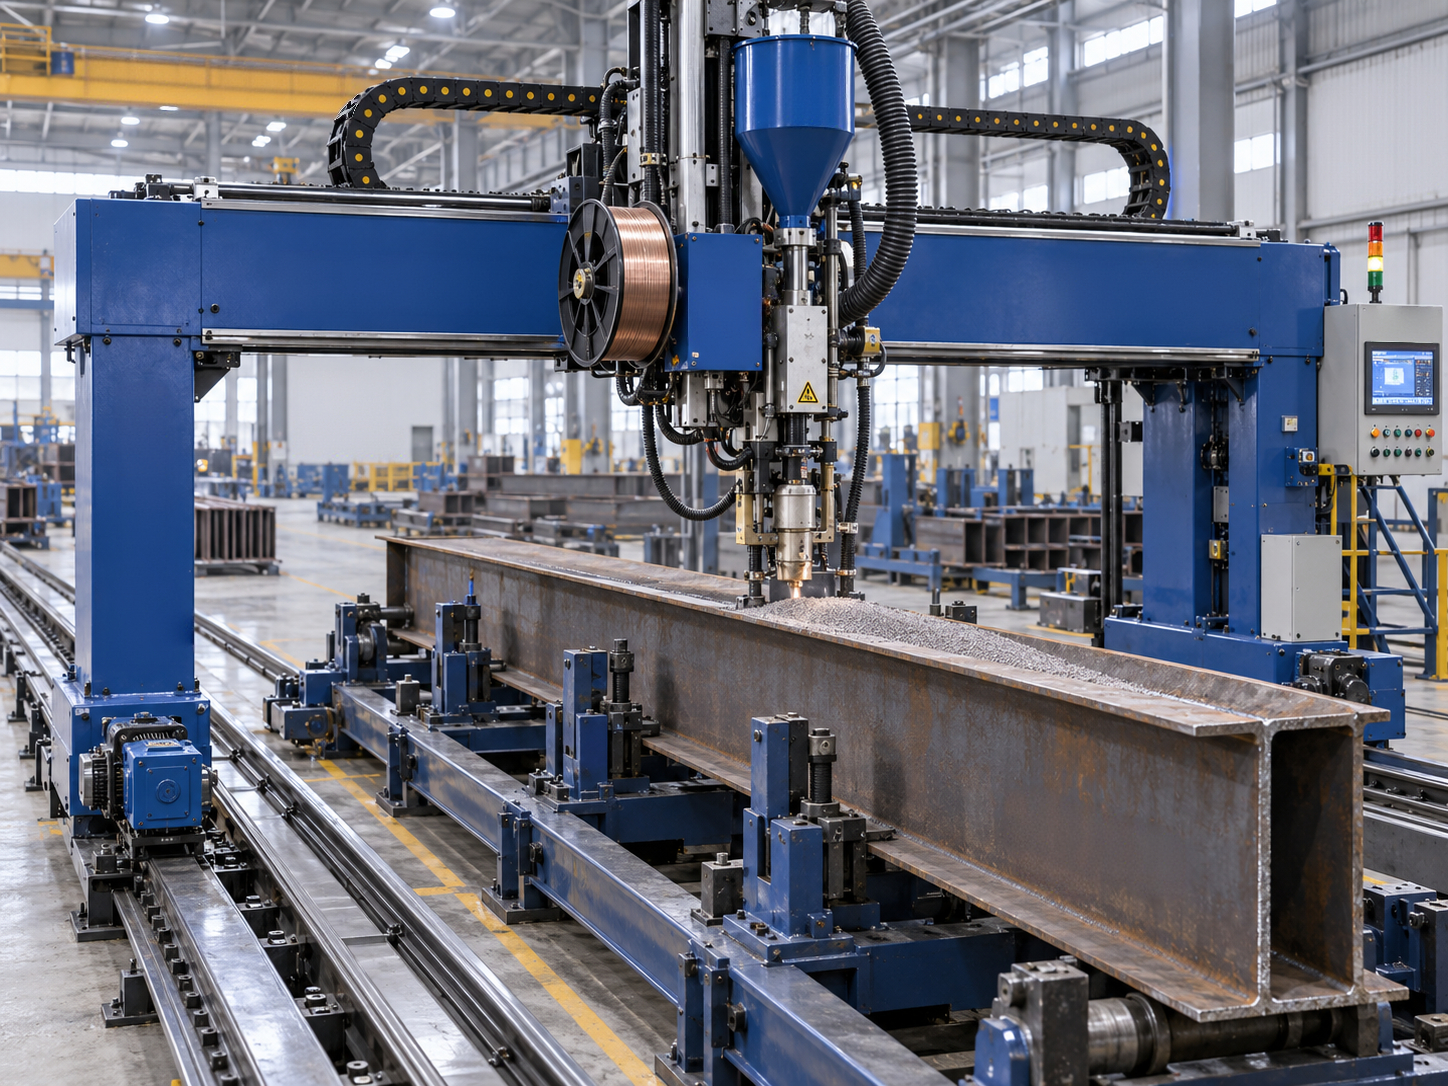
Cómo funciona una máquina de soldadura de pórtico: componentes y procesos explicados
Qué es una máquina de soldadura de pórtico y dónde se utiliza
Una máquina de soldadura de pórtico es un sistema de soldadura mecanizado basado en un puente que se extiende sobre una pieza de trabajo o una bancada de producción. Los cabezales de soldadura se montan en el puente, mientras que unos ejes controlados los desplazan a lo largo de las juntas requeridas. En una configuración común, el puente se desplaza sobre raíles paralelos en el suelo, un carro se mueve a través del puente y una corredera vertical ajusta la altura de la antorcha. Otros diseños mantienen el pórtico fijo y desplazan la pieza de trabajo. Su característica distintiva es la estructura de puente que soporta un movimiento de soldadura controlado en una zona de trabajo considerable.
Estas máquinas suelen soldar juntas largas y accesibles en vigas estructurales, conjuntos de chapas, perfiles cajón y otras estructuras de gran tamaño. Una máquina de soldadura de pórtico puede mejorar la uniformidad del desplazamiento y reducir la manipulación manual repetida de la antorcha, especialmente cuando en la producción se repiten juntas similares. Su idoneidad depende de la accesibilidad de las costuras, la geometría de la pieza, el volumen de producción y la precisión de la preparación. Los conjuntos irregulares que requieren cambios frecuentes del ángulo de la antorcha pueden necesitar ejes adicionales, equipos de reposicionamiento o un robot de soldadura, mientras que las costuras longitudinales sencillas suelen ser adecuadas para una configuración mecanizada más simple.
Los compradores deben distinguir la estructura de pórtico del proceso de soldadura que incorpora. La soldadura por arco sumergido, abreviada comúnmente como SAW, se utiliza con frecuencia para costuras largas y requisitos de mayor tasa de deposición. La soldadura por arco con gas y electrodo consumible, o GMAW, y la soldadura por arco con alambre tubular, o FCAW, pueden ser adecuadas para distintos materiales, posiciones y condiciones de acceso. La máquina proporciona movimiento e integración; el proceso seleccionado determina los requisitos de protección, los consumibles, las características operativas y gran parte del perfil de soldadura alcanzable. Ninguna configuración sirve por igual para todas las tareas de fabricación.
Componentes principales y cómo funcionan en conjunto
La base mecánica incluye el puente, las columnas de soporte, los raíles o guías, los mecanismos de accionamiento y las correderas de los cabezales de soldadura. La rigidez estructural ayuda a limitar los movimientos no deseados de la antorcha, mientras que unos raíles alineados permiten un desplazamiento suave a lo largo de la zona de trabajo. Según el diseño, el movimiento puede proporcionarse mediante accionamientos con engranajes, sistemas de piñón y cremallera u otros mecanismos. Cuando están instalados, los encóderes proporcionan información de realimentación sobre la posición o la velocidad. La alineación de los raíles, la escuadra del puente, el juego mecánico y las vibraciones afectan al movimiento real de la antorcha; por tanto, un serv accionamiento por sí solo no determina la precisión de toda la máquina.
El conjunto de soldadura suele incluir una fuente de potencia, un alimentador de alambre, una antorcha o un cabezal de soldadura, cables y accesorios específicos para el proceso. Una instalación de arco sumergido también necesita suministro de fundente y puede incluir equipos de recuperación de fundente. Una instalación con protección gaseosa requiere un suministro de gas adecuado y protección frente a corrientes de aire perturbadoras. Los requisitos de refrigeración dependen del régimen de trabajo y de la configuración de la antorcha. La gestión de cables y mangueras debe permitir todo el recorrido de la máquina sin tirar del cabezal, crear riesgos de tropiezo ni interferir con los utillajes y las piezas en movimiento.
El sistema de control coordina el desplazamiento, el encendido del arco, la alimentación de alambre y la secuencia de soldadura. Un controlador lógico programable puede gestionar la secuenciación de la máquina, mientras que las funciones CNC permiten ejecutar trayectorias programadas cuando sea necesario. Las sondas de contacto, la detección del arco o los sensores ópticos opcionales pueden ayudar a seguir las variaciones de la junta dentro de límites definidos. Los utillajes mantienen la pieza en una posición repetible, y las protecciones, las paradas de emergencia, los enclavamientos, la extracción y la protección eléctrica adecuada contribuyen a una operación segura. La eficacia de una máquina de soldadura de pórtico depende de que estos sistemas funcionen en conjunto en condiciones reales de producción.
El proceso de soldadura: de la preparación a la inspección
La producción comienza con la identificación del material, la preparación de la junta y el ajuste del montaje. Los operarios eliminan los contaminantes, comprueban la preparación de los bordes y las separaciones de raíz, y verifican que los puntos de soldadura y los utillajes puedan mantener la alineación. La especificación del procedimiento de soldadura, o WPS, establece el proceso aplicable, los consumibles, los rangos de parámetros y los controles de temperatura. Antes de soldar, el personal verifica el recorrido de los raíles, la holgura de la antorcha, la ubicación de la costura y la disposición del soporte de la pieza. Una prueba en seco ayuda a detectar colisiones y problemas de acceso antes de iniciar el arco, especialmente si se utilizan varios cabezales o conjuntos de formas poco habituales.
Durante la soldadura, el controlador establece la secuencia requerida para el suministro de gas de protección o fundente, el encendido del arco y el desplazamiento. La corriente, la tensión, la velocidad de alimentación del alambre y la velocidad de desplazamiento deben ser compatibles con el procedimiento cualificado. La velocidad de desplazamiento afecta a la energía aportada por unidad de longitud, mientras que la posición y el ángulo de la antorcha influyen en la ubicación del cordón y la fusión. Si se instala un sistema de seguimiento de costura, su rango de corrección debe adaptarse a las variaciones previstas de la junta. El seguimiento no puede compensar indefinidamente separaciones excesivas, una preparación deficiente de los bordes o utillajes que permitan un movimiento impredecible del conjunto.
Después de cada pasada, los operarios realizan la limpieza y las comprobaciones que exige el procedimiento, incluida la eliminación de escoria en los procesos que la generan y la verificación de la temperatura entre pasadas cuando se especifica. Las soldaduras terminadas se someten a inspección visual y a cualquier ensayo adicional requerido por el plano, el contrato o el código aplicable. Según los materiales y los tipos de junta, pueden ser aplicables los ensayos ultrasónicos, radiográficos, por partículas magnéticas o por líquidos penetrantes. Los resultados de inspección deben retroalimentar el control de la preparación: los defectos recurrentes pueden indicar problemas de preparación, consumibles, parámetros o posicionamiento, y no necesariamente una avería de la máquina.
Principales tipos de máquinas y aplicaciones adecuadas
Los pórticos móviles se desplazan a lo largo de una bancada de fabricación fija y son adecuados para conjuntos largos difíciles de transportar durante la soldadura. Los pórticos fijos combinados con mesas móviles pueden ser apropiados para componentes más cortos o células de producción repetitiva. Los sistemas de un solo cabezal ofrecen una configuración relativamente sencilla, mientras que los conjuntos de varios cabezales pueden soldar más de una costura en un ciclo. Su productividad depende de la accesibilidad de las juntas, la capacidad eléctrica disponible, la secuencia de soldadura y el comportamiento térmico. Los arcos múltiples requieren planificación del proceso, ya que su interacción y distribución del calor pueden afectar a la calidad de la soldadura y a la deformación.
Los talleres de acero estructural suelen considerar los sistemas de pórtico para soldar cordones de ángulo en vigas H y conjuntos de chapas o perfiles cajón. Una instalación para soldar vigas puede trabajar junto con equipos de montaje, enderezado, taladrado y manipulación. Wuxi Samgins ofrece máquinas de montaje de vigas H, máquinas de soldadura de vigas H, máquinas enderezadoras y líneas horizontales de soldadura de vigas H, lo que permite a los compradores analizar la secuencia de producción completa. La cuestión comercial pertinente es si la preparación previa y la manipulación posterior pueden soportar la velocidad de soldadura propuesta; de lo contrario, una estación de soldadura más rápida puede dejar la línea global limitada en otras etapas.
Para la fabricación de tanques y tuberías, la selección del equipo depende en gran medida de la orientación de la costura y del movimiento de los componentes. Las máquinas para costuras longitudinales, los manipuladores de soldadura y los posicionadores rotativos de la gama de productos de Wuxi Samgins pueden ser más adecuados para determinadas tareas que un pórtico. La empresa también ofrece robots de soldadura personalizados y posicionadores rotativos de servicio pesado para requisitos específicos de cada aplicación. Entre las referencias de clientes que ha proporcionado figuran Zein Steel Industries Co.LLC y Lincoln Electric-MENA. Los compradores deben solicitar pruebas pertinentes de proyectos y autorización para usar las referencias, ya que los nombres proporcionados por sí solos no demuestran una instalación, una configuración de máquina ni un resultado de producción medido concretos.
Criterios de selección y normas del sector
Empiece a especificar una máquina de soldadura de pórtico con planos representativos, calidades de materiales, rangos de espesores, detalles de las juntas y producción requerida. Defina el espacio de trabajo, el recorrido de los cabezales, el acceso de la antorcha, la carga admisible del suelo y el método de carga. A continuación, determine el proceso requerido, el ciclo de trabajo, el número de cabezales y los límites del procedimiento. Pida a los proveedores que distingan entre la precisión de posicionamiento y la capacidad real de cumplir los criterios de aceptación de las soldaduras. Una prueba de aceptación útil utiliza juntas representativas y registra el tiempo de preparación, el tiempo de arco, el tiempo de manipulación, los resultados dimensionales y los resultados de inspección en condiciones acordadas con claridad.
Al evaluar la documentación, distinga entre la conformidad de la maquinaria, la gestión de la calidad y la conformidad del producto soldado. ISO 9001 se refiere al sistema de gestión de la calidad de una organización; no certifica todas las soldaduras. El marcado CE se refiere a la conformidad con los requisitos europeos aplicables y no acredita el cumplimiento de un código de fabricación ASME o API. Según la aplicación, los contratos pueden hacer referencia a AWS D1.1, disposiciones pertinentes de ASME, requisitos de API o normas ISO de soldadura. Confirme las ediciones aplicables, los requisitos de cualificación, las responsabilidades de inspección y las obligaciones del mercado de destino antes de finalizar la especificación del equipo.
Wuxi Samgins declara cumplir el sistema de calidad ISO 9001 y los requisitos de conformidad CE relacionados con maquinaria y electricidad, contar con patentes de modelos de utilidad y tener más de diez años de experiencia exportadora. También indica que los componentes hidráulicos, servo y CNC clave utilizan marcas internacionales consolidadas. Durante la adquisición, verifique la vigencia y el alcance de los certificados, la declaración y la documentación técnica de la máquina encargada, y la lista real de componentes. La familiaridad con los requisitos de ASME o API puede facilitar las conversaciones técnicas, pero la responsabilidad de cualificar los procedimientos y cumplir los códigos de fabricación debe asignarse expresamente en el contrato del proyecto.
Instalación, mantenimiento y control de calidad de la producción
La planificación de la instalación debe contemplar los cimientos, la alineación de los raíles, el suministro eléctrico, la puesta a tierra, la extracción, la iluminación, el acceso para elevación y la circulación segura alrededor de la zona de trabajo. Confirme estos requisitos con el proveedor antes de la entrega del equipo. La puesta en servicio debe verificar los límites de desplazamiento, las paradas de emergencia, los enclavamientos, el movimiento de los cables y las holguras operativas, seguida de pruebas de soldadura con materiales representativos. Establezca mediciones de referencia para el movimiento y el rendimiento de soldadura. La formación de los operarios y del personal de mantenimiento debe abarcar la configuración, los ajustes permitidos, la recuperación tras fallos, los procedimientos de aislamiento y los registros necesarios para mantener una producción uniforme.
Los intervalos de mantenimiento deben seguir las instrucciones del fabricante y tener en cuenta el régimen de trabajo real, el polvo, la exposición al fundente y las condiciones ambientales. Las comprobaciones rutinarias suelen incluir los raíles, las guías, la alimentación de alambre, las puntas de contacto, los cables, las mangueras y el rendimiento de la extracción. El mantenimiento programado puede incluir la lubricación, el estado de los accionamientos, las conexiones eléctricas, los circuitos de refrigeración y la verificación de la velocidad de desplazamiento o el posicionamiento. Aísle las fuentes de energía pertinentes antes de realizar tareas de mantenimiento. Los cambios en la ubicación del cordón, la alimentación inestable del alambre, los ruidos anómalos de los accionamientos o las correcciones de seguimiento repetidas deben motivar una investigación, en lugar de quedar ocultos mediante ajustes reiterados de los parámetros.
El control de calidad de la producción vincula la receta de la máquina con el procedimiento aprobado y el trabajo correcto. Entre los registros útiles se incluyen la identificación del material, los lotes de consumibles cuando se requiera, los ajustes de parámetros, los resultados de inspección y el historial de reparaciones. Los controles de acceso a las recetas pueden reducir los cambios involuntarios, pero los operarios siguen necesitando autoridad clara para detener la producción cuando las condiciones se salen de los límites del procedimiento. Wuxi Samgins describe un servicio que abarca diseño, fabricación, ventas y posventa. Los compradores deben traducir ese alcance de servicio en condiciones documentadas de formación, disponibilidad de repuestos, tiempos de respuesta y garantía para la configuración seleccionada.
Costes de propiedad y rentabilidad de la inversión
El precio de compra es solo una parte del coste de propiedad de una máquina de soldadura de pórtico. La inversión inicial puede incluir fuentes de potencia de soldadura, cabezales, equipos de seguimiento, utillajes, cimientos, extracción, transporte, puesta en servicio y formación. Los costes de producción incluyen alambre, fundente o gas de protección, electricidad, piezas de desgaste, mano de obra, mantenimiento e inspección. Tenga en cuenta los equipos de carga y descarga, el acceso para el servicio y la superficie ocupada por los raíles y las bancadas de fabricación. Compare las ofertas con el mismo alcance, ya que las infraestructuras o los accesorios excluidos pueden modificar considerablemente el coste final instalado.
Estime el rendimiento según el ciclo de producción completo, no solo la velocidad de desplazamiento durante la soldadura. La carga, la alineación, la soldadura de puntos, el precalentamiento, la limpieza, el reposicionamiento, la inspección y la descarga pueden ocupar una parte considerable del tiempo disponible. Una mayor capacidad de deposición solo aporta valor cuando la junta, el procedimiento y las operaciones auxiliares pueden aprovecharla. Del mismo modo, el ahorro de mano de obra depende de las necesidades reales de personal y supervisión. Utilice datos de referencia medidos en la producción actual y, a continuación, pruebe supuestos realistas de utilización de la máquina y de combinación de productos antes de atribuir beneficios financieros a la automatización.
Una estimación práctica del plazo de recuperación simple divide la inversión total instalada por el beneficio neto anual en efectivo previsto. Ese beneficio puede incluir capacidad de mano de obra liberada, menores costes de retrabajo y una mayor contribución procedente de productos vendibles, menos los costes adicionales de mantenimiento, consumibles, energía y financiación, cuando corresponda. Evite contabilizar dos veces el ahorro de mano de obra y las ganancias de capacidad derivadas de las mismas horas liberadas. Evalúe escenarios de utilización conservadores y previstos, y considere las consecuencias de una interrupción del servicio. Una prueba del proveedor con piezas representativas proporciona una base de inversión más sólida que un porcentaje de productividad sin fundamento.
Tendencias futuras y planificación del siguiente paso
El desarrollo avanza hacia una mejor detección de costuras, un movimiento más coordinado y una mayor recopilación de datos de producción. Los sensores ópticos pueden ayudar a localizar las juntas, mientras que los controles adaptativos adecuados pueden ajustar determinadas variables dentro de límites validados. Estas capacidades son más útiles cuando abordan una fuente conocida de variación, como los cambios repetibles en la posición de la costura. El rendimiento de los sensores sigue dependiendo de la geometría de la junta, la visibilidad, la contaminación, el calor y las condiciones del proceso. Los compradores deben evaluar la aplicación completa de detección mediante pruebas, en lugar de considerar una denominación tecnológica como prueba de un rendimiento fiable.
Los controles conectados pueden facilitar la gestión de recetas, el registro de parámetros, la planificación del mantenimiento y la conexión con los sistemas de producción de fábrica. La integración con equipos de corte, montaje de vigas, posicionadores o manipulación de materiales puede mejorar el flujo de producción cuando se definen las interfaces y las responsabilidades. La modernización de una máquina de soldadura de pórtico existente puede ser viable si la estructura y los accionamientos siguen siendo adecuados y se dispone de asistencia. La decisión debe comparar la vida mecánica restante, la compatibilidad de los controles, los requisitos de seguridad, el tiempo de inactividad y el coste de actualización con las ventajas y la asistencia durante el ciclo de vida que ofrece una máquina de sustitución.
Para desarrollar un proyecto con Wuxi Samgins, proporcione planos de muestra, materiales, rangos de espesores, tipos de costura, dimensiones de las piezas, objetivos de producción y requisitos del mercado de destino. Solicite una propuesta que identifique el proceso de soldadura, la configuración de movimiento, los utillajes, el seguimiento opcional, los requisitos de servicios auxiliares y el método de aceptación. Incluya en las conversaciones las responsabilidades de instalación, la formación, los consumibles, los repuestos y las condiciones de asistencia. Esta información permite al proveedor evaluar si un pórtico, una máquina específica para costuras, una línea de soldadura de vigas u otra configuración se ajusta mejor al trabajo real y a la justificación de la inversión.
Buscar
Productos recomendados
Blogs recomendados
Envíenos un mensaje
Envíenos un mensaje
Una persona dedicada realizará un seguimiento individual de sus necesidades y proporcionará soluciones personalizadas según
sus necesidades.
Póngase en contacto
Esperamos tener noticias suyas para comunicarnos en profundidad sobre cómo satisfacer sus requisitos de mezcla.