




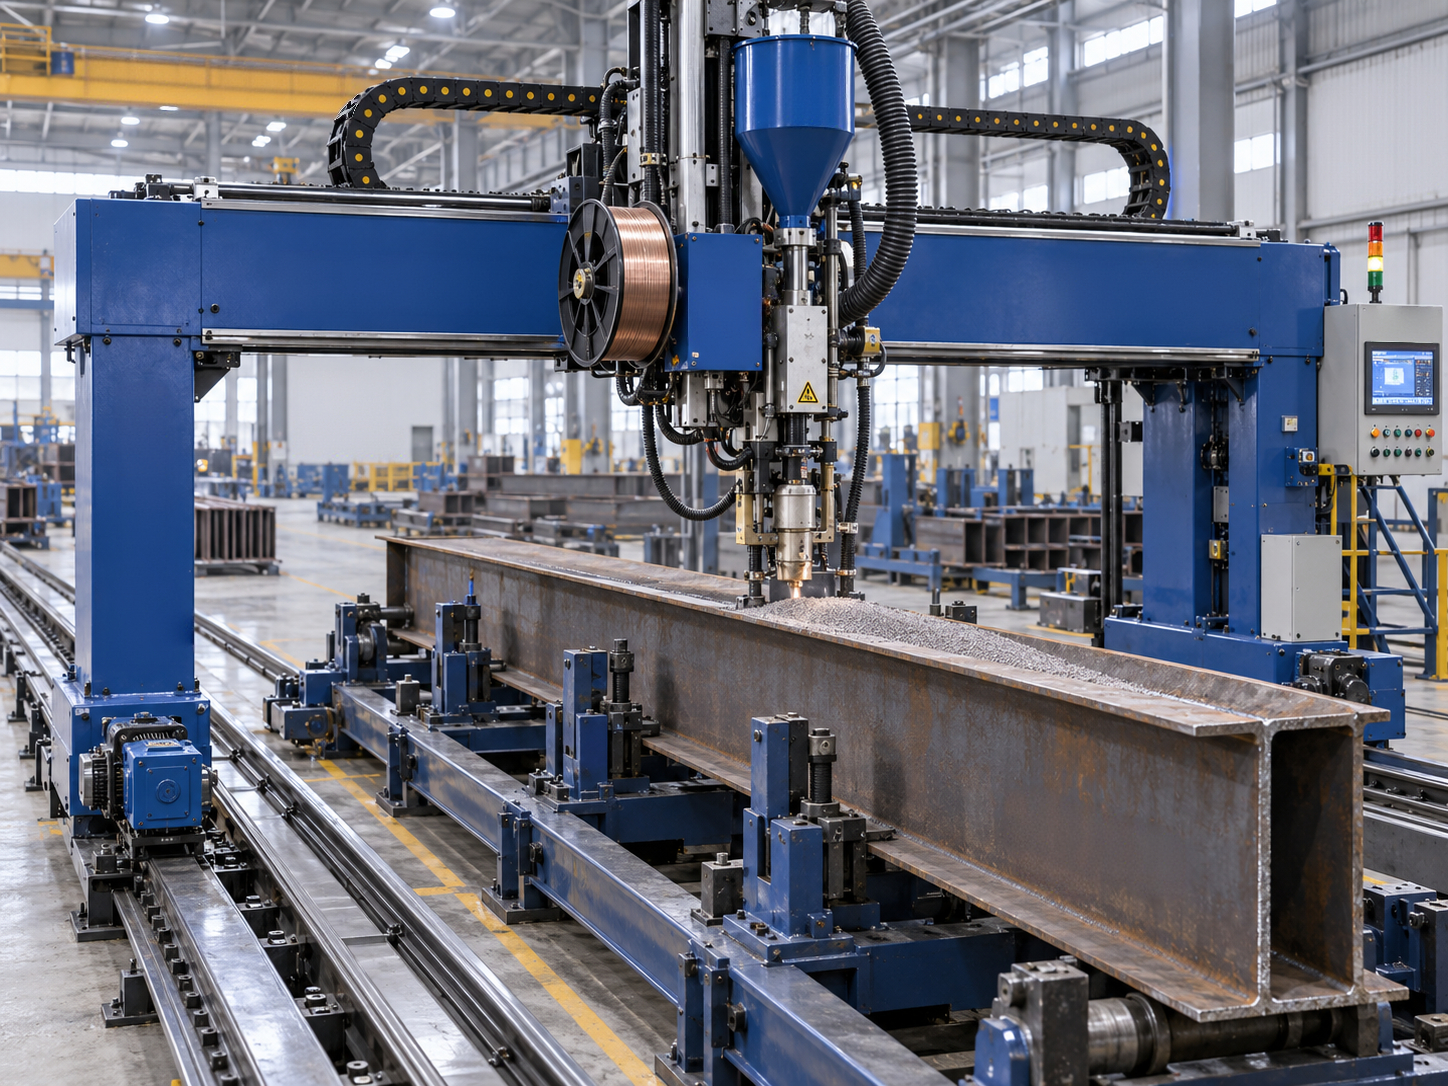
Как работает портальная сварочная машина: объяснение компонентов и процессов
Что такое портальная сварочная машина и где она применяется
Портальная сварочная машина — это механизированная сварочная система, построенная на основе моста, перекрывающего заготовку или производственную платформу. Сварочные головки устанавливаются на мосту, а управляемые оси перемещают их вдоль необходимых соединений. В распространенной конфигурации мост движется по параллельным напольным рельсам, каретка перемещается поперек моста, а вертикальный суппорт регулирует высоту горелки. В других конструкциях портал остается неподвижным, а перемещается заготовка. Отличительная особенность такой машины — мостовая конструкция, обеспечивающая управляемое перемещение сварочного оборудования в пределах значительной рабочей зоны.
На таких машинах обычно сваривают длинные доступные швы на строительных балках, листовых сборках, коробчатых профилях и других крупногабаритных конструкциях. Портальная сварочная машина может обеспечить более равномерное перемещение и сократить необходимость многократного ручного перемещения горелки, особенно если в производстве повторяются аналогичные швы. Пригодность оборудования зависит от доступности шва, геометрии заготовки, объема производства и точности подготовки. Для сварки нестандартных сборок, требующих частого изменения угла горелки, могут понадобиться дополнительные оси, оборудование для переустановки или сварочный робот; для простых продольных швов часто подходит более простая механизированная система.
Покупателям следует отличать портальную конструкцию от используемого на ней сварочного процесса. Для длинных швов и высокой производительности наплавки часто применяют сварку под флюсом, обычно обозначаемую аббревиатурой SAW. Газовая дуговая сварка металлическим электродом (GMAW) и дуговая сварка порошковой проволокой (FCAW) могут подходить для других материалов, пространственных положений и условий доступа. Машина обеспечивает перемещение и интеграцию оборудования; выбранный процесс определяет требования к защите, расходные материалы, рабочие характеристики и значительную часть параметров формируемого шва. Ни одна конфигурация не является одинаково подходящей для всех производственных задач.
Основные компоненты и принцип их совместной работы
Механическая основа включает мост, опорные колонны, рельсы или направляющие, приводные механизмы и суппорты сварочных головок. Жесткость конструкции помогает ограничить нежелательные перемещения горелки, а выверенные рельсы обеспечивают плавный ход по всей рабочей длине. В зависимости от конструкции для перемещения используются редукторные приводы, системы «шестерня — зубчатая рейка» или другие механизмы. При наличии энкодеры передают данные о положении или скорости. Выверка рельсов, перпендикулярность моста, люфт и вибрация влияют на фактическое перемещение горелки, поэтому наличие сервопривода само по себе не гарантирует точность всей машины.
В сварочный комплект обычно входят источник питания, механизм подачи проволоки, горелка или сварочная головка, кабели и принадлежности для конкретного процесса. Установка для сварки под флюсом также нуждается в системе подачи флюса и может включать оборудование для его сбора. Для установки с газовой защитой требуется подходящая система подачи газа и защита от мешающих воздушных потоков. Система охлаждения зависит от режима работы горелки и конфигурации оборудования. Прокладка кабелей и шлангов должна обеспечивать полный ход машины, не создавая натяжения на головке, опасности спотыкания или помех для оснастки и движущихся заготовок.
Система управления координирует перемещение, зажигание дуги, подачу проволоки и последовательность сварки. Программируемый логический контроллер может управлять последовательностью операций машины, а функции ЧПУ — поддерживать заданные траектории, когда это необходимо. Дополнительные контактные датчики, датчики слежения за дугой или оптические датчики могут компенсировать отклонения соединения в установленных пределах. Оснастка удерживает заготовку в повторяемом положении, а ограждения, аварийные остановы, блокировки, вытяжка и соответствующая электрическая защита обеспечивают безопасную эксплуатацию. Эффективность портальной сварочной машины зависит от совместной работы этих систем в реальных производственных условиях.
Сварочный процесс: от подготовки до контроля
Производство начинается с идентификации материала, подготовки соединения и сборки под сварку. Операторы удаляют загрязнения, проверяют подготовку кромок и корневые зазоры, а также убеждаются, что прихваточные швы и оснастка обеспечивают сохранение соосности. Технологическая инструкция по сварке (WPS) устанавливает применимый процесс, расходные материалы, диапазоны параметров и температурный режим. Перед сваркой персонал проверяет ход по рельсам, зазор для горелки, положение шва и способ опоры заготовки. Пробный прогон помогает выявить возможные столкновения и проблемы с доступом до зажигания дуги, особенно при работе с несколькими головками или деталями необычной формы.
Во время сварки система управления задает необходимую последовательность подачи защитного газа или флюса, зажигания дуги и перемещения. Сварочный ток, напряжение, скорость подачи проволоки и скорость перемещения должны соответствовать аттестованной технологии. Скорость перемещения влияет на энергию, подаваемую на единицу длины, а положение и угол горелки — на размещение валика и проплавление. Если установлена система слежения за швом, диапазон ее коррекции должен учитывать ожидаемые отклонения соединения. Слежение не может бесконечно компенсировать чрезмерные зазоры, плохую подготовку кромок или оснастку, не обеспечивающую стабильное положение сборки.
После каждого прохода операторы выполняют очистку и проверки, предусмотренные технологией, включая удаление шлака для процессов с образованием шлака и проверку межслойной температуры, если она требуется. Готовые швы подвергают визуальному контролю и дополнительным испытаниям, предусмотренным чертежом, контрактом или применимым кодом. Для отдельных материалов и типов соединений могут применяться ультразвуковой, радиографический, магнитопорошковый или капиллярный контроль. Результаты контроля следует использовать для корректировки настройки: повторяющиеся дефекты могут указывать на проблемы с подготовкой, расходными материалами, параметрами или позиционированием, а не на единичную неисправность машины.
Основные типы машин и подходящие области применения
Передвижные порталы перемещаются вдоль стационарного сборочного стенда и подходят для длинных конструкций, которые сложно транспортировать во время сварки. Неподвижные порталы в сочетании с подвижными столами могут быть пригодны для коротких деталей или повторяющихся производственных ячеек. Одноголовочные системы обеспечивают относительно простую настройку, а многоголовочные могут сваривать несколько швов за один цикл. Их производительность зависит от доступности соединений, наличия электрической мощности, последовательности сварки и тепловых характеристик. Работа с несколькими дугами требует технологического планирования, поскольку их взаимное влияние и распределение тепла могут сказываться на качестве шва и деформации.
Предприятия по производству металлоконструкций часто рассматривают портальные системы для угловых швов двутавровых балок, а также листовых и коробчатых сборок. Линия для сварки балок может работать совместно с оборудованием для сборки, правки, сверления и перемещения. Wuxi Samgins предлагает машины для сборки двутавровых балок, сварочные машины для двутавровых балок, правильные машины и горизонтальные линии для сварки двутавровых балок; это позволяет покупателям обсуждать весь производственный процесс. Важно выяснить, смогут ли подготовительные операции и последующая обработка обеспечить заданную скорость сварки: иначе более быстрая сварочная станция может стать узким местом в другом месте общей линии.
При изготовлении резервуаров и труб выбор оборудования во многом зависит от ориентации шва и перемещения деталей. Для отдельных задач продольные сварочные машины, сварочные манипуляторы и роликовые вращатели из ассортимента Wuxi Samgins могут подойти лучше, чем портальная система. Компания также предлагает сварочных роботов по индивидуальному заказу и тяжелые роликовые вращатели для специализированных задач. Среди указанных компанией заказчиков — Zein Steel Industries Co.LLC и Lincoln Electric-MENA. Покупателям следует запросить подтверждающие материалы по соответствующим проектам и разрешение на использование рекомендаций, поскольку сами по себе указанные названия не подтверждают конкретную установку, конфигурацию машины или измеренный производственный результат.
Критерии выбора и отраслевые стандарты
При подготовке технического задания на портальную сварочную машину начните с типовых чертежей, марок материалов, диапазонов толщины, характеристик соединений и требуемого объема выпуска. Определите рабочую зону, ход головки, доступ горелки, нагрузку на пол и способ загрузки. Затем укажите требуемый процесс, продолжительность включения, число головок и пределы, заданные технологией. Попросите поставщиков отдельно указать точность позиционирования и фактическую способность обеспечивать приемку сварных швов. Полезное приемочное испытание проводится на типовых соединениях и предусматривает регистрацию времени настройки, сварки, перемещения, результатов измерений и контроля при четко согласованных условиях.
При оценке документации следует разделять соответствие машин требованиям, систему управления качеством и соответствие сварной продукции. ISO 9001 относится к системе менеджмента качества организации и не сертифицирует каждый сварной шов. Маркировка CE подтверждает соответствие применимым европейским требованиям, но не свидетельствует о соответствии нормам изготовления ASME или API. В зависимости от применения в контрактах могут быть указаны AWS D1.1, соответствующие положения ASME, требования API или стандарты ISO по сварке. До окончательного утверждения технического задания на оборудование уточните применимые редакции стандартов, требования к квалификации, обязанности по контролю и требования рынка назначения.
Wuxi Samgins заявляет о соответствии системы качества требованиям ISO 9001, соответствии оборудования и электрооборудования требованиям, связанным с маркировкой CE, наличии патентов на полезные модели и более чем десяти годах экспортного опыта. Компания также указывает, что в ключевых гидравлических, сервоприводных и ЧПУ-компонентах используются известные международные бренды. При закупке проверьте актуальность сертификатов и область их действия, декларацию и техническую документацию на заказываемую машину, а также фактический перечень компонентов. Знакомство с требованиями ASME или API может способствовать техническому обсуждению, однако ответственность за квалификацию технологии и соблюдение норм изготовления должна быть четко распределена в контракте проекта.
Монтаж, техническое обслуживание и контроль качества производства
При планировании монтажа следует учесть фундамент, выверку рельсов, электропитание, заземление, вытяжку, освещение, доступ для подъема грузов и безопасное перемещение в рабочей зоне. Согласуйте эти требования с поставщиком до доставки оборудования. При вводе в эксплуатацию следует проверить пределы перемещения, аварийные остановы, блокировки, перемещение кабелей и рабочие зазоры, а затем провести сварочные испытания на типовом материале. Зафиксируйте исходные измерения параметров перемещения и сварки. Обучение операторов и технического персонала должно охватывать настройку, допустимые регулировки, устранение неисправностей, процедуры отключения и блокировки, а также ведение записей, необходимых для стабильного производства.
Интервалы технического обслуживания должны соответствовать инструкциям производителя и учитывать фактический режим работы, запыленность, воздействие флюса и условия окружающей среды. Регулярные проверки обычно включают рельсы, направляющие, подачу проволоки, контактные наконечники, кабели, шланги и эффективность вытяжки. Плановые работы могут включать смазку, проверку состояния приводов, электрических соединений и контуров охлаждения, а также проверку скорости перемещения или позиционирования. Перед обслуживанием отключите соответствующие источники энергии. Изменение положения валика, нестабильная подача проволоки, необычный шум привода или повторяющиеся корректировки слежения должны стать поводом для расследования, а не маскироваться многократной регулировкой параметров.
Контроль качества производства связывает программу машины с утвержденной технологией и соответствующим заданием. К полезным записям относятся идентификация материала, партии расходных материалов при необходимости, настройки параметров, результаты контроля и история ремонта. Ограничение доступа к рецептурам может снизить риск непреднамеренных изменений, однако операторы по-прежнему должны иметь четкие полномочия останавливать производство при выходе условий за пределы технологии. Wuxi Samgins описывает поддержку, охватывающую проектирование, производство, продажи и послепродажное обслуживание. Покупателям следует закрепить объем этой поддержки в документах, предусмотрев обучение, доступность запасных частей, порядок реагирования и гарантийные условия для выбранной конфигурации.
Затраты на владение и окупаемость инвестиций
Цена покупки — лишь одна из составляющих затрат на владение портальной сварочной машиной. Первоначальные расходы могут включать источники сварочного питания, головки, оборудование для слежения, оснастку, фундаменты, вытяжку, перевозку, ввод в эксплуатацию и обучение. Производственные расходы включают проволоку, флюс или защитный газ, электроэнергию, быстроизнашивающиеся детали, трудозатраты, техническое обслуживание и контроль. Необходимо учесть оборудование для загрузки и выгрузки, доступ для обслуживания и площадь, занимаемую рельсами и сборочными стендами. Сравнивайте коммерческие предложения с одинаковым объемом поставки, поскольку неучтенная инфраструктура или принадлежности могут существенно изменить итоговую стоимость установленного оборудования.
Оценивайте производительность по полному производственному циклу, а не только по скорости перемещения при сварке. Загрузка, выравнивание, прихватка, предварительный подогрев, очистка, переустановка, контроль и выгрузка могут занимать значительную часть доступного времени. Повышенная производительность наплавки приносит пользу только в том случае, если соединение, технология и вспомогательные операции позволяют ее использовать. Аналогично экономия трудозатрат зависит от фактической численности персонала и требований к надзору. Используйте измеренные исходные данные существующего производства, а затем проверьте реалистичные допущения по загрузке оборудования и ассортименту продукции, прежде чем оценивать финансовые преимущества автоматизации.
Для практической оценки простого срока окупаемости разделите общие инвестиции с учетом установки на ожидаемую годовую чистую денежную выгоду. Она может включать высвобождение трудовых ресурсов, снижение затрат на переделку и дополнительный доход от реализации годной продукции за вычетом расходов на дополнительное техническое обслуживание, расходные материалы, энергию и финансирование, если применимо. Не учитывайте дважды экономию на трудозатратах и рост производственных возможностей за счет одних и тех же высвобожденных часов. Оцените консервативный и ожидаемый сценарии загрузки, а также последствия перерыва в обслуживании. Испытание поставщика на типовых деталях дает более надежную основу для инвестиций, чем не подтвержденный данными процент роста производительности.
Будущие тенденции и планирование следующего этапа
Развитие отрасли направлено на совершенствование систем обнаружения шва, более согласованное управление перемещением и сбор производственных данных. Оптические датчики могут помогать определять положение соединений, а подходящие адаптивные системы управления — регулировать отдельные параметры в пределах подтвержденных значений. Эти возможности наиболее полезны, когда устраняют известную причину отклонений, например повторяющиеся изменения положения шва. Работа датчиков по-прежнему зависит от геометрии соединения, видимости, загрязнений, нагрева и условий процесса. Покупателям следует оценивать всю систему обнаружения и слежения в ходе испытаний, а не считать название технологии доказательством надежной работы.
Подключенные системы управления могут поддерживать управление рецептами, запись параметров, планирование технического обслуживания и интеграцию с заводскими производственными системами. Интеграция с оборудованием для резки, сборки балок, позиционирования или перемещения материалов может повысить эффективность производственного потока при четко определенных интерфейсах и распределении ответственности. Модернизация существующей портальной сварочной машины может быть целесообразной, если конструкция и приводы остаются пригодными для работы и доступна техническая поддержка. При принятии решения следует сопоставить остаточный ресурс механических компонентов, совместимость систем управления, требования безопасности, простой и стоимость модернизации с преимуществами замены и поддержкой на протяжении жизненного цикла.
Для разработки проекта с Wuxi Samgins предоставьте образцы чертежей, сведения о материалах и диапазонах толщины, типах швов, размерах заготовок, производственных целях и требованиях рынка назначения. Запросите предложение с указанием сварочного процесса, схемы перемещения, оснастки, дополнительных систем слежения, требований к инженерным сетям и метода приемки. Обсудите ответственность за монтаж, обучение, расходные материалы, запасные части и условия поддержки. Эта информация позволит поставщику оценить, какая конфигурация лучше соответствует фактическим задачам и экономическому обоснованию: портальная система, специализированная машина для сварки швов, линия для сварки балок или другое решение.
поиск
Рекомендуемые товары
Рекомендуемые блоги
Отправьте нам сообщение
Отправьте нам сообщение
Специалист будет индивидуально сопровождать ваши запросы и предоставлять персонализированные решения, разработанные
в соответствии с вашими потребностями.
Свяжитесь с нами
Мы будем рады услышать вас для подробного обсуждения того, как удовлетворить ваши требования к смешиванию.