




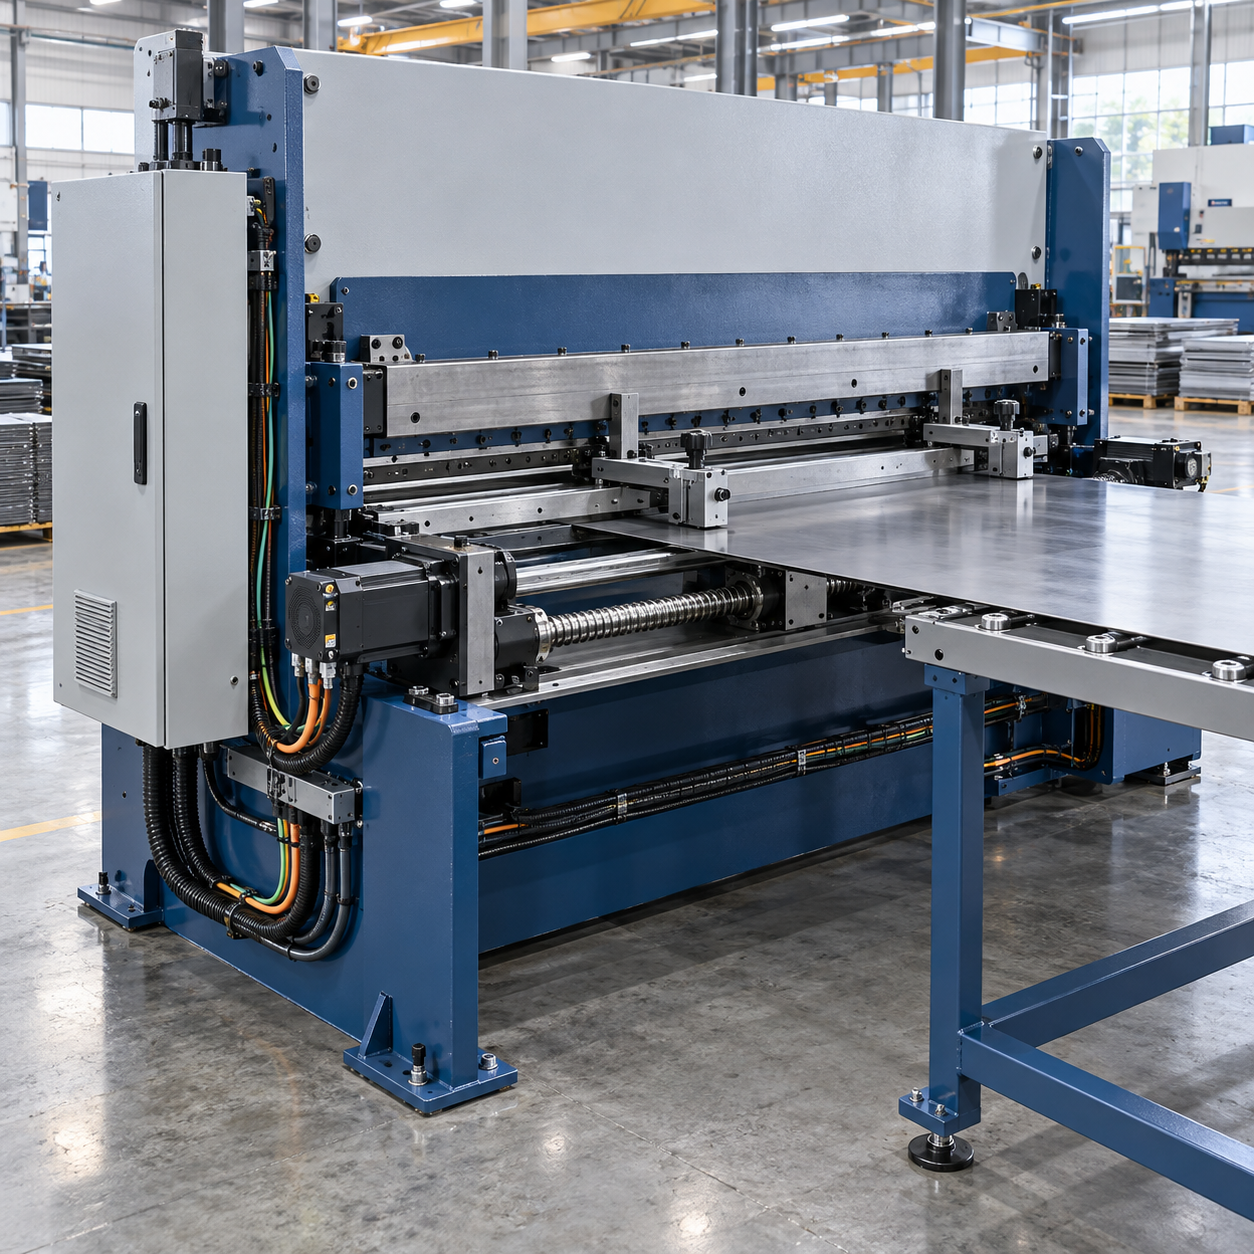
Explicación de las actualizaciones del control de cizallas CNC: precisión del tope trasero y automatización del corte
Qué cambia realmente al actualizar el control de una cizalla CNC
Las actualizaciones del control de una cizalla CNC sustituyen o amplían los sistemas electrónicos que posicionan el tope trasero y coordinan las funciones de corte compatibles. Según la máquina existente, el proyecto puede incluir un controlador, una interfaz de operador, un servoaccionamiento, un motor, un codificador, cableado y software de control. El objetivo es obtener longitudes de corte repetibles con menos ajustes manuales. Una modernización satisfactoria empieza por diferenciar las limitaciones del control del desgaste mecánico, ya que una pantalla nueva no puede corregir guías flojas, husillos dañados ni un bastidor inestable.
En una cizalla para chapas o láminas metálicas, el tope trasero establece la distancia entre la posición de referencia de la chapa y la línea de corte. El posicionamiento programable permite a los operadores guardar dimensiones, cantidades y movimientos sucesivos del tope. Las instalaciones más avanzadas pueden coordinar la retracción del tope, los ajustes de carrera y otras funciones ajustables. Estas capacidades dependen de los actuadores instalados y del diseño de la máquina; añadir un controlador no hace que la holgura de las cuchillas, el ángulo de inclinación ni el soporte de la chapa se puedan ajustar electrónicamente de forma automática.
Las principales categorías de actualización son la sustitución del controlador, la modernización del movimiento del tope trasero y una integración de automatización más amplia. La sustitución del controlador resuelve interfaces obsoletas o capacidades de programación limitadas, conservando los accionamientos compatibles. La modernización del movimiento añade o sustituye dispositivos de realimentación, accionamientos y, en ocasiones, componentes de transmisión mecánica. Una integración más amplia puede conectar la manipulación de materiales, los datos de producción o los ajustes motorizados. Los compradores deberían definir el resultado requerido antes de elegir una categoría, ya que la automatización innecesaria añade trabajo de integración sin mejorar necesariamente la calidad de las piezas terminadas.
Entre los usuarios habituales se encuentran subcontratistas de chapa metálica, fabricantes de armarios eléctricos, centros de servicio de acero y talleres de fabricación que preparan piezas en bruto para plegado o soldadura. Una gran variedad de productos suele justificar más la programación de secuencias que una producción repetitiva con una única dimensión fija. Sin embargo, la capacidad de corte sigue estando limitada por los parámetros de diseño originales de la máquina, la resistencia del material, el estado de las cuchillas y los parámetros de funcionamiento aprobados. Una modernización del control nunca debe presentarse como un aumento automático del espesor de material permitido ni de la fuerza de corte.
Cómo funcionan la precisión del tope trasero y la automatización del corte
Un sistema de posicionamiento típico convierte una longitud de corte programada en una orden de movimiento para el tope trasero. El accionamiento mueve el motor y la realimentación informa sobre la rotación del motor o el movimiento lineal real. El controlador compara la posición ordenada con la medida y ajusta el movimiento según su arquitectura de control. La realimentación del codificador del motor indica principalmente la posición del motor; puede que no detecte directamente la holgura ni la deformación en los componentes posteriores de la transmisión. Un dispositivo de medición lineal puede observar otra parte de la cadena mecánica, pero también requiere una instalación y calibración correctas.
La resolución, la precisión de posicionamiento, la repetibilidad y la tolerancia de corte final describen aspectos distintos. La resolución es el menor incremento que se muestra o se ordena. La precisión de posicionamiento indica la proximidad a una posición de referencia, mientras que la repetibilidad describe la dispersión de movimientos repetidos en condiciones definidas. Las dimensiones de corte finales también dependen del posicionamiento de la chapa, la escuadra, el comportamiento del pisador, la deformación del material y la geometría de las cuchillas. Por ello, los compradores deberían descartar las comparaciones basadas únicamente en los decimales que muestra el controlador y solicitar mediciones vinculadas a condiciones de corte representativas.
La compensación de holgura y una dirección de aproximación uniforme pueden mejorar el comportamiento del posicionamiento cuando persiste una holgura mecánica residual. No pueden restaurar componentes muy desgastados ni eliminar la deformación variable bajo carga. La alineación de la viga del tope trasero, el estado de los dedos de tope, el soporte del husillo, la fijación de los acoplamientos y la lubricación de las guías influyen en los resultados. Las chapas finas pueden combarse antes de llegar al tope, mientras que las chapas largas o pesadas pueden requerir un soporte adecuado. La especificación debería indicar los tamaños de material y las condiciones de manipulación para que el proveedor pueda distinguir los problemas de posicionamiento de los problemas de presentación de la pieza.
La automatización del corte añade secuencias de funcionamiento repetibles a la tarea de posicionamiento. Un programa guardado puede mover el tope a través de varias dimensiones, contar los cortes completados y avisar al operador cuando termina un lote. Si la máquina lo permite, la retracción del tope puede facilitar el movimiento de la chapa durante el cizallado. Todas las secuencias deben respetar la lógica de seguridad y las instrucciones de funcionamiento de la máquina. La reducción del tiempo de preparación es una ventaja práctica, pero el rendimiento real sigue dependiendo de la alimentación, la descarga, el acceso del operador y el flujo de material.
Cómo seleccionar un paquete de actualización compatible
Empiece por inspeccionar la máquina y registrar el fabricante, el modelo, el año, la capacidad de corte, el recorrido del tope trasero, la alimentación eléctrica, los planos disponibles y los componentes de control existentes. Anote los síntomas de las averías actuales y el historial de mantenimiento. Las fotografías del armario eléctrico y de las placas de características de los componentes ayudan a identificar las limitaciones de integración, aunque puede seguir siendo necesaria una inspección in situ. Antes de especificar nuevos componentes electrónicos, compruebe que el conjunto mecánico se mueve libremente y mantiene la alineación. Así se evita que un presupuesto de control acabe siendo una solución incompleta para un problema mecánico.
A continuación, defina los requisitos a partir de trabajos reales: calidades de material, intervalo de espesores, dimensiones de las piezas en bruto, tamaños de lote, tolerancias dimensionales y frecuencia de cambio. Especifique cómo se diferenciará el rendimiento de posicionamiento de la calidad de corte durante la aceptación. Por ejemplo, un taller que produce tiras estrechas de chapa fina tiene necesidades de soporte y manipulación distintas a las de un fabricante que corta chapa gruesa. Una especificación práctica también indica el recorrido del tope, la velocidad de posicionamiento requerida, las necesidades de almacenamiento de programas, el idioma de la interfaz y si deben transferirse los registros de producción existentes.
La compatibilidad eléctrica requiere más que una tensión coincidente. El integrador debería revisar las características del motor y del accionamiento, las señales del codificador, los requisitos de entradas y salidas, los sensores de referencia, los límites de recorrido, la compatibilidad electromagnética y el estado del armario. Las válvulas hidráulicas existentes o los ajustes motorizados pueden requerir interfaces adicionales. Defina qué componentes se conservarán, cuáles se sustituirán y quién proporcionará los planos revisados. Si el controlador propuesto depende de hardware antiguo sin soporte, pregunte cómo se diagnosticarán las futuras averías y qué componentes de sustitución seguirán estando disponibles.
Compare a los proveedores por el alcance completo de la integración, incluidas las correcciones mecánicas, la configuración del software, la evaluación de seguridad, la instalación, la formación, la documentación y el soporte. Solicite una matriz clara de responsabilidades cuando participen varios contratistas. Defina en el presupuesto la cobertura y las exclusiones de la garantía en lugar de confiar en promesas generales. Para las actualizaciones del control de una cizalla CNC, la propuesta más útil explica cómo logrará el proveedor el resultado de funcionamiento acordado en la máquina identificada y demuestra una vía creíble para mantenerlo posteriormente.
Normas del sector y planificación práctica de la aplicación
La modernización de una cizalla modifica una parte de una máquina peligrosa y requiere una revisión competente de las funciones afectadas. Entre los marcos de referencia habituales se encuentran ISO 12100 para la evaluación de riesgos e IEC 60204-1 para el equipamiento eléctrico de las máquinas. ISO 13849-1 puede ser pertinente cuando se diseñan o modifican funciones de control relacionadas con la seguridad. Los requisitos aplicables dependen de la jurisdicción, la configuración de la máquina y el alcance de la modificación. Antes de iniciar los trabajos, el integrador responsable debería identificar las ediciones vigentes aplicables y cualquier requisito específico de la máquina.
No debe suponerse que los controles ordinarios de posicionamiento proporcionan funciones de seguridad. Las paradas de emergencia, los resguardos, los enclavamientos, la prevención del rearranque y cualquier dispositivo de protección requieren una arquitectura adecuada y una validación para el uso previsto. Un controlador nuevo o un componente con una marca de conformidad no demuestra la conformidad de la máquina modificada en su conjunto. Los compradores deberían obtener la documentación técnica necesaria y aclarar quién es responsable de evaluar el conjunto modificado, especialmente cuando el equipo cruza fronteras o la modernización cambia sustancialmente su funcionamiento.
Wuxi Samgins suministra cizallas junto con plegadoras, niveladoras de chapa, desbarbadoras de chapa y equipos de corte CNC. Esta gama permite abordar el proceso completo de preparación de piezas en bruto: nivelado antes del cizallado, uniformidad dimensional antes del plegado y acabado de bordes posterior. La empresa indica que utiliza marcas de componentes hidráulicos, servo y CNC reconocidas internacionalmente. Los compradores deberían solicitar la lista de componentes propuesta y los compromisos de rendimiento específicos para la aplicación, ya que la información disponible no establece un paquete de modernización universal para todas las cizallas existentes.
Wuxi Samgins también indica que cuenta con más de diez años de experiencia en exportación, que cumple con la gestión de calidad ISO 9001 y que sus equipos disponen de credenciales de conformidad para maquinaria. Los equipos de compras deberían verificar los certificados, las declaraciones y el alcance pertinentes para la máquina o el trabajo suministrado. Su amplia cartera de equipos de fabricación puede ayudar a evaluar si una modernización de la cizalla existente o la compra de una máquina de sustitución se adapta mejor a las necesidades de producción. Las referencias de clientes mencionadas deberían comprobarse para confirmar que se trata de trabajos comparables; la mera inclusión de un cliente no demuestra que se haya completado una modernización del control de una cizalla.
Instalación, puesta en marcha y verificación de calidad
La planificación de la instalación debería establecer el estado de referencia de la máquina antes de comenzar el desmontaje. Registre dimensiones de corte representativas, comportamiento del posicionamiento, averías existentes y ajustes pertinentes. Haga copias de seguridad de los programas y parámetros disponibles, etiquete el cableado y conserve los planos. El personal cualificado debería aislar la electricidad y la energía hidráulica o mecánica almacenada conforme a los procedimientos establecidos en la planta. Acuerde de antemano el acceso, las necesidades de elevación, el tiempo de parada de producción y las piezas de repuesto, para evitar que la falta de componentes o de información prolongue la parada.
La preparación mecánica suele incluir la comprobación de la alineación de la viga del tope, el estado de las guías, la holgura de la transmisión, los acoplamientos, los interruptores de referencia y los límites de recorrido. El trabajo eléctrico debería ajustarse al diseño aprobado, con tendido de cables, puesta a tierra, protección e identificación adecuados. A continuación, el instalador establece el sentido del movimiento, la posición de referencia, los límites de recorrido y unos ajustes iniciales de movimiento conservadores. Deben documentarse los cambios de parámetros. El ajuste debe adaptarse a la masa móvil y a la transmisión reales, en lugar de copiar los valores de otra máquina con dimensiones superficialmente similares.
Las pruebas de aceptación deberían abarcar varias posiciones del tope a lo largo del recorrido de trabajo, aproximaciones repetidas y tareas de corte representativas. Utilice equipos de medición calibrados y adecuados a las tolerancias acordadas, y documente el material, el espesor, el método de medición y las condiciones de prueba. Cuando corresponda, compruebe por separado la uniformidad dimensional y la escuadra. Comparar la posición del tope con las piezas cortadas ayuda a determinar si la variación se origina en el control del movimiento, la manipulación de la chapa o el proceso de corte. Los límites de aceptación deberían acordarse antes de la compra, teniendo en cuenta la incertidumbre de medición cuando afecte a la decisión.
La verificación funcional también debería incluir la secuenciación de programas, el recuento de cantidades, el comportamiento tras una interrupción del suministro eléctrico, las alarmas y la respuesta validada de las funciones de seguridad afectadas. Forme a los operadores en el establecimiento de referencias, la selección de programas, la corrección de dimensiones y el reconocimiento de comportamientos anómalos. El personal de mantenimiento necesita esquemas actualizados, copias de seguridad de parámetros, identificación de componentes e instrucciones de recuperación. La entrega final debería registrar las cuestiones pendientes y las responsabilidades. La máquina solo debería volver a producción una vez completadas las comprobaciones acordadas, con un procedimiento claro para informar de averías durante el periodo inicial de funcionamiento.
Coste total de propiedad y evaluación de la inversión
El precio de compra de un controlador representa solo una parte de la inversión. El coste total instalado puede incluir accionamientos, motores, dispositivos de medición, reparaciones mecánicas, modificaciones del armario, ingeniería, transporte, instalación, trabajos de seguridad, formación y pruebas de aceptación. Las interrupciones de producción pueden ser importantes si la cizalla abastece a varias operaciones posteriores. Pida a los proveedores que indiquen explícitamente las hipótesis y exclusiones, en especial las relacionadas con desgaste mecánico oculto, planos inexistentes, gastos de desplazamiento y trabajos adicionales detectados tras el desmontaje.
El valor operativo suele proceder de preparaciones más cortas, menos correcciones dimensionales, menor cantidad de material rechazado y mayor disponibilidad de los equipos. Establezca la situación de referencia actual utilizando registros de producción en lugar de estimaciones optimistas. Mida con qué frecuencia los operadores cambian las dimensiones, cuánto tarda cada cambio y qué piezas rechazadas se deben realmente a errores de posicionamiento. Una actualización no puede atribuirse ahorros derivados de defectos causados por problemas ajenos relacionados con el material o las herramientas. Cualquier aumento de producción también requiere capacidad en los procesos posteriores y demanda de los clientes para generar valor financiero realizable.
Un cálculo básico del periodo de recuperación simple divide la inversión total instalada entre los ahorros netos anuales estimados. Calcule los ahorros netos después de incluir el mantenimiento adicional, las tarifas de software, los cargos de soporte y otros costes recurrentes. Si se libera tiempo de trabajo, pero la plantilla no cambia, evalúe si ese tiempo puede dedicarse a producción útil adicional en lugar de tratar cada minuto ahorrado como una reducción de costes. Utilice escenarios conservadores, esperados y favorables para mostrar cómo afectan al caso de inversión la utilización, el tiempo de inactividad y la combinación de productos.
Compare las actualizaciones del control de una cizalla CNC con la sustitución de la máquina cuando la existente presenta un deterioro hidráulico importante, problemas estructurales, resguardos inadecuados o capacidad de producción insuficiente. Una modernización puede resultar atractiva cuando la máquina se mantiene en buen estado mecánico y la obsolescencia del control es la principal limitación. La sustitución puede ofrecer una solución más clara cuando es necesario reconstruir varios sistemas principales. Solicite presupuestos comparables con hipótesis uniformes sobre capacidad, alcance de la instalación, documentación, garantía y tiempo de inactividad previsto, para que la decisión refleje todos los requisitos de producción.
Mantenimiento, tendencias futuras y próximos pasos de compra
Los intervalos de mantenimiento deberían seguir las instrucciones de los fabricantes de la máquina y de los componentes, adaptadas a las horas de funcionamiento, el polvo, la temperatura y la intensidad de producción. Las tareas rutinarias suelen incluir lubricación, refrigeración del armario, estado de los cables, montaje de sensores y elementos de fijación mecánicos. Supervise las desviaciones dimensionales y las alarmas de posicionamiento recurrentes en lugar de esperar a que se produzca una avería total. Vuelva a comprobar la precisión pertinente después de colisiones, reparaciones de la transmisión, sustituciones del codificador o cambios de parámetros. Conserve copias de seguridad de parámetros fechadas y un registro controlado de las modificaciones aprobadas.
Conviene planificar una actualización cuando resulta difícil conseguir repuestos, las averías interrumpen la producción, la preparación manual ocupa la mayor parte del tiempo de trabajo o las tolerancias exigidas por los clientes superan la capacidad demostrada del proceso. Estas señales deberían dar lugar a un diagnóstico antes de realizar la compra. Los errores de tamaño recurrentes pueden deberse al desgaste de los dedos de tope o a un soporte deficiente de la chapa, mientras que las averías intermitentes pueden originarse en el cableado o en interferencias eléctricas. Identificar correctamente el mecanismo de fallo ayuda a determinar si está justificada una reparación limitada, una modernización específica del movimiento o la sustitución completa del control.
La evolución futura se orienta hacia interfaces de operador más claras, una gestión más sencilla de los programas, conectividad con los datos de producción y un acceso mejorado al diagnóstico. La integración con sistemas de planificación o de manipulación de materiales puede reducir la introducción repetida de datos cuando existen interfaces compatibles. Los controles conectados también plantean responsabilidades prácticas en materia de permisos de acceso, copias de seguridad, soporte de software y seguridad de red. Los compradores deberían dar prioridad a las funciones compatibles que resuelvan problemas de producción actuales y preguntar cómo se pueden exportar o recuperar los datos si el controlador original deja de estar disponible.
Para hablar de un proyecto con Wuxi Samgins, prepare los datos de la placa de características de la cizalla, los planos eléctricos, fotografías del armario, el historial de averías actual, el intervalo de materiales y los requisitos de piezas representativas. Incluya las tolerancias objetivo, los patrones de lotes, el tiempo de parada disponible y el mercado de destino. Solicite una evaluación inicial de compatibilidad que abarque la viabilidad de la modernización, los requisitos mecánicos previos, el alcance de la integración, las pruebas de aceptación y la documentación. Esto proporciona a ambas partes una base concreta para comparar una actualización con una cizalla de sustitución y seleccionar una inversión adecuada al proceso de producción.
Buscar
Productos recomendados
Envíenos un mensaje
Envíenos un mensaje
Una persona dedicada realizará un seguimiento individual de sus necesidades y proporcionará soluciones personalizadas según
sus necesidades.
Póngase en contacto
Esperamos tener noticias suyas para comunicarnos en profundidad sobre cómo satisfacer sus requisitos de mezcla.