




Модернизация систем управления гильотинными ножницами с ЧПУ: точность заднего упора и автоматизация резки
Что на самом деле меняет модернизация системы управления гильотинными ножницами с ЧПУ
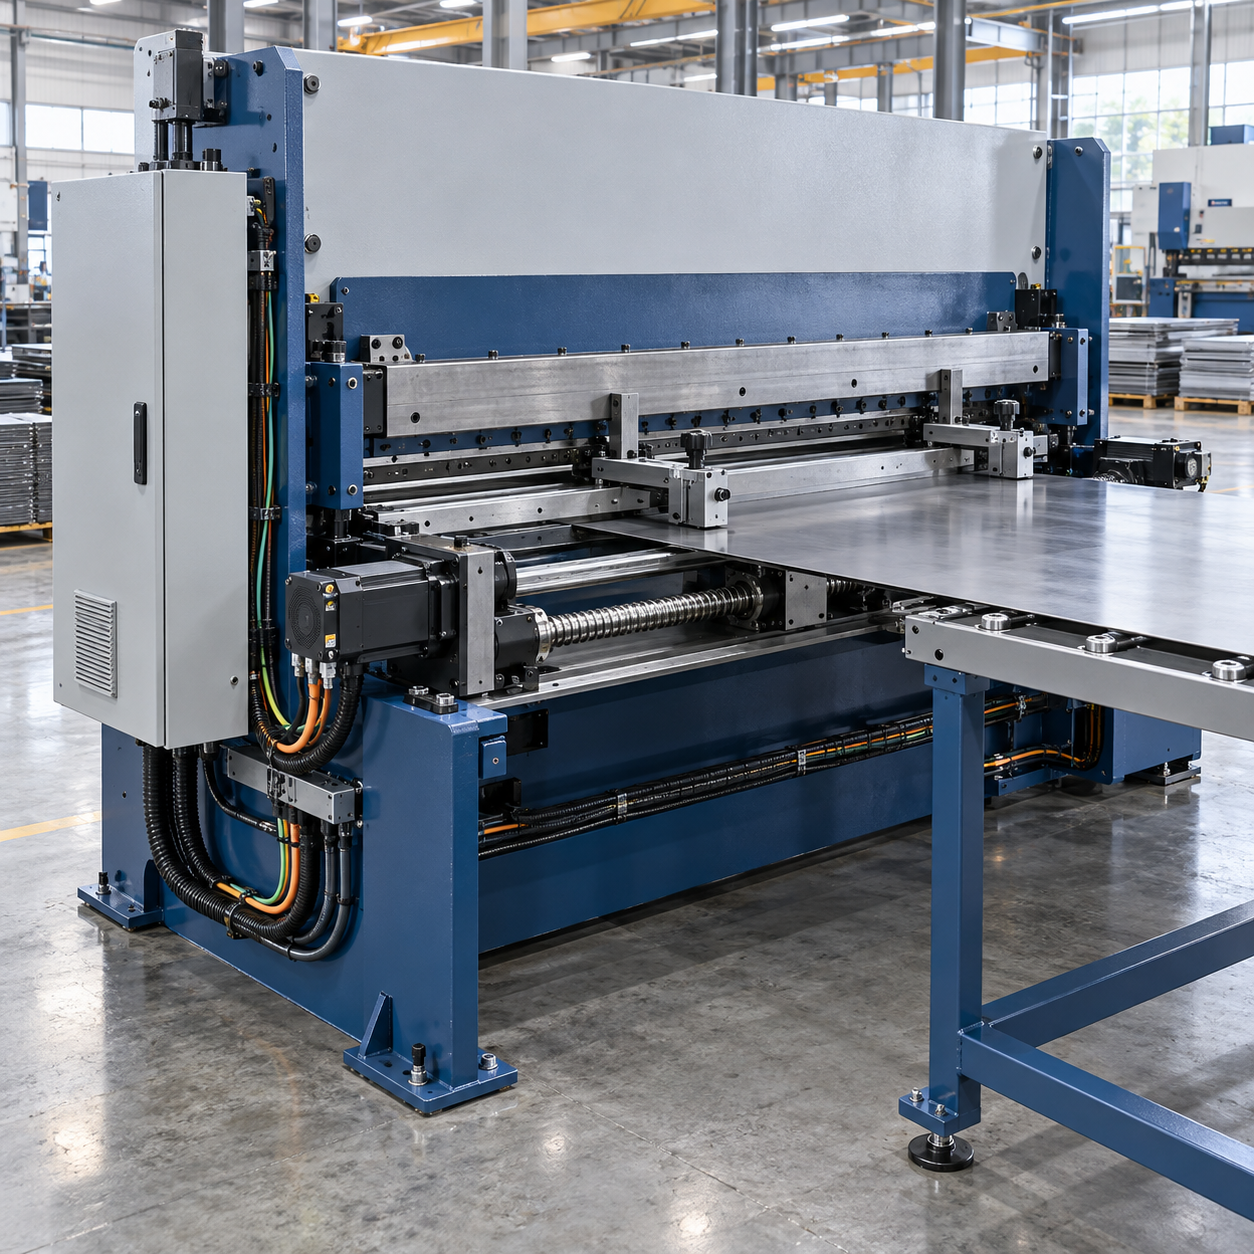
Модернизация системы управления гильотинными ножницами с ЧПУ заменяет или расширяет электронные системы, которые позиционируют задний упор и координируют поддерживаемые функции резки. В зависимости от состояния существующего станка проект может включать контроллер, интерфейс оператора, сервопривод, двигатель, энкодер, проводку и программное обеспечение управления. Цель — обеспечить воспроизводимую длину реза с меньшим объемом ручной настройки. Успешная модернизация начинается с разделения ограничений системы управления и механического износа, поскольку новый экран не исправит люфт направляющих, поврежденные винты или неустойчивую станину станка.
На гильотинных ножницах для листового металла задний упор задает расстояние между исходным положением листа и линией реза. Программируемое позиционирование позволяет операторам сохранять размеры, количество деталей и последовательность перемещений упора. Более функциональные системы могут координировать отвод заднего упора, настройки хода и другие регулируемые функции. Эти возможности зависят от установленных исполнительных механизмов и конструкции станка; установка контроллера не делает автоматически регулируемыми зазор между ножами, угол наклона ножа или поддержку листа.
Основные категории модернизации — замена контроллера, обновление привода заднего упора и более широкая интеграция автоматизации. Замена контроллера решает проблемы устаревшего интерфейса или ограниченных возможностей программирования при сохранении совместимых приводов. Модернизация привода включает установку или замену устройств обратной связи, приводов, а иногда и компонентов механической передачи. Более широкая интеграция может объединять транспортировку материала, производственные данные или приводные регулировки. Покупателям следует определить требуемый результат до выбора категории: ненужная автоматизация усложняет интеграцию, но не обязательно улучшает качество готовых деталей.
К типичным пользователям относятся субподрядчики по обработке листового металла, производители электротехнических шкафов, металлосервисные центры и предприятия металлообработки, подготавливающие заготовки для гибки или сварки. При большом разнообразии продукции программируемые последовательности часто более оправданы, чем при повторяющемся производстве деталей одного фиксированного размера. Однако производительность резки по-прежнему определяется инженерными ограничениями исходного станка, прочностью материала, состоянием ножей и утвержденными рабочими параметрами. Модернизацию системы управления нельзя представлять как способ автоматически увеличить допустимую толщину материала или усилие резания.
Как работают точность заднего упора и автоматизация резки
Типичная система позиционирования преобразует запрограммированную длину реза в команду перемещения заднего упора. Привод перемещает двигатель, а система обратной связи сообщает о вращении двигателя или фактическом линейном перемещении. Контроллер сравнивает заданное и измеренное положения, затем корректирует движение в соответствии со своей архитектурой управления. Обратная связь от энкодера двигателя в первую очередь показывает положение двигателя и может не выявлять напрямую люфт или прогиб элементов механической передачи, расположенных ниже по цепи. Линейное измерительное устройство может контролировать другой участок механической цепи, но для этого необходимы правильная установка и калибровка.
Разрешение, точность позиционирования, повторяемость и допуск готового реза — разные характеристики. Разрешение — это минимальный отображаемый или задаваемый шаг. Точность позиционирования показывает, насколько фактическое положение близко к опорному, а повторяемость — разброс результатов при многократных перемещениях в заданных условиях. На размеры готового реза также влияют положение листа, его прямоугольность, работа прижима, деформация материала и геометрия ножей. Поэтому покупателям следует не ограничиваться числом десятичных знаков на экране контроллера, а запрашивать результаты измерений в условиях, характерных для их резки.
Компенсация люфта и единое направление подхода к заданной позиции могут улучшить позиционирование, если в механизме остается небольшой зазор. Однако они не восстанавливают сильно изношенные детали и не устраняют переменный прогиб под нагрузкой. На результат влияют выравнивание балки заднего упора, состояние пальцев упора, опоры винтов, надежность муфт и смазка направляющих. Тонкие листы могут прогибаться до контакта с упором, а длинные или тяжелые листы могут требовать подходящей поддержки. В техническом задании следует указать размеры материала и условия его перемещения, чтобы поставщик мог отличить проблемы позиционирования от проблем подачи заготовки.
Автоматизация резки добавляет к позиционированию воспроизводимые рабочие последовательности. Сохраненная программа может перемещать упор между несколькими размерами, подсчитывать выполненные резы и уведомлять оператора о завершении партии. Если конструкция станка это поддерживает, отвод упора может облегчить перемещение листа во время резки. Каждая последовательность должна соответствовать логике безопасности станка и инструкциям по эксплуатации. Сокращение времени на переналадку — практическое преимущество, однако фактическая производительность по-прежнему зависит от подачи, выгрузки, доступа оператора и потока материалов.
Как выбрать совместимый комплект модернизации
Начните с обследования станка: зафиксируйте производителя, модель, год выпуска, производительность резки, ход заднего упора, параметры электропитания, наличие чертежей и установленные компоненты системы управления. Запишите текущие признаки неисправностей и историю обслуживания. Фотографии электрического шкафа и заводских табличек компонентов помогут выявить ограничения интеграции, однако может потребоваться и осмотр на месте. До выбора новой электроники убедитесь, что механический узел движется свободно и сохраняет выравнивание. Это позволит избежать ситуации, когда предложение по системе управления не решает механическую проблему в полном объеме.
Затем определите требования на основе реальных производственных задач: марок и толщины материалов, размеров заготовок, размера партий, допусков и частоты переналадки. Укажите, как при приемке будут отдельно оцениваться позиционирование и качество реза. Например, предприятию, которое режет узкие полосы из тонкого листа, нужна иная поддержка и организация подачи, чем производству, режущему толстые листы. Практичное техническое задание также содержит требования к ходу упора, скорости позиционирования, объему памяти для программ, языку интерфейса оператора и переносу существующих производственных записей, если он необходим.
Электрическая совместимость требует большего, чем совпадение напряжения. Интегратор должен проверить характеристики двигателя и привода, сигналы энкодера, требования к входам и выходам, датчики исходного положения, ограничители хода, электромагнитную совместимость и состояние шкафа. Для существующих гидравлических клапанов или приводных регулировок могут потребоваться дополнительные интерфейсы. Определите, какие компоненты останутся, какие будут заменены и кто предоставит обновленные чертежи. Если предлагаемый контроллер зависит от устаревшего оборудования, поддержка которого прекращена, выясните, как будут диагностироваться будущие неисправности и останутся ли доступными запасные компоненты.
Сравнивайте поставщиков по полному объему интеграционных работ, включая устранение механических проблем, настройку программного обеспечения, оценку безопасности, монтаж, обучение, документацию и поддержку. Если в проекте участвуют несколько подрядчиков, запросите четкое распределение ответственности. Условия и исключения из гарантии должны быть прямо указаны в коммерческом предложении, а не основываться на общих обещаниях. Наиболее полезное предложение по модернизации системы управления гильотинными ножницами с ЧПУ объясняет, как поставщик обеспечит согласованный результат на конкретном станке и каким образом это решение будет поддерживаться в дальнейшем.
Отраслевые стандарты и практическое планирование применения
Модернизация гильотинных ножниц затрагивает часть опасного оборудования и требует компетентной оценки затрагиваемых функций. В качестве общих нормативных ориентиров используются ISO 12100 для оценки рисков и IEC 60204-1 для электрооборудования машин. ISO 13849-1 может применяться при проектировании или изменении связанных с безопасностью функций системы управления. Применимые требования зависят от юрисдикции, конфигурации станка и объема изменений. До начала работ ответственный интегратор должен определить действующие применимые редакции стандартов и требования, относящиеся к конкретному станку.
Обычные средства позиционирования нельзя считать средствами обеспечения безопасности. Аварийные остановы, ограждения, блокировки, предотвращение повторного запуска и любые защитные устройства требуют подходящей архитектуры и проверки в соответствии с их назначением. Наличие знака соответствия на новом контроллере или компоненте не подтверждает соответствие всего модифицированного станка. Покупателям следует получить необходимую техническую документацию и уточнить, кто отвечает за оценку модифицированного оборудования, особенно при перемещении оборудования через границу или значительном изменении его работы в результате модернизации.
Wuxi Samgins поставляет гильотинные ножницы, листогибочные прессы, правильные машины для листового металла, машины для снятия заусенцев с листового металла и оборудование для резки с ЧПУ. Этот ассортимент позволяет обсуждать весь процесс подготовки заготовок: выравнивание листа перед резкой, обеспечение стабильности размеров перед гибкой и обработку кромок после нее. Компания сообщает об использовании признанных на международном уровне брендов гидравлических компонентов, сервокомпонентов и компонентов ЧПУ. Покупателям следует запросить перечень предлагаемых компонентов и обязательства по производительности для конкретного применения, поскольку имеющаяся информация не подтверждает существование универсального комплекта модернизации для любых гильотинных ножниц.
Wuxi Samgins также сообщает о более чем десяти годах экспортного опыта, соответствии системы менеджмента качества требованиям ISO 9001 и наличии документов о соответствии поставляемого оборудования. Отделам закупок следует проверить сертификаты, декларации и область их действия применительно к конкретному станку или объему работ. Широкий ассортимент оборудования для металлообработки может помочь оценить, лучше ли модернизировать существующие гильотинные ножницы или приобрести новые. Указанные заказчики не заменяют проверку референсных проектов с сопоставимыми задачами; сам факт упоминания заказчика не подтверждает, что для него была выполнена модернизация системы управления гильотинными ножницами.
Монтаж, ввод в эксплуатацию и проверка качества
Планирование монтажа должно предусматривать фиксацию исходного состояния станка до начала демонтажа. Запишите размеры при выполнении характерных резов, работу позиционирования, существующие неисправности и важные настройки. Создайте резервные копии доступных программ и параметров, промаркируйте проводку и сохраните чертежи. Квалифицированный персонал должен изолировать электрическую энергию и накопленную гидравлическую или механическую энергию в соответствии с установленными на предприятии процедурами. До монтажа согласуйте доступ, необходимость подъемных работ, простой производства и запасные части, чтобы отсутствие оборудования или неполная информация не затянули остановку.
Подготовка механической части обычно включает проверку выравнивания балки заднего упора, состояния направляющих, люфта передачи, муфт, концевых выключателей исходного положения и ограничителей хода. Электромонтаж следует выполнять по утвержденному проекту, обеспечив надлежащую прокладку кабелей, заземление, защиту и маркировку. Затем монтажник настраивает направление движения, исходное положение, границы хода и начальные консервативные параметры перемещения. Изменения параметров необходимо документировать. Настройка должна учитывать фактическую подвижную массу и передачу, а не копировать параметры другого станка со схожими внешними характеристиками.
Приемочные испытания должны охватывать несколько положений упора по всему рабочему ходу, повторные подходы к позициям и типичные операции резки. Используйте поверенные средства измерений, подходящие для согласованных допусков, и документируйте материал, толщину, методику измерения и условия испытаний. При необходимости отдельно проверяйте стабильность размеров и прямоугольность. Сопоставление положения заднего упора с размерами готовых резов помогает установить, связаны ли отклонения с управлением движением, перемещением листа или процессом резки. Пределы приемки необходимо согласовать до покупки, учитывая неопределенность измерений, если она влияет на решение.
Функциональная проверка должна также включать последовательность выполнения программ, подсчет количества деталей, поведение после восстановления питания, аварийные сигналы и подтверждение работы затрагиваемых функций безопасности. Обучите операторов установке исходного положения, выбору программ, корректировке размеров и распознаванию нештатного поведения. Обслуживающему персоналу необходимы обновленные электрические схемы, резервные копии параметров, сведения о компонентах и инструкции по восстановлению. В акте окончательной передачи следует зафиксировать нерешенные вопросы и распределение ответственности. Допуск к производству возможен после выполнения согласованных проверок; также необходим четкий порядок сообщения о неисправностях в начальный период эксплуатации.
Совокупная стоимость владения и оценка инвестиций
Цена контроллера составляет лишь часть инвестиций. Общая стоимость модернизации может включать приводы, двигатели, измерительные устройства, механический ремонт, изменения шкафа, инженерные работы, перевозку, монтаж, работы по безопасности, обучение и приемочные испытания. Простой производства может быть значительным, если гильотинные ножницы обслуживают несколько последующих операций. Попросите поставщиков четко указать исходные допущения и исключения, особенно в отношении скрытого механического износа, отсутствующих чертежей, транспортных расходов и дополнительных работ, выявленных после демонтажа.
Экономический эффект обычно достигается за счет сокращения времени переналадки, уменьшения числа корректировок размеров, снижения брака и повышения доступности оборудования. Определите текущие показатели на основе производственных записей, а не оптимистичных оценок. Измерьте, как часто операторы меняют размеры, сколько времени занимает каждое изменение и какие именно дефекты действительно вызваны ошибками позиционирования. Нельзя приписывать модернизации экономию от дефектов, вызванных посторонними проблемами материала или оснастки. Дополнительный выпуск также принесет реальную финансовую выгоду только при наличии достаточных мощностей на последующих операциях и спроса со стороны заказчиков.
Для базовой оценки простого срока окупаемости разделите общие инвестиции в установленное решение на ожидаемую чистую годовую экономию. Рассчитывайте чистую экономию с учетом дополнительных затрат на обслуживание, программное обеспечение, поддержку и других регулярных расходов. Если высвобождается рабочее время, но штат остается прежним, оцените, можно ли использовать это время для дополнительного полезного производства, а не считать каждую сэкономленную минуту денежной экономией. Используйте консервативный, ожидаемый и благоприятный сценарии, чтобы показать, как загрузка, простой и ассортимент продукции влияют на обоснование инвестиций.
Сравнивайте модернизацию системы управления гильотинными ножницами с ЧПУ и замену станка, если существующее оборудование имеет значительный износ гидравлической системы, проблемы с конструкцией, недостаточные ограждения или недостаточную производительность. Модернизация может быть привлекательным решением, если механическая часть станка исправна, а главным ограничением является устаревшая система управления. Замена станка может быть более очевидным вариантом, когда требуют восстановления несколько основных систем. Запрашивайте сопоставимые коммерческие предложения с едиными допущениями относительно производительности, объема поставки и работ, документации, гарантии и ожидаемого простоя, чтобы решение учитывало все производственные потребности.
Обслуживание, будущие тенденции и следующий шаг при закупке
Интервалы технического обслуживания следует устанавливать согласно инструкциям производителей станка и его компонентов с учетом часов работы, запыленности, температуры и интенсивности производства. Плановое обслуживание обычно включает смазку, охлаждение шкафа, проверку состояния кабелей и крепления датчиков, а также механических крепежных элементов. Контролируйте отклонения размеров и повторяющиеся аварийные сигналы позиционирования, не дожидаясь полного отказа. Повторно проверяйте точность после столкновений, ремонта передачи, замены энкодера или изменения параметров. Храните датированные резервные копии параметров и ведите контролируемый журнал утвержденных изменений.
Планировать модернизацию стоит, когда запасные части становится трудно найти, неисправности прерывают производство, ручная переналадка занимает значительную часть рабочего времени или допуски заказчиков выходят за пределы подтвержденных возможностей процесса. Однако такие признаки должны служить поводом для диагностики, а не немедленной покупки. Повторяющиеся ошибки размеров могут быть вызваны износом пальцев заднего упора или недостаточной поддержкой листа, а периодические неисправности — проблемами проводки или электрическими помехами. Правильное выявление причины отказа помогает определить, оправдан ли локальный ремонт, целевая модернизация привода или полная замена системы управления.
Дальнейшее развитие отрасли связано с более понятными интерфейсами оператора, удобным управлением программами, подключением производственных данных и улучшенным доступом к диагностике. Интеграция с системами планирования или оборудованием для перемещения материалов может сократить повторный ввод данных, если имеются совместимые интерфейсы. Подключенные системы управления также требуют контроля прав доступа, резервного копирования, поддержки программного обеспечения и сетевой безопасности. Покупателям следует отдавать предпочтение поддерживаемым функциям, решающим текущие производственные задачи, и выяснять, как экспортировать или восстановить данные, если исходный контроллер станет недоступен.
Чтобы обсудить проект с Wuxi Samgins, подготовьте данные с заводской таблички гильотинных ножниц, электрические схемы, фотографии шкафа, историю текущих неисправностей, диапазон материалов и требования к типовым деталям. Укажите целевые допуски, характер партий, доступное время простоя и рынок назначения оборудования. Запросите предварительную оценку совместимости, охватывающую возможность модернизации, требования к механической части, объем интеграции, приемочные испытания и документацию. Это даст обеим сторонам конкретную основу для сравнения модернизации с покупкой новых гильотинных ножниц и выбора инвестиций, соответствующих производственному процессу.
поиск
Рекомендуемые товары
Отправьте нам сообщение
Отправьте нам сообщение
Специалист будет индивидуально сопровождать ваши запросы и предоставлять персонализированные решения, разработанные
в соответствии с вашими потребностями.
Свяжитесь с нами
Мы будем рады услышать вас для подробного обсуждения того, как удовлетворить ваши требования к смешиванию.