




Полное руководство 2026 года по сварочной машине для балок 3 в 1: принципы, области применения и отраслевые стандарты
Что представляет собой сварочный станок для балок 3 в 1?
Сварочный станок для балок 3 в 1 — это полностью интегрированная производственная система с ЧПУ, разработанная специально для изготовления строительных стальных конструкций. Он одновременно выполняет три критически важные операции с H-балками: (1) автоматическую сборку полок и стенки, (2) высокоточную сварку под флюсом или MIG-сварку обоих угловых соединений и (3) поточное механическое выпрямление для устранения термической деформации и обеспечения прямолинейности балки в пределах ±0.3 mm/m. В отличие от последовательных автономных станков, эта конфигурация исключает ручное перемещение, повторное позиционирование и задержки измерений, сокращая время цикла на 40–55% при сохранении соответствия качества сварки ISO 3834-2.
Технически система включает синхронизированные зажимные модули с сервоприводом, две сварочные каретки с отслеживанием шва, гидравлический узел выпрямления с обратной связью о прогибе в реальном времени и единый интерфейс PLC-HMI с поддержкой настройки заданий на основе рецептов. Термин «3 в 1» отражает функциональную интеграцию, а не физическое размещение друг на друге, и отличает систему от модульных или полуавтоматических альтернатив, требующих вмешательства оператора между этапами.
Сварочный станок Wuxi Samgins 3 в 1 для H-балок оснащен жесткими сварными стальными рамами, импортными серводвигателями (Yaskawa/SEW) и соответствующими CE защитными блокировками. Его модульная конструкция позволяет создавать масштабируемые конфигурации для сечений балок от 200×200 mm до 1200×1200 mm, с опциональными системами рекуперации флюса и удаления дыма, соответствующими Директиве ЕС 2006/42/EC.
Почему стоит выбрать интегрированную сварку балок вместо традиционных методов?
Традиционное производство H-балок основано на отдельных сборочных кондукторах, сварочных манипуляторах и автономных выпрямительных прессах, что приводит к накоплению допусков, циклам доработки и перемещениям, не создающим добавленной стоимости. Сварочный станок для балок 3 в 1 устраняет эти узкие места, обеспечивая геометрическую непрерывность: одна и та же базовая поверхность сохраняется от сборки через сварку до корректировки. Это дает измеримые преимущества: снижение уровня брака (обычно<0.8% против 2.5–4.2% на традиционных линиях), стабильную глубину проплавления сварного шва (±0.4 mm) и полную прослеживаемость посредством встроенного протоколирования данных (напряжение сварки, ток, скорость перемещения, тепловложение).
С точки зрения трудовых ресурсов один оператор может контролировать две параллельные линии сварочных станков для балок 3 в 1 вместо шести специалистов, обслуживающих разрозненные станции. Энергопотребление снижается на 22–28% благодаря оптимизированному времени горения дуги и рекуперативному торможению по осям сервоприводов. Важно, что системы Wuxi Samgins интегрируют аттестованные сварочные процедуры ASME Section IX и EN ISO 15614-1 непосредственно в программное обеспечение управления, гарантируя соответствие каждого соединения требованиям конкретного проекта без ручной перенастройки параметров.
Для изготовителей, работающих в нефтегазовом секторе (API RP 2A), мостостроении (AASHTO LRFD) или строительстве (EN 1090-2), такая интеграция напрямую означает более быстрое прохождение сторонней инспекции и сокращение количества отчетов о несоответствиях (NCR) — ключевое преимущество, отмеченное такими клиентами, как URALSTANKOIMPORT и Lincoln Electric-MENA.
Кто использует сварочные станки для балок 3 в 1?
Основными пользователями являются средние и крупные изготовители строительных стальных конструкций, выпускающие ≥5,000 tons/year H-балок для инфраструктурных объектов, промышленных предприятий, судостроения и быстровозводимого строительства. К ним относятся EPC-подрядчики, которым требуются сертифицированные записи о сварке (например, BatysMunaiGazZhabdyktary LLP в Казахстане), OEM-производители тяжелого оборудования, нуждающиеся в воспроизводимой геометрии балок (например, Zein Steel Industries Co.LLC в ОАЭ), а также поставщики модульных зданий, для которых приоритетны поставки точно в срок (например, S.P Blue Fisheries LDA в Мозамбике).
К вторичным пользователям относятся сервисные центры стали, переходящие от ручной резки/сварки к автоматизированным линиям, особенно поставляющие компоненты для башен ветрогенераторов, опор линий электропередачи или морских платформ, где целостность сварных швов напрямую влияет на усталостную долговечность. Региональные машиностроительные предприятия и Estructuras Metalicas Girders Chile Limitada используют сварочный станок Wuxi Samgins 3 в 1 для H-балок не только для повышения производительности, но и для получения сертификации класса исполнения EN 1090 EXC3 при минимальной внешней аудиторской поддержке.
Примечательно, что конечные пользователи работают в различных нормативных средах: PT.Cahaya mas Cemerlang (Индонезия) использует встроенный модуль документации станка для соответствия SNI 07-2052; Rienzie Group (Южная Африка) применяет его программируемый алгоритм выпрямления для соблюдения допусков SANS 10162-1 для подкрановых балок.
Где и когда применяется оборудование? Глобальные применения и соответствие стандартам
Сварочный станок Wuxi Samgins 3 в 1 для балок эксплуатируется в 32 странах, при этом поставки калибруются под региональные нормы. В Северной Америке агрегаты, поставляемые MD Calbah Industries Pty Ltd (Австралия), включают проверки выравнивания трубопроводов по ASME B31.4 и последовательности подготовки к гидроиспытаниям по API RP 2X. В ЕС системы с маркировкой CE для Contevix comercio e servicos ltda (Бразилия) соответствуют Директиве по машинам 2006/42/EC и Директиве по низковольтному оборудованию 2014/35/EU, включая резервирование аварийной остановки и зональное ограждение световыми завесами с лазерным сканированием.
Критически важные применения включают изготовление морских оснований (где прямолинейность балки ≤0.2 mm/m предотвращает несоосность отверстий под болты), колонны быстровозводимых зданий (PEB), требующие качества поверхности класса C согласно ISO 8501-1 Sa 2.5), а также проекты железнодорожной инфраструктуры, требующие сертификации EN 15085-2 CL2. Ersay International Transport внедрила линию Wuxi Samgins в Турции для производства крановых балок, соответствующих протоколам испытаний динамической нагрузкой TS EN 13001-2, сократив время ввода в эксплуатацию с 14 недель до 5.
Циклы технического обслуживания соответствуют оценке рисков ISO 12100: основное обслуживание каждые 12 месяцев (гидравлическое масло, калибровка сервоэнкодеров), второстепенные проверки каждые 2000 operating hours (выравнивание сварочной горелки, износ выпрямительных роликов). Обновления микропрограммы, поставляемые удаленно через зашифрованную VPN, выполняются дважды в год для включения поддержки новых редакций AWS D1.1 или EN ISO 15614-1.
Как качество закладывается в каждый сварочный станок для балок 3 в 1?
Wuxi Samgins применяет философию нулевых дефектов, основанную на прецизионном производстве: все несущие рамы перед механической обработкой проходят отжиг для снятия напряжений и проверку на 3D-координатно-измерительной машине (CMM). В критически важных компонентах движения — линейных направляющих, шарико-винтовых передачах и серворедукторах — используются детали NSK, THK и SEW, обеспечивающие повторяемость позиционирования ±0.02 mm в течение 10-летнего срока службы. Источниками сварочного тока служат устройства Lincoln Electric или Kemppi, предварительно интегрированные с цифровым управлением формой сигнала дуги для запуска/остановки без разбрызгивания.
Каждый сварочный станок для балок 3 в 1 проходит 72-часовые непрерывные заводские приемочные испытания (FAT), имитирующие профили балок в наихудшем случае (например, конические полки, несимметричные сечения). Тензодатчики в реальном времени контролируют деформацию рамы; тепловизионный контроль подтверждает эффективность охлаждения шкафов выпрямителей. Окончательный контроль качества включает аттестацию сварочной процедуры (WPQ) на указанных заказчиком марках материалов (S355JO, ASTM A572 Gr.50, Q345B) с использованием радиографического контроля (RT) и ультразвукового контроля (UT) согласно ISO 17636-2 и ISO 17640-2.
Монтаж выполняется по 5-этапному протоколу: обследование фундамента (лазерный уровень + инклинометр), механическое выравнивание (индикатор часового типа + оптический нивелир), проверка электрического заземления (≤5 Ω сопротивления заземления), усиление сетевой безопасности (правила межсетевого экрана, отключение неиспользуемых портов) и сертификация операторов (2-day практическое обучение с двуязычными руководствами и видеоруководствами по QR-ссылкам).
Сколько действительно стоит совокупное владение?
Совокупная стоимость владения (TCO) сварочным станком для балок 3 в 1 рассчитывается на пять лет и включает: (1) Приобретение (65–72% TCO), охватывающее базовый станок, дополнительные аксессуары (рекуперация флюса, удаление дыма) и доставку/пошлины; (2) Монтаж & ввод в эксплуатацию (8–12%), включая подготовку фундамента, модернизацию инженерных коммуникаций и сопровождение FAT; (3) Расходные материалы & обслуживание (10–14%), преимущественно сварочную проволоку, флюс, электроды и гидравлическое масло; (4) Энергию (4–6%), с типичным потреблением 42–58 kWh/ton сварной балки; и (5) Обучение & поддержку (1–3%), включая подписки на удаленную диагностику и логистику запасных частей.
Окупаемость ускоряется при учете скрытой экономии: сокращения занимаемой площади (на 30–45% меньше по сравнению с тремя автономными станками), снижения страховых премий (соответствие CE/ISO уменьшает риски ответственности) и устранения сверхурочной работы (экономия 2–3 операторов на смену). Клиенты сообщают о точке безубыточности через 14–18 месяцев при среднем объеме производства (≥800 tons/month), при этом IRR превышает 22% за пять лет. Wuxi Samgins предлагает гибкое финансирование, включая аренду с последующим выкупом и этапы оплаты, основанные на результатах, для снижения рисков распределения капитала.
Важно, что модель TCO должна учитывать местные факторы: тарифы на электроэнергию в Чили (CLP/kWh), импортный НДС в Нигерии (7.5%) и обязательные расходы на стороннюю сертификацию в Саудовской Аравии (SASO). Wuxi Samgins предоставляет региональные калькуляторы TCO на этапе коммерческого предложения, учитывая применимые освобождения от пошлин в рамках соглашений ASEAN-China FTA или COMESA.
Будущие тенденции, формирующие технологию сварки балок 3 в 1
Три сходящиеся тенденции определяют эволюцию сварочного станка для балок 3 в 1 в 2026–2030 годах. Первая — адаптивная сварка на базе AI, использующая системы машинного зрения в реальном времени (например, Cognex In-Sight) для автоматической корректировки параметров при различиях прокатной окалины или несовпадении кромок; в настоящее время Wuxi Samgins проводит ее пилотное внедрение совместно с Engiplas engineering plastics в Малайзии. Вторая — интеграция цифрового двойника: каждый станок поставляется с потоками данных с поддержкой OPC UA, направляемыми в облачную аналитику для предиктивного обслуживания (тенденции температуры подшипников, снижение объема наплавленного металла) и панели мониторинга оптимизации энергопотребления.
Третья тенденция — требования устойчивого развития ускоряют внедрение гибридных процессов, сочетающих гибридную лазерно-дуговую сварку для более глубокого проплавления при меньшем тепловложении (что снижает нагрузку на послесварочное выпрямление) и составы переработанного флюса, соответствующие пороговым значениям REACH SVHC. К 2027 году >60% новых установок будут включать модули отчетности по углеродному следу, соответствующие показателям GHG Protocol Scope 1&2.
Дорожная карта Wuxi Samgins включает запуск в 2026 году модульной версии сварочного станка 3 в 1 для H-балок с роботизированными сменщиками горелок plug-and-play, поддерживающими MIG, TIG и SAW на одной станции, а также отслеживание расходных материалов на основе блокчейна, отвечая на растущий спрос со стороны поставщиков автомобильной промышленности Tier-1, которым требуются журналы сварки, соответствующие IATF 16949.
поиск
Рекомендуемые товары
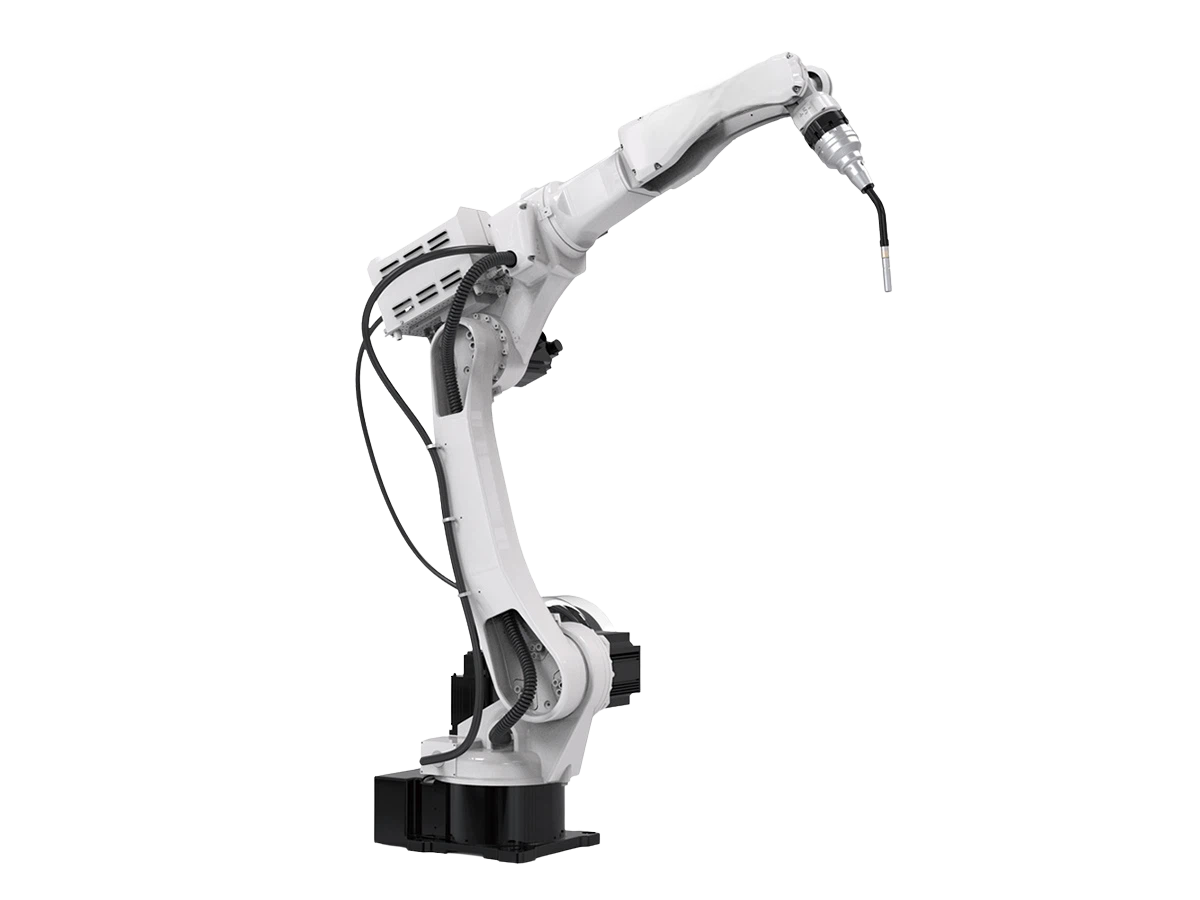
 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.
![Звезда 1]()
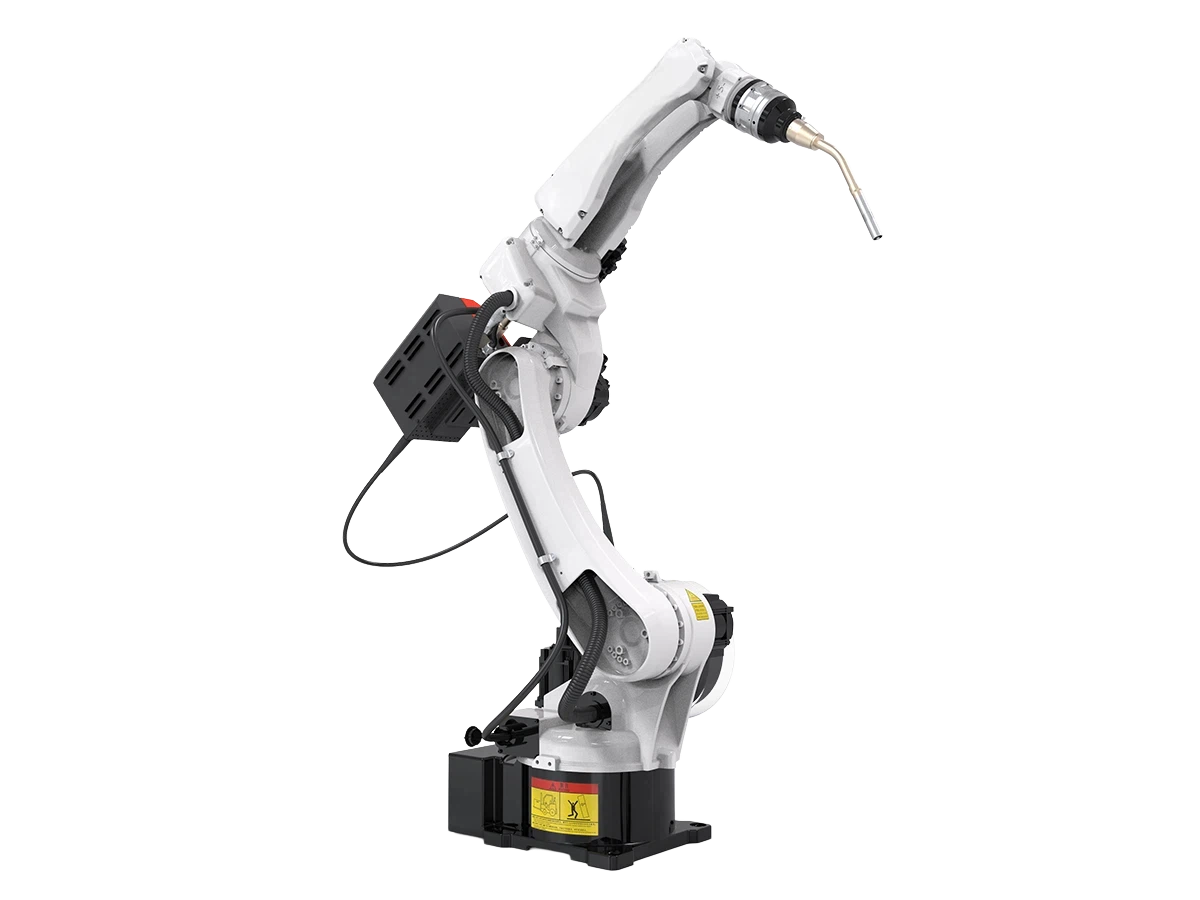
- Промышленный сварочный робот с 6 осями и вылетом руки 1500 ммБлагодаря максимальному радиусу действия 1594 мм робот хорошо подходит для сварочных ячеек среднего масштаба, где важна зона охвата.
![Звезда 1]()
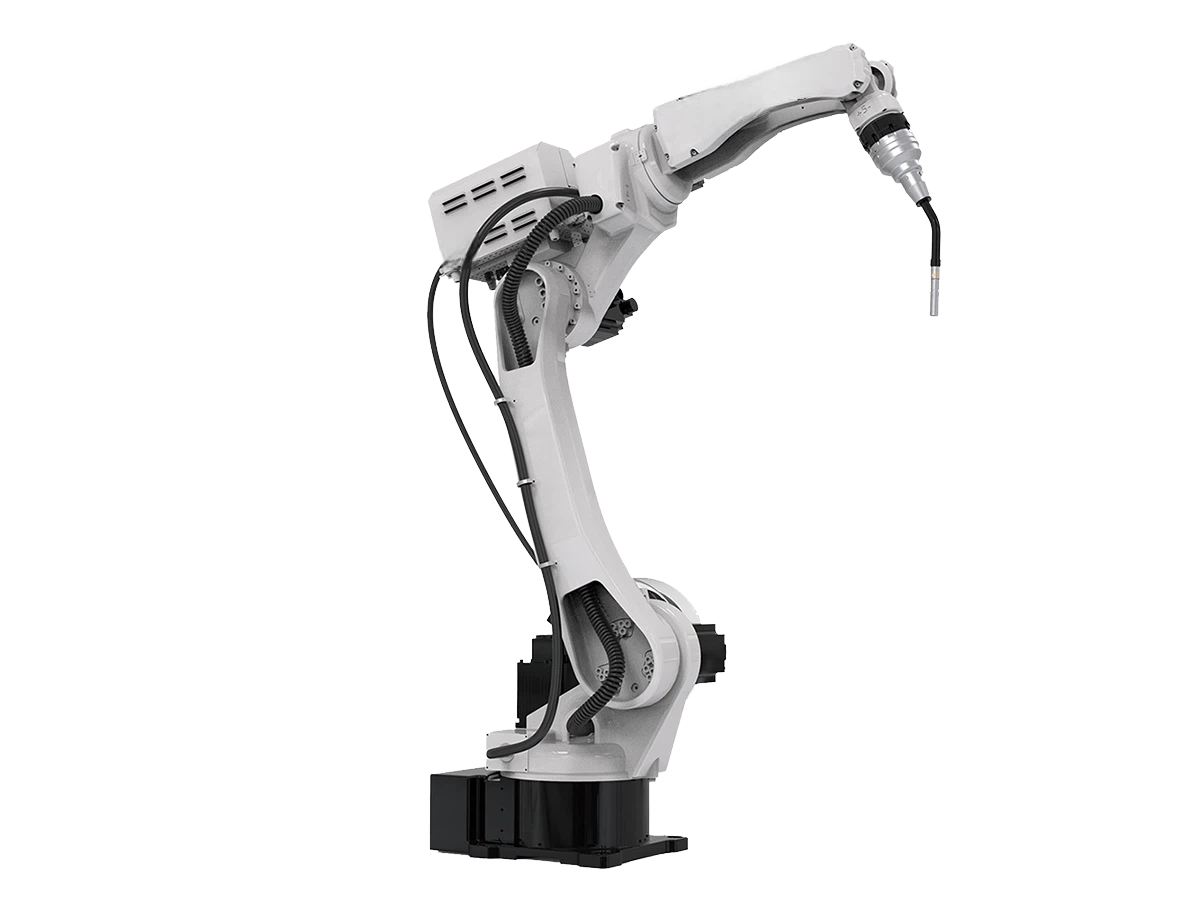
- Промышленный сварочный робот MIG с 6 осями и размахом руки 1800 ммСварочный робот с радиусом действия 1945 мм, грузоподъёмностью 6 кг и повторяемостью ±0,08 мм для стабильной автоматизированной сварки.
![Звезда 1]()

Отправьте нам сообщение
Отправьте нам сообщение
Специалист будет индивидуально сопровождать ваши запросы и предоставлять персонализированные решения, разработанные
в соответствии с вашими потребностями.
Свяжитесь с нами
Мы будем рады услышать вас для подробного обсуждения того, как удовлетворить ваши требования к смешиванию.