




Lo que debe saber sobre las fresadoras frontales para vigas: precisión, automatización y aspectos esenciales de mantenimiento
¿Qué es una fresadora de caras de vigas?
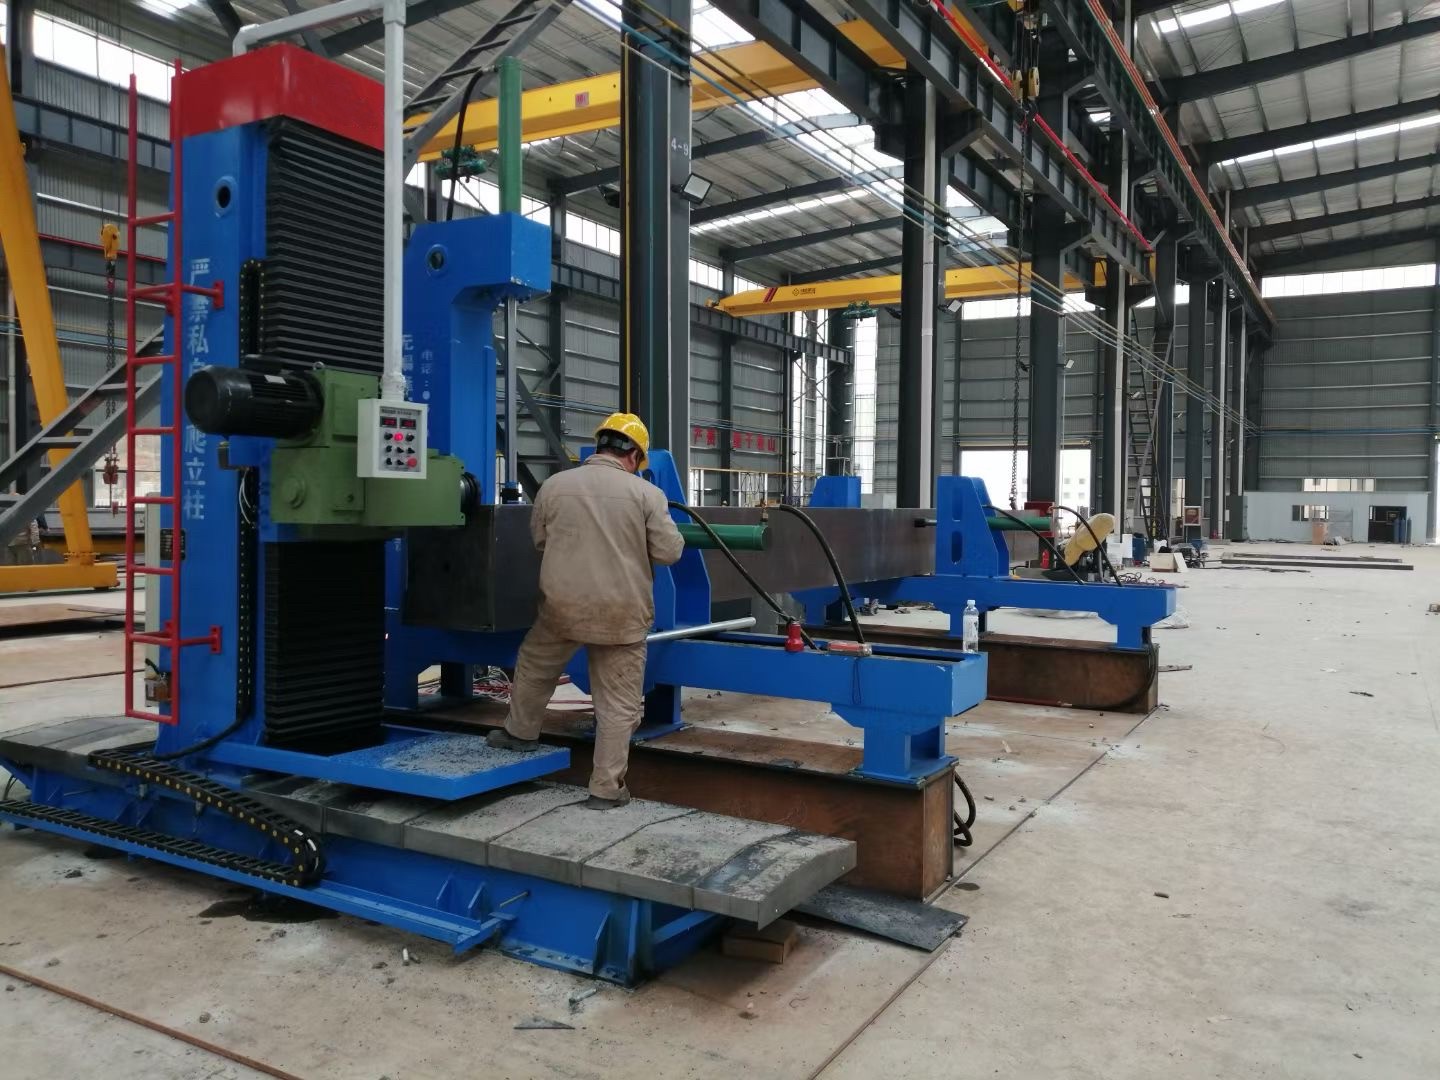
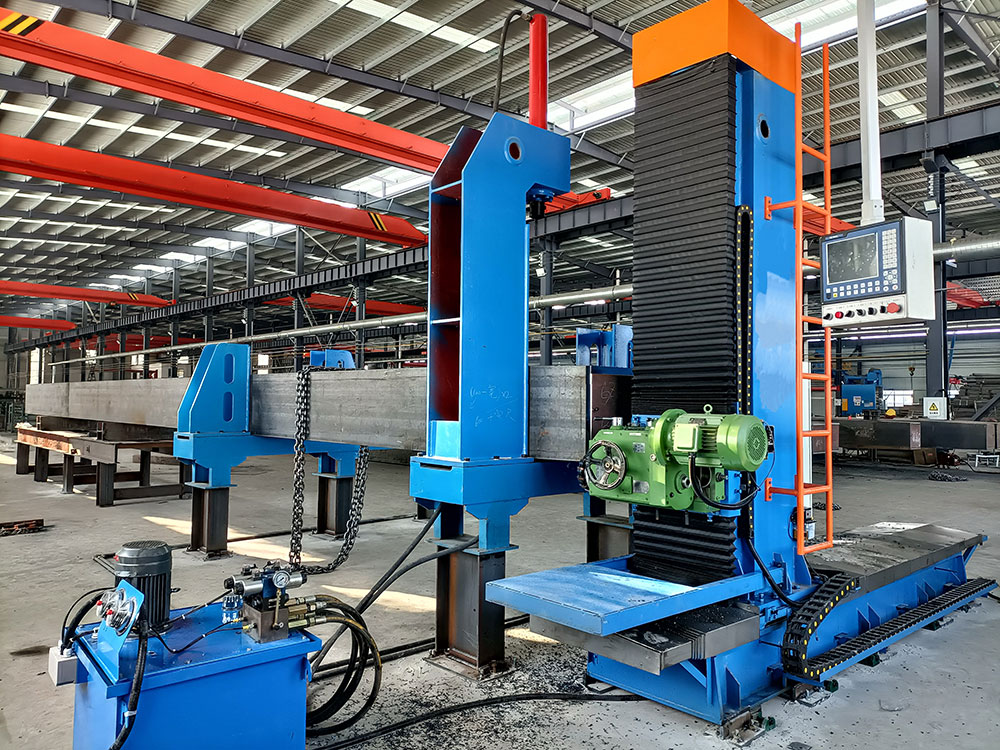
Una fresadora de caras de vigas es un sistema de mecanizado de metales diseñado para mecanizar la cara final de elementos estructurales de acero, incluidas vigas H, vigas I, secciones cajón, canales y conjuntos de vigas fabricadas. Su objetivo principal es eliminar material de una superficie final para que la pieza de trabajo alcance una longitud, escuadría, condición superficial o requisito de preparación para soldadura especificados. En comparación con el corte abrasivo o el esmerilado manual, el fresado de caras utiliza un cabezal de corte rígido y un movimiento de avance controlado para producir una referencia mecanizada repetible.
En la producción de estructuras de acero, la cara mecanizada suele convertirse en el punto de referencia para el ajuste posterior, la perforación, el atornillado, la soldadura robótica o el montaje. Un extremo limpio y perpendicular ayuda a reducir los desajustes entre componentes y hace que la inspección dimensional sea más predecible. La máquina puede procesar una viga a la vez o integrarse en una línea automatizada de vigas H, según el tamaño de la sección, el rendimiento, el equipo de manipulación y la secuencia de producción.
El término fresadora de caras de vigas puede describir fresadoras de extremos independientes, máquinas de columna móvil, equipos tipo pórtico y sistemas controlados por CNC con sujeción motorizada y transportadores de material. La definición correcta para un comprador debe incluir el perfil de viga mecanizable, las dimensiones de la cara, el sobrematerial de corte, la potencia del husillo, la tolerancia requerida, el método de carga y si la máquina solo escuadra el extremo o también admite chaflanado, preparación de biseles, marcado u operaciones coordinadas de perforación.
Cómo el fresado de caras de vigas produce precisión
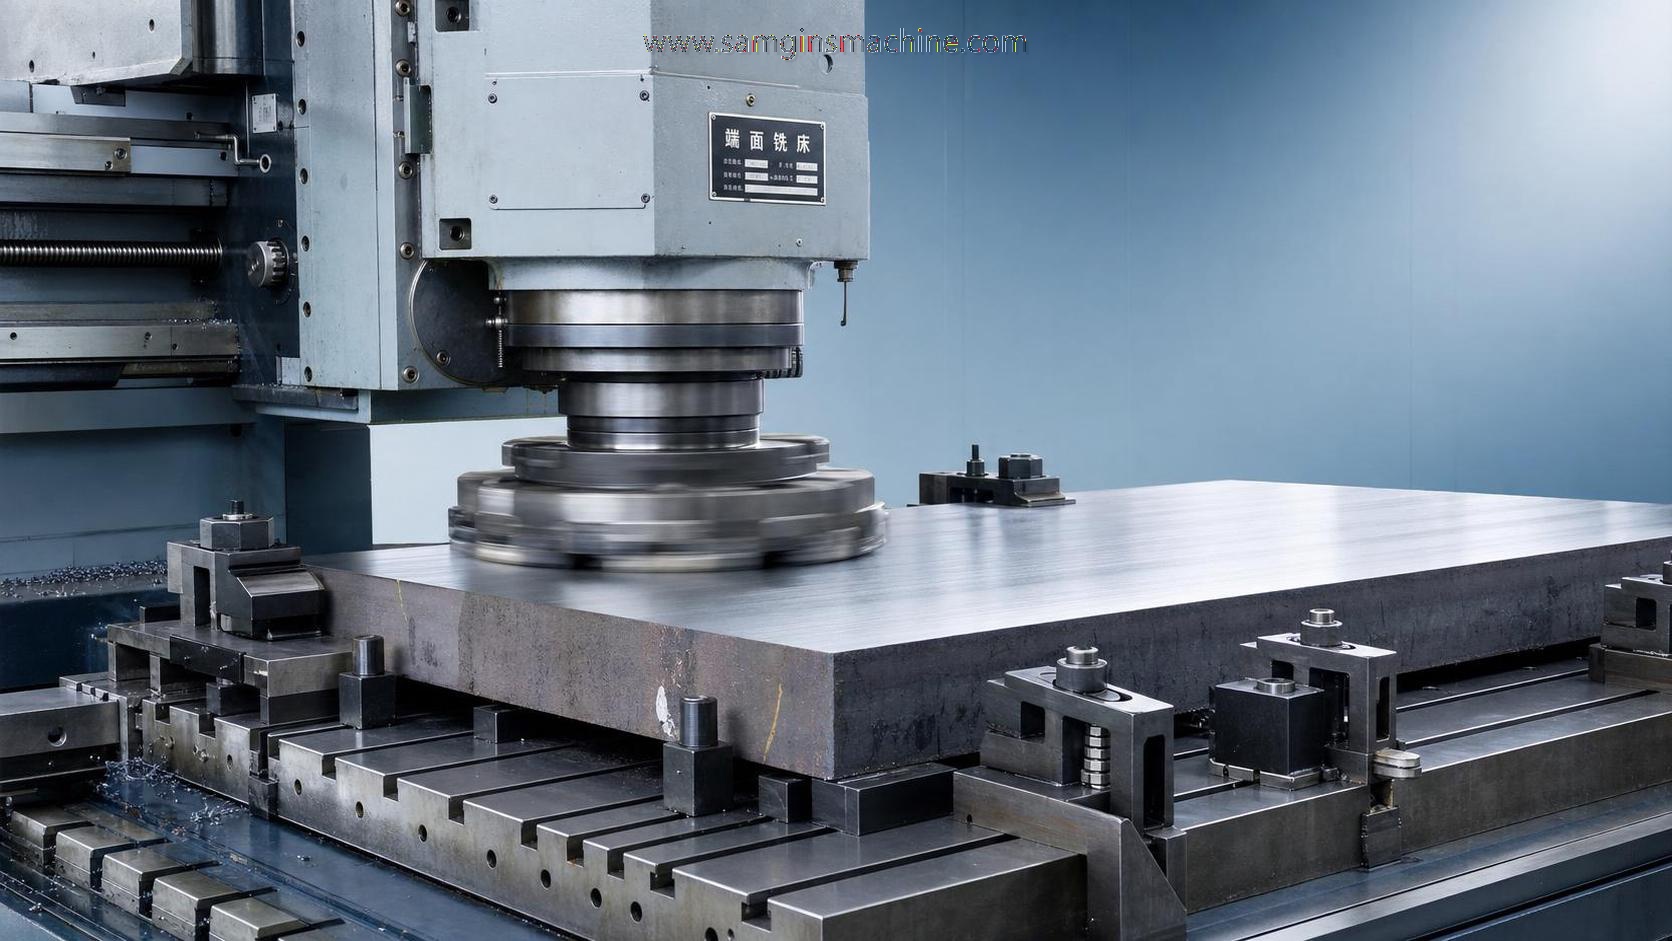
El proceso básico combina una sujeción segura de la pieza, posicionamiento mediante referencias, rotación del husillo y desplazamiento controlado de la fresa. La viga se posiciona contra un tope de referencia o se mide mediante un eje CNC y, posteriormente, se sujeta para resistir las vibraciones y las fuerzas de corte. Una fresa con plaquitas gira a una velocidad seleccionada mientras el cabezal del husillo, la columna o la mesa de trabajo avanza sobre la cara de la viga. La máquina elimina material en una o varias pasadas según el sobrematerial, el grado de acero, la geometría de la fresa y el acabado requerido.
La precisión depende de algo más que del posicionamiento CNC. La rigidez de la bancada, el estado de las guías, la ubicación de las mordazas, el descentramiento de la fresa, la rectitud de la viga y la calidad del corte de entrada afectan al resultado final. Si la viga está mal apoyada, las cargas elevadas de fresado pueden causar deflexión o vibración. Si un extremo cortado por llama presenta irregularidades excesivas, el sobrematerial de mecanizado necesario puede superar la profundidad de pasada prevista. Por tanto, un proceso fiable comienza con una preparación realista del material y un apoyo estable a lo largo de la pieza de trabajo.
Para un control de calidad práctico, los fabricantes normalmente verifican la longitud terminada, la perpendicularidad de la cara respecto a la referencia elegida, la planitud de la cara cuando la unión lo requiere y el estado superficial visible. La gestión de las compensaciones de herramientas también es esencial. Los operarios deben registrar los cambios de plaquitas e inspeccionar el asiento de la fresa, ya que las plaquitas desgastadas o dañadas pueden aumentar la fuerza de corte y dejar marcas irregulares. Las recetas CNC ayudan a mantener la repetibilidad, pero deben confirmarse mediante la inspección de la primera pieza siempre que cambien el tamaño de la viga, el espesor del material o el sobrematerial de mecanizado.
Principales tipos de máquinas y niveles de automatización
Las fresadoras de caras de vigas independientes son adecuadas cuando el mecanizado de extremos es una operación específica pero intermitente. Habitualmente utilizan sujeción manual o hidráulica y pueden depender de mesas de rodillos para la carga y descarga. Este formato puede adaptarse a talleres que producen estructuras variadas en lotes pequeños, donde la flexibilidad de preparación es más importante que una producción ininterrumpida. Los compradores deben confirmar si la máquina puede soportar las secciones más pesadas y largas sin requerir una alineación manual excesiva.
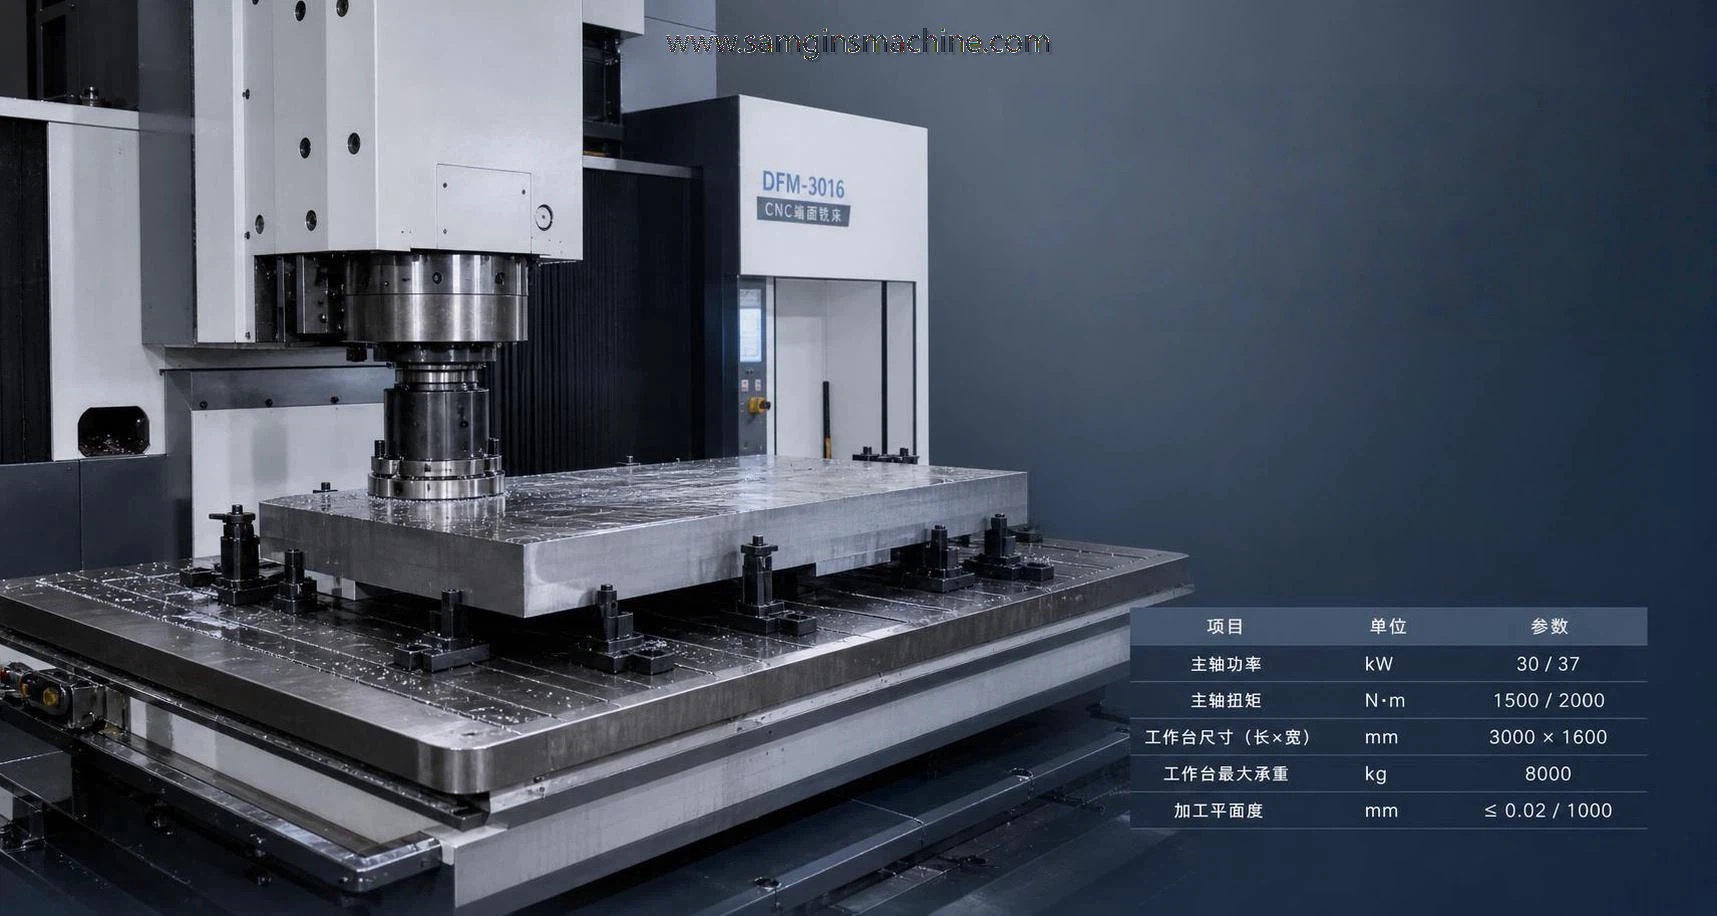
Los sistemas de fresado de caras CNC añaden desplazamientos programables, parámetros almacenados, control automático de avance y un posicionamiento más uniforme. Son útiles para trabajos repetitivos y para fábricas que necesitan dimensiones trazables a lo largo de múltiples turnos. Las opciones pueden incluir ejes accionados por servomotores, referencias de medición automáticas, rodillos de entrada y salida motorizados, recogida de virutas e interfaces con sierras o máquinas de corte previas. El nivel de automatización apropiado debe reflejar el volumen real, la disponibilidad de mano de obra y el coste de las demoras de manipulación entre procesos.
Las líneas de producción integradas son habituales cuando el montaje de vigas, la soldadura, el enderezado, el granallado, la perforación y el mecanizado de extremos deben funcionar como un flujo coordinado. Wuxi Samgins suministra fresadoras de caras junto con equipos de montaje, soldadura, enderezado, perforación 3D, volteo, corte y manipulación de vigas H. Esta capacidad más amplia puede ayudar a los compradores a evaluar las interfaces de toda la línea, en lugar de considerar la fresadora de caras de vigas como una compra aislada. La cuestión clave es si los controles, la altura de transferencia, las referencias de las piezas y los ritmos de producción están coordinados entre los equipos conectados.
Quién utiliza equipos de fresado de caras de vigas y dónde
Los usuarios típicos incluyen fabricantes de estructuras de acero, productores de componentes para puentes, fabricantes de estructuras de edificios, talleres de equipos pesados, proveedores de construcción naval, contratistas de plantas industriales y fabricantes que prestan servicio a proyectos de tanques, tuberías o maquinaria. Estas operaciones necesitan dimensiones de viga controladas cuando las conexiones soldadas o atornilladas deben ajustarse de forma fiable. Una fresadora de caras de vigas es especialmente relevante cuando los extremos de vigas cortados con sierra o térmicamente necesitan una superficie de referencia más uniforme antes de iniciar trabajos de montaje de alto valor.
Los requisitos de los proyectos varían según la región y el mercado final. Un proveedor debe aclarar los planos aplicables del comprador, las especificaciones de materiales, el plan de inspección, los requisitos eléctricos, las expectativas de protección y los códigos contractuales de fabricación. Wuxi Samgins declara que sus máquinas cumplen con su sistema de calidad ISO9001 y con las directivas de maquinaria y LVD de la UE, mientras que su equipo de exportación está familiarizado con ASME, API y otros códigos industriales locales. No obstante, los compradores deben confirmar el alcance exacto del cumplimiento requerido para la configuración entregada y el mercado de destino.
Wuxi Samgins incluye entre sus referencias internacionales a clientes como URALSTANKOIMPORT, MD Calbah Industries Pty Ltd, Ersay International Transport, Contevix comercio e servicos ltda, Zein Steel Industries Co. LLC, BatysMunaiGazZhabdyktary LLP y Lincoln Electric-MENA. Estos nombres indican experiencia atendiendo a diversos mercados internacionales, pero un equipo de compras debe solicitar referencias relevantes para el proyecto, especificaciones de la máquina, criterios de aceptación y acuerdos de servicio antes de llegar a conclusiones sobre la idoneidad para su propia planta.
Cómo seleccionar la máquina adecuada
Inicie la selección con la envolvente real de la pieza de trabajo, en lugar de una designación nominal de viga. Documente el ancho del ala, la altura del alma, el peso de la sección, la longitud máxima, el grado de acero, el estado del extremo de entrada y el mayor sobrematerial de mecanizado previsto. Defina también la tolerancia requerida de longitud terminada, la condición admisible de falta de escuadra, el acabado superficial objetivo y el objetivo de tiempo de ciclo. Una máquina dimensionada únicamente para la viga media actual puede convertirse en un cuello de botella cuando lleguen secciones más pesadas o contratos de fabricación mayores.
Evalúe en detalle el sistema estructural y de movimiento. Las cuestiones relevantes incluyen la potencia y el par del husillo, el diámetro de la fresa y la disponibilidad de plaquitas, el recorrido de los ejes, el diseño de las guías, la fuerza de sujeción, la capacidad de la mesa de rodillos, la separación entre apoyos, la disposición de refrigeración o corte en seco y la evacuación de virutas. Pregunte cómo el control gestiona el almacenamiento de programas, las compensaciones de herramientas, el historial de alarmas y la recuperación tras un ciclo detenido. Para proyectos de exportación, verifique la tensión de alimentación, el idioma del control, la documentación, las protecciones de seguridad y la disponibilidad de planos eléctricos y listas de repuestos.
La aceptación en fábrica debe basarse en piezas de prueba acordadas y resultados medibles. Un plan de aceptación útil define las dimensiones de las vigas, el material, el estado del corte inicial, el sobrematerial de mecanizado, las tolerancias finales, los instrumentos de medición, el método de tiempo de ciclo y el número de ciclos repetidos. Wuxi Samgins destaca los componentes hidráulicos, servo y CNC importados de marcas mundialmente reconocidas por su precisión, estabilidad y vida útil. Los compradores deben solicitar la lista real de componentes de la máquina propuesta, ya que las opciones de control y accionamiento pueden diferir según la configuración.
Instalación, control de calidad y mantenimiento
La instalación comienza con una cimentación nivelada capaz de soportar la máquina y la viga cargada sin asentamientos. Alinee las mesas de rodillos con la estación de fresado para que la pieza de trabajo no se retuerza durante la transferencia y proporcione suficiente espacio libre para el equipo de carga, la retirada de virutas, el acceso de mantenimiento y el movimiento seguro de los operarios. La puesta a tierra eléctrica, las conexiones neumáticas o hidráulicas, los enclavamientos de protección y los circuitos de parada de emergencia deben verificarse antes de la puesta en marcha. La alineación inicial debe documentarse como referencia para futuras inspecciones de mantenimiento.
Una rutina de calidad práctica incluye la medición de la primera pieza, la verificación programada de los topes de referencia o puntos cero CNC y comprobaciones periódicas del descentramiento del husillo y del rendimiento de las mordazas. Los operarios deben inspeccionar los puntos de apoyo de las vigas antes de cada turno, ya que las virutas acumuladas o los rodillos dañados pueden afectar a la alineación. La fresa debe limpiarse durante los cambios de plaquitas, y las plaquitas deben girarse o sustituirse según su condición de desgaste, en lugar de hacerlo solo después de que aparezca un defecto superficial visible. Los registros uniformes facilitan la distinción entre el desgaste de herramientas y los problemas de alineación de utillajes o máquinas.
El mantenimiento preventivo debe cubrir la lubricación, el estado del fluido hidráulico cuando corresponda, los filtros, el estado de las mangueras, el apriete de fijaciones, la limpieza de las guías, la limpieza del armario eléctrico y las pruebas de los dispositivos de seguridad. Los intervalos de mantenimiento deben seguir el manual de la máquina suministrado y el ciclo de trabajo real. Una planta que trabaja con producción de acero abrasiva y de alto volumen puede necesitar una limpieza más frecuente que un taller de menor volumen. Las garantías a largo plazo, el soporte técnico y el acceso a repuestos críticos son puntos de evaluación importantes, especialmente para instalaciones alejadas del fabricante del equipo.
Coste total, retorno de la inversión y tendencias futuras
El precio de compra es solo una parte del coste total de propiedad de una fresadora de caras de vigas. Los compradores deben incluir el transporte, los trabajos de cimentación, la instalación, la puesta en marcha, el consumo de energía, los cuerpos de fresa y las plaquitas, los repuestos, la formación de operarios, el mantenimiento planificado, la manipulación de materiales y las paradas de producción. La automatización puede aumentar la inversión inicial, pero puede reducir el tiempo de posicionamiento manual, el retrabajo, la producción irregular y la exposición laboral alrededor de elementos pesados de acero. La comparación correcta es el coste por extremo de viga aceptado al nivel de calidad requerido, no solo el precio de la máquina.
El retorno de la inversión suele ser mayor cuando la precisión de la cara final elimina demoras posteriores. Los beneficios pueden incluir un ajuste más rápido, menos operaciones de esmerilado correctivo, mejor repetibilidad para conjuntos perforados o soldados y una planificación más predecible. Elabore un modelo de ROI utilizando el número actual de extremos de viga procesados, el tiempo medio de preparación, la tasa de retrabajo, el coste laboral, el consumo de plaquitas y el valor de la capacidad liberada en operaciones adyacentes. Incluya supuestos conservadores para el tiempo de puesta en marcha y el aprendizaje de los operarios, de modo que la estimación siga siendo útil para la aprobación de la dirección.
La demanda futura se orienta hacia células de fabricación conectadas, datos de producción trazables, menor manipulación manual y automatización flexible para tamaños de viga mixtos. Es probable que los controles CNC, el movimiento servo, la transferencia automatizada, las señales de mantenimiento basado en condición y la integración con sistemas de perforación, soldadura y corte sigan siendo temas importantes de compra. Wuxi Samgins puede analizar una solución de fresado de caras dentro de su gama más amplia de equipos para fabricación de acero, incluidos robots de soldadura personalizados y equipos de manipulación para trabajos pesados. Una solicitud técnica bien definida debe indicar los planos de las vigas, el volumen anual, el tiempo de ciclo objetivo, las normas requeridas, los servicios disponibles en el sitio y el alcance de soporte esperado.
Buscar
Productos recomendados
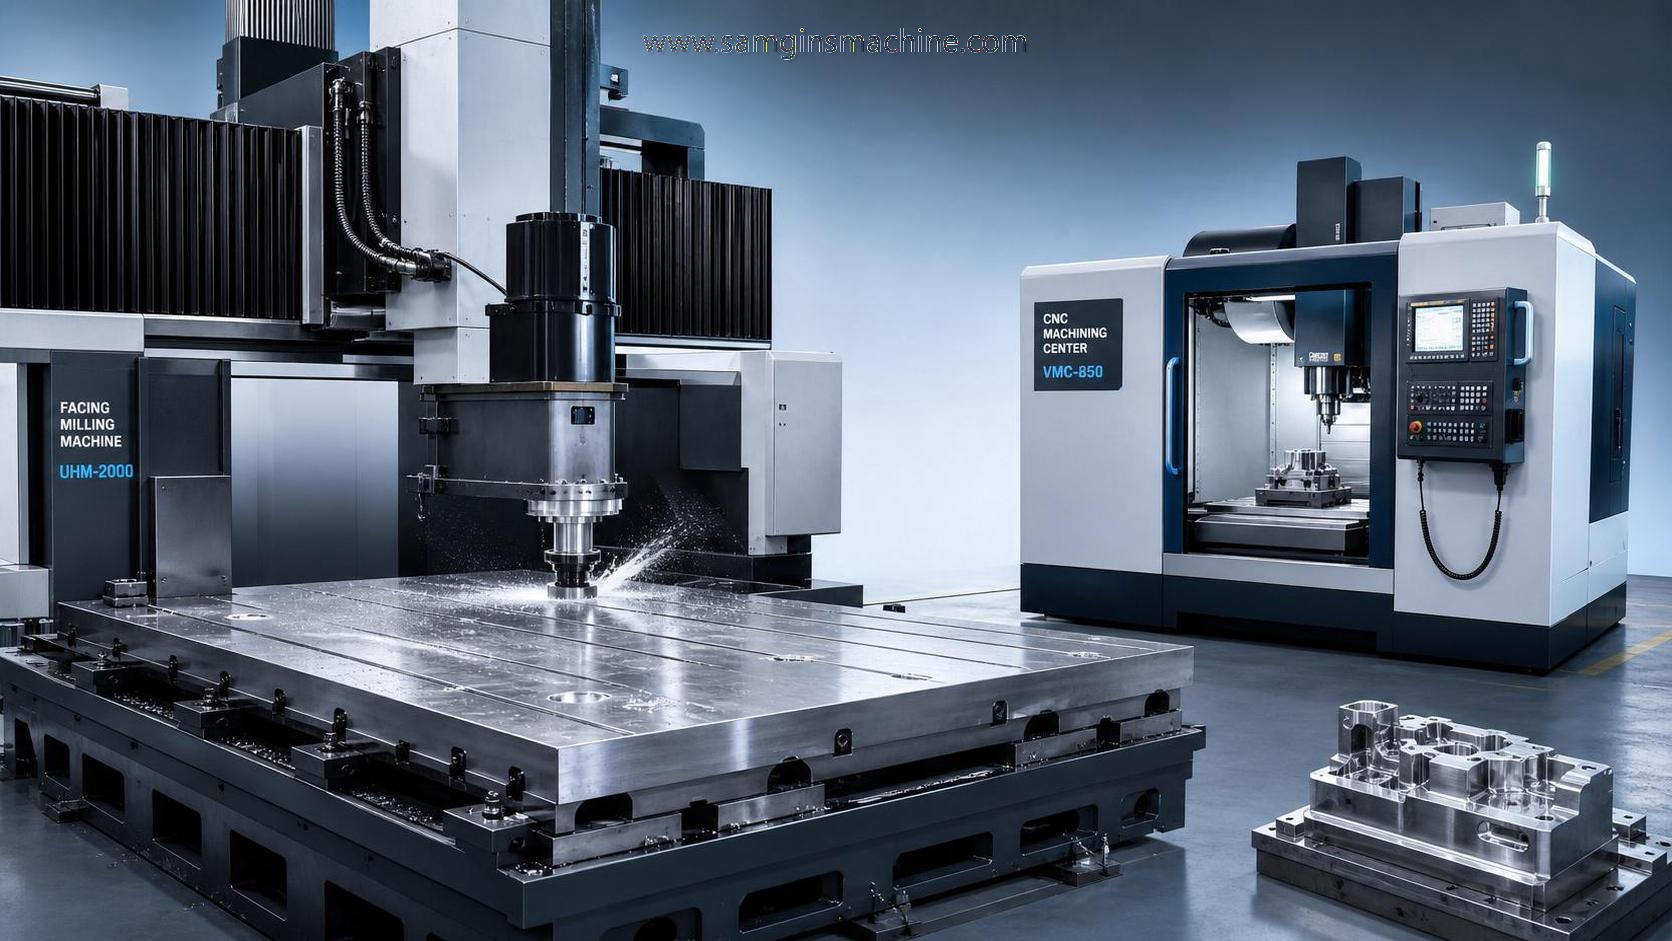
 Fresadora frontal NC estándarLa fresadora frontal está diseñada específicamente para el fresado frontal de componentes estructurales metálicos, incluidos perfiles en H, vigas cajón, vigas transversales y columnas. Proporciona superficies planas y precisas en los extremos de las piezas de trabajo para garantizar un ajuste y una alineación exactos en las operaciones posteriores de soldadura o montaje.
![Estrella 1]()
- Fresadora frontal CNC1.Introducción a la fresadora CNC de caras:
La fresadora de caras se utiliza para el proceso de fresado de caras de estructuras metálicas como vigas en H, vigas cajón y travesaños. La fresadora de caras para vigas en H puede fresar caras de vigas de hasta 2500*2000. La fresadora de caras de extremos para vigas en H es muy fácil de operar, tiene una estructura simple y permite un ajuste rápido. La fresadora de caras de extremos para vigas cajón es un equipo necesario para fabricantes de estructuras de vigas o columnas.![Estrella 1]()

Envíenos un mensaje
Envíenos un mensaje
Una persona dedicada realizará un seguimiento individual de sus necesidades y proporcionará soluciones personalizadas según
sus necesidades.
Póngase en contacto
Esperamos tener noticias suyas para comunicarnos en profundidad sobre cómo satisfacer sus requisitos de mezcla.