




Что нужно знать о станках для торцевого фрезерования балок: точность, автоматизация и основные аспекты обслуживания
Что такое станок для торцевого фрезерования балок?
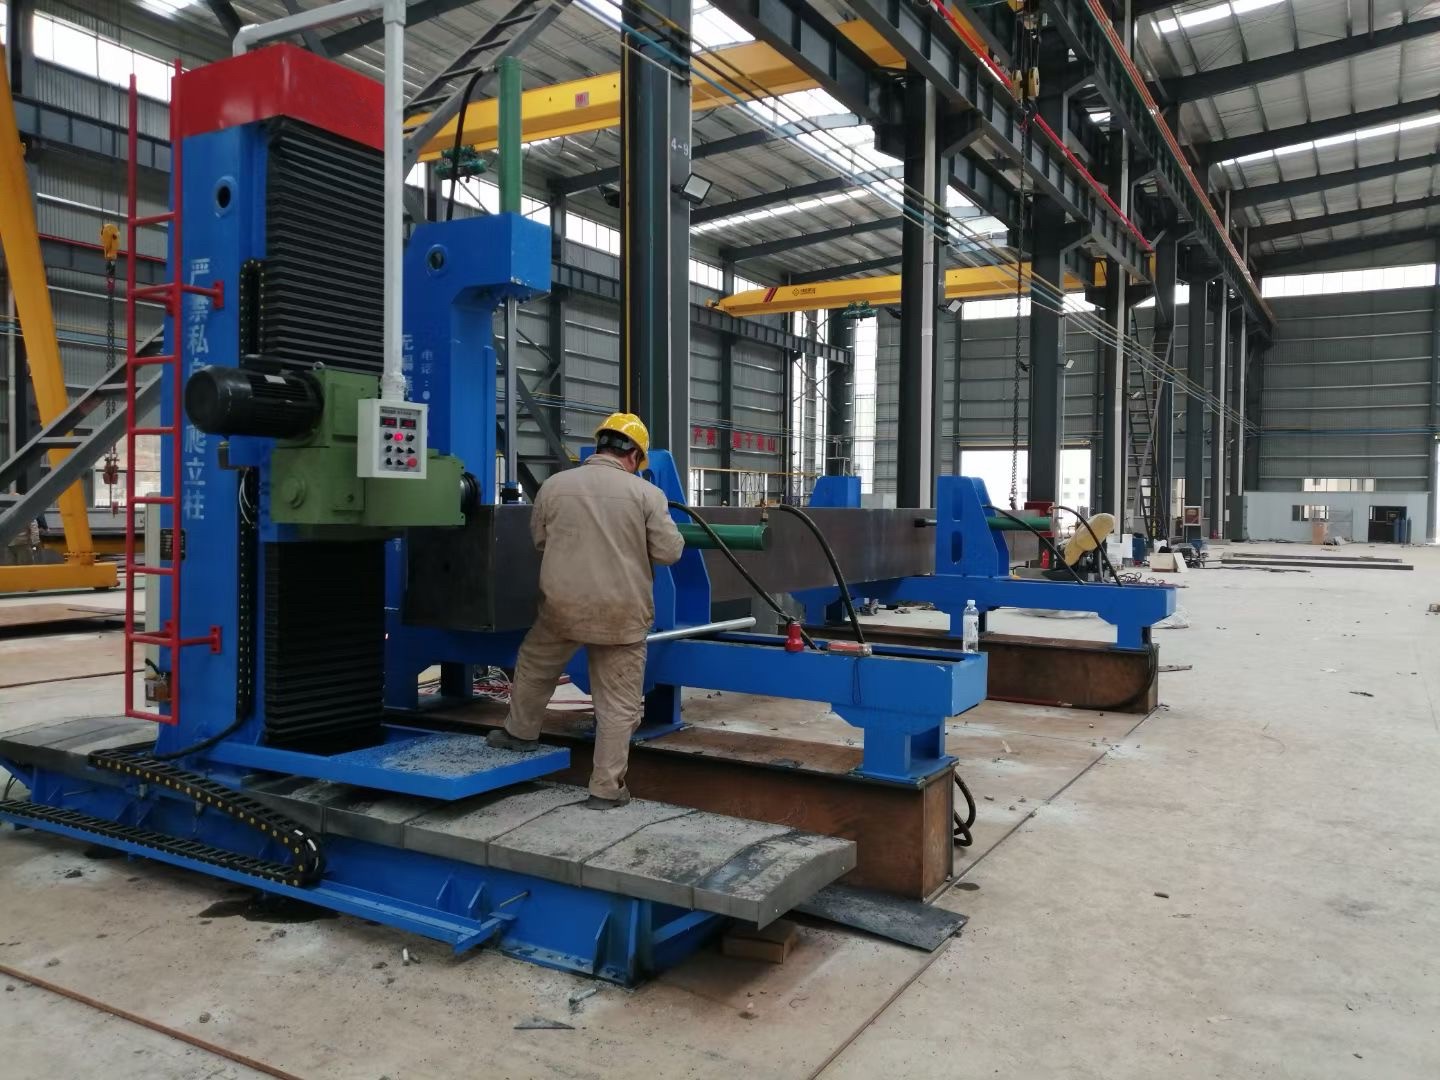
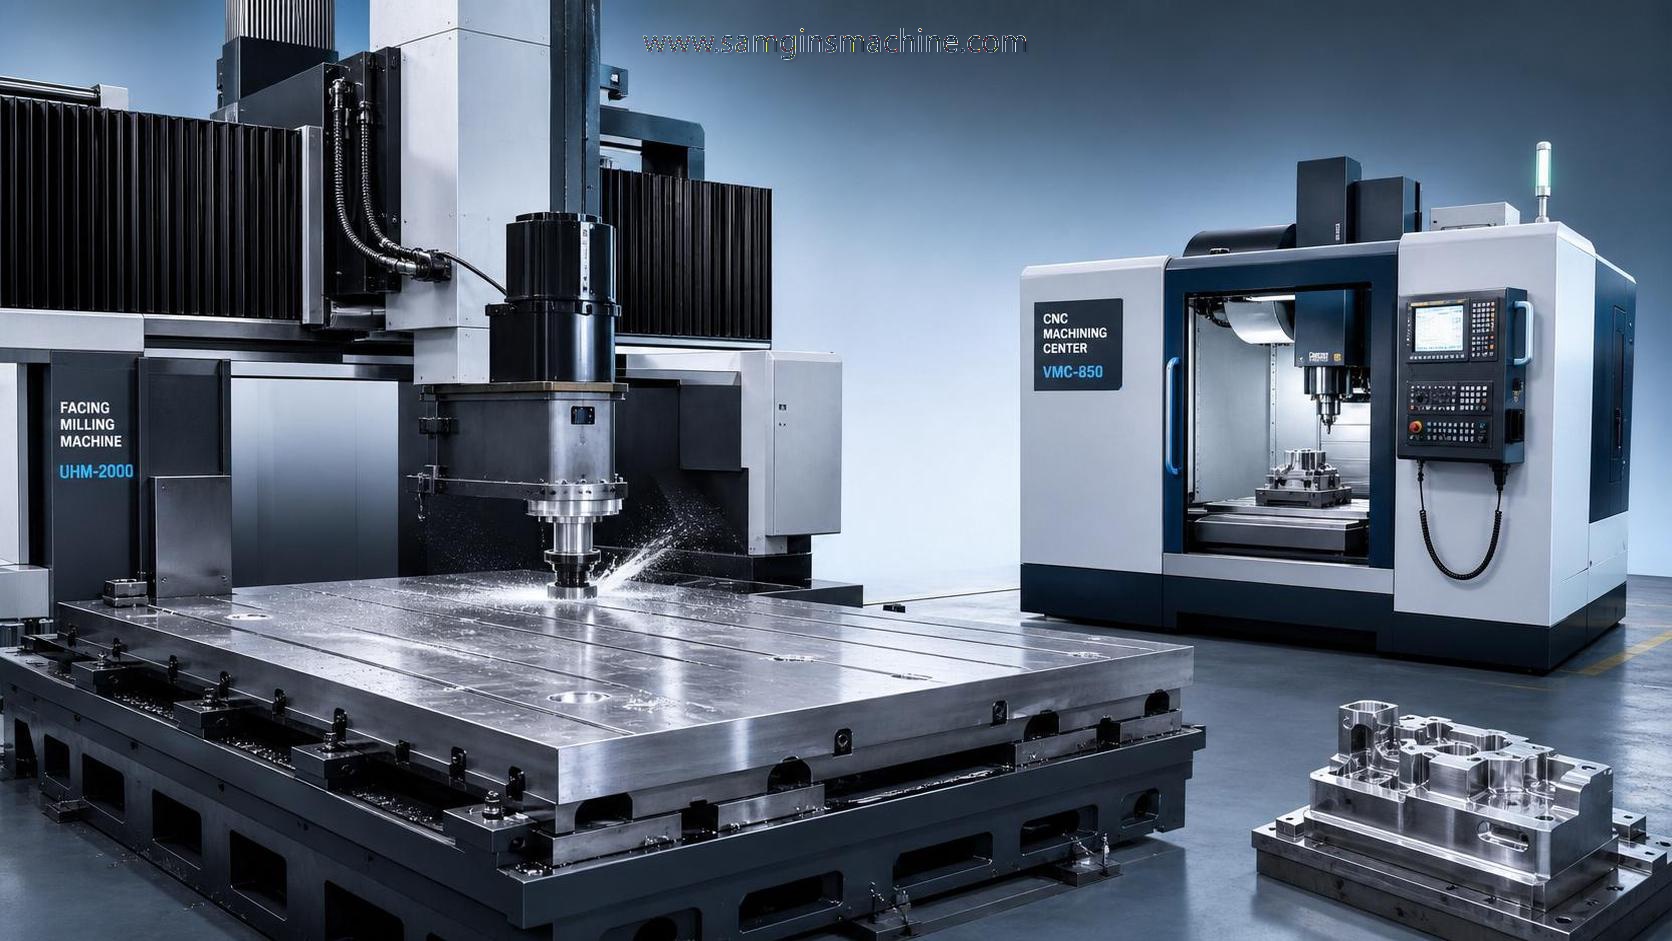
Станок для торцевого фрезерования балок — это металлообрабатывающая система, предназначенная для обработки торцевых поверхностей элементов строительных стальных конструкций, включая H-образные балки, двутавровые балки, коробчатые профили, швеллеры и сварные балочные сборки. Его основное назначение — удаление материала с торцевой поверхности, чтобы заготовка достигала заданной длины, перпендикулярности, состояния поверхности или требований к подготовке под сварку. В отличие от абразивной резки или ручной шлифовки, торцевое фрезерование использует жесткую фрезерную головку и контролируемое движение подачи для создания повторяемой обработанной базы.
В производстве стальных конструкций обработанный торец часто становится базовой точкой для последующей сборки, сверления, болтового соединения, роботизированной сварки или монтажа. Чистый и перпендикулярный торец помогает уменьшить несоответствие между компонентами и делает контроль размеров более предсказуемым. Станок может обрабатывать одну балку за раз или быть интегрирован в автоматизированную линию производства H-образных балок в зависимости от размера профиля, производительности, погрузочно-разгрузочного оборудования и последовательности производства.
Термин «станок для торцевого фрезерования балок» может обозначать автономные торцевые фрезерные станки, станки с перемещающейся колонной, оборудование портального типа и системы с ЧПУ, оснащенные механизированным зажимом и конвейерами для материала. Корректное определение для покупателя должно включать обрабатываемый профиль балки, размеры торца, припуск на обработку, мощность шпинделя, требуемый допуск, способ загрузки, а также информацию о том, выполняет ли станок только торцевание или также поддерживает снятие фасок, подготовку кромок, маркировку либо согласованные операции сверления.
Как торцевое фрезерование балок обеспечивает точность
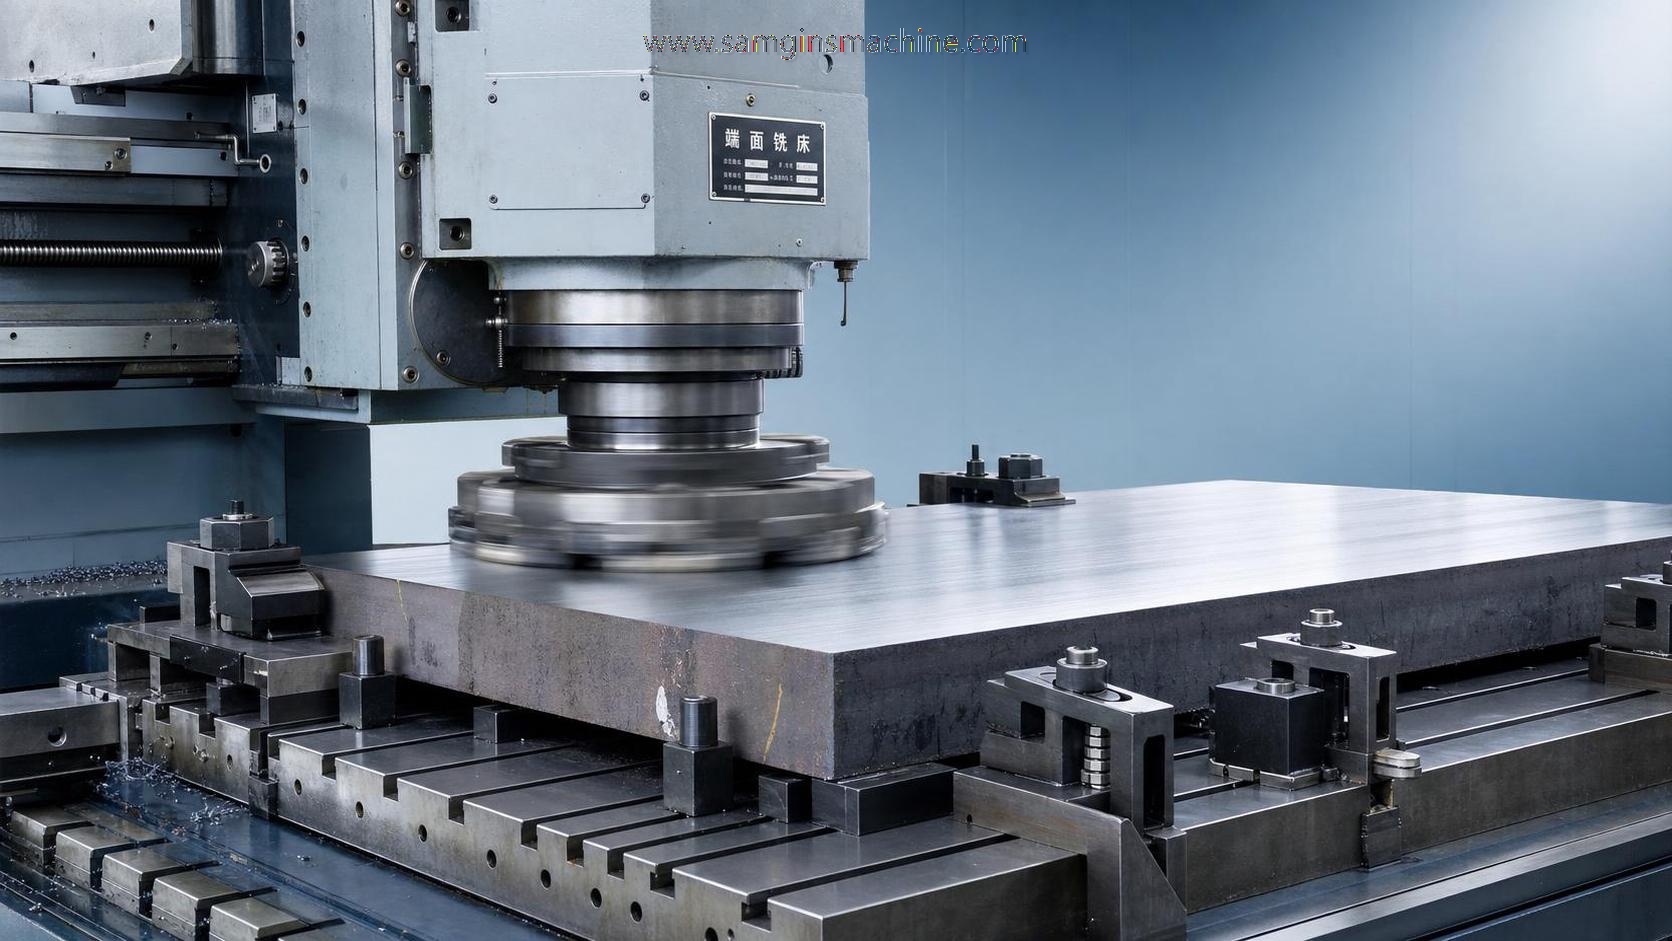
Основной процесс сочетает надежное закрепление заготовки, базирование, вращение шпинделя и контролируемое перемещение фрезы. Балка устанавливается относительно упора или измеряется по оси ЧПУ, затем зажимается для противодействия вибрациям и усилиям резания. Фреза со сменными пластинами вращается с выбранной скоростью, в то время как шпиндельная головка, колонна или рабочий стол перемещается по торцу балки. Станок удаляет материал за один или несколько проходов в соответствии с припуском, маркой стали, геометрией фрезы и требуемым качеством поверхности.
Точность зависит не только от позиционирования ЧПУ. Жесткость станины, состояние направляющих, расположение зажимов, биение фрезы, прямолинейность балки и качество исходного реза влияют на конечный результат. При недостаточной опоре балки высокие нагрузки при фрезеровании могут вызвать прогиб или вибрацию. Если торец после газовой резки имеет чрезмерную неровность, необходимый припуск на обработку может превысить запланированную глубину прохода. Поэтому надежный процесс начинается с реалистичной подготовки материала и устойчивой опоры по всей длине заготовки.
Для практического контроля качества изготовители металлоконструкций обычно проверяют готовую длину, перпендикулярность торца относительно выбранной базы, плоскостность торца, если этого требует соединение, и видимое состояние поверхности. Управление коррекциями инструмента также имеет важное значение. Операторы должны фиксировать замену пластин и проверять посадку фрезы, поскольку изношенные или поврежденные пластины могут увеличивать усилие резания и оставлять неоднородные следы. Программы ЧПУ помогают сохранять повторяемость, однако их следует подтверждать контролем первой детали при изменении размера балки, толщины материала или припуска на обработку.
Основные типы станков и уровни автоматизации
Автономные станки для торцевого фрезерования балок подходят в случаях, когда торцевая обработка является специализированной, но периодической операцией. Обычно они используют ручной или гидравлический зажим и могут оснащаться рольгангами для загрузки и выгрузки. Такой формат подходит для цехов, производящих разнообразные конструкции небольшими партиями, где гибкость наладки важнее непрерывного производства. Покупателям следует подтвердить, может ли станок поддерживать самые тяжелые и длинные профили без необходимости чрезмерного ручного выравнивания.
Системы торцевого фрезерования с ЧПУ обеспечивают программируемое перемещение, сохраненные параметры, автоматическое управление подачей и более стабильное позиционирование. Они полезны для повторяющихся задач и заводов, которым необходима прослеживаемость размеров в течение нескольких смен. Опции могут включать оси с сервоуправлением, автоматические измерительные базы, приводные входные и выходные ролики, сбор стружки и интерфейсы с расположенными выше по потоку пилами или режущими станками. Подходящий уровень автоматизации должен соответствовать фактическому объему, наличию рабочей силы и затратам на задержки при перемещении между процессами.
Интегрированные производственные линии распространены там, где сборка балок, сварка, правка, дробеструйная обработка, сверление и торцевая обработка должны работать как согласованный поток. Wuxi Samgins поставляет станки для торцевого фрезерования наряду с оборудованием для сборки H-образных балок, сварки, правки, 3D-сверления, кантования, резки и перемещения материалов. Такие более широкие возможности могут помочь покупателям оценить интерфейсы всей линии, а не рассматривать станок для торцевого фрезерования балок как отдельную покупку. Ключевой вопрос заключается в том, согласованы ли системы управления, высота передачи, базы заготовок и производительность соединенного оборудования.
Кто и где использует оборудование для торцевого фрезерования балок
Типичными пользователями являются изготовители стальных конструкций, производители компонентов для мостов, изготовители строительных каркасов, цеха тяжелого машиностроения, поставщики для судостроения, подрядчики промышленных предприятий и изготовители, обслуживающие проекты по резервуарам, трубопроводам или оборудованию. Этим предприятиям необходимы контролируемые размеры балок, когда сварные или болтовые соединения должны надежно сопрягаться. Станок для торцевого фрезерования балок особенно актуален, когда торцы балок после пиления или термической резки нуждаются в более стабильной базовой поверхности до начала ответственных сборочных работ.
Требования к проектам различаются в зависимости от региона и конечного рынка. Поставщик должен уточнить применимые для покупателя чертежи, спецификации материалов, план контроля, требования к электропитанию, ожидания в отношении защитных ограждений и договорные нормы изготовления. Wuxi Samgins заявляет, что его станки соответствуют системе качества ISO9001 и директивам ЕС по машинам CE и низковольтному оборудованию LVD, а его экспортная команда знакома с ASME, API и другими местными отраслевыми нормами. Покупателям все же следует подтвердить точный объем соответствия, требуемый для поставляемой конфигурации и рынка назначения.
Wuxi Samgins указывает среди своих международных клиентов такие компании, как URALSTANKOIMPORT, MD Calbah Industries Pty Ltd, Ersay International Transport, Contevix comercio e servicos ltda, Zein Steel Industries Co. LLC, BatysMunaiGazZhabdyktary LLP и Lincoln Electric-MENA. Эти названия указывают на опыт работы с различными зарубежными рынками, однако перед тем как делать выводы о пригодности оборудования для собственного предприятия, закупочной группе следует запросить релевантные проекту рекомендации, спецификации станка, критерии приемки и условия сервисного обслуживания.
Как выбрать подходящий станок
Начинайте выбор с реальных габаритов заготовки, а не с номинального обозначения балки. Зафиксируйте ширину полки, высоту стенки, массу профиля, максимальную длину, марку стали, исходное состояние торца и наибольший ожидаемый припуск на обработку. Также определите необходимый допуск по готовой длине, допустимое отклонение от перпендикулярности, требуемую чистоту поверхности и целевое время цикла. Станок, рассчитанный только на сегодняшнюю среднюю балку, может стать узким местом при поступлении более тяжелых профилей или более крупных контрактов на изготовление конструкций.
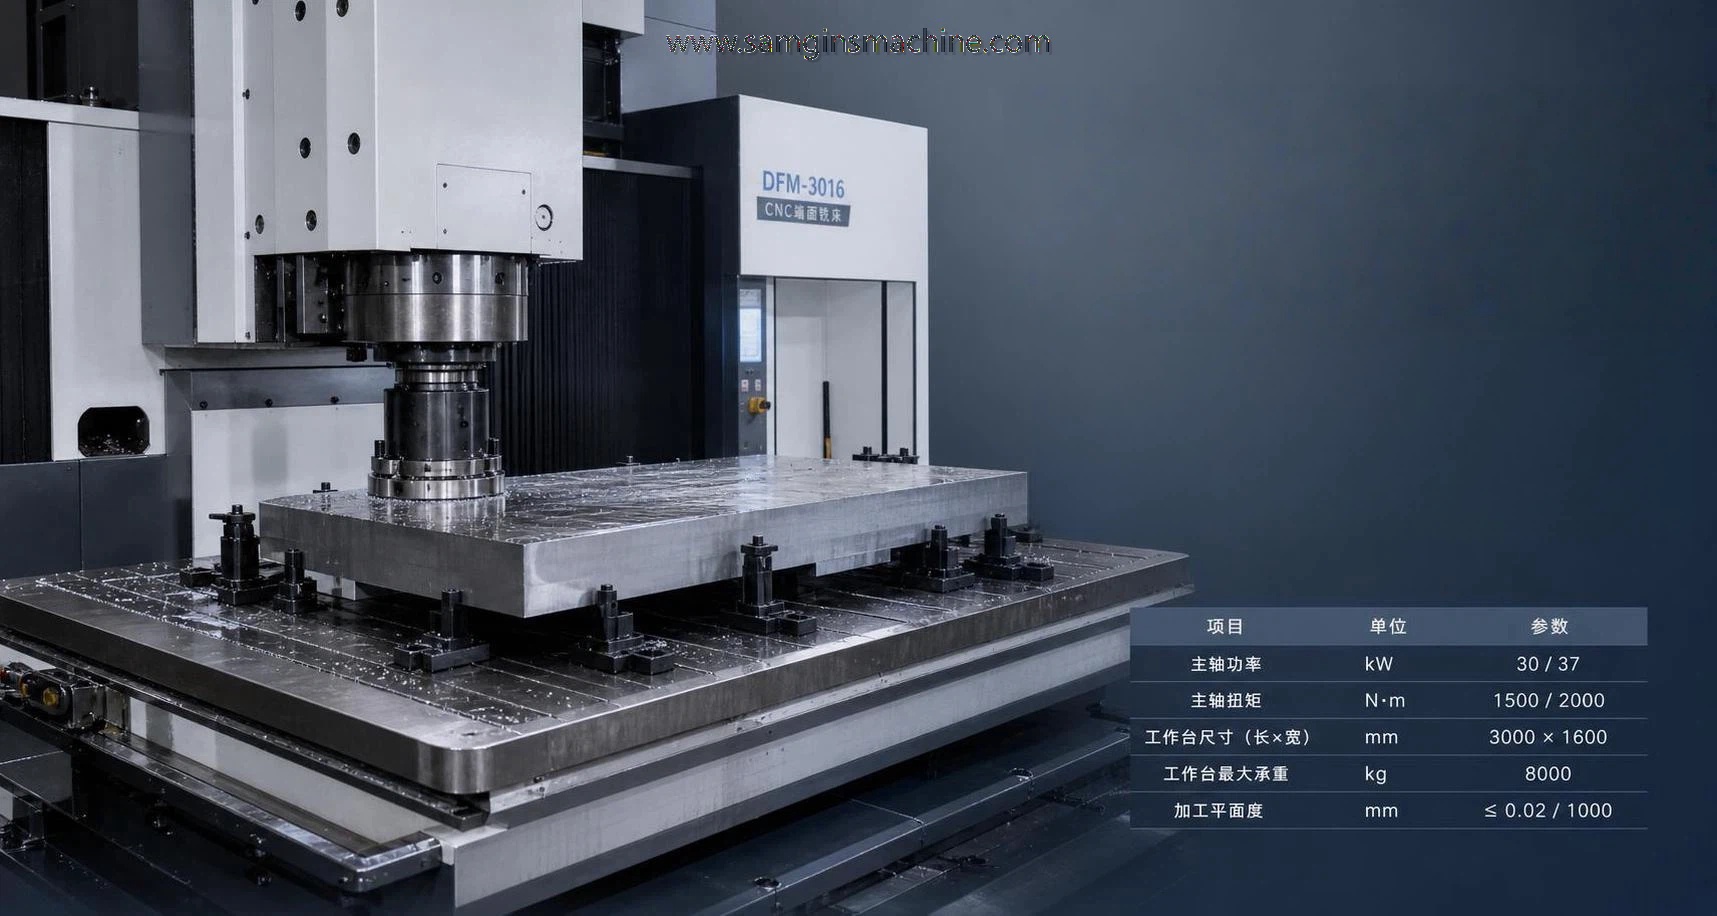
Детально оцените конструкцию и систему перемещений. Важные вопросы включают мощность и крутящий момент шпинделя, диаметр фрезы и доступность сменных пластин, ход осей, конструкцию направляющих, усилие зажима, грузоподъемность рольганга, расстояние между опорами, систему подачи СОЖ или сухой обработки, а также удаление стружки. Уточните, как система управления обрабатывает хранение программ, коррекции инструмента, историю аварийных сообщений и восстановление после остановленного цикла. Для экспортных проектов проверьте напряжение питания, язык системы управления, документацию, защитные ограждения, а также наличие электрических схем и перечней запасных частей.
Заводская приемка должна основываться на согласованных тестовых деталях и измеримых результатах. Полезный план приемки определяет размеры балки, материал, исходное состояние реза, припуск на обработку, конечные допуски, измерительные приборы, метод определения времени цикла и количество повторных циклов. Wuxi Samgins подчеркивает использование импортных гидравлических, сервоприводных компонентов и компонентов ЧПУ от всемирно известных брендов для обеспечения точности, стабильности и срока службы. Покупателям следует запросить фактический перечень компонентов для предлагаемого станка, поскольку выбор системы управления и приводов может различаться в зависимости от конфигурации.
Монтаж, контроль качества и техническое обслуживание
Монтаж начинается с ровного фундамента, способного выдерживать станок и нагруженную балку без просадки. Выровняйте рольганги относительно фрезерной станции, чтобы заготовка не скручивалась при передаче, и обеспечьте достаточное пространство для погрузочного оборудования, удаления стружки, доступа для технического обслуживания и безопасного перемещения оператора. Перед вводом в эксплуатацию следует проверить электрическое заземление, пневматические или гидравлические соединения, блокировки защитных ограждений и цепи аварийной остановки. Начальное выравнивание следует задокументировать как базовый уровень для будущих проверок при техническом обслуживании.
Практическая процедура контроля качества включает измерение первой детали, плановую проверку базовых упоров или нулевых точек ЧПУ, а также периодическую проверку биения шпинделя и работы зажимов. Операторы должны проверять точки опоры балки перед каждой сменой, поскольку скопившаяся стружка или поврежденные ролики могут влиять на выравнивание. Фрезу следует очищать при смене пластин, а пластины следует поворачивать или заменять в соответствии со степенью износа, а не только после появления видимого дефекта поверхности. Последовательные записи упрощают различение износа инструмента и проблем с оснасткой или выравниванием станка.
Профилактическое техническое обслуживание должно охватывать смазку, состояние гидравлической жидкости при ее наличии, фильтры, состояние шлангов, затяжку крепежных элементов, чистоту направляющих, очистку электрического шкафа и проверку устройств безопасности. Интервалы технического обслуживания должны соответствовать поставляемому руководству по эксплуатации станка и фактическому рабочему циклу. Предприятию с абразивным высокообъемным производством стальных конструкций может требоваться более частая очистка, чем цеху с меньшим объемом производства. Долгосрочные гарантии, техническая поддержка и доступ к критически важным запасным частям являются важными критериями оценки, особенно для установок, расположенных далеко от производителя оборудования.
Совокупная стоимость, окупаемость инвестиций и будущие тенденции
Цена покупки является лишь одной составляющей совокупной стоимости владения станком для торцевого фрезерования балок. Покупателям следует учитывать транспортировку, фундаментные работы, монтаж, ввод в эксплуатацию, потребление электроэнергии, корпуса фрез и сменные пластины, запасные части, обучение операторов, плановое техническое обслуживание, погрузочно-разгрузочные операции и простои производства. Автоматизация может увеличить первоначальные инвестиции, однако она способна сократить время ручного позиционирования, доработку, нестабильность результатов и воздействие на персонал при работе с тяжелыми стальными элементами. Правильным показателем для сравнения является стоимость одного принятого торца балки при требуемом уровне качества, а не только цена станка.
Окупаемость инвестиций обычно наиболее высока, когда точность торцевой поверхности устраняет задержки на последующих этапах. Преимущества могут включать более быструю сборку, меньшее количество корректирующих операций шлифования, лучшую повторяемость для сверленых или сварных сборок и более предсказуемое планирование. Создайте модель ROI с использованием текущего количества обрабатываемых торцов балок, среднего времени подготовки, доли доработок, затрат на рабочую силу, расхода пластин и стоимости высвобожденной мощности на смежных операциях. Используйте консервативные допущения относительно времени ввода в эксплуатацию и обучения операторов, чтобы расчет оставался полезным для утверждения руководством.
Будущий спрос движется в сторону объединенных производственных ячеек, прослеживаемых производственных данных, сокращения ручного перемещения и гибкой автоматизации для балок различных размеров. Системы ЧПУ, сервоприводы, автоматизированная передача, сигналы технического обслуживания по состоянию и интеграция со сверлильными, сварочными и режущими системами, вероятно, останутся важными темами при закупках. Wuxi Samgins может обсудить решение для торцевого фрезерования в рамках своего более широкого ассортимента оборудования для производства стальных конструкций, включая индивидуально разработанных сварочных роботов и оборудование для перемещения тяжелых грузов. Четко сформулированный технический запрос должен содержать чертежи балок, годовой объем, целевое время цикла, требуемые стандарты, инженерные коммуникации на объекте и ожидаемый объем поддержки.
поиск
Рекомендуемые товары
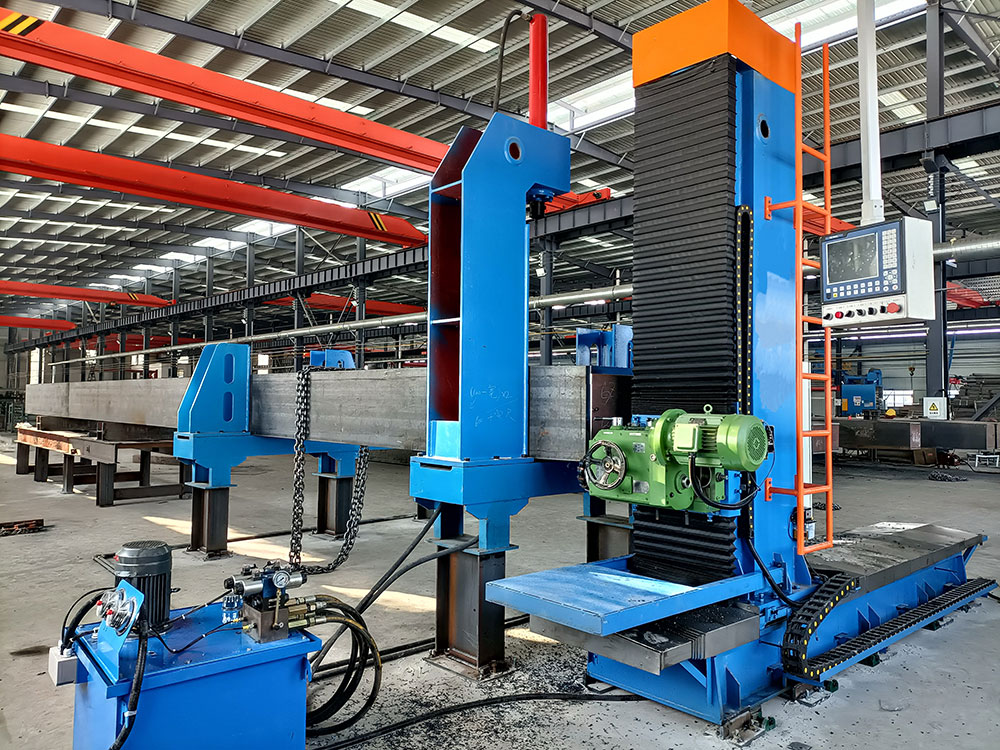
 Стандартный фрезерный станок NC для торцевой обработкиТорцевой фрезерный станок специально разработан для торцевой обработки металлических конструктивных элементов, включая двутавровые балки, коробчатые балки, поперечные балки и колонны. Он обеспечивает точные плоские поверхности на торцах заготовок для точной подгонки и выравнивания при последующих сварочных или сборочных операциях.
![Звезда 1]()
- Фрезерный станок с ЧПУ для торцевой обработки1.Описание торцевого фрезерного станка с ЧПУ:
Торцевой фрезерный станок используется для торцевой обработки металлических конструкций, таких как двутавровые балки, коробчатые балки, поперечные балки и т. д. Торцевой фрезерный станок для двутавровых балок может обрабатывать торцы балок максимальным размером 2500*2000. Торцевой фрезерный станок для двутавровых балок прост в эксплуатации, имеет простую конструкцию и быстро регулируется. Торцевой фрезерный станок для коробчатых балок является необходимым оборудованием для производителей балочных или колонных конструкций.![Звезда 1]()

Отправьте нам сообщение
Отправьте нам сообщение
Специалист будет индивидуально сопровождать ваши запросы и предоставлять персонализированные решения, разработанные
в соответствии с вашими потребностями.
Свяжитесь с нами
Мы будем рады услышать вас для подробного обсуждения того, как удовлетворить ваши требования к смешиванию.