




9-осевой портальный сварочный робот
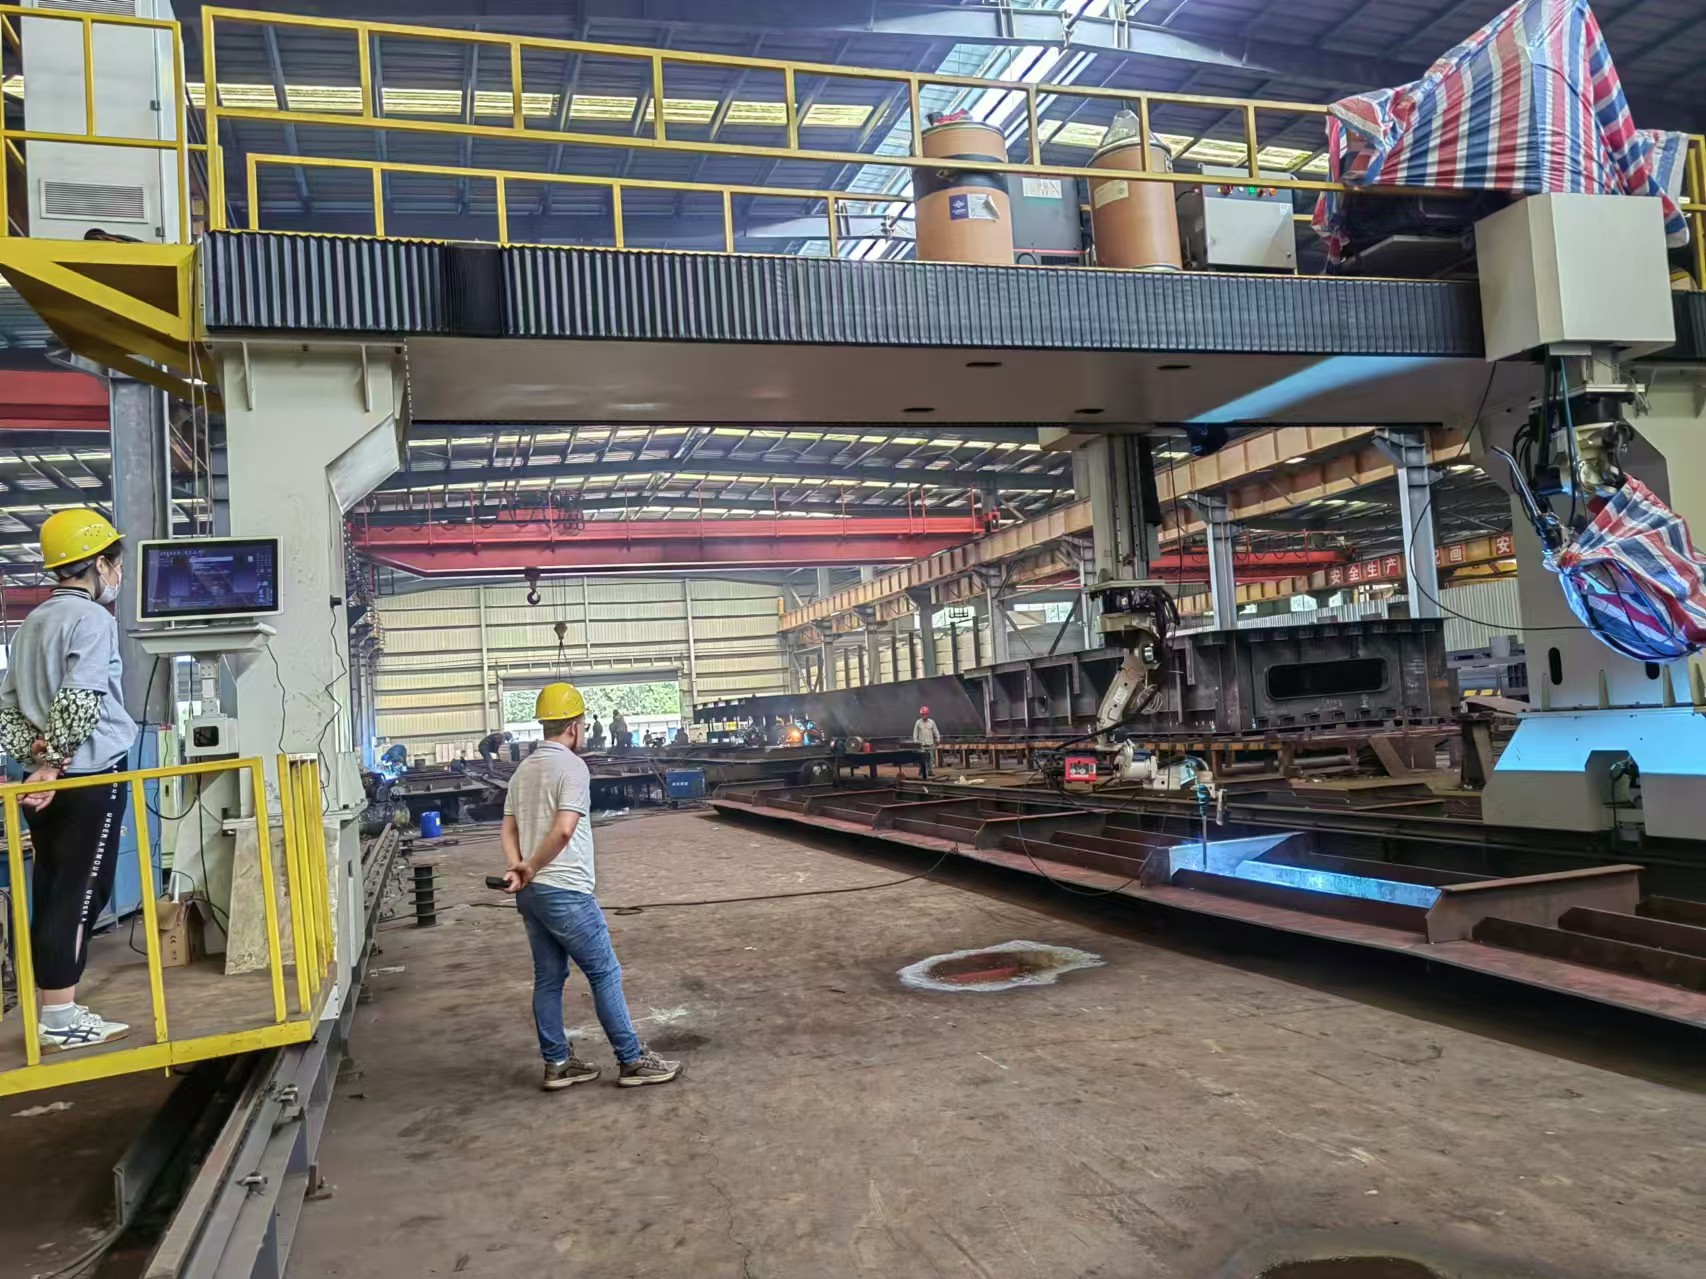
9-осевой портальный сварочный робот
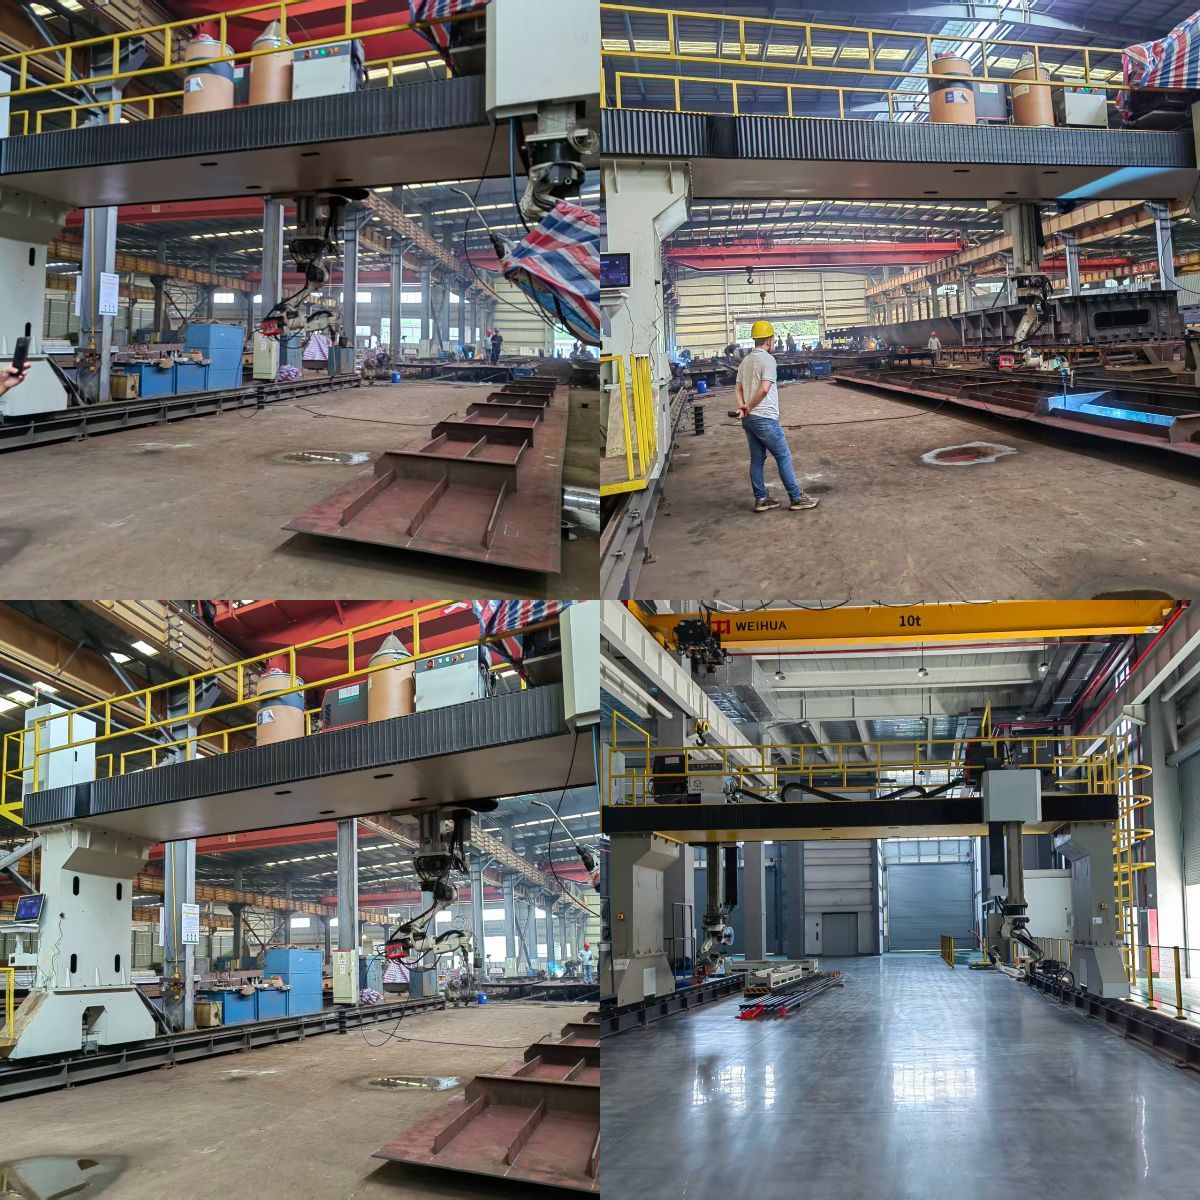
Опора напольной рельсовой направляющей имеет длину 12 метров, и к ней приварена одна напольная рельсовая направляющая. Для заготовок длиной более 12 метров и менее 25 метров используются два робота для зональной сварки, что позволяет значительно повысить эффективность сварки.
Полный ассортимент оборудования & индивидуальные нестандартные решения
Сертификаты соответствия & патенты на независимые разработки
Более 10 лет глобального экспорта & проекты по всему миру
Навигация
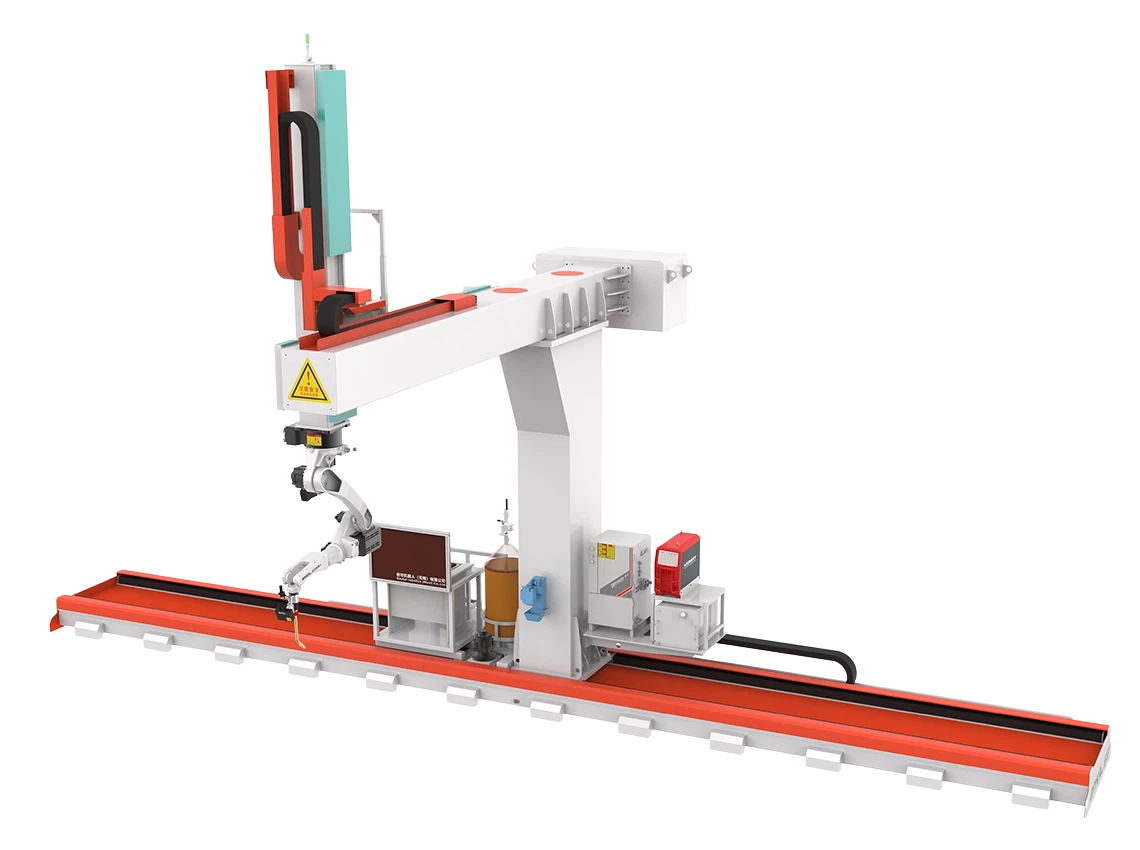

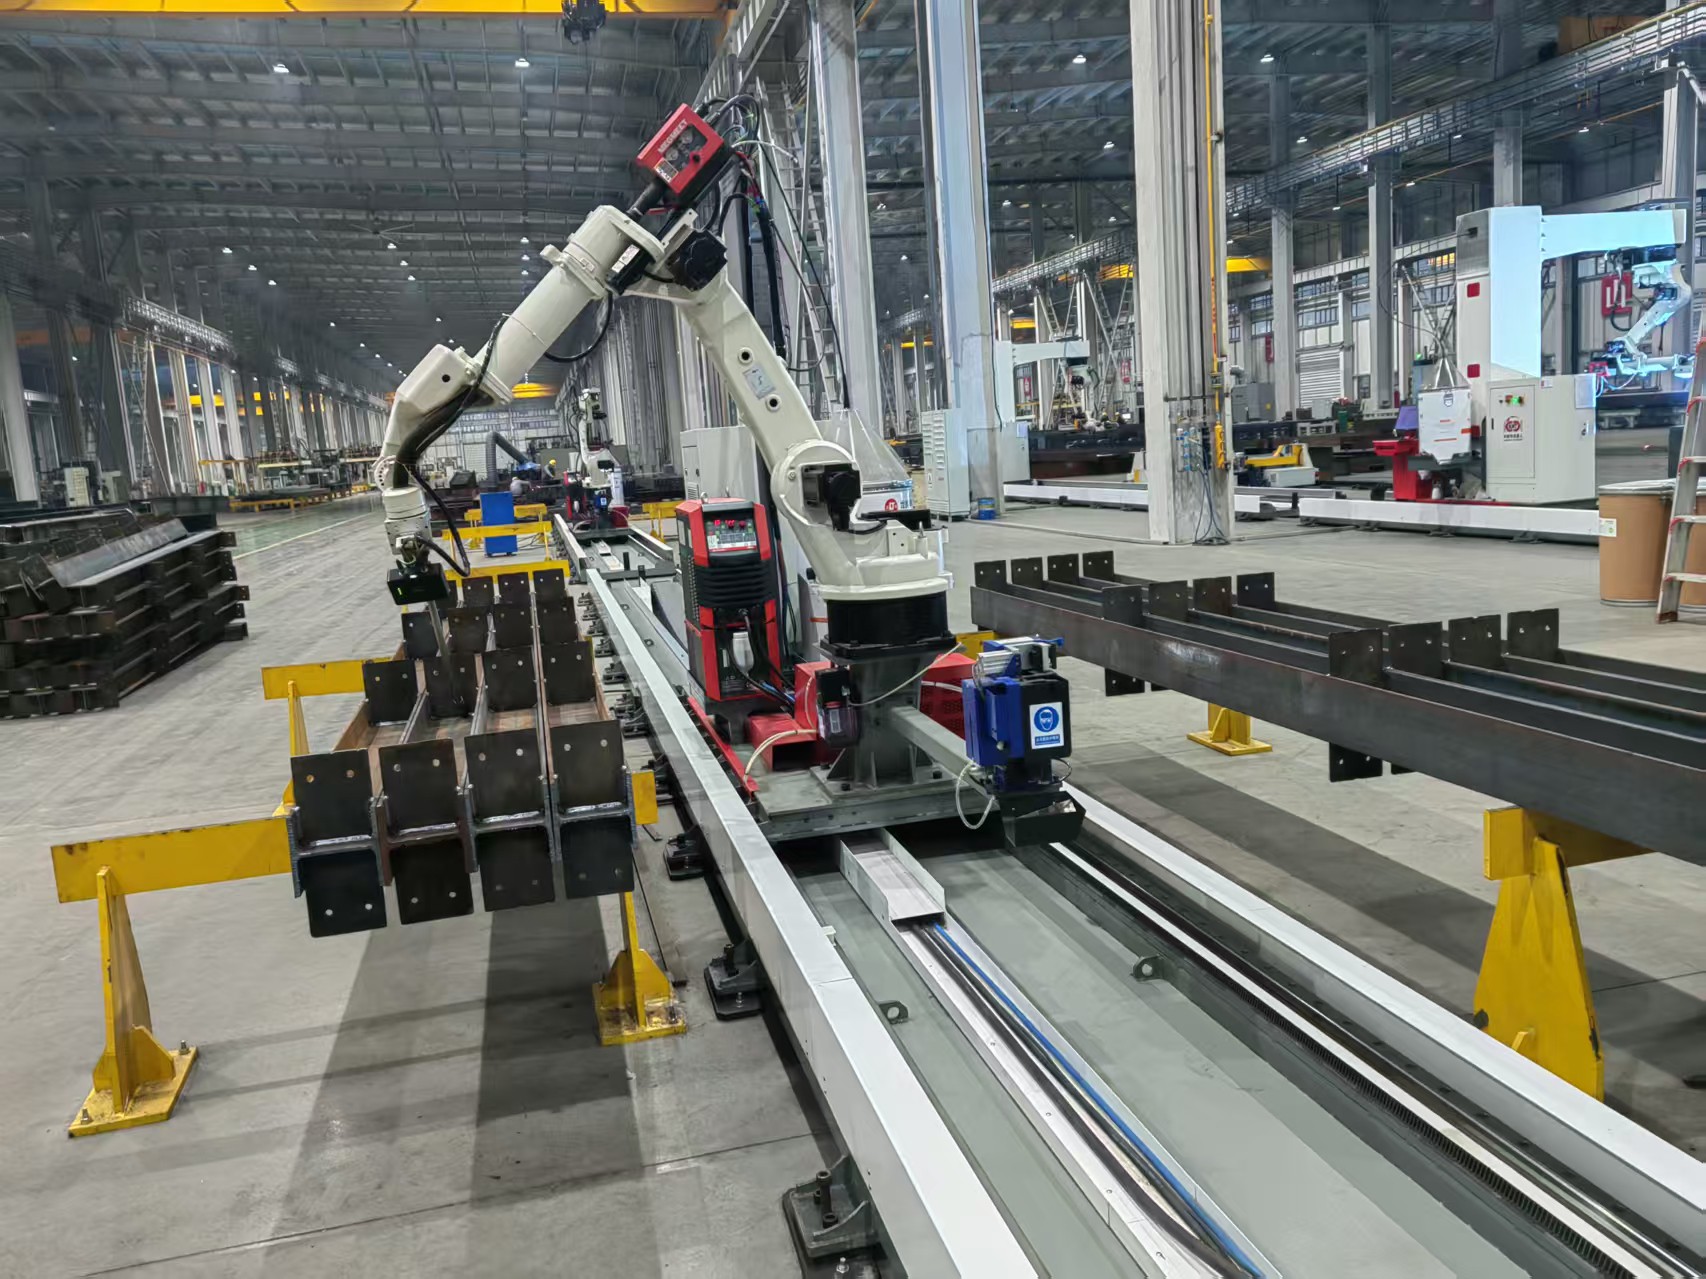
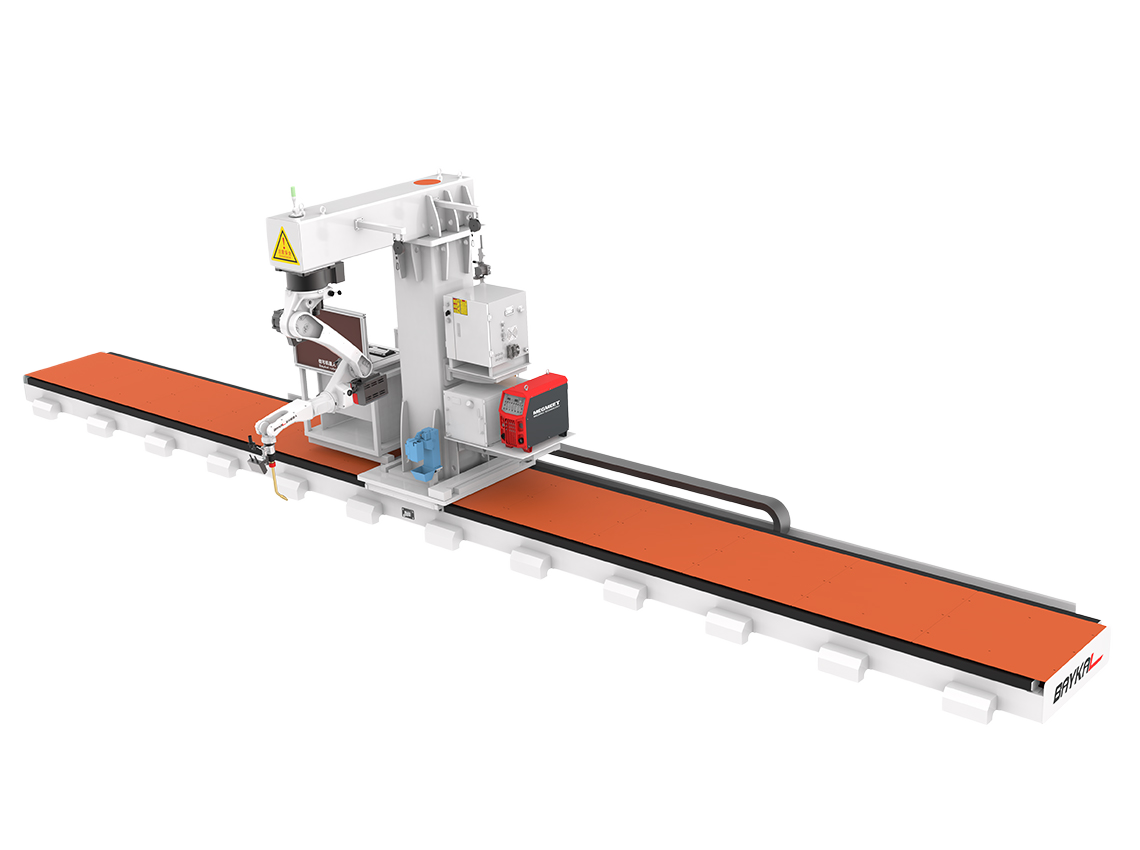
1.Введение в 9-осевого портального сварочного робота:
1.1 Состав системы
Данное оборудование в основном состоит из следующих компонентов: одной специальной рельсовой направляющей для робота, одной каретки скольжения, одного 6‑осевого сварочного робота с его системой управления, одного источника сварочного питания, одной станции очистки горелки и одной сварочной горелки.
1.2 Конфигурация напольной рельсовой направляющей и сварка несколькими роботами
Опора напольной рельсовой направляющей имеет общую длину 12 метров и предусматривает установку одной напольной рельсовой направляющей для сварки. Для заготовок длиной более 12 метров, но менее 25 метров используются два робота для выполнения зональной сварки, что значительно повышает эффективность сварки.
1.3 Установка робота и индикация состояния
Сварочный робот на данной рабочей станции устанавливается стационарно и работает совместно с кареткой скольжения с сервоприводом для выполнения сварки заготовок. Оборудование оснащено тремя световыми индикаторами аварийных сигналов: красным (аварийный сигнал или неисправность оборудования), жёлтым (оборудование приостановлено) и зелёным (оборудование работает). Индикаторы установлены в хорошо видимом месте, что позволяет операторам мгновенно определить текущее состояние системы.
1.4 Системы защиты
Оборудование оснащено несколькими выключателями аварийной остановки, позволяющими немедленно прекратить все операции машины в аварийных ситуациях. Кроме того, предусмотрена система защитного заземления для обеспечения безопасности эксплуатации.
2.Технические параметры 9-осевого портального сварочного робота
3.Характеристики 9-осевого портального сварочного робота:
3.1 Установите подготовленную заготовку на сварочную платформу с помощью подъёмного устройства.
3.2 Импортируйте 3D-чертежи в систему.
3.3 Выберите сварные швы для обработки (поддерживается извлечение сварных швов одной кнопкой с ручным подбором параметров сварки).
3.4 Нажмите кнопку запуска, чтобы активировать робота.
3.5 Робот автоматически определяет положение заготовки.
3.6 Робот выполняет сварку заданных соединений (с включённым автоматическим отслеживанием дуги для коррекции сварного шва в реальном времени).
3.7 Сварка завершена.
3.8 Вручную снимите готовую заготовку и поднимите её с платформы с помощью подъёмного устройства.
3.9 Для последующих заготовок того же типа непрерывно повторяйте цикл, начиная с этапа 3.1.4.
4.Проекты для 9-осевого портального сварочного робота
Часто задаваемые вопросы о товарах
Стандартный сварочный аппарат представляет собой отдельный источник питания, требующий ручного управления и внешнего оборудования для позиционирования. Автоматический сварочный центр, напротив, является интегрированной системой, объединяющей источник сварочного питания, механизм подачи проволоки, манипулятор, позиционер и PLC-управление в единый скоординированный комплекс. Он автоматизирует весь процесс сварки, включая перемещение горелки, вращение заготовки и регулировку параметров, обеспечивая более высокую стабильность, более высокую производительность и меньшую зависимость от оператора.
В зависимости от конфигурации автоматический сварочный центр может поддерживать несколько процессов, включая GMAW (MIG/MAG), GTAW (TIG), сварку под флюсом (SAW) и RMD (регулируемое осаждение металла) для сварки корневого прохода. Некоторые передовые конструкции объединяют до трёх методов сварки на одном манипуляторе с возможностью переключения путём поворота стрелы на 180°, обеспечивая исключительную гибкость для различных областей применения.
Система предназначена главным образом для цилиндрических и тел вращения, включая сосуды под давлением, корпуса котлов, трубопроводы, секции ветровых башен и гидроцилиндры. Она подходит как для сварки продольных швов, так и для сварки кольцевых швов. Благодаря модульным приспособлениям для позиционирования, таким как роликовые опоры, позиционеры и подъёмные опоры, система может адаптироваться к широкому диапазону диаметров, длин и толщин материалов.
Качество поддерживается благодаря нескольким интегрированным функциям: управление параметрами на базе ПЛК обеспечивает воспроизводимые условия сварки; лазерное отслеживание шва (в усовершенствованных моделях) поддерживает выравнивание горелки в пределах допуска ±1%; преобразователи частоты обеспечивают бесступенчатое регулирование скорости для плавного движения; а системы мониторинга в реальном времени немедленно останавливают сварку при обнаружении любой аномалии подсистемы, предотвращая появление дефектов до их возникновения.
Да. Система оснащена удобными панелями интерфейса и пультами дистанционного управления для гибкой эксплуатации. Настройка включает ввод основных параметров для конкретной сварочной операции, таких как скорость, ток, напряжение и расстояние перемещения, после чего центр автоматически выполняет запрограммированную последовательность. Хранение пакетных программ позволяет быстро переналаживать оборудование при производстве смешанной продукции. Обучение операторов, как правило, не вызывает сложностей и сопровождается полной документацией.
Регламентное техническое обслуживание включает проверку сварочных кабелей, расходных материалов горелки и соединений заземления; проверку смазки движущихся частей (рук манипулятора, роликовых приводов и линейных направляющих); а также контроль состояния системы охлаждения и механизма подачи проволоки. Системы ПЛК и частотного привода, как правило, не требуют обслуживания, однако их следует защищать от пыли и влаги. Мы рекомендуем проводить регулярные проверки в зависимости от наработки в часах; наша сервисная команда предоставляет полную техническую поддержку и запасные части.