




ماكينة القص الهيدروليكية NC مقابل CNC: أي خيار يناسب مهام قص الصفائح الروتينية؟
ماكينة القص الهيدروليكية NC مقابل CNC: أي خيار يناسب مهام قص الصفائح الروتينية؟
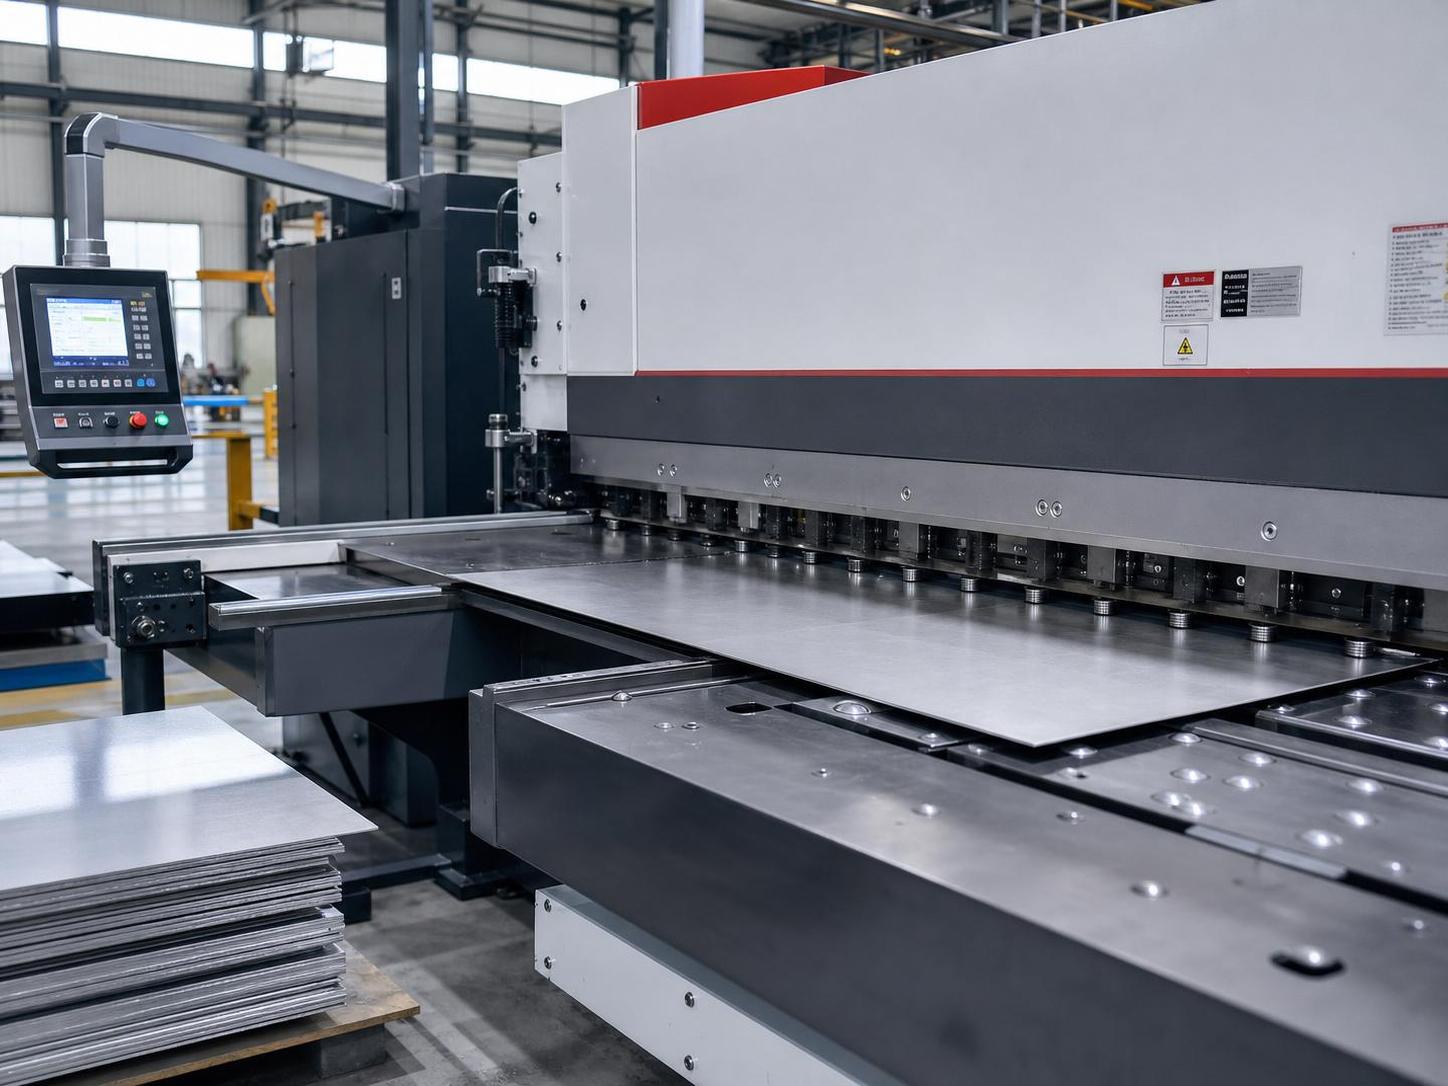
نادراً ما يكون سبب تعثر قص الصفائح في العمليات المعتادة افتقار الآلة إلى مزايا بارزة. غالباً ما تكون المشكلة هي عدم التوافق. فقد تلبي المقصّة الهيدروليكية NC بالفعل متطلبات الإنتاجية اليومية والتفاوتات والتكلفة، بينما لا يضيف طراز CNC قيمة إلا عندما تبرر تنوعات المهام أو متطلبات التتبّع أو البرمجة ذلك.
ولهذا تكتسب المقارنة أهمية في ورش تصنيع المعادن ومراكز خدمات المعادن ومصانع الآلات العامة. ففي هذه البيئات، تؤثر جودة القص في عمليات الثني واللحام وإزالة الزوائد والتجميع اللاحقة، لذا تتجاوز تبعات اختيار منصة القص المناسبة محطة القص نفسها.
ما الذي يميز القص الهيدروليكي NC عن CNC عملياً؟
يستخدم كلا النوعين من الآلات القوة الهيدروليكية لقص الصفائح المعدنية. ويكمن الفرق الحقيقي في منطق التحكم، وطريقة تفاعل المشغّل، ومدى مرونة الآلة في التعامل مع مهام الإنتاج المتغيرة.
تتحكم المقصّة الهيدروليكية NC عادةً في الوظائف الأساسية، مثل تحديد موضع المقياس الخلفي وطول القص وإعدادات الشوط، عبر واجهة رقمية أبسط. وهي مصممة لتنفيذ الأعمال المتكررة دون تعقيدات برمجية كبيرة.
أما مقصّة CNC فتطوّر هذا المفهوم، إذ توفر عادةً عدداً أكبر من المحاور القابلة للبرمجة، ومكتبات للمهام المخزنة، ودعماً لتسلسل العمليات، وتكاملاً أوثق مع الرسومات أو بيانات التعشيق، وإدارة أكثر تفصيلاً للمعلمات.
ويكتسب هذا الفرق أهمية في مهام القص المعتادة. فإذا كان الإنتاج يقتصر في معظمه على أطوال قياسية متكررة وأنواع شائعة من الصفائح، فقد لا تحقق إمكانات التحكم الإضافية في CNC قيمة تجارية تتناسب مع تكلفتها.
لماذا يهم هذا الاختيار في أعمال التصنيع الحالية؟
تواجه عمليات تشغيل الصفائح المعدنية ضغوطاً من عدة اتجاهات. فأسعار المواد متقلبة، وتوافر العمالة غير مستقر، والعملاء يتوقعون فترات تسليم أقصر مع عدد أقل من التصحيحات الثانوية.
في هذه الظروف، لم يعد اختيار الآلة يتعلق بالقدرة القصوى وحدها، بل باستقرار الإنتاج، وسهولة تدريب المشغلين، وقابلية الصيانة، ومدى ملاءمة المعدات لمزيج الإنتاج الفعلي.
وهذا مهم بشكل خاص للمورّدين الذين يتعاملون مع مجموعة واسعة من المعدات. تعمل شركة Wuxi Samgins International Trade Co., Ltd، التي تأسست عام 2012 في ووشي، في مجال المقصّات وآلات الثني والدرفلة واللحام والقص باستخدام CNC والآلات ذات الصلة، وفق ممارسات إنتاج متوافقة مع ISO9001 ومعايير CE الأوروبية.
ويكتسب هذا السياق التصنيعي الأوسع أهميته لأن قص الصفائح نادراً ما يكون عملية منفصلة. فكثيراً ما تنتقل القطعة المقصوصة مباشرةً إلى الثني بالمكبس أو الدرفلة أو اللحام أو إزالة الزوائد أو تشكيل المقاطع، لذلك ينبغي أن يدعم اختيار الآلة خط الإنتاج بأكمله.
متى تكون المقصّة الهيدروليكية NC هي الأنسب عادةً؟
تؤدي المقصّة الهيدروليكية NC أداءً جيداً في البيئات المستقرة والمتكررة. ويشمل ذلك الأعمال التي يكون فيها نطاق السماكات متوقعاً، وأحجام الصفائح قياسية، وعمليات تبديل الإعدادات محدودة.
- قص دفعات من صفائح الفولاذ الكربوني أو الفولاذ المقاوم للصدأ بأبعاد متكررة
- ورش التصنيع العامة التي تنتج الحوامل والألواح والأغطية وألواح القواعد
- سير العمل الذي يحتاج فيه المشغلون إلى إعداد سريع دون تحرير برامج متقدم
- المصانع التي تعطي الأولوية لانخفاض تكلفة الشراء وسهولة الصيانة
في هذه الظروف، توفر الآلة توازناً عملياً. فهي تجمع بين قوة القص الهيدروليكي والتحكم المقبول في الموضع والتكرارية الموثوقة، من دون الأعباء الإضافية لبنية تحكم أكثر تعقيداً.
ولا تعني البساطة ضعف الأداء. إذ يمكن للمقصّة الهيدروليكية NC المصممة جيداً أن تدعم انضباط الإنتاج، إذا جرى تحديد صلابة الهيكل وجودة الشفرات وأداء مشابك التثبيت واتساق المقياس الخلفي على النحو المناسب.
متى يصبح الاستثمار الإضافي في CNC مبرراً؟
يسهل تبرير CNC عندما يكون الإنتاج أقل قابلية للتنبؤ. فالتصنيع عالي التنوع، والتحكم الأكثر صرامة في التفاوتات، والتغييرات المتكررة في البرامج، كلها عوامل تعزز الحاجة إلى المرونة الرقمية.
كما تكون CNC مفيدة عندما ترتبط العمليات اللاحقة ارتباطاً وثيقاً بدقة القص. فإذا كانت الصفائح المقصوصة تغذي خلايا ثني آلية أو عمليات لحام روبوتية أو مسارات إنتاج لقطع ذات أرقام تسلسلية، فقد تفوق فوائد إدارة البيانات الأفضل التكلفة الأولية الأعلى.
الدقة ليست سوى جزء من القرار
من الأخطاء الشائعة المقارنة استناداً إلى الدقة الاسمية وحدها. ففي الأعمال المعتادة، تعتمد الإنتاجية الفعلية غالباً بدرجة أكبر على سرعة الإعداد، وثبات التكرار على مدار الوردية، ومدى حفاظ الآلة على جودة القص باتساق مع اختلاف المشغلين.
يؤثر ضبط خلوص الشفرات، ودعم الصفائح، واستقرار النظام الهيدروليكي، وموثوقية المقياس الخلفي، في جودة النتائج جميعاً. وإذا كانت هذه الأساسيات ضعيفة، فلن يعالج جهاز تحكم أعلى مستوى القصور الكامن في العملية.
وينبغي النظر إلى الصيانة بالطريقة نفسها. فالمقصّة الهيدروليكية NC تتضمن عادةً طبقات أقل من التعقيد البرمجي والإلكتروني، ما قد يسهّل تشخيص الأعطال ويحد من فترات التوقف في المنشآت ذات الدعم الفني المحدود.
قد تحسّن أنظمة CNC اتساق الإعداد للأعمال المعقدة، لكنها تتطلب أيضاً انضباطاً أكبر في إدارة المعلمات والنسخ الاحتياطية والتشخيص وتدريب المشغلين.
أسئلة تساعد على توضيح المقارنة
- كم مقاساً من القطع يتكرر أسبوعياً، وكم منها يتغير يومياً؟
- ما تكلفة الخردة الناتجة عن أخطاء الإعداد أو عدم اتساق المقياس؟
- هل تغذي محطة القص عمليات لاحقة يدوية أم آلية؟
- هل تستطيع موارد الصيانة الحالية دعم جهاز تحكم أكثر تطوراً؟
- هل التحسين المستهدف هو الإنتاجية أم التحكم في التفاوتات أم التتبّع أم خفض العمالة؟
النظر إلى ما بعد محطة القص
غالباً ما يكون التقييم الأفضل هو النظر في أداء القطع المقصوصة خلال خطوات التشكيل اللاحقة. فالاستواء وحالة الحواف وثبات الأبعاد تؤثر مباشرةً في جودة الدرفلة والثني ومواءمة الأجزاء.
فعلى سبيل المثال، تنتقل بعض خطوط الإنتاج من قص الصفائح إلى تشكيل المقاطع أو القطاعات. وفي هذه الحالات، يكون اتساق العملية أهم من مواصفات آلة منفردة.
ومن الأمثلة المرجعية آلة ثني المقاطع المستخدمة في تطبيقات صناعة السيارات والمصاعد والبتروكيماويات والهياكل الفولاذية وتصنيع الآلات. وتوضح قدرتها على إجراء الثني المسبق واللف والتدوير بتمريرة واحدة كيف تقلل معدات التشكيل المتكاملة من المناولة والتفاوت.
وتعكس ميزات مثل التشغيل الأفقي والرأسي، والحركة الهيدروليكية الخطية للبكرات، والقراءة الرقمية للإزاحة، المبدأ نفسه المهم في القص: ينبغي أن يتناسب التحكم مع المهمة، وألا يتجاوز متطلباتها دون مبرر.
كما تستهدف هذه المعدات دقة تشكيل تبلغ ±0.1mm باستخدام بكرات من الفولاذ المقسى عالي الجودة، مع دعم تصحيح التشوه. والدرس أوسع من منتج واحد: تأتي قيمة الإنتاج من تصميم عملية مستقرة عبر الآلات المترابطة.
طريقة عملية للاختيار
في كثير من عمليات قص الصفائح المعتادة، تظل المقصّة الهيدروليكية NC الخيار الأكثر عقلانية. فهي تلبي احتياجات الإنتاج الأساسية بتكلفة أقل، وتدريب أسهل، ومتطلبات صيانة أقل تعقيداً.
أما CNC فهي الخيار الأقوى عندما يتغير مزيج المنتجات كثيراً، أو تكون وثائق العمليات مهمة، أو يلزم أن تغذي الصفائح المقصوصة سلسلة تصنيع أكثر أتمتة. وتنبع القيمة من التحكم في سير العمل، لا من الأتمتة لمجرد الأتمتة.
ومن الخطوات التالية المجدية إعداد خريطة لبيانات القص الفعلية على مدى شهر. سجّل أنواع الصفائح والطلبات المتكررة وحالات إخفاق التفاوتات وتكرار الإعداد وأسباب التوقف. وستوضح هذه البيانات ما إذا كانت نقطة الاختناق الحالية في قدرات التحكم أم في أساسيات الآلة.
بعد اتضاح هذه الأرقام، تصبح المقارنة بين المقصّة الهيدروليكية NC وCNC أكثر وضوحاً. فالاختيار الصحيح هو ما يدعم الإنتاج المعتاد، ويحافظ على جودة العمليات اللاحقة، ويظل مبرراً اقتصادياً على مدى سنوات من الاستخدام اليومي.
بحث
المنتجات الموصى بها
 روبوت لحام كابولي ذو 9 محاورروبوت لحام كابولي ذو 9 محاور لقطع العمل الفولاذية الكبيرة، مزود بالتتبع التلقائي واستيراد ثلاثي الأبعاد وأتمتة لحام CNC فعالة.

 آلة قطع الأنابيب بالليزر الليفي CNC1.مقدمة عن آلة قطع الأنابيب بالليزر الليفي CNC:
تقوم آلة القطع بالليزر بتركيز شعاع الليزر المنبعث من مصدر الليزر عبر نظام المسار البصري إلى شعاع ليزر عالي الكثافة للطاقة. ويوجَّه شعاع الليزر هذا إلى سطح قطعة العمل، مما يؤدي إلى وصولها إلى نقطة الانصهار أو الغليان. وفي الوقت نفسه، يقوم الغاز عالي الضغط المحوري مع شعاع الليزر بإزالة المعدن المنصهر أو المتبخر. شطف الحواف وتفريزها للخزانات الثقيلةهذه السلسلة من ماكينات شطف الحواف وتفريزها للخزانات الثقيلة هي حل متخصص عالي الكفاءة، مصمم لشطف حواف خزانات التخزين الكبيرة وأوعية الضغط والمكونات الإنشائية الثقيلة. يتميز الإطار الرئيسي بهيكل ملحوم متكامل يتبعه تلدين لإزالة الإجهادات بدرجة حرارة عالية، مما يزيل الإجهادات الداخلية بفعالية لضمان الاستقرار طويل الأمد للأبعاد ومنع التشوه. تجمع الماكينة بين تصميم عالي الصلابة وتقنية تحكم متقدمة، وهي مصممة خصيصًا لمواجهة تحديات الألواح فائقة السماكة وقطع العمل كبيرة الحجم.
- ماكينة تفريز الحواف غير القياسية بدون عارضة ضغطفي صناعة تصنيع المعدات الثقيلة، تحدد كفاءة ودقة عملية شطف حواف الصفائح بشكل مباشر جودة اللحام اللاحقة وجداول الإنتاج الإجمالية. ولمواجهة تحديات المعالجة المتزايدة المتطلبات، نقدم بفخر ماكينة تفريز حواف الشطف غير القياسية من سلسلة XBN (بدون عارضة ضغط). وقد طورت شركتنا هذه الماكينة استنادًا إلى أبحاث معمقة لنظيراتها المحلية والدولية، وهي تمثل حلاً جديدًا عالي الكفاءة للتفريز، مصممًا خصيصًا للصفائح فائقة السماكة وقطع العمل غير القياسية وظروف التشغيل المعقدة. وتتجاوز هذه الماكينة قيود القشط التقليدي أو القطع باللهب، حيث تستخدم تقنية التفريز عالي السرعة لتحقيق نقلة نوعية في كل من كفاءة المعالجة ودقتها.
- آلة تثقيب ووضع علامات CNC للصفائح الفولاذيةالطرازات: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
هذه السلسلة عبارة عن آلة تثقيب ووَسْم CNC متخصصة، مصممة بشكل أساسي لمعالجة الصفائح الفولاذية في صناعة الأبراج الفولاذية. كما أنها مناسبة تمامًا لتطبيقات التثقيب والوسم في مختلف القطاعات الصناعية الأخرى. - روبوت لحام صناعي MIG سداسي المحاور بمدى ذراع 2000 ممصُمم روبوت اللحام هذا لإجراء لحام القوس بشكل موثوق في بيئات الإنتاج القاسية، ويتميز بمدى وصول طويل، وتكرارية مستقرة، وتركيب مرن.







أرسل لنا رسالة