




Precisión de las máquinas de corte por láser CNC: qué afecta realmente a la calidad del corte
Precisión de las máquinas de corte por láser CNC: qué afecta realmente a la calidad del corte
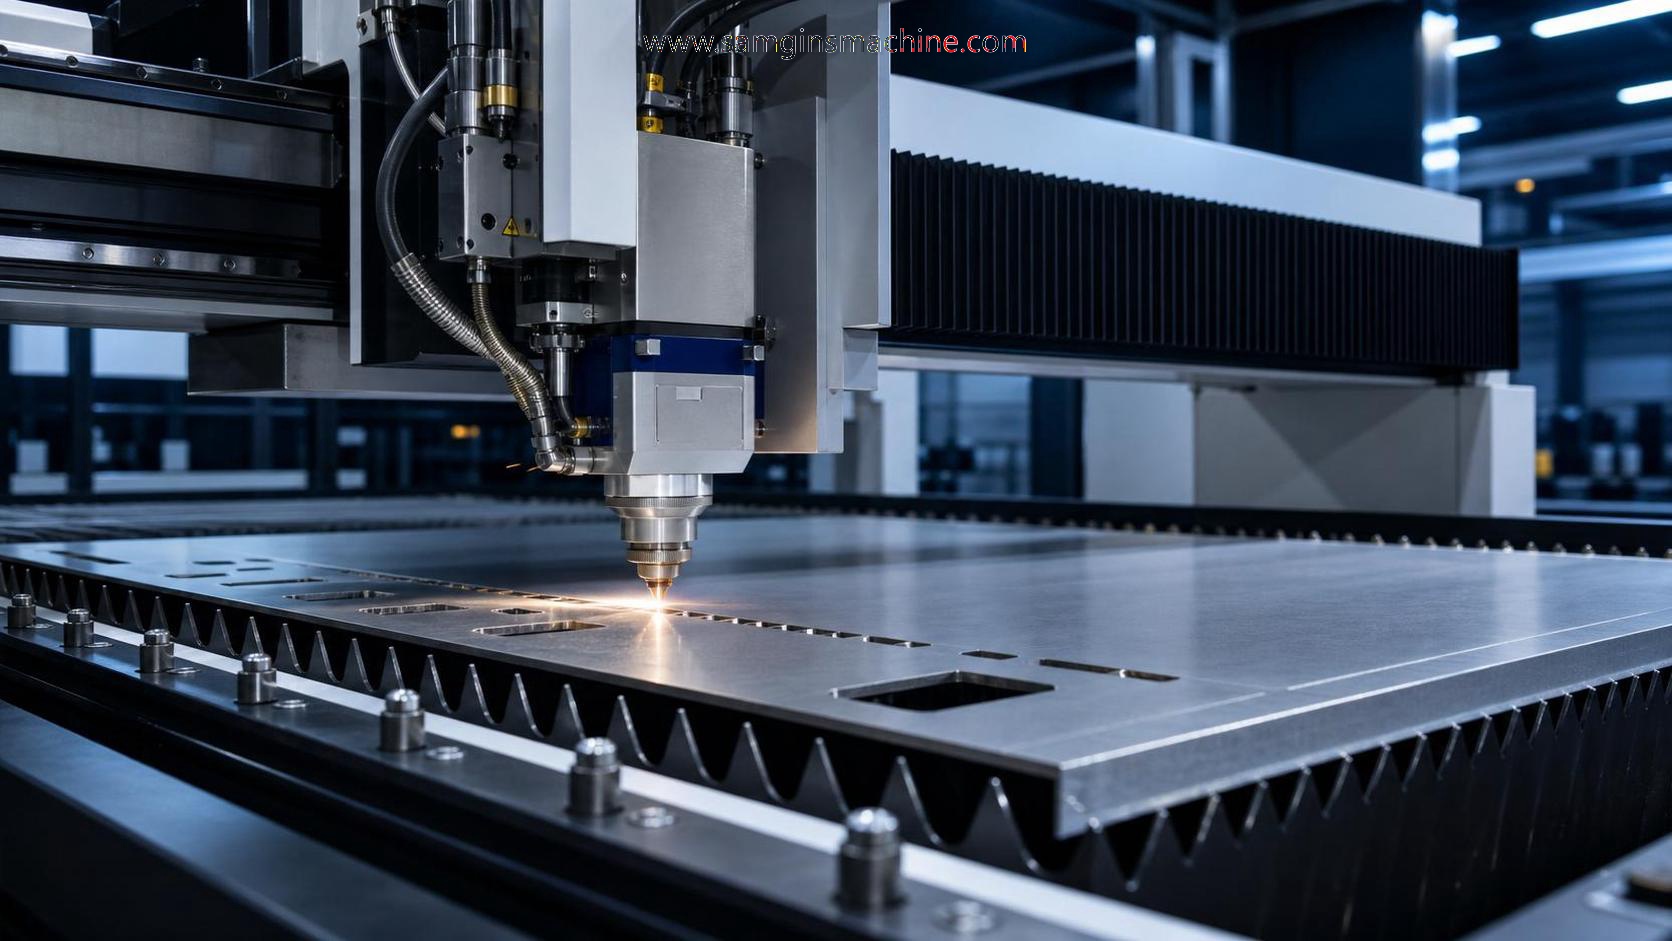
La calidad de corte de una máquina de corte láser CNC depende de una cadena de variables, no de una única afirmación sobre su precisión. La rigidez de la bancada, la estabilidad de la fuente láser, el control del movimiento, el gas auxiliar, la planitud del material y el control de los parámetros interactúan en la línea de corte.
Esto es importante en la fabricación porque una precisión deficiente rara vez es solo un problema dimensional. También se manifiesta en forma de escoria, conicidad, marcas térmicas, perforación inestable y bordes irregulares, aspectos que afectan a las operaciones posteriores de soldadura, plegado y montaje.
Para las empresas que trabajan en corte, soldadura, mecanizado y procesamiento de chapa, el verdadero reto es determinar si una máquina puede mantener la precisión día tras día. En este contexto, la evaluación del equipo debe basarse en las condiciones reales de producción, no en las cifras de un folleto.
La precisión empieza antes de que el haz llegue a la chapa
Una máquina de corte láser CNC suele describirse mediante su precisión de posicionamiento y repetibilidad. Estas cifras son útiles, pero solo describen una parte del sistema.
La calidad real del corte depende del comportamiento de toda la máquina bajo carga, calor, cambios de velocidad y producción continua. Una máquina que repite bien en un ciclo de prueba puede producir bordes inestables en trabajos reales.
Por eso, la evaluación técnica debe relacionar la precisión del movimiento con el comportamiento térmico, la respuesta del cabezal de corte y la estabilidad del proceso. En la práctica, el borde de corte revela más que la hoja de especificaciones.
Estructura de la máquina y sistema de accionamiento
El bastidor es la base de todo resultado de precisión. Si la bancada carece de rigidez, pueden producirse vibraciones y deformaciones durante las aceleraciones rápidas o los ciclos de funcionamiento prolongados.
Esa inestabilidad afecta al ancho de corte, la nitidez de las esquinas y la uniformidad de las piezas. En materiales delgados puede observarse ondulación, mientras que en chapas más gruesas puede aparecer una conicidad irregular en los bordes.
Los componentes de accionamiento son igual de importantes. Las guías lineales, los sistemas de cremallera y piñón, los servomotores y la adecuación de la transmisión influyen en la velocidad de respuesta y la precisión de la trayectoria.
Una máquina de corte láser CNC competente debe mantener un movimiento fluido en líneas rectas, orificios pequeños, radios reducidos y cambios rápidos de dirección. Un control dinámico deficiente suele manifestarse primero en las esquinas y los puntos de perforación.
Qué comprobar en la plataforma de movimiento
- Soldadura del bastidor y proceso de alivio de tensiones
- Grado de las guías y precisión de instalación
- Calidad del ajuste de los servomotores durante aceleraciones elevadas
- Control de la holgura durante desplazamientos largos
- Comportamiento ante las vibraciones durante el corte de patrones anidados
Fuente láser, cabezal de corte y control del enfoque
Incluso con una plataforma rígida, la calidad de corte disminuye rápidamente si el haz es inestable. Las fluctuaciones de potencia modifican el aporte térmico y hacen que los resultados varíen de un lote a otro.
La calidad del haz también influye en la concentración de la energía. Unas mejores características del haz suelen mejorar los detalles finos, las aberturas pequeñas y la suavidad de los bordes.
El cabezal de corte añade otro factor. El estado de la boquilla, la limpieza de las lentes y la detección capacitiva de altura influyen en la uniformidad con la que el haz incide sobre la superficie del material.
El enfoque automático es especialmente importante cuando cambia el espesor o se procesan trabajos variados. Una máquina de corte láser CNC con un control de enfoque deficiente puede ofrecer resultados aceptables con un material y perder calidad con el siguiente pedido.
Los parámetros suelen importar más que la potencia anunciada
Una potencia elevada no significa automáticamente una alta precisión. La adecuación de los parámetros suele ser un mejor indicador de la calidad de corte.
La velocidad, la posición del enfoque, el tipo de gas, la presión del gas, el diámetro de la boquilla, el tiempo de perforación y el diseño de la entrada deben ajustarse al tipo y al espesor del material.
En el acero al carbono, el oxígeno puede ofrecer un corte eficiente, pero puede aumentar la oxidación y las variaciones en los bordes si los ajustes se desvían. En el acero inoxidable, el nitrógeno ayuda a obtener bordes brillantes y más limpios, aunque el consumo de gas aumenta considerablemente.
Las piezas pequeñas plantean otra dificultad. El calor puede acumularse en patrones de anidado densos, haciendo que las últimas piezas se corten de manera diferente a las primeras. En estos casos, las bibliotecas de procesos y la optimización de trayectorias resultan valiosas.
Parámetros que conviene verificar durante las pruebas
- Rugosidad de los bordes en diferentes espesores
- Redondez de los orificios y diámetro mínimo de orificio
- Comportamiento de las esquinas frente a las quemaduras a alta velocidad
- Calidad de la perforación en chapas más gruesas
- Tendencia a formar escoria tras largos periodos de funcionamiento continuo
El estado del material puede distorsionar la evaluación
Se puede atribuir a una máquina de corte láser CNC un defecto cuyo origen real está en el material. La planitud de la chapa, las incrustaciones superficiales, el estado del recubrimiento y las tensiones internas influyen en el resultado final.
Las chapas deformadas pueden afectar a la detección de altura. Las superficies aceitosas pueden influir en la perforación. Las incrustaciones de laminación y las variaciones de espesor pueden producir diferencias en el aspecto de los bordes, incluso con ajustes estables.
Esto cobra más importancia en la producción de materiales variados, donde se procesan aluminio, acero inoxidable y acero al carbono en la misma línea. La evaluación debe utilizar materiales que reflejen la composición real de los pedidos, no solo muestras ideales.
La precisión tiene consecuencias en los procesos posteriores
En los talleres de fabricación, la calidad de corte afecta a más que al departamento de corte. Un estado deficiente de los bordes aumenta el tiempo de rectificado, las correcciones de ajuste y las irregularidades en la soldadura.
Esta es una de las razones por las que es importante evaluar el equipo de forma integral. Una empresa como Wuxi Samgins International Trade Co.,Ltd, establecida en 2012 en Wuxi, trabaja con soluciones de corte CNC, equipos de soldadura, máquinas herramienta, equipos de conformado y líneas de producción de vigas H.
Esta perspectiva más amplia de la fabricación resulta útil porque la calidad de corte debe medirse por lo que sucede después: precisión de plegado, calidad de preparación para la soldadura, tiempo de montaje y estabilidad dimensional final.
En la fabricación de piezas cilíndricas, por ejemplo, el corte preciso de virolas, extremos de tuberías o juntas preparadas facilita una mejor rotación y posicionamiento de las costuras durante la soldadura. Un equipo como el posicionador de rodillos autoalineable para soldadura encaja de forma natural en esta cadena de producción.
Su capacidad de carga, de 5T a 200T, y el control de rotación basado en VFD son pertinentes porque la manipulación estable de recipientes a presión, tanques y tuberías de gran tamaño ayuda a mantener la calidad del ajuste tras el corte.
Cómo evaluar una máquina más allá de las afirmaciones del folleto
Una comparación práctica debe combinar la inspección de muestras con evidencias del proceso. Las piezas de una única demostración no son suficientes.
Un enfoque más adecuado consiste en comparar las mismas condiciones de la máquina de corte láser CNC con varios materiales, espesores y características geométricas tomados de trabajos reales.
También debe prestarse atención a la repetibilidad con el paso del tiempo. Algunas máquinas funcionan bien durante una prueba breve, pero su rendimiento se desvía a medida que se acumulan calor, polvo y carga de trabajo.
Por qué siguen siendo importantes las normas y la disciplina del proveedor
La precisión de una máquina no es solo una cuestión de diseño. También refleja el control de la producción, la disciplina de montaje y el aseguramiento de la calidad.
Los proveedores que operan conforme a sistemas ISO9001 y siguen prácticas de diseño orientadas al cumplimiento de las normas CE suelen ofrecer una base más clara para la trazabilidad, la uniformidad y la comunicación técnica. Esto no sustituye las pruebas, pero reduce la incertidumbre.
En los equipos exportados y utilizados en el Sudeste Asiático, Europa, América y Oceanía, la uniformidad de los procesos cobra aún más importancia, ya que las condiciones de funcionamiento y la combinación de aplicaciones varían.
Un siguiente paso más útil
La forma más fiable de evaluar una máquina de corte láser CNC es preparar una matriz de evaluación breve antes de comparar proveedores. Incluya la gama de materiales, el rango de espesores, los objetivos de tolerancia, las expectativas sobre los bordes, la carga de trabajo diaria y las necesidades de los procesos posteriores.
A continuación, relacione esas necesidades con los cortes de prueba, la calidad estructural, la capacidad de control y la disponibilidad del servicio. Cuando la precisión se evalúa como un sistema de producción y no como una cifra aislada, la selección del equipo resulta más clara y mucho más justificable.
buscar
Productos recomendados
 Robot de soldadura tipo voladizo de 9 ejesRobot de soldadura tipo voladizo de 9 ejes para grandes piezas de acero, con seguimiento automático, importación 3D y automatización eficiente de soldadura CNC.

 Máquina de corte láser de fibra CNC para tubos1.Introducción a la máquina de corte láser de fibra CNC para tubos:
La máquina de corte láser enfoca, mediante el sistema de trayectoria óptica, el haz láser emitido por la fuente láser en un haz láser de alta densidad de potencia. Este haz láser se dirige a la superficie de la pieza de trabajo, haciendo que alcance el punto de fusión o de ebullición. Al mismo tiempo, el gas a alta presión coaxial con el haz láser expulsa el metal fundido o vaporizado. Biselado y fresado de bordes para tanques pesadosEsta serie de máquinas de biselado y fresado de bordes para tanques pesados es una solución especializada y de alta eficiencia diseñada para biselar grandes tanques de almacenamiento, recipientes a presión y componentes estructurales pesados. El bastidor principal cuenta con una estructura soldada integrada, seguida de un recocido de alivio de tensiones a alta temperatura, que elimina eficazmente las tensiones internas para garantizar la estabilidad dimensional a largo plazo y evitar deformaciones. La máquina combina un diseño de alta rigidez con tecnología de control avanzada, diseñada específicamente para afrontar los desafíos de placas extragruesas y piezas de trabajo de gran tamaño.
- Fresadora de bordes no estándar sin viga de presiónEn la industria de fabricación de equipos pesados, la eficiencia y la precisión del proceso de biselado de placas determinan directamente la calidad de la soldadura posterior y los plazos generales de producción. Para afrontar desafíos de procesamiento cada vez más exigentes, presentamos con orgullo la fresadora de bordes biselados no estándar de la serie XBN (sin viga de presión). Desarrollada por nuestra empresa a partir de una investigación exhaustiva de equipos similares nacionales e internacionales, esta máquina representa una solución de fresado de nueva generación y alta eficiencia, diseñada específicamente para placas extragruesas, piezas no estándar y condiciones de trabajo complejas. Superando las limitaciones del cepillado tradicional o del corte por llama, utiliza tecnología de fresado de alta velocidad para lograr un salto cualitativo tanto en eficiencia como en precisión de procesamiento.
- Máquina CNC de punzonado y marcado para placas de aceroModelos: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Esta serie es una máquina CNC especializada de punzonado y marcado, diseñada principalmente para el procesamiento de placas de acero en la industria de torres de acero. También es adecuada para aplicaciones de punzonado y marcado en diversos otros sectores industriales. - Robot industrial de soldadura MlG de 6 ejes con envergadura de brazo de 2000mmEste robot de soldadura está diseñado para una soldadura por arco fiable en entornos de producción exigentes, con un largo alcance, repetibilidad estable e instalación flexible.







Envíenos un mensaje