




دقة ماكينة القطع بالليزر CNC: ما الذي يؤثر فعليًا في جودة القطع
دقة ماكينة القطع بالليزر CNC: ما الذي يؤثر فعليًا في جودة القطع
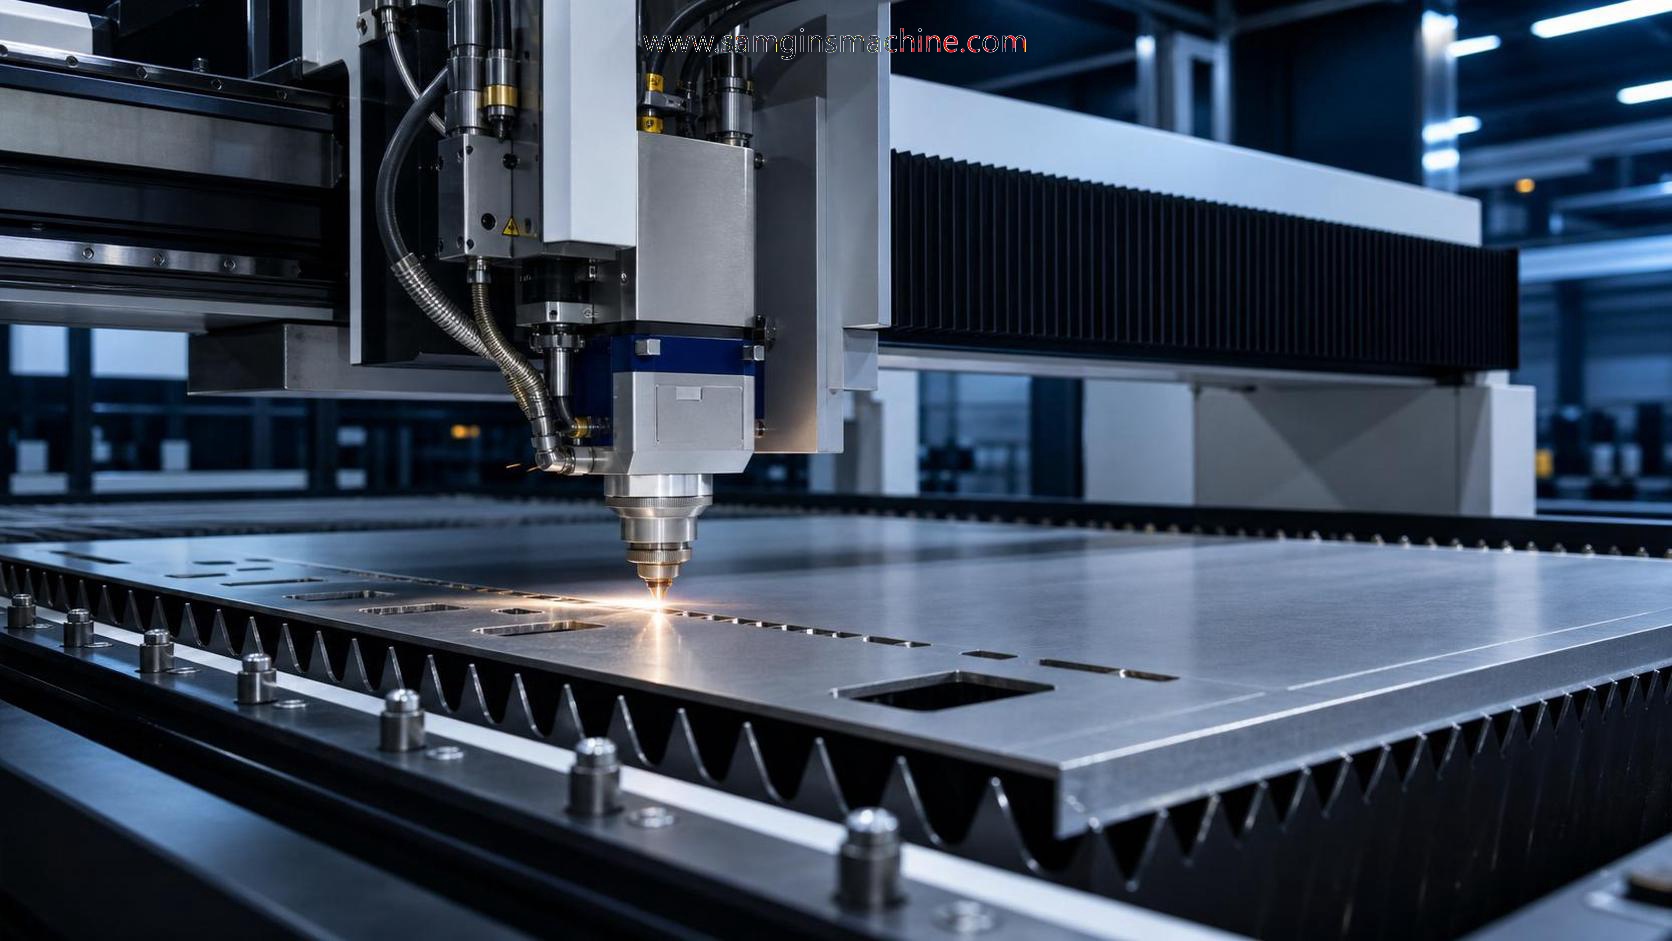
تتحدد جودة القطع في ماكينة القطع بالليزر CNC من خلال مجموعة مترابطة من المتغيرات، وليس من خلال ادعاء واحد بشأن الدقة. فالصلابة الهيكلية للسرير، واستقرار مصدر الليزر، والتحكم في الحركة، وغاز المساعدة، واستواء المادة، والانضباط في ضبط المعلمات، كلها عوامل تتفاعل عند خط القطع.
وهذا مهم في أعمال التصنيع، لأن ضعف الدقة لا يقتصر غالبًا على الأبعاد، بل يظهر أيضًا في الخبث، وميل الحواف، وآثار الحرارة، وعدم استقرار الثقب الأولي، وتفاوت حالة الحواف، وكلها عوامل تؤثر في اللحام والثني والتجميع في المراحل اللاحقة.
وبالنسبة إلى الشركات التي تعمل في مجالات القطع واللحام والتشغيل ومعالجة الصفائح، يتمثل التحدي الحقيقي في تقييم قدرة الماكينة على الحفاظ على الدقة يومًا بعد يوم. وفي هذا السياق، ينبغي ربط تقييم المعدات بواقع الإنتاج، لا بالأرقام الواردة في الكتيبات.
تبدأ الدقة قبل وصول الشعاع إلى الصفيحة
غالبًا ما توصف ماكينة القطع بالليزر CNC بدقة تحديد الموضع وقابلية التكرار. وهذه الأرقام مفيدة، لكنها لا تصف سوى جزء من النظام.
تعتمد جودة القطع الفعلية على أداء الماكينة بأكملها تحت تأثير الحمل والحرارة وتغيرات السرعة والإنتاج المستمر. فقد تحقق الماكينة نتائج متكررة في دورة اختبار، لكنها مع ذلك تنتج حوافًا غير مستقرة في العمل الفعلي.
لذلك ينبغي أن يربط التقييم الفني بين دقة الحركة والسلوك الحراري واستجابة رأس القطع واستقرار العملية. عمليًا، تكشف حافة القطع أكثر مما تكشفه ورقة المواصفات.
هيكل الماكينة ونظام القيادة
الإطار هو أساس كل نتيجة دقيقة. فإذا افتقر سرير الماكينة إلى الصلابة، فقد تظهر اهتزازات وتشوهات أثناء التسارع السريع أو دورات التشغيل الطويلة.
ويؤثر هذا الاضطراب في عرض شق القطع وحدّة الزوايا واتساق الأجزاء. فقد تظهر تموجات في المواد الرقيقة، بينما قد يحدث ميل غير متساوٍ في الحواف عند قطع الصفائح الأكثر سماكة.
وتكتسب مكونات القيادة أهمية مماثلة. إذ تؤثر الموجهات الخطية وأنظمة الجريدة المسننة والترس والمحركات المؤازرة وتوافق منظومة نقل الحركة في سرعة الاستجابة ودقة المسار.
ينبغي لماكينة القطع بالليزر CNC ذات الكفاءة أن تحافظ على حركة سلسة عند قطع الخطوط المستقيمة والثقوب الصغيرة وأنصاف الأقطار الضيقة وتغييرات الاتجاه السريعة. وغالبًا ما يظهر ضعف التحكم الديناميكي أولًا عند الزوايا ونقاط الثقب الأولي.
ما الذي ينبغي فحصه في منصة الحركة
- لحام الإطار وعملية تخفيف الإجهادات
- درجة جودة قضبان التوجيه ودقة تركيبها
- جودة ضبط المحركات المؤازرة عند التسارع العالي
- التحكم في الخلوص العكسي أثناء الحركة لمسافات طويلة
- سلوك الاهتزاز أثناء تنفيذ أنماط القطع المتداخلة
مصدر الليزر ورأس القطع والتحكم في البؤرة
حتى مع وجود منصة صلبة، تتراجع جودة القطع سريعًا إذا كان الشعاع غير مستقر. فتقلب القدرة يغيّر مدخلات الحرارة ويؤدي إلى تفاوت النتائج من دفعة إلى أخرى.
وتؤثر جودة الشعاع أيضًا في مدى تركيز الطاقة. وعادةً ما تحسن خصائص الشعاع الأفضل دقة التفاصيل والفتحات الصغيرة ونعومة الحواف.
ويضيف رأس القطع عاملًا آخر؛ إذ تؤثر حالة الفوهة ونظافة العدسة واستشعار الارتفاع بالسعة في مدى ثبات وصول الشعاع إلى سطح المادة.
ويكتسب التركيز التلقائي أهمية خاصة عند تغير السماكة أو معالجة مهام متنوعة. فقد تبدو ماكينة القطع بالليزر CNC ذات التحكم الضعيف في البؤرة مقبولة عند العمل على مادة واحدة، ثم تتراجع جودة القطع في الطلب التالي.
غالبًا ما تكون المعلمات أهم من القدرة الاسمية
لا تعني القدرة العالية تلقائيًا دقة عالية. فعادةً ما يكون توافق المعلمات مؤشرًا أقوى على جودة القطع.
ينبغي أن تتوافق السرعة وموضع البؤرة ونوع الغاز وضغطه وقطر الفوهة ومدة الثقب الأولي وتصميم مسار الدخول مع نوع المادة وسماكتها.
قد يتيح الأكسجين قطع الفولاذ الكربوني بكفاءة، لكنه قد يزيد الأكسدة وتفاوت الحواف إذا تغيرت الإعدادات. أما الفولاذ المقاوم للصدأ، فيساعد النيتروجين على إنتاج حواف لامعة وأنظف، مع زيادة كبيرة في استهلاك الغاز.
وتضيف الأجزاء الصغيرة تعقيدًا آخر. فقد تتراكم الحرارة عبر مجموعات القطع المتقاربة، فتختلف الأجزاء الأخيرة عن الأولى. وهنا تبرز أهمية مكتبات العمليات وتحسين المسارات.
جوانب المعلمات التي تستحق التحقق أثناء التجارب
- خشونة الحواف عبر سماكات مختلفة
- استدارة الثقوب والحد الأدنى لقطر الثقب
- سلوك احتراق الزوايا عند السرعات العالية
- جودة الثقب الأولي في الصفائح الأكثر سماكة
- قابلية تكوّن الخبث بعد فترات التشغيل المتواصل الطويلة
قد تؤثر حالة المادة في نتائج التقييم
قد تُلام ماكينة القطع بالليزر CNC على عيوب يكون مصدرها في الواقع المادة نفسها. إذ يؤثر استواء الصفيحة والقشور السطحية وحالة الطلاء والإجهاد الداخلي في النتيجة النهائية.
قد تعيق الصفائح الملتوية استشعار الارتفاع، وقد تؤثر الأسطح الزيتية في الثقب الأولي. كما يمكن لقشور الدرفلة وتفاوت السماكة أن يسببا اختلافًا في مظهر الحواف حتى مع ثبات الإعدادات.
وتزداد أهمية ذلك في الإنتاج المتنوع، حيث تُعالَج سبائك الألومنيوم والفولاذ المقاوم للصدأ والفولاذ الكربوني على خط الإنتاج نفسه. ينبغي أن يستند التقييم إلى مواد تعكس طبيعة الطلبات الفعلية، لا إلى عينات مثالية فقط.
للدقة آثار في العمليات اللاحقة
في ورش التصنيع، تؤثر جودة القطع في أقسام تتجاوز قسم القطع. فتردي حالة الحواف يزيد وقت التجليخ وتصحيح الملاءمة وعدم اتساق اللحام.
وهذا أحد أسباب أهمية تقييم المعدات ضمن منظومة متكاملة. فشركة مثل Wuxi Samgins International Trade Co.,Ltd، التي تأسست عام 2012 في ووشي، تعمل في مجالات القطع باستخدام CNC ومعدات اللحام وأدوات الماكينات ومعدات التشكيل وحلول إنتاج العوارض على شكل H.
وتفيد هذه الرؤية التصنيعية الأوسع، لأن جودة القطع ينبغي أن تُقاس بما يحدث بعده: دقة الثني وجودة تجهيز اللحام ووقت التجميع والثبات البُعدي النهائي.
فعلى سبيل المثال، يدعم القطع الدقيق للأغلفة أو أطراف الأنابيب أو الوصلات المجهزة في تصنيع الأجزاء الأسطوانية تحسين الدوران وموضع خط اللحام أثناء اللحام. وتندرج معدات مثل بكرة تدوير اللحام ذاتية المحاذاة ضمن هذه السلسلة الإنتاجية بشكل طبيعي.
ويُعد نطاق حمولتها من 5T إلى 200T والتحكم في الدوران القائم على VFD عاملين مهمين، لأن المناولة المستقرة لأوعية الضغط والخزانات والأنابيب الكبيرة تساعد على الحفاظ على جودة الملاءمة بعد القطع.
كيفية تقييم الماكينة بما يتجاوز ادعاءات الكتيبات
ينبغي أن تجمع المقارنة العملية بين فحص العينات والأدلة المتعلقة بالعملية. فالأجزاء التجريبية المنفردة لا تكفي.
والنهج الأفضل هو مقارنة ظروف القطع نفسها على ماكينة القطع بالليزر CNC عبر مواد وسماكات وخصائص هندسية متعددة مأخوذة من أعمال فعلية.
ينبغي أيضًا الاهتمام بقابلية التكرار بعد مرور الوقت. فبعض الماكينات تحقق أداءً جيدًا في تجربة قصيرة، ثم ينحرف أداؤها مع تراكم الحرارة والغبار وعبء العمل.
لماذا تظل المعايير وانضباط المورد مهمين
لا تقتصر دقة الماكينة على التصميم، بل تعكس أيضًا ضوابط الإنتاج والانضباط في التجميع وضمان الجودة.
عادةً ما يوفر الموردون الذين يعملون وفق أنظمة ISO9001 وممارسات التصميم المراعية لمتطلبات CE أساسًا أوضح للتتبع والاتساق والتواصل الفني. ولا يغني ذلك عن الاختبار، لكنه يقلل من عدم اليقين.
وتزداد أهمية اتساق العمليات في المعدات المصدّرة والمستخدمة في جنوب شرق آسيا وأوروبا والأمريكتين وأوقيانوسيا، لاختلاف بيئات التشغيل وتنوع التطبيقات.
خطوة تالية أكثر فائدة
تتمثل الطريقة الأكثر موثوقية لتقييم ماكينة القطع بالليزر CNC في إعداد مصفوفة تقييم مختصرة قبل مقارنة الموردين. ينبغي أن تشمل نطاق المواد والسماكات وأهداف التفاوتات ومتطلبات الحواف وعبء العمل اليومي واحتياجات العمليات اللاحقة.
بعد ذلك، تُطابق هذه الاحتياجات مع تجارب القطع وجودة الهيكل وإمكانات نظام التحكم والجاهزية للخدمة. وعندما تُقيّم الدقة بوصفها منظومة إنتاج، لا رقمًا واحدًا، يصبح اختيار المعدات أوضح وأسهل تبريرًا.
بحث
المنتجات الموصى بها
 روبوت لحام كابولي ذو 9 محاورروبوت لحام كابولي ذو 9 محاور لقطع العمل الفولاذية الكبيرة، مزود بالتتبع التلقائي واستيراد ثلاثي الأبعاد وأتمتة لحام CNC فعالة.

 آلة قطع الأنابيب بالليزر الليفي CNC1.مقدمة عن آلة قطع الأنابيب بالليزر الليفي CNC:
تقوم آلة القطع بالليزر بتركيز شعاع الليزر المنبعث من مصدر الليزر عبر نظام المسار البصري إلى شعاع ليزر عالي الكثافة للطاقة. ويوجَّه شعاع الليزر هذا إلى سطح قطعة العمل، مما يؤدي إلى وصولها إلى نقطة الانصهار أو الغليان. وفي الوقت نفسه، يقوم الغاز عالي الضغط المحوري مع شعاع الليزر بإزالة المعدن المنصهر أو المتبخر. شطف الحواف وتفريزها للخزانات الثقيلةهذه السلسلة من ماكينات شطف الحواف وتفريزها للخزانات الثقيلة هي حل متخصص عالي الكفاءة، مصمم لشطف حواف خزانات التخزين الكبيرة وأوعية الضغط والمكونات الإنشائية الثقيلة. يتميز الإطار الرئيسي بهيكل ملحوم متكامل يتبعه تلدين لإزالة الإجهادات بدرجة حرارة عالية، مما يزيل الإجهادات الداخلية بفعالية لضمان الاستقرار طويل الأمد للأبعاد ومنع التشوه. تجمع الماكينة بين تصميم عالي الصلابة وتقنية تحكم متقدمة، وهي مصممة خصيصًا لمواجهة تحديات الألواح فائقة السماكة وقطع العمل كبيرة الحجم.
- ماكينة تفريز الحواف غير القياسية بدون عارضة ضغطفي صناعة تصنيع المعدات الثقيلة، تحدد كفاءة ودقة عملية شطف حواف الصفائح بشكل مباشر جودة اللحام اللاحقة وجداول الإنتاج الإجمالية. ولمواجهة تحديات المعالجة المتزايدة المتطلبات، نقدم بفخر ماكينة تفريز حواف الشطف غير القياسية من سلسلة XBN (بدون عارضة ضغط). وقد طورت شركتنا هذه الماكينة استنادًا إلى أبحاث معمقة لنظيراتها المحلية والدولية، وهي تمثل حلاً جديدًا عالي الكفاءة للتفريز، مصممًا خصيصًا للصفائح فائقة السماكة وقطع العمل غير القياسية وظروف التشغيل المعقدة. وتتجاوز هذه الماكينة قيود القشط التقليدي أو القطع باللهب، حيث تستخدم تقنية التفريز عالي السرعة لتحقيق نقلة نوعية في كل من كفاءة المعالجة ودقتها.
- آلة تثقيب ووضع علامات CNC للصفائح الفولاذيةالطرازات: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
هذه السلسلة عبارة عن آلة تثقيب ووَسْم CNC متخصصة، مصممة بشكل أساسي لمعالجة الصفائح الفولاذية في صناعة الأبراج الفولاذية. كما أنها مناسبة تمامًا لتطبيقات التثقيب والوسم في مختلف القطاعات الصناعية الأخرى. - روبوت لحام صناعي MIG سداسي المحاور بمدى ذراع 2000 ممصُمم روبوت اللحام هذا لإجراء لحام القوس بشكل موثوق في بيئات الإنتاج القاسية، ويتميز بمدى وصول طويل، وتكرارية مستقرة، وتركيب مرن.







أرسل لنا رسالة