




متى يكون المقص الهيدروليكي المصمم حسب الطلب مناسبًا لقطع المعادن المتخصص؟
متى يكون المقص الهيدروليكي المصمم حسب الطلب مناسبًا لقطع المعادن المتخصص؟
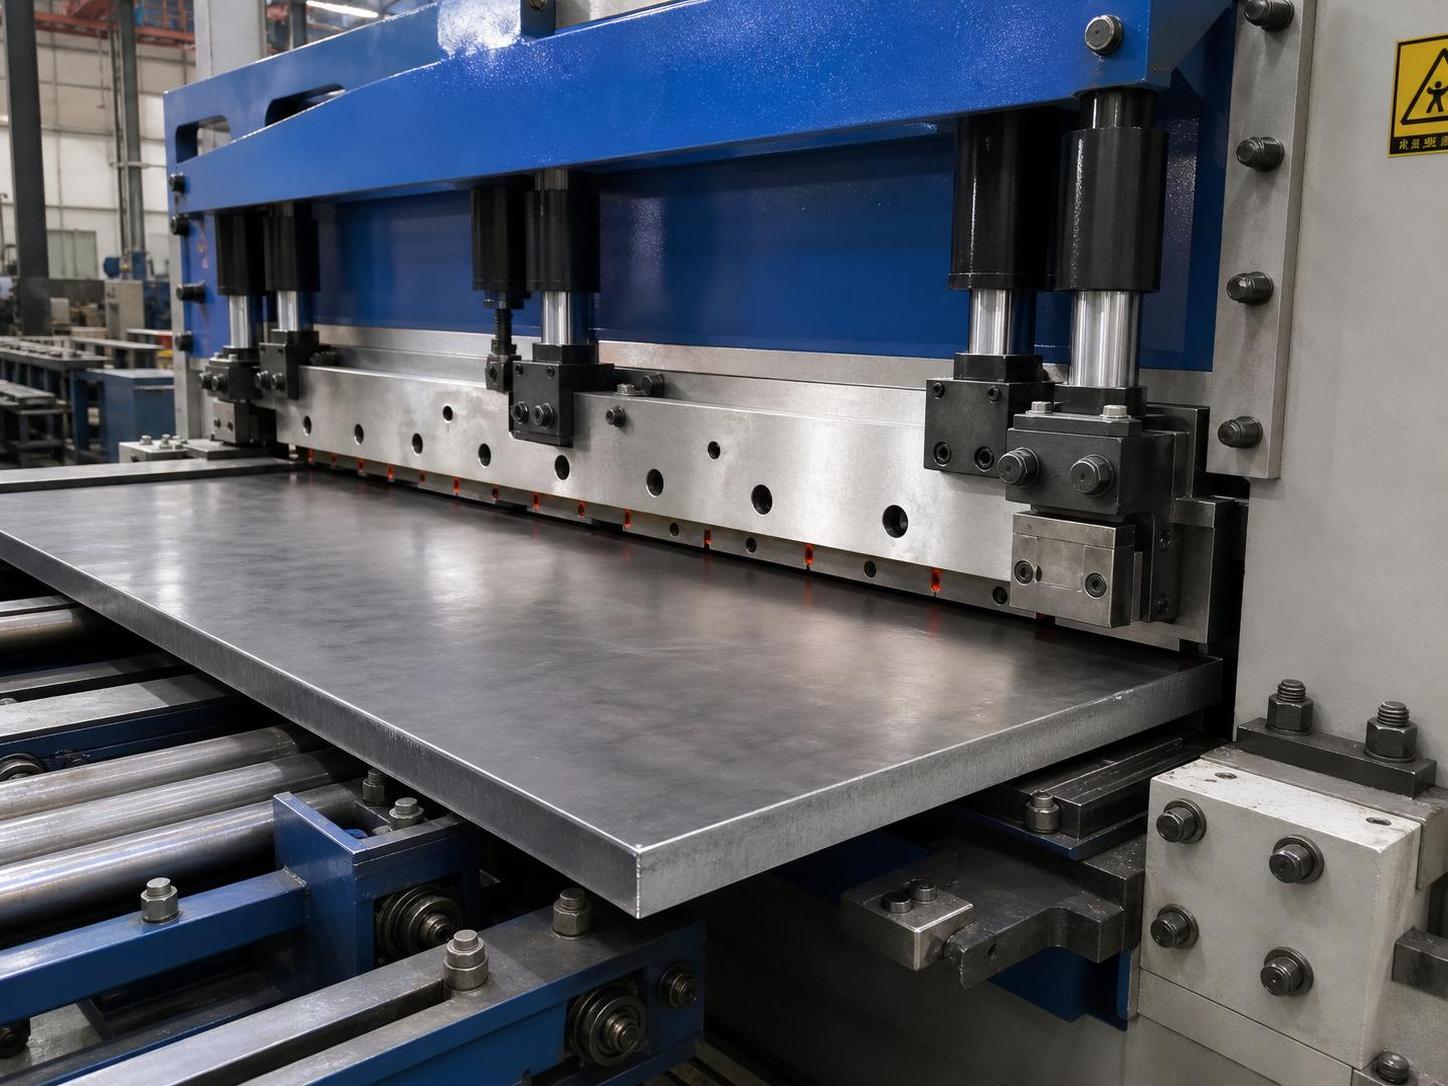
متى لا تعود المقصات القياسية كافية؟
تصبح ماكينة القص الهيدروليكية المصممة حسب الطلب خيارًا منطقيًا عندما تبدأ دقة القص وسلوك المواد واستقرار سير العمل في تجاوز حدود الماكينات القياسية.
في عمليات قص المعادن المتخصصة، نادرًا ما تقتصر المشكلة على قوة القص وحدها.
فعرض الألواح وتفاوت سماكتها وحماية سطحها واستقامة حوافها ومتطلبات اللحام اللاحقة غالبًا ما تكون أهم مما توحي به مواصفات الكتالوج.
لذلك تصل خطوط تصنيع كثيرة إلى مرحلة تظل فيها المقصات القياسية قادرة على العمل، لكنها لم تعد تعمل بالكفاءة المطلوبة.
عمليًا، تساعد ماكينة القص الهيدروليكية المصممة حسب الطلب على تقليل الخردة وتحسين قابلية تكرار النتائج والحفاظ على جداول التسليم تحت السيطرة، عندما تصبح مهام القص أقل قابلية للتنبؤ.
وهذا مهم في الورش التي تتعامل مع طلبات متنوعة أو مشاريع تصدير أو مواد أكثر سماكة تتطلب تفاوتات أدق في العمليات اللاحقة.
تعمل شركة Wuxi Samgins International Trade Co., Ltd في مجالات معدات تشغيل المعادن والقص واللحام والتشكيل منذ عام 2012.
وتكتسب هذه الخبرة الأوسع في المعدات أهميتها لأن قرارات القص نادرًا ما تكون منفصلة عن التسوية والشطف واللحام والتجميع النهائي.
تختلف الاحتياجات الفعلية باختلاف نوع العمل
ليست كل خطوط قص المعادن بحاجة إلى ماكينة قص هيدروليكية مصممة حسب الطلب.
السؤال الحقيقي هو ما إذا كانت مهمة القص مستقرة بما يكفي لتظل التهيئة القياسية اقتصادية على المدى الطويل.
قد يولي مركز خدمات يعالج صفائح الفولاذ الكربوني بصورة اعتيادية أهمية للسرعة وعمر الشفرات أكثر من أهمية التخصيص المتقدم.
أما ورشة تصنيع ثقيل، فقد تواجه صعوبات بسبب تشوه المواد أو تفاوت جودة الحواف أو ظروف التحميل المعقدة.
وتنبع هذه الاختلافات من أربعة متغيرات:
- نوع المادة ومقاومة الخضوع
- حجم الصفائح ونطاق السماكة وتكرار القص
- جودة الحافة المطلوبة للثني أو اللحام أو التجميع
- مدى ملاءمة المقص لخط الإنتاج الأوسع
عندما تتغير هذه المتغيرات، يصبح تبرير قيمة ماكينة القص الهيدروليكية المصممة حسب الطلب أسهل من تبرير مجرد ترقية الماكينة.
غالبًا ما تكشف معالجة الصفائح متعددة الأنواع حدود المعدات أولًا
من الحالات الشائعة الإنتاج الذي يتضمن أنواعًا متعددة من الأعمال.
فقد تقص الورشة الفولاذ المقاوم للصدأ صباحًا، والألومنيوم بعد الظهر، ثم الفولاذ الكربوني الأكثر سماكة قبل نهاية الوردية.
غالبًا ما تستطيع المقصات القياسية التعامل مع ذلك نظريًا، لكن وقت الإعداد وضغط التثبيت وخلوص الشفرات تتحول إلى مشكلات متكررة.
في هذه الحالة، ينبغي تقييم ماكينة القص الهيدروليكية المصممة حسب الطلب بناءً على استقرار تغيير الإعدادات، لا على أقصى سماكة للقص فحسب.
يحتاج المشغلون عادةً إلى إمكانية ضبط أداء المصد الخلفي، وتثبيت موثوق، وأنظمة تحكم تدعم تكرار الأعمال دون الحاجة إلى إعادة معايرة مطولة.
وإذا كانت الصفائح المطلية أو الفولاذ المقاوم للصدأ المزخرف ضمن المواد المستخدمة، يصبح منع علامات السطح عاملًا حاسمًا آخر.
قد يتضمن التصميم المخصص ترتيبات دعم تحد من الخدش وانزياح الصفائح أثناء القص.
تفرض أعمال الصفائح الثقيلة أولويات مختلفة
تتطلب الآلات الثقيلة والأجزاء الإنشائية والمقاطع المصنعة الكبيرة مسارًا مختلفًا لاتخاذ القرار.
في هذه الحالة، لا يتعلق الأمر كثيرًا بتنوع المواد، بل بالتحكم في القوة وصلابة الهيكل وثبات حالة الحافة على امتداد فترات الإنتاج الطويلة.
غالبًا ما يكون تبرير ماكينة القص الهيدروليكية المصممة حسب الطلب مناسبًا عندما تتسبب الصفائح الثقيلة في زيادة النتوءات أو التقوس أو تفاوت أسطح القص، بما يؤدي لاحقًا إلى إبطاء التجميع التجريبي.
وغالبًا ما تُسترد التكلفة الإضافية في المراحل اللاحقة.
فأثر القص الرديء للمواد السميكة لا يقتصر على محطة القص.
إذ يزيد وقت التجليخ وتجهيز اللحام وأعمال تصحيح التجميع.
وقد يشمل التخصيص في هذه الحالات هيكلًا معززًا، أو هندسة شفرات ملائمة، أو دعامة عمل أكبر، أو ميزات أتمتة تحسّن سلامة مناولة الصفائح.
عندما يرتبط القص ارتباطًا وثيقًا بتجهيز اللحام
لا تقتصر بعض المشاريع على قص الحواف المستقيمة.
فغالبًا ما تتطلب أوعية الضغط والمراجل وأجزاء بناء السفن تجهيزًا دقيقًا للحواف مباشرة بعد القص.
في هذا السياق، يكون تقييم ماكينة القص الهيدروليكية المصممة حسب الطلب إلى جانب إمكانات الشطف أكثر واقعية من التعامل معهما بوصفهما استثمارين منفصلين.
ومن الخيارات ذات الصلةماكينة قطع الأنابيب وشطفها، لا سيما عندما تؤثر جودة الحافة في وتيرة اللحام.
يمكن للشطف بتمريرة واحدة، مع إمكانية الضبط من 0° إلى 90° للفولاذ الكربوني والفولاذ المقاوم للصدأ والألومنيوم، أن يقلل التجليخ الثانوي ويحسّن اتساق التجهيز.
وتكمن أهمية ذلك عندما يعتمد تدفق التصنيع على تنسيق القص واللحام بدلًا من تكوين طوابير بين الأقسام.
تتطلب السيناريوهات المختلفة معايير تقييم مختلفة
لن تكون ماكينة القص الهيدروليكية المصممة حسب الطلب نفسها مثالية لكل مهام قص المعادن المتخصصة.
وتوضح مقارنة سريعة هذا الاختلاف.
وهذا أيضًا سبب نظر الموردين ذوي الخبرة إلى ما هو أبعد من معلمات الماكينة وحدها.
فالشركة التي توفر معدات اللحام والقص والتفريز والتشكيل غالبًا ما تستطيع اكتشاف تعارضات العمليات في وقت أبكر من البائع الذي يركز على فئة واحدة من الماكينات.
تقع أكثر الأخطاء شيوعًا قبل التركيب
الخطأ الأول هو اختيار ماكينة قص هيدروليكية مصممة حسب الطلب بناءً على أقصى سماكة للقص فقط.
فعادةً ما يكشف مزيج المواد اليومي والحد الأدنى لحجم القطع والإيقاع الفعلي للإنتاج عن مدى ملاءمة الماكينة بصورة أوضح.
ومن الأخطاء الأخرى افتراض أن المواد المتشابهة تتصرف بالطريقة نفسها.
فقد يتطلب الفولاذ المقاوم للصدأ والألومنيوم والفولاذ الكربوني عالي المقاومة خلوصًا مختلفًا للشفرات وظروف دعم مختلفة جدًا.
وثمة مشكلة ثالثة تتمثل في تجاهل المساحة المحيطة بالماكينة.
إذ تؤثر مسارات التحميل ومناولة المواد بعد المعالجة وإزالة الخردة وحركة المشغل تأثيرًا كبيرًا في مدى تحسين التخصيص للكفاءة فعليًا.
كثيرًا ما يُستهان أيضًا بأهمية الصيانة على المدى الطويل.
فلا يكفي أن تؤدي ماكينة القص الهيدروليكية المصممة حسب الطلب عملها جيدًا وهي جديدة.
بل يجب أن توفر أيضًا إمكانية عملية للوصول إلى ضبط الشفرات وصيانة النظام الهيدروليكي وتشخيص أعطال نظام التحكم.
طريقة عملية لتقييم الملاءمة قبل الالتزام
يبدأ التقييم المفيد بالأعمال الفعلية بدلًا من أهداف السعة العامة.
- أعد قائمة بالنطاق الكامل للمواد، وليس بالصفائح الأكثر سماكة فحسب.
- سجّل الوقت المهدور في الإعداد وإعادة العمل والتصحيح في العمليات اللاحقة.
- حدّد عيوب الحواف التي تسبب تأخيرًا في اللحام أو الثني.
- تحقق من مساحة الأرضية واتجاه التحميل وإمكانية وصول المشغل.
- راجع متطلبات الامتثال الخاصة بالتصدير أو بالصناعات الخاضعة للتنظيم.
عندما يكون الشطف جزءًا من سير العمل نفسه، ينبغي تقييم معدات تجهيز الحواف القياسية والثقيلة معًا.
فعلى سبيل المثال، غالبًا ما يُطرح خيار الاستخدام الثاني لـماكينة قطع الأنابيب وشطفها في مناقشات التخطيط عندما يتطلب تجهيز اللحام دقة على مستوى الميكرون، أو معالجة قياسية بمدى 6–80mm، أو سعة للمهام الثقيلة بمدى 6–400mm.
ويمكن لميزات مثل التثبيت التلقائي واكتشاف الحافة والتغذية والإرجاع التلقائيين والتغذية المتحكم بها بواسطة VFD من 0.13 إلى 1.0 m/min أن تؤثر بوضوح في حسابات العمالة والجودة.
ما الذي يشير عادةً إلى أن التخصيص يستحق العناء؟
تكون ماكينة القص الهيدروليكية المصممة حسب الطلب مجدية عمومًا عندما تتجاوز تكلفة الخسائر المتكررة في العمليات تكلفة التخصيص نفسه.
وقد يظهر ذلك في كثرة إعادة ضبط الشفرات أو تفاوت جودة الحواف أو صعوبة مناولة المواد أو تأخيرات الإنتاج الناجمة عن ضعف التوافق بين القص والعمليات اللاحقة.
ولا تكون الحالات الأكثر إقناعًا عادةً هي الأكثر وضوحًا.
بل تكون خطوط الإنتاج التي تتراكم فيها الهدرات بأشكال صغيرة ومتكررة عبر القص واللحام والتشطيب والصيانة.
قبل المضي قدمًا، حدّد سيناريوهات القص الفعلية، وقارن متطلبات المواد والتفاوتات فيها، وتعرّف إلى المواضع التي تفرض فيها المعدات القياسية حلولًا التفافية.
يوفر هذا النهج أساسًا أوضح لتقييم هيكل الماكينة ومستوى الأتمتة والمعدات المساندة واحتياجات الخدمة وإجمالي تكلفة التشغيل بمرور الوقت.
بحث
المنتجات الموصى بها
 روبوت لحام كابولي ذو 9 محاورروبوت لحام كابولي ذو 9 محاور لقطع العمل الفولاذية الكبيرة، مزود بالتتبع التلقائي واستيراد ثلاثي الأبعاد وأتمتة لحام CNC فعالة.

 آلة قطع الأنابيب بالليزر الليفي CNC1.مقدمة عن آلة قطع الأنابيب بالليزر الليفي CNC:
تقوم آلة القطع بالليزر بتركيز شعاع الليزر المنبعث من مصدر الليزر عبر نظام المسار البصري إلى شعاع ليزر عالي الكثافة للطاقة. ويوجَّه شعاع الليزر هذا إلى سطح قطعة العمل، مما يؤدي إلى وصولها إلى نقطة الانصهار أو الغليان. وفي الوقت نفسه، يقوم الغاز عالي الضغط المحوري مع شعاع الليزر بإزالة المعدن المنصهر أو المتبخر. شطف الحواف وتفريزها للخزانات الثقيلةهذه السلسلة من ماكينات شطف الحواف وتفريزها للخزانات الثقيلة هي حل متخصص عالي الكفاءة، مصمم لشطف حواف خزانات التخزين الكبيرة وأوعية الضغط والمكونات الإنشائية الثقيلة. يتميز الإطار الرئيسي بهيكل ملحوم متكامل يتبعه تلدين لإزالة الإجهادات بدرجة حرارة عالية، مما يزيل الإجهادات الداخلية بفعالية لضمان الاستقرار طويل الأمد للأبعاد ومنع التشوه. تجمع الماكينة بين تصميم عالي الصلابة وتقنية تحكم متقدمة، وهي مصممة خصيصًا لمواجهة تحديات الألواح فائقة السماكة وقطع العمل كبيرة الحجم.
- ماكينة تفريز الحواف غير القياسية بدون عارضة ضغطفي صناعة تصنيع المعدات الثقيلة، تحدد كفاءة ودقة عملية شطف حواف الصفائح بشكل مباشر جودة اللحام اللاحقة وجداول الإنتاج الإجمالية. ولمواجهة تحديات المعالجة المتزايدة المتطلبات، نقدم بفخر ماكينة تفريز حواف الشطف غير القياسية من سلسلة XBN (بدون عارضة ضغط). وقد طورت شركتنا هذه الماكينة استنادًا إلى أبحاث معمقة لنظيراتها المحلية والدولية، وهي تمثل حلاً جديدًا عالي الكفاءة للتفريز، مصممًا خصيصًا للصفائح فائقة السماكة وقطع العمل غير القياسية وظروف التشغيل المعقدة. وتتجاوز هذه الماكينة قيود القشط التقليدي أو القطع باللهب، حيث تستخدم تقنية التفريز عالي السرعة لتحقيق نقلة نوعية في كل من كفاءة المعالجة ودقتها.
- آلة تثقيب ووضع علامات CNC للصفائح الفولاذيةالطرازات: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
هذه السلسلة عبارة عن آلة تثقيب ووَسْم CNC متخصصة، مصممة بشكل أساسي لمعالجة الصفائح الفولاذية في صناعة الأبراج الفولاذية. كما أنها مناسبة تمامًا لتطبيقات التثقيب والوسم في مختلف القطاعات الصناعية الأخرى. - روبوت لحام صناعي MIG سداسي المحاور بمدى ذراع 2000 ممصُمم روبوت اللحام هذا لإجراء لحام القوس بشكل موثوق في بيئات الإنتاج القاسية، ويتميز بمدى وصول طويل، وتكرارية مستقرة، وتركيب مرن.







أرسل لنا رسالة