




Когда специализированная резка металла требует индивидуального гидравлического гильотинного ножниц?
Когда специализированная резка металла требует индивидуального гидравлического гильотинного ножниц?
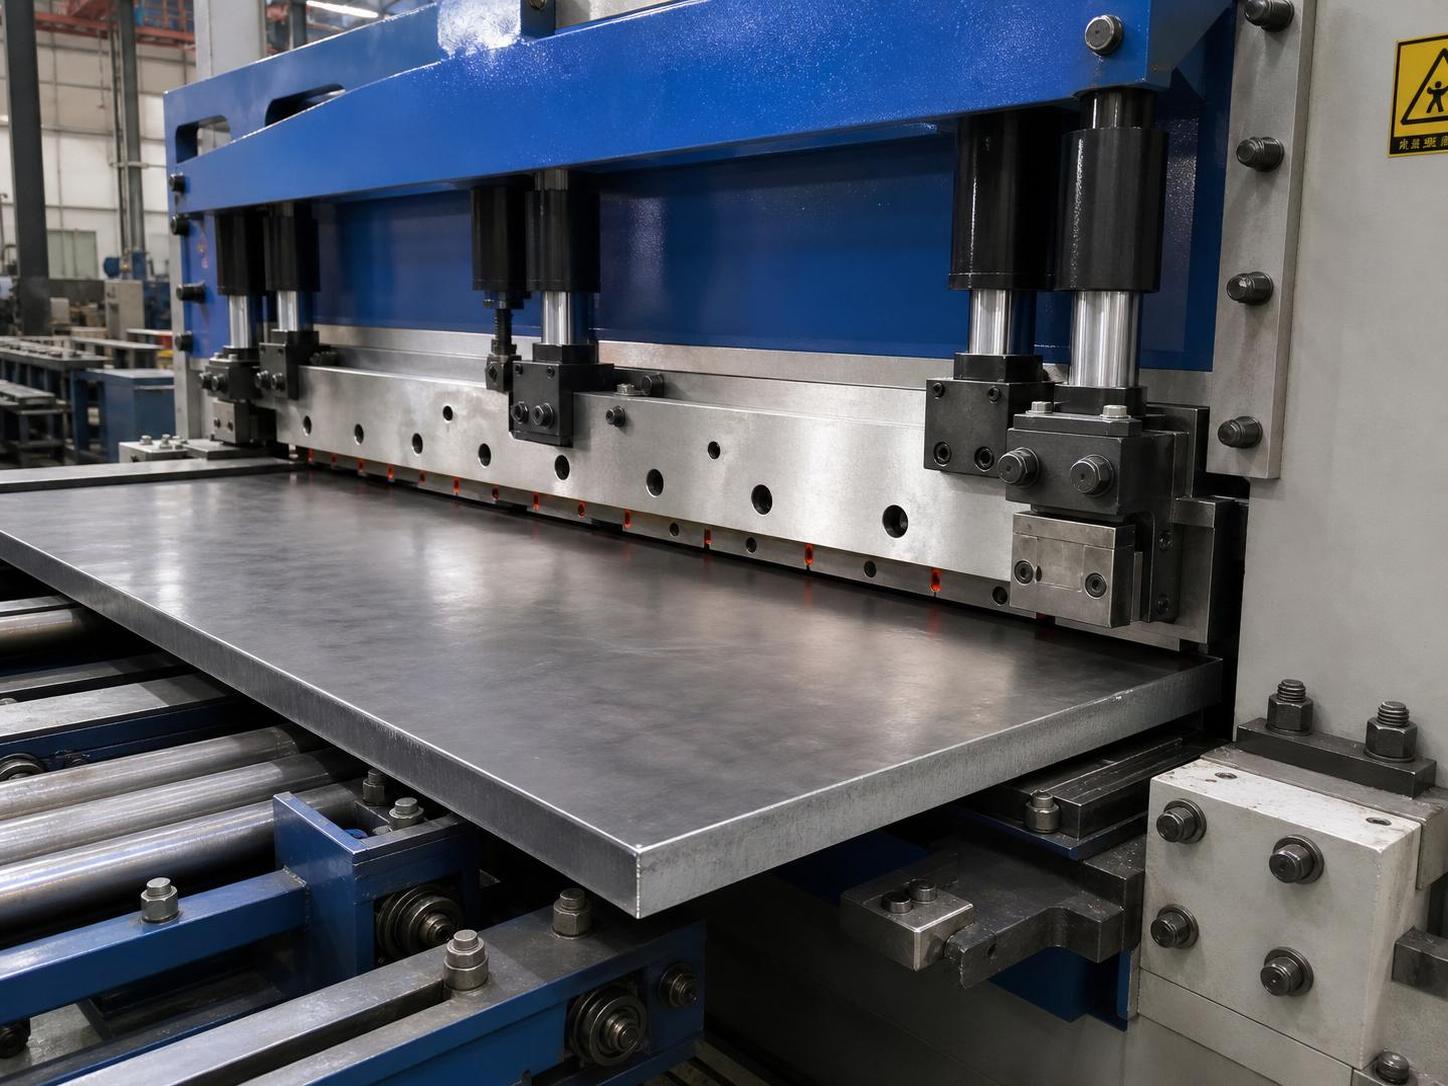
Когда стандартных гильотинных ножниц становится недостаточно
Изготовление гидравлических гильотинных ножниц по индивидуальному заказу становится оправданным, когда точность резки, поведение материала и стабильность рабочего процесса начинают выходить за пределы возможностей стандартного оборудования.
При специализированной резке металла дело редко сводится только к усилию резания.
Ширина листа, разброс толщины, защита поверхности, прямолинейность кромки и требования к последующей сварке часто важнее, чем можно предположить по каталожным характеристикам.
Поэтому на многих производственных линиях наступает момент, когда стандартные гильотинные ножницы всё ещё справляются с работой, но уже не обеспечивают эффективный процесс.
На практике изготовленные по индивидуальному заказу гидравлические гильотинные ножницы помогают сократить отходы, повысить повторяемость результатов и соблюдать сроки поставки, когда задачи резки становятся менее предсказуемыми.
Это важно для цехов, работающих со смешанными заказами и экспортными проектами или обрабатывающих более толстые материалы с жёсткими допусками на последующих этапах.
С 2012 года компания Wuxi Samgins International Trade Co., Ltd работает в сфере станочного оборудования, резки, сварки и формовки металла.
Такой широкий опыт в области оборудования важен, поскольку решения по гильотинным ножницам редко принимаются изолированно от правки, снятия фасок, сварки и окончательной сборки.
Фактические потребности различаются в зависимости от типа работ
Не каждой линии резки металла нужны изготовленные по индивидуальному заказу гидравлические гильотинные ножницы.
Главный вопрос заключается в том, остаётся ли задача резки достаточно стабильной, чтобы стандартная конфигурация сохраняла экономическую целесообразность в долгосрочной перспективе.
Сервисный центр, обрабатывающий обычные листы из углеродистой стали, может считать скорость и срок службы ножей более важными, чем широкие возможности индивидуальной настройки.
Цех тяжёлого машиностроения и металлоконструкций, напротив, может сталкиваться с деформацией материала, нестабильным качеством кромки или сложностями при загрузке.
Эти различия определяются четырьмя факторами.
- Тип материала и предел текучести
- Размер листа, диапазон толщин и частота резки
- Требуемое качество кромки для гибки, сварки или сборки
- Интеграция ножниц в общую производственную линию
При изменении этих факторов ценность изготовленных по индивидуальному заказу гидравлических гильотинных ножниц обосновать проще, чем целесообразность простой модернизации машины.
Пределы возможностей особенно заметны при обработке листов с частой сменой номенклатуры
Один из распространённых примеров — производство с широкой номенклатурой изделий.
В одном цехе утром могут резать нержавеющую сталь, после обеда — алюминий, а перед концом смены — более толстую углеродистую сталь.
На бумаге стандартные ножницы часто справляются с такой задачей, однако время переналадки, усилие прижима и зазор между ножами становятся постоянными проблемами.
В таких условиях изготовленные по индивидуальному заказу гидравлические гильотинные ножницы следует оценивать по стабильности переналадки, а не только по максимальной толщине реза.
Операторам обычно нужны регулируемый задний упор, надёжный прижим и система управления, позволяющая повторять операции без длительной повторной калибровки.
Если обрабатываются листы с покрытием или декоративная нержавеющая сталь, важным фактором становится также защита поверхности от следов.
В индивидуальную конструкцию можно включить опорные элементы, уменьшающие риск царапин и смещения листа во время резки.
При работе с толстым листом важны другие приоритеты
Производство тяжёлого оборудования, конструкционных деталей и крупных сварных секций требует иного подхода к выбору оборудования.
Здесь важнее не разнообразие материалов, а контроль усилия, жёсткость рамы и стабильное качество кромки при длительных производственных циклах.
Изготовление гидравлических гильотинных ножниц по индивидуальному заказу часто оправдано, если при резке толстых листов образуются заусенцы, возникает прогиб или поверхность реза получается нестабильной, что впоследствии замедляет сборку под сварку.
Дополнительные затраты обычно компенсируются на последующих этапах производства.
Проблемы при резке толстого материала не ограничиваются участком раскроя.
Они увеличивают время шлифовки и подготовки к сварке, а также объём работ по устранению неточностей при сборке.
В таких случаях индивидуальная конфигурация может предусматривать усиленную раму, специально подобранную геометрию ножей, увеличенную опорную поверхность или функции автоматизации, повышающие безопасность перемещения листов.
Когда резка тесно связана с подготовкой к сварке
Для некоторых проектов недостаточно только резки по прямой кромке.
Для деталей сосудов под давлением, котлов и судостроительных конструкций часто требуется точная подготовка кромок сразу после резки.
В таких условиях целесообразнее оценивать изготовленные по индивидуальному заказу гидравлические гильотинные ножницы вместе с возможностями снятия фаски, а не рассматривать их как отдельные инвестиции.
Подходящий вариант — станок для резки и снятия фасок на трубах, особенно если качество кромки влияет на ритм сварочных работ.
Для углеродистой и нержавеющей стали, а также алюминия снятие фаски за один проход с регулировкой угла от 0° до 90° помогает сократить объём последующей шлифовки и повысить стабильность подготовки кромок.
Это важно, когда для эффективного производственного потока необходимо согласовать операции резки и сварки, не создавая очередей между подразделениями.
Для разных задач нужны разные критерии оценки
Одна и та же модель изготовленных по индивидуальному заказу гидравлических гильотинных ножниц не будет оптимальной для каждой специализированной задачи по резке металла.
Краткое сравнение наглядно показывает различия.
Поэтому опытные поставщики рассматривают не только параметры оборудования.
Компания, поставляющая оборудование для сварки, резки, фрезерования и формовки металла, часто может заранее выявить технологические несоответствия лучше, чем продавец, специализирующийся на одной категории станков.
Самые распространённые ошибки допускают до монтажа
Первая ошибка — выбирать изготовленные по индивидуальному заказу гидравлические гильотинные ножницы, ориентируясь только на максимальную толщину реза.
Ежедневный ассортимент материалов, минимальный размер детали и фактический ритм производства обычно лучше показывают, насколько оборудование подходит для задачи.
Ещё одна ошибка — считать, что похожие материалы ведут себя одинаково.
Для нержавеющей стали, алюминия и высокопрочной углеродистой стали могут требоваться совершенно разные зазоры между ножами и условия опоры материала.
Третья проблема — не учитывать пространство вокруг станка.
Маршруты загрузки, перемещение заготовок после обработки, удаление отходов и перемещение операторов существенно влияют на то, действительно ли индивидуальная конфигурация повышает эффективность.
Долгосрочные требования к техническому обслуживанию также часто недооценивают.
Недостаточно, чтобы изготовленные по индивидуальному заказу гидравлические гильотинные ножницы хорошо работали, пока они новые.
Необходим также удобный доступ для регулировки ножей, обслуживания гидравлической системы и диагностики системы управления.
Практический способ оценить соответствие оборудования задаче до принятия решения
Полезную оценку следует начинать с анализа реальных производственных задач, а не общих требований к производительности.
- Составьте полный перечень обрабатываемых материалов, а не только самых толстых листов.
- Зафиксируйте потери времени на настройку, доработку и устранение проблем на последующих этапах.
- Определите, какие дефекты кромки замедляют сварку или гибку.
- Проверьте доступную площадь, направление загрузки и доступ оператора.
- Изучите требования к соответствию нормам для экспортных поставок или регулируемых отраслей.
Если снятие фасок входит в тот же рабочий процесс, оборудование для стандартной и тяжёлой обработки кромок следует оценивать совместно.
Например, станок для резки и снятия фасок на трубахPipe Cutting & Beveling Machine нередко рассматривают на этапе планирования, когда для подготовки к сварке требуется точность на уровне микрона, стандартная обработка труб диаметром 6–80 мм или обработка в тяжёлом режиме диаметром 6–400 мм.
Такие функции, как автоматический зажим, обнаружение кромки, автоматическая подача и возврат, а также подача с регулированием частоты вращения в диапазоне от 0.13 до 1.0 m/min с помощью VFD могут существенно повлиять на расчёты трудозатрат и качества.
Что обычно указывает на целесообразность индивидуальной конфигурации
Изготовление гидравлических гильотинных ножниц по индивидуальному заказу обычно оправдано, когда повторяющиеся потери в производственном процессе обходятся дороже самой индивидуальной конфигурации.
Это может проявляться в частой перенастройке ножей, нестабильном качестве кромки, сложностях при перемещении материала или задержках производства из-за несоответствия между резкой и последующими операциями.
Наиболее веские основания для индивидуальной конфигурации обычно не бросаются в глаза.
Речь идёт о линиях, где потери регулярно возникают в небольших объёмах на этапах резки, сварки, отделки и технического обслуживания.
Прежде чем принимать решение, опишите фактические задачи резки, сравните требования к материалам и допускам и определите, где стандартное оборудование вынуждает искать обходные решения.
Такой подход даёт более чёткую основу для оценки конструкции станка, уровня автоматизации, вспомогательного оборудования, потребностей в обслуживании и совокупных эксплуатационных затрат в долгосрочной перспективе.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение