




Точность станка лазерной резки с ЧПУ: что действительно влияет на качество реза
Точность станка лазерной резки с ЧПУ: что действительно влияет на качество реза
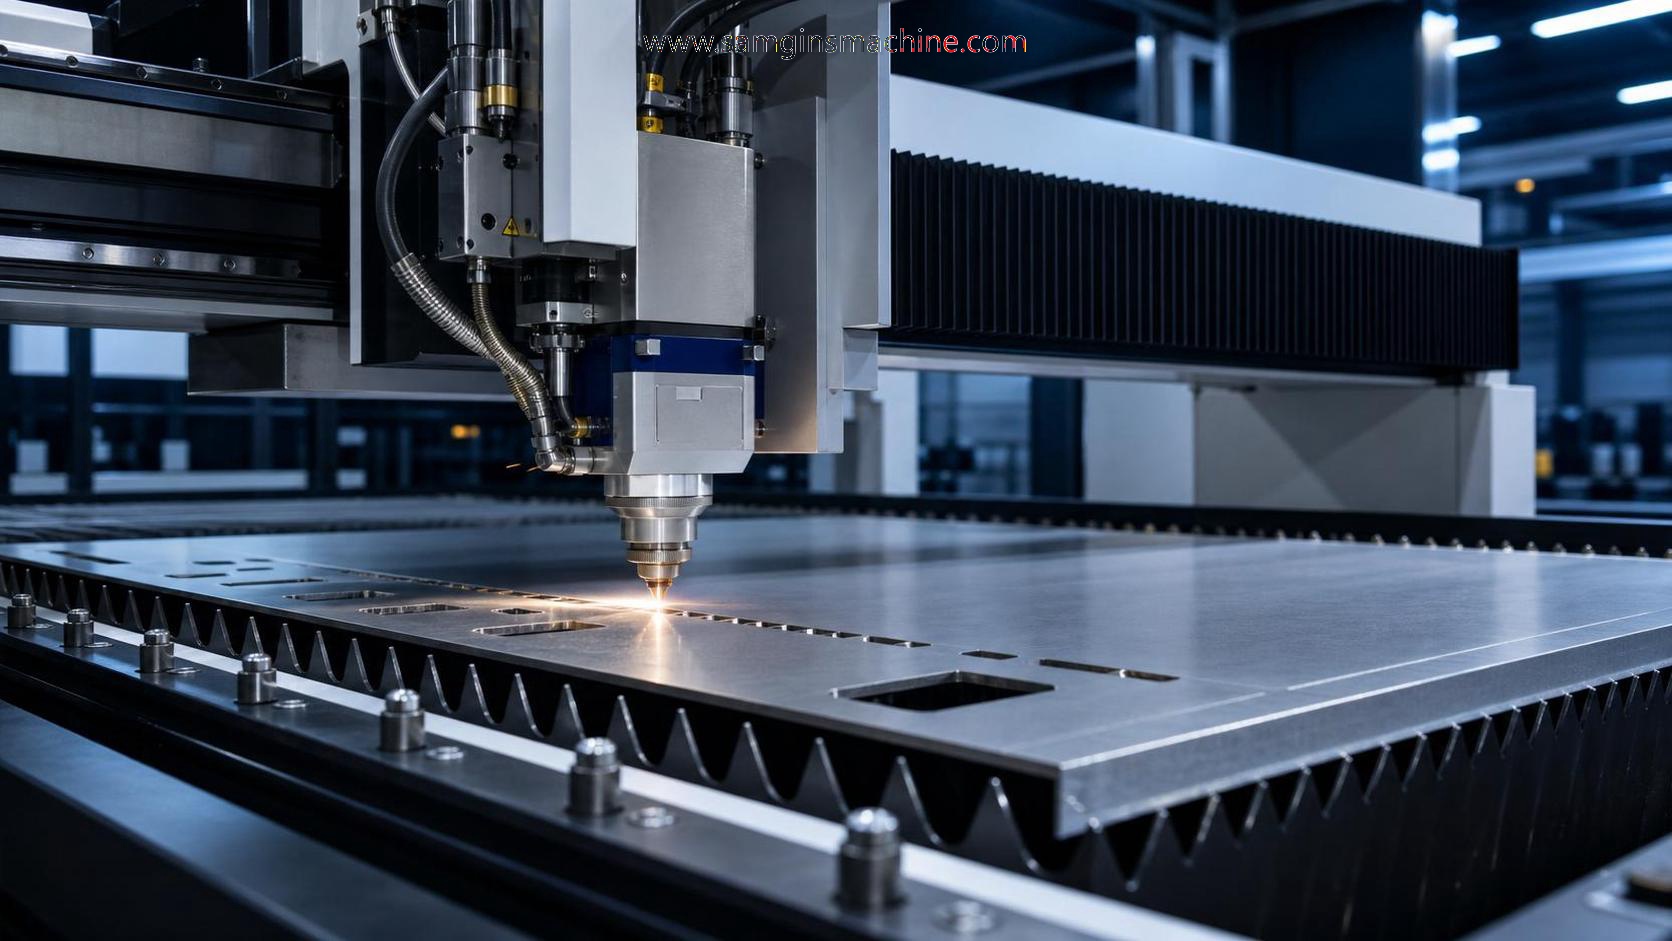
Качество реза на станке для лазерной резки с ЧПУ определяется совокупностью факторов, а не одним показателем точности. Жёсткость станины, стабильность лазерного источника, управление перемещением, вспомогательный газ, плоскостность материала и соблюдение параметров резки — всё это влияет на линию реза.
Для предприятий, занимающихся изготовлением металлоконструкций, это важно, поскольку низкая точность проявляется не только в отклонениях размеров. Она также приводит к образованию грата, конусности реза, следам нагрева, нестабильному прожигу и неравномерному состоянию кромки. Всё это влияет на последующие операции сварки, гибки и сборки.
Для компаний, работающих в сфере резки, сварки, механической обработки и обработки листового металла, важно оценить, способен ли станок сохранять точность изо дня в день. Поэтому оборудование следует оценивать с учётом реальных производственных условий, а не только цифр из рекламных материалов.
Точность закладывается ещё до того, как луч достигает листа
Точность позиционирования и повторяемость часто указываются в характеристиках станка для лазерной резки с ЧПУ. Эти показатели полезны, но описывают лишь часть системы.
Фактическое качество реза зависит от поведения всего станка под нагрузкой, при нагреве, изменении скорости и непрерывной работе. Станок, который хорошо повторяет результаты в тестовом цикле, всё же может давать нестабильные кромки в реальном производстве.
Поэтому при технической оценке следует учитывать не только точность перемещения, но и тепловое поведение, реакцию режущей головки и стабильность процесса. На практике кромка говорит больше, чем технический паспорт.
Конструкция станка и система привода
Станина лежит в основе любого точного результата. Если ей не хватает жёсткости, при быстром ускорении или длительной работе могут возникать вибрации и деформации.
Такая нестабильность влияет на ширину реза, остроту углов и постоянство размеров деталей. На тонком материале может появляться волнистость, а на толстом листе — неравномерная конусность кромки.
Не менее важны компоненты привода. Линейные направляющие, реечные передачи, серводвигатели и согласованность элементов трансмиссии влияют на скорость отклика и точность траектории.
Качественный станок для лазерной резки с ЧПУ должен обеспечивать плавное движение при резке прямых линий, небольших отверстий и малых радиусов, а также при быстрых изменениях направления. Недостаточный уровень динамического управления обычно первым проявляется на углах и в точках прожига.
Что следует проверить в системе перемещения
- Сварку станины и процесс снятия напряжений
- Класс точности направляющих и точность их установки
- Качество настройки сервоприводов при высоком ускорении
- Контроль люфта при перемещениях на большие расстояния
- Вибрации при резке деталей, расположенных в плотном раскрое
Лазерный источник, режущая головка и управление фокусом
Даже при жёсткой платформе качество реза быстро снижается, если луч нестабилен. Колебания мощности меняют тепловложение и приводят к отклонениям результатов от партии к партии.
Качество луча также влияет на степень концентрации энергии. Более высокое качество луча обычно улучшает обработку мелких элементов, небольших отверстий и получение более гладких кромок.
Режущая головка — ещё один важный фактор. Состояние сопла, чистота линзы и ёмкостный датчик высоты влияют на то, насколько стабильно луч воздействует на поверхность материала.
Автофокус особенно важен при изменении толщины материала или обработке разных заказов. Станок для лазерной резки с ЧПУ с недостаточно точным управлением фокусом может хорошо справиться с одним материалом, но потерять качество при выполнении следующего заказа.
Параметры часто важнее заявленной мощности
Высокая мощность не гарантирует высокую точность. Согласование параметров обычно лучше предсказывает качество реза.
Скорость, положение фокуса, тип газа, давление газа, диаметр сопла, время прожига и конструкция подводящего контура должны соответствовать типу и толщине материала.
При резке углеродистой стали кислород может обеспечить эффективную резку, но при отклонении настроек усилить окисление и привести к неоднородности кромки. При резке нержавеющей стали азот помогает получать более чистые и светлые кромки, однако его расход значительно возрастает.
При обработке мелких деталей возникает дополнительная сложность. При плотном раскрое может накапливаться тепло, из-за чего последние детали режутся иначе, чем первые. В таких случаях особенно полезны библиотеки технологических режимов и оптимизация траектории.
Какие параметры следует проверить во время испытаний
- Шероховатость кромки при обработке материалов разной толщины
- Круглость отверстий и минимальный диаметр отверстия
- Обгорание углов при высокой скорости
- Качество прожига толстых листов
- Склонность к образованию грата при длительной непрерывной работе
Состояние материала может исказить результаты оценки
Дефекты станка для лазерной резки с ЧПУ могут быть вызваны особенностями самого материала. На конечный результат влияют плоскостность листа, окалина на поверхности, состояние покрытия и внутренние напряжения.
Деформированные листы могут нарушать работу датчика высоты. Масляная поверхность может влиять на прожиг. Окалина и неодинаковая толщина приводят к различиям во внешнем виде кромки даже при стабильных настройках.
Это особенно важно при смешанном производстве, когда на одной линии обрабатывают алюминий, нержавеющую и углеродистую сталь. Для оценки следует использовать материалы, соответствующие реальной структуре заказов, а не только идеальные образцы.
Точность влияет на последующие операции
В цехах по изготовлению металлоконструкций качество резки имеет значение не только для участка раскроя. Дефекты кромки увеличивают время на шлифование, корректировку подгонки и устранение непостоянства сварных швов.
Именно поэтому важно комплексно оценивать оборудование. Компания Wuxi Samgins International Trade Co.,Ltd, основанная в 2012 году в Уси, работает в сфере станков для резки с ЧПУ, сварочного оборудования, станков, формовочного оборудования и решений для производства двутавровых балок.
Такой широкий взгляд на производство полезен, поскольку качество реза следует оценивать по результатам последующих операций: точности гибки, качеству подготовки кромок под сварку, времени сборки и стабильности конечных размеров.
Например, при изготовлении цилиндрических конструкций точная резка обечаек, концов труб или подготовленных стыков способствует правильному вращению изделия и позиционированию шва при сварке. В эту производственную цепочку естественно вписывается такое оборудование, каксамоцентрирующийся сварочный вращатель.
Диапазон грузоподъёмности от 5T до 200T и управление вращением на базе VFD важны, поскольку стабильная обработка сосудов под давлением, резервуаров и крупногабаритных труб помогает сохранить качество подгонки после резки.
Как оценить станок за пределами рекламных заявлений
Практическое сравнение должно сочетать осмотр образцов и оценку технологического процесса. Одного демонстрационного изделия недостаточно.
Лучше сравнивать условия работы одного и того же станка для лазерной резки с ЧПУ при обработке разных материалов и толщин, а также при выполнении геометрических элементов из реальных заказов.
Следует также проверить повторяемость результатов спустя некоторое время. Некоторые станки хорошо показывают себя в коротком испытании, но их характеристики ухудшаются по мере накопления тепла и пыли, а также роста нагрузки.
Почему стандарты и дисциплина поставщика по-прежнему важны
Точность станка зависит не только от его конструкции. Она также отражает уровень контроля производства, дисциплину сборки и систему обеспечения качества.
Поставщики, работающие в соответствии с системой ISO9001 и принципами проектирования с учётом требований CE, обычно обеспечивают более прозрачную основу для прослеживаемости, стабильности качества и технического взаимодействия. Это не отменяет испытаний, но снижает неопределённость.
Для экспортного оборудования, используемого в Юго-Восточной Азии, Европе, странах Северной и Южной Америки и Океании, стабильность процессов становится ещё важнее, поскольку условия эксплуатации и сочетание выполняемых работ различаются.
Практичный следующий шаг
Надёжнее всего оценить станок для лазерной резки с ЧПУ можно, составив краткую матрицу оценки до сравнения поставщиков. Включите в неё диапазон материалов, диапазон толщин, целевые допуски, требования к кромке, ежедневную загрузку и потребности последующих операций.
Затем сопоставьте эти требования с результатами пробной резки, качеством конструкции, возможностями системы управления и готовностью сервисной службы. Если рассматривать точность как характеристику производственной системы, а не как отдельное число, выбор оборудования становится понятнее и лучше обоснован.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение