




Explicación de la soldadora de cobalto: por qué los electrodos de aleación de cobalto son fundamentales para el recargue duro de válvulas en herramientas de fondo de pozo para petróleo y gas
Explicación de la soldadora de cobalto: por qué los electrodos de aleación de cobalto son fundamentales para el recargue duro de válvulas en herramientas de fondo de pozo para petróleo y gas
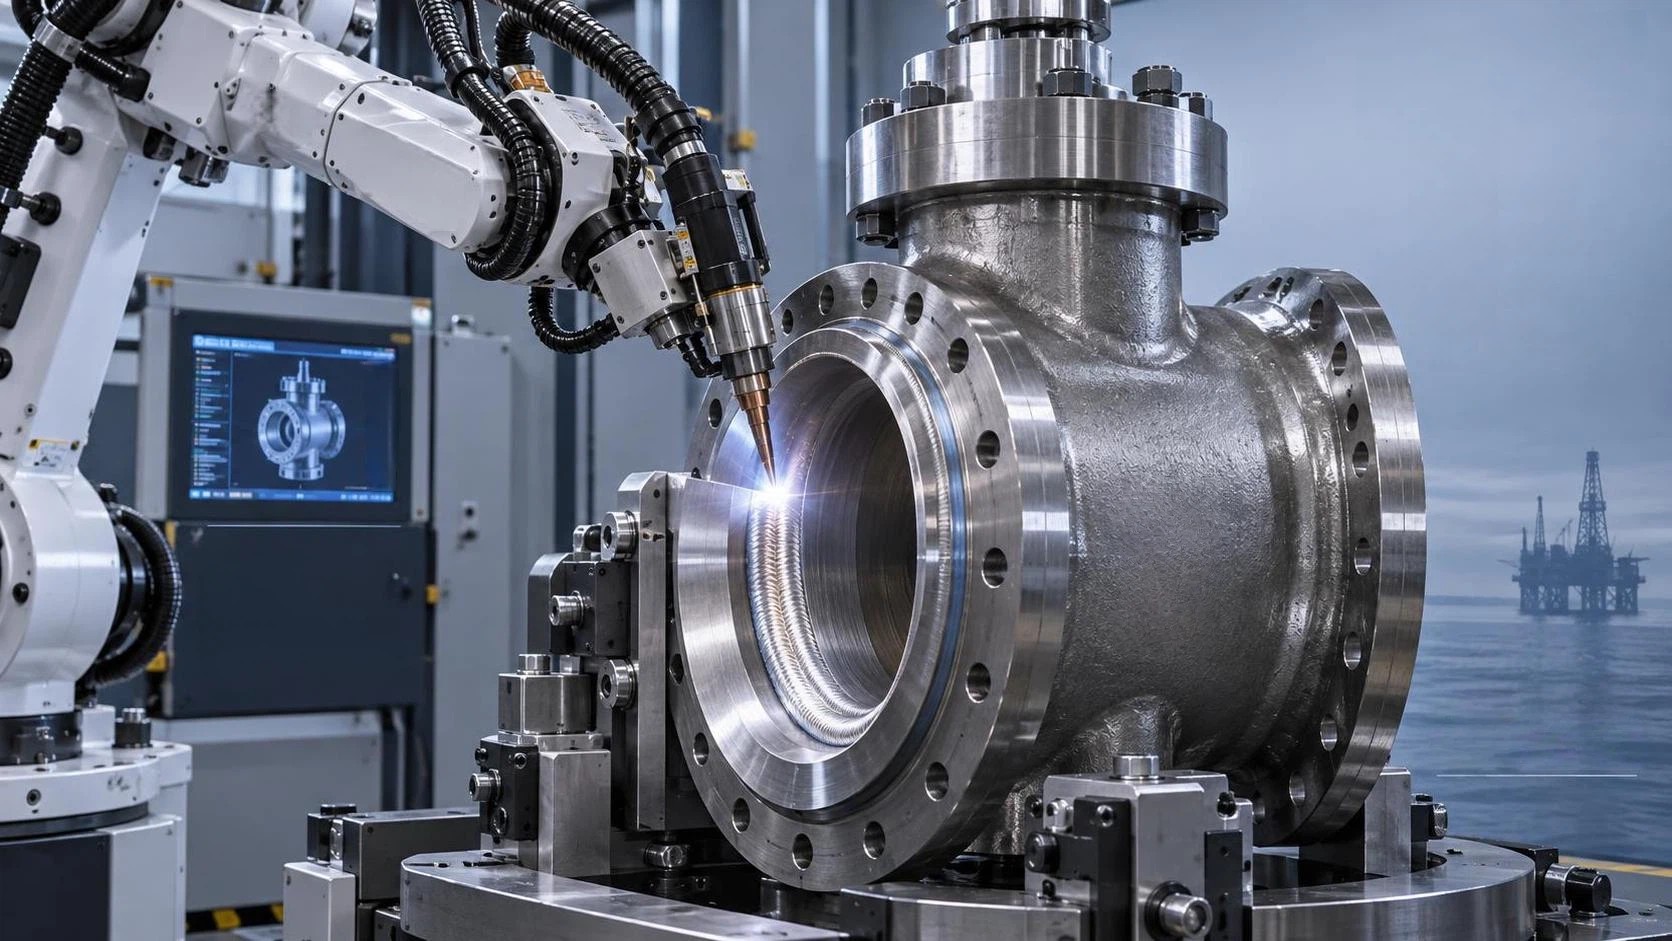
Soldadora de cobalto explicada: por qué los electrodos de aleación de cobalto son críticos para el recargue duro de válvulas en herramientas de fondo de pozo de petróleo y gas
Para los ingenieros de herramientas de fondo de pozo de petróleo y gas y los evaluadores técnicos, seleccionar la soldadora de cobalto adecuada es innegociable al realizar recargue duro en componentes críticos de válvulas expuestos a abrasión extrema, corrosión y ciclos térmicos. Los electrodos de aleación de cobalto, aplicados mediante soldadoras de cobalto de precisión, ofrecen una resistencia al desgaste y una estabilidad a alta temperatura inigualables allí donde la soldadura convencional no es suficiente. En Wuxi Samgins, nuestros sistemas de soldadura automáticos certificados según ISO9001 y CE están diseñados específicamente para una deposición de cobalto consistente y repetible en aplicaciones industriales exigentes, garantizando la longevidad de las válvulas, la seguridad operativa y la reducción de tiempos de inactividad en operaciones upstream globales.
¿Qué significa realmente “soldadora de cobalto” y por qué no es solo un término de marketing?
Una “soldadora de cobalto” no es una categoría de máquina independiente; es una designación funcional para equipos de soldadura capaces de depositar de forma fiable aleaciones de recargue duro a base de cobalto (p. ej., Stellite™ 6, 12, 21) bajo condiciones térmicas y metalúrgicas estrictamente controladas. Los evaluadores técnicos suelen interpretar esto erróneamente como un nombre de producto en lugar de un requisito de rendimiento. La distinción es importante: una entrada de calor inconsistente, una mala estabilidad del arco o un control inadecuado del gas de protección pueden causar segregación de carburos, microfisuración o dilución, comprometiendo las propiedades mismas que se busca obtener con las aleaciones de cobalto.
La verdadera soldadura de cobalto exige más que un rango de amperaje o una velocidad de alimentación de alambre. Requiere una gestión térmica precisa, una dilución mínima del metal base (<10%) y una geometría de cordón repetible en capas multipasada. Por eso, las configuraciones TIG manuales o MIG básicas rara vez cumplen las especificaciones para asientos de válvulas de fondo de pozo, cuerpos de estranguladores o superficies de válvulas de bola. En la práctica, una soldadora de cobalto se define como un sistema diseñado para la fidelidad metalúrgica, no solo para el movimiento mecánico.
Los verdaderos modos de fallo en el recargue duro de válvulas de fondo de pozo y cómo las soldadoras de cobalto los previenen
Las herramientas de fondo de pozo operan bajo cargas cíclicas superiores a 15,000 psi, temperaturas de hasta 400°C y lodos abrasivos que contienen sílice, arena y sulfuros de hierro. El análisis de fallos en campo de los principales operadores muestra tres causas raíz predominantes: erosión prematura de los asientos (68% de las intervenciones no planificadas), fisuración por fatiga térmica (22%) y corrosión galvánica en la interfaz con recargue duro (10%). Cada una se relaciona directamente con deficiencias del proceso de soldadura, no solo con la selección de la aleación.
Los electrodos de aleación de cobalto destacan en este caso porque su matriz Co-Cr-W forma carburos de cromo estables que resisten tanto el desgaste abrasivo como la oxidación. Pero solo si se depositan correctamente: una temperatura excesiva entre pasadas (>300°C) degrada la dispersión de carburos; un enfriamiento demasiado rápido induce transformación martensítica y fisuración; una superposición inconsistente de cordones crea zonas débiles vulnerables al impacto de fluidos. Una soldadora de cobalto cualificada mitiga estos riesgos mediante seguimiento del arco en lazo cerrado, compensación en tiempo real de voltaje/amperaje y protocolos programables de enfriamiento entre pasadas.
Por qué la automatización no es opcional: es la única forma de lograr una deposición de cobalto repetible
La soldadura manual de cobalto introduce una variabilidad inaceptable, incluso entre soldadores certificados. La entrada de calor fluctúa ±25% a lo largo de una sola pasada; la velocidad de desplazamiento varía ±18%; la desviación del ángulo de la antorcha afecta la dilución hasta en un 7%. Para válvulas con bandas de tolerancia inferiores a ±0.15 mm y requisitos de dureza de 42–55 HRC, esas variaciones se traducen directamente en fallos en campo.
Aquí es donde la automatización diseñada específicamente se vuelve esencial. Sistemas como nuestrorobot de soldadura tipo voladizo de 9 ejes proporcionan un control determinista sobre cada variable de deposición. Su cinemática de 9 ejes permite acceso de envolvente completa a geometrías complejas de válvulas, incluidos diámetros internos, asientos cónicos y bridas descentradas, sin reposicionamiento. El seguimiento automático integrado corrige en tiempo real la distorsión de las piezas o el desplazamiento de los utillajes, manteniendo una precisión de costura de ±0.3 mm incluso en piezas de acero de gran tamaño. De forma crucial, su automatización de soldadura CNC admite perfiles térmicos precargados calibrados para la estrecha ventana de solidificación óptima de 1,250–1,350°C de Stellite 21.
Criterios clave de evaluación técnica, más allá de “funciona”
Al cualificar una soldadora de cobalto, los evaluadores técnicos deben ir más allá de las especificaciones nominales. Plantee estas cinco preguntas:
1.¿Admite control de gas de doble protección? Las aleaciones de cobalto requieren mezclas precisas de Ar + H₂ o Ar + N₂ para evitar la fragilización por nitrógeno y optimizar la morfología de los carburos. Verifique controladores de flujo másico independientes, no solo interruptores de gas preestablecidos.
2.¿La temperatura entre pasadas se supervisa y controla activamente? Busque pirómetro infrarrojo integrado con activadores de enfriamiento en lazo cerrado, no solo pausas basadas en temporizadores.
3.¿Cómo gestiona la variación de ajuste de la junta? El verdadero seguimiento automático debe ajustar dinámicamente la altura y el ángulo de la antorcha, no solo seguir una trayectoria preprogramada. Solicite datos de validación de trabajos reales de reparación de válvulas.
4.¿Los resultados de las pruebas de dureza y dilución son trazables conforme a ASME Section IX? Los proveedores fiables proporcionan especificaciones certificadas de procedimientos de soldadura (WPS) con perfiles de microdureza e informes de dilución EPMA, no solo afirmaciones sobre resistencia a la tracción.
5.¿Puede integrarse con su flujo de trabajo metrológico existente? La importación fluida de modelos CAD 3D (STEP/IGES), la extracción de cordones de soldadura con un clic y la verificación de alineación CMM posterior a la soldadura son innegociables para componentes críticos para la producción.
Compatibilidad de materiales, certificación y por qué ISO9001 + CE por sí solas no son suficientes
Aunque las certificaciones ISO9001 y CE confirman la disciplina de procesos y la seguridad eléctrica, no dicen nada sobre la competencia metalúrgica. Una soldadora de cobalto debe validarse conforme a ASTM A533/A533M (para recubrimientos Stellite) y API RP 1104 Annex D (procedimientos de soldadura para equipos petrolíferos). En Wuxi Samgins, cada sistema apto para cobalto se somete a ensayos destructivos de terceros en sustratos de acero grado P110 con ciclos térmicos simulados de fondo de pozo, midiendo densidad de grietas, resistencia de unión (>650 MPa) y retención de dureza posterior al ciclo.
También verificamos la compatibilidad con materiales base de válvulas comunes: acero inoxidable 13Cr, dúplex 2205, Inconel 718 y forjas ASTM A105. Esto garantiza que la soldadora no induzca fisuración por hidrógeno en aceros de alta resistencia ni fragilización por fase sigma en aleaciones dúplex, fallos que solo aparecen después de semanas de servicio.
ROI operativo: cómo la soldadura de cobalto de precisión reduce el coste total de propiedad
Los evaluadores técnicos suelen centrarse en el coste de adquisición, pero el ahorro real reside en una vida útil prolongada y un mantenimiento predecible. Los datos de campo de plataformas marinas del Sudeste Asiático muestran que las válvulas con recargue duro de cobalto soldadas en sistemas automatizados alcanzan intervalos de servicio promedio 4.2× más largos que las reparaciones manuales. Esto se traduce en un 68% menos de intervenciones en pozos, un 31% menos de horas de mano de obra por revisión de válvulas y una casi eliminación de las pérdidas de producción asociadas a paradas de emergencia.
Más importante aún, la deposición consistente de cobalto permite el mantenimiento predictivo: los perfiles de dureza uniformes permiten el control ultrasónico de espesores con una resolución de ±0.05 mm. Cuando la dureza cae por debajo de 45 HRC en >30% de la superficie, se programa el reemplazo, en lugar de descubrirse durante un fallo catastrófico.
Conclusión: una soldadora de cobalto es un sistema de ingeniería, no solo un equipo
Para los evaluadores técnicos responsables de la fiabilidad de las herramientas de fondo de pozo, una soldadora de cobalto debe evaluarse como una plataforma de aplicación metalúrgica, no como una caja con cables. Su valor reside en la repetibilidad, la trazabilidad y la resiliencia bajo estrés térmico y mecánico real. Las soluciones manuales o semiautomatizadas pueden lograr una cobertura superficial de cobalto, pero solo los sistemas diseñados con precisión, como nuestro robot de soldadura tipo voladizo de 9 ejes, proporcionan el recargue duro consistente, verificable y conforme a normas requerido para válvulas que operan al límite de la ciencia de materiales. Elija no según lo que suelda, sino según la confianza con la que puede certificar lo que deposita.
buscar
Productos recomendados
 Robot de soldadura tipo voladizo de 9 ejesRobot de soldadura tipo voladizo de 9 ejes para grandes piezas de acero, con seguimiento automático, importación 3D y automatización eficiente de soldadura CNC.

 Máquina de corte láser de fibra CNC para tubos1.Introducción a la máquina de corte láser de fibra CNC para tubos:
La máquina de corte láser enfoca, mediante el sistema de trayectoria óptica, el haz láser emitido por la fuente láser en un haz láser de alta densidad de potencia. Este haz láser se dirige a la superficie de la pieza de trabajo, haciendo que alcance el punto de fusión o de ebullición. Al mismo tiempo, el gas a alta presión coaxial con el haz láser expulsa el metal fundido o vaporizado. Biselado y fresado de bordes para tanques pesadosEsta serie de máquinas de biselado y fresado de bordes para tanques pesados es una solución especializada y de alta eficiencia diseñada para biselar grandes tanques de almacenamiento, recipientes a presión y componentes estructurales pesados. El bastidor principal cuenta con una estructura soldada integrada, seguida de un recocido de alivio de tensiones a alta temperatura, que elimina eficazmente las tensiones internas para garantizar la estabilidad dimensional a largo plazo y evitar deformaciones. La máquina combina un diseño de alta rigidez con tecnología de control avanzada, diseñada específicamente para afrontar los desafíos de placas extragruesas y piezas de trabajo de gran tamaño.
- Fresadora de bordes no estándar sin viga de presiónEn la industria de fabricación de equipos pesados, la eficiencia y la precisión del proceso de biselado de placas determinan directamente la calidad de la soldadura posterior y los plazos generales de producción. Para afrontar desafíos de procesamiento cada vez más exigentes, presentamos con orgullo la fresadora de bordes biselados no estándar de la serie XBN (sin viga de presión). Desarrollada por nuestra empresa a partir de una investigación exhaustiva de equipos similares nacionales e internacionales, esta máquina representa una solución de fresado de nueva generación y alta eficiencia, diseñada específicamente para placas extragruesas, piezas no estándar y condiciones de trabajo complejas. Superando las limitaciones del cepillado tradicional o del corte por llama, utiliza tecnología de fresado de alta velocidad para lograr un salto cualitativo tanto en eficiencia como en precisión de procesamiento.
- Máquina CNC de punzonado y marcado para placas de aceroModelos: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Esta serie es una máquina CNC especializada de punzonado y marcado, diseñada principalmente para el procesamiento de placas de acero en la industria de torres de acero. También es adecuada para aplicaciones de punzonado y marcado en diversos otros sectores industriales. - Robot industrial de soldadura MlG de 6 ejes con envergadura de brazo de 2000mmEste robot de soldadura está diseñado para una soldadura por arco fiable en entornos de producción exigentes, con un largo alcance, repetibilidad estable e instalación flexible.







Envíenos un mensaje