




Сварочный аппарат для сварки кобальтом: почему электроды из кобальтовых сплавов критически важны для наплавки клапанов во внутрискважинном инструменте нефтегазовой отрасли
Сварочный аппарат для сварки кобальтом: почему электроды из кобальтовых сплавов критически важны для наплавки клапанов во внутрискважинном инструменте нефтегазовой отрасли
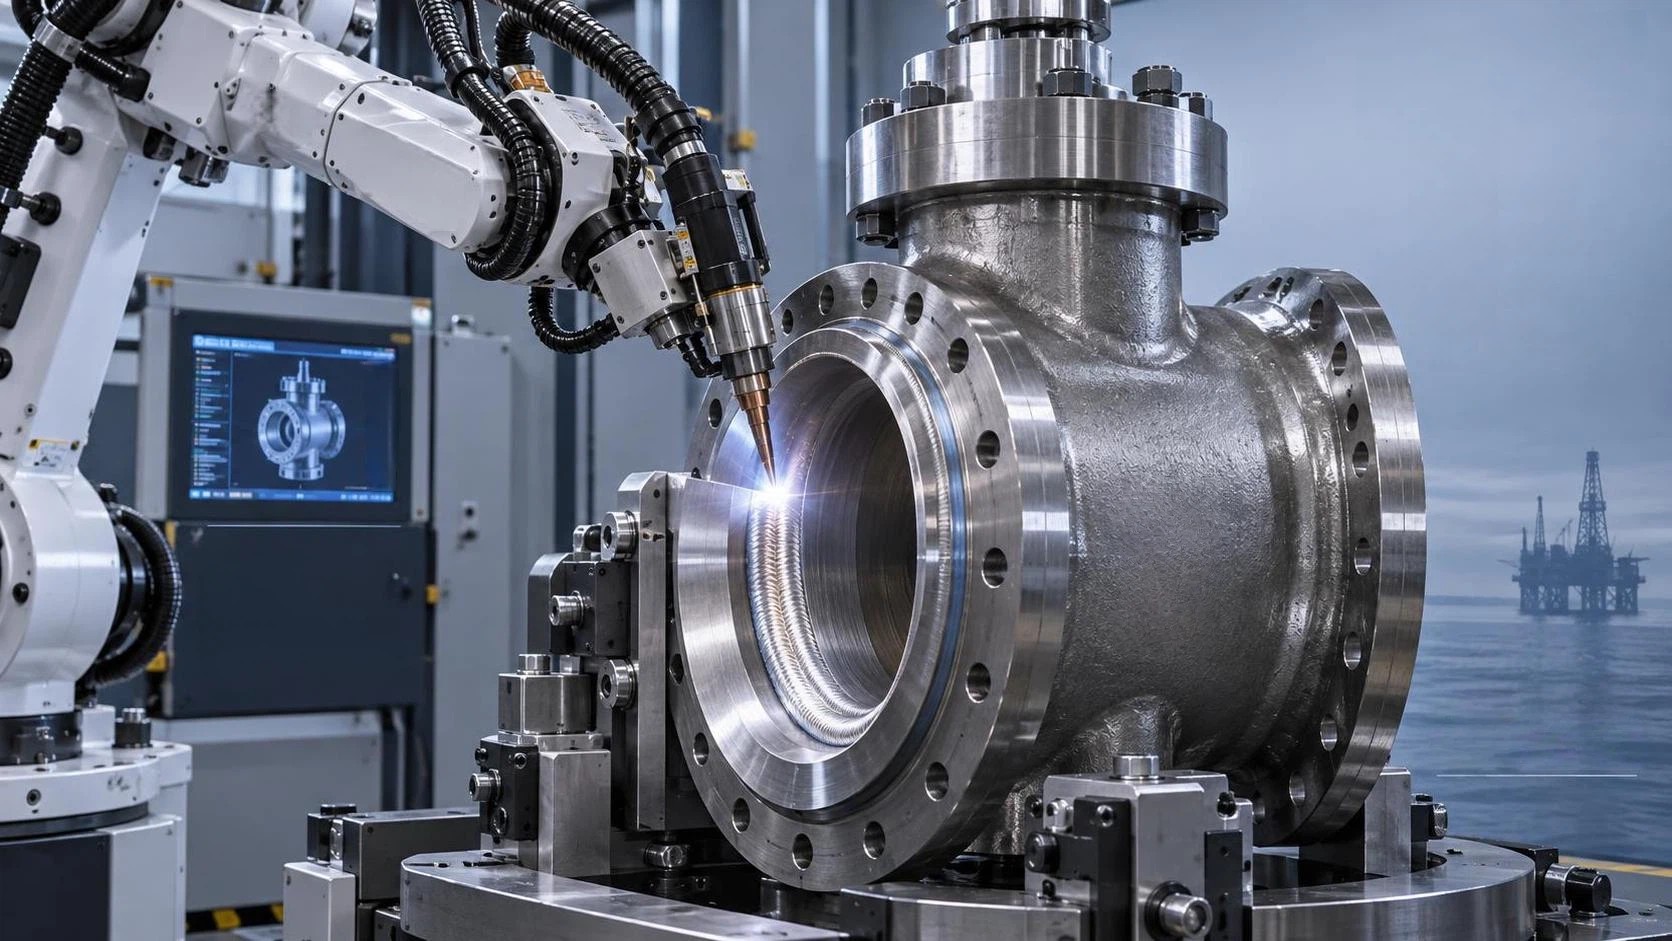
Объяснение сварки кобальтом: почему электроды из кобальтовых сплавов критически важны для наплавки клапанов в скважинном нефтегазовом оборудовании
Для инженеров и технических оценщиков скважинного нефтегазового оборудования выбор подходящей установки для сварки кобальтом является обязательным условием при наплавке критически важных компонентов клапанов, подвергающихся экстремальному абразивному износу, коррозии и термоциклированию. Электроды из кобальтовых сплавов, наносимые с помощью высокоточных установок для сварки кобальтом, обеспечивают непревзойденную износостойкость и стабильность при высоких температурах там, где обычная сварка не справляется. В Wuxi Samgins наши автоматические сварочные системы, сертифицированные по ISO9001 и CE, специально разработаны для стабильного и воспроизводимого нанесения кобальта в сложных промышленных условиях, обеспечивая долговечность клапанов, безопасность эксплуатации и сокращение простоев на нефтегазовых объектах по всему миру.
Что на самом деле означает «сварка кобальтом» и почему это не просто маркетинговый термин?
«Установка для сварки кобальтом» — это не отдельная категория оборудования, а функциональное обозначение сварочного оборудования, способного надежно наносить наплавочные сплавы на основе кобальта (например, Stellite™ 6, 12, 21) при строго контролируемых термических и металлургических условиях. Технические оценщики часто ошибочно воспринимают это как наименование продукта, а не как требование к рабочим характеристикам. Это различие имеет значение: нестабильное тепловложение, плохая устойчивость дуги или недостаточный контроль защитного газа могут вызвать сегрегацию карбидов, микротрещины или разбавление, ухудшая именно те свойства, ради которых выбирают кобальтовые сплавы.
Настоящая сварка кобальтом требует большего, чем диапазон силы тока или скорость подачи проволоки. Она требует точного управления тепловым режимом, минимального разбавления основного металла (<10%) и воспроизводимой геометрии валика при многопроходной наплавке. Поэтому ручные установки TIG или базовые системы MIG редко соответствуют спецификациям для седел скважинных клапанов, корпусов штуцеров или поверхностей шаровых клапанов. На практике установкой для сварки кобальтом считается система, спроектированная для обеспечения металлургической точности, а не только механического перемещения.
Реальные виды отказов при наплавке скважинных клапанов и способы их предотвращения установками для сварки кобальтом
Скважинное оборудование работает при циклических нагрузках свыше 15,000 psi, температурах до 400°C и воздействии абразивной суспензии, содержащей кремнезем, песок и сульфиды железа. Анализ отказов в эксплуатации, проведенный крупными операторами, показывает три преобладающие первопричины: преждевременная эрозия седла (68% внеплановых вмешательств), трещины от термической усталости (22%) и гальваническая коррозия на границе наплавки (10%). Каждая из них напрямую связана с недостатками сварочного процесса, а не только с выбором сплава.
Электроды из кобальтовых сплавов эффективны в этих условиях, поскольку их матрица Co-Cr-W образует стабильные карбиды хрома, устойчивые как к абразивному выкрашиванию, так и к окислению. Но только при правильном нанесении: чрезмерная межслойная температура (>300°C) ухудшает распределение карбидов; слишком быстрое охлаждение вызывает мартенситное превращение и растрескивание; непостоянное перекрытие валиков создает слабые зоны, уязвимые к воздействию потока жидкости. Квалифицированная установка для сварки кобальтом снижает эти риски благодаря замкнутому отслеживанию дуги, компенсации напряжения/силы тока в реальном времени и программируемым протоколам межслойного охлаждения.
Почему автоматизация не является опцией — это единственный способ достичь воспроизводимого нанесения кобальта
Ручная сварка кобальтом вносит недопустимую вариативность даже при работе сертифицированных сварщиков. Тепловложение изменяется на ±25% в пределах одного прохода; скорость перемещения — на ±18%; отклонение угла горелки влияет на разбавление до 7%. Для клапанов с допуском менее ±0.15 mm и требованиями к твердости 42–55 HRC такие отклонения напрямую приводят к отказам в эксплуатации.
Именно здесь становится необходимой специализированная автоматизация. Такие системы, как наш 9-осевой консольный сварочный робот, обеспечивают детерминированный контроль каждой переменной наплавки. Его 9-осевая кинематика обеспечивает доступ по всей рабочей зоне к сложной геометрии клапанов, включая внутренние отверстия, конические седла и смещенные фланцы, без переустановки. Встроенная функция автоматического отслеживания корректирует деформацию детали или смещение оснастки в реальном времени, поддерживая точность шва ±0.3 mm даже на крупных стальных заготовках. Что особенно важно, его система автоматизации сварки с ЧПУ поддерживает предварительно загруженные тепловые профили, откалиброванные для узкого оптимального диапазона затвердевания Stellite 21 — 1,250–1,350°C.
Ключевые критерии технической оценки — не только «оборудование работает»
При квалификации установки для сварки кобальтом технические оценщики должны выходить за рамки номинальных характеристик. Задайте следующие пять вопросов:
1.Поддерживает ли система двухконтурное управление защитным газом? Кобальтовые сплавы требуют точных смесей Ar + H₂ или Ar + N₂ для предотвращения азотного охрупчивания и оптимизации морфологии карбидов. Проверьте наличие независимых регуляторов массового расхода, а не только предустановленных переключателей газа.
2.Контролируется ли и поддерживается ли межслойная температура в активном режиме? Ищите встроенную инфракрасную пирометрию с триггерами охлаждения по замкнутому контуру, а не только паузы по таймеру.
3.Как система компенсирует отклонения при сборке соединения? Настоящее автоматическое отслеживание должно динамически корректировать высоту и угол горелки, а не просто следовать предварительно запрограммированной траектории. Запросите данные валидации, полученные в реальных работах по ремонту клапанов.
4.Прослеживаются ли результаты испытаний твердости и разбавления в соответствии с ASME Section IX? Надежные поставщики предоставляют сертифицированные спецификации процедуры сварки (WPS) с профилями микротвердости и отчетами EPMA о разбавлении, а не только заявления о прочности на растяжение.
5.Может ли система интегрироваться с существующим процессом метрологического контроля? Бесшовный импорт 3D CAD-моделей (STEP/IGES), извлечение сварных швов одним нажатием и проверка совмещения на КИМ после сварки являются обязательными для критически важных производственных компонентов.
Совместимость материалов, сертификация и причины, по которым одного ISO9001 + CE недостаточно
Хотя сертификация ISO9001 и CE подтверждает дисциплину процессов и электробезопасность, она ничего не говорит о металлургической компетенции. Установка для сварки кобальтом должна быть валидирована по ASTM A533/A533M (для наплавок Stellite) и API RP 1104 Annex D (процедуры сварки для нефтепромыслового оборудования). В Wuxi Samgins каждая система, способная выполнять сварку кобальтом, проходит независимые разрушающие испытания на стальных подложках класса P110 с имитацией скважинного термоциклирования, включая измерение плотности трещин, прочности сцепления (>650 MPa) и сохранения твердости после циклов.
Мы также проверяем совместимость с распространенными основными материалами клапанов: нержавеющей сталью 13Cr, дуплексной сталью 2205, Inconel 718 и поковками ASTM A105. Это гарантирует, что сварочное оборудование не вызывает водородного растрескивания в высокопрочных сталях или охрупчивания сигма-фазой в дуплексных сплавах — отказов, проявляющихся лишь после нескольких недель эксплуатации.
Эксплуатационная окупаемость: как прецизионная сварка кобальтом снижает совокупную стоимость владения
Технические оценщики часто сосредоточены на стоимости приобретения, однако реальная экономия заключается в увеличении срока службы и прогнозируемом техническом обслуживании. Эксплуатационные данные с морских платформ Юго-Восточной Азии показывают, что клапаны с кобальтовой наплавкой, сваренные на автоматизированных системах, имеют в среднем в 4.2 раза более длительные интервалы обслуживания по сравнению с ручным ремонтом. Это означает на 68% меньше вмешательств в скважины, на 31% меньше трудозатрат на капитальный ремонт каждого клапана и практически полное устранение производственных потерь, связанных с аварийными остановками.
Еще важнее то, что стабильное нанесение кобальта позволяет проводить прогнозное техническое обслуживание: равномерные профили твердости обеспечивают ультразвуковой мониторинг толщины с разрешением ±0.05 mm. Когда твердость падает ниже 45 HRC на площади >30% поверхности, замену планируют заранее, а не обнаруживают необходимость в ней во время катастрофического отказа.
Заключение: установка для сварки кобальтом — это инженерная система, а не просто оборудование
Для технических оценщиков, отвечающих за надежность скважинного оборудования, установку для сварки кобальтом необходимо оценивать как металлургическую платформу нанесения, а не как коробку с проводами. Ее ценность заключается в воспроизводимости, прослеживаемости и устойчивости к реальным термическим и механическим нагрузкам. Ручные или полуавтоматические решения могут обеспечить визуальное кобальтовое покрытие, но только точно спроектированные системы, такие как наш 9-осевой консольный сварочный робот, обеспечивают стабильную, проверяемую и соответствующую стандартам наплавку, необходимую для клапанов, работающих на пределе возможностей материаловедения. Выбирайте не по тому, что оборудование сваривает, а по тому, насколько уверенно вы можете сертифицировать наносимый им материал.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение