




Как подобрать размеры автоматизированной сварочной ячейки для сборки теплообменников из нержавеющей стали: ключевые требования к нагрузке, времени цикла и оснастке
Как подобрать размеры автоматизированной сварочной ячейки для сборки теплообменников из нержавеющей стали: ключевые требования к нагрузке, времени цикла и оснастке
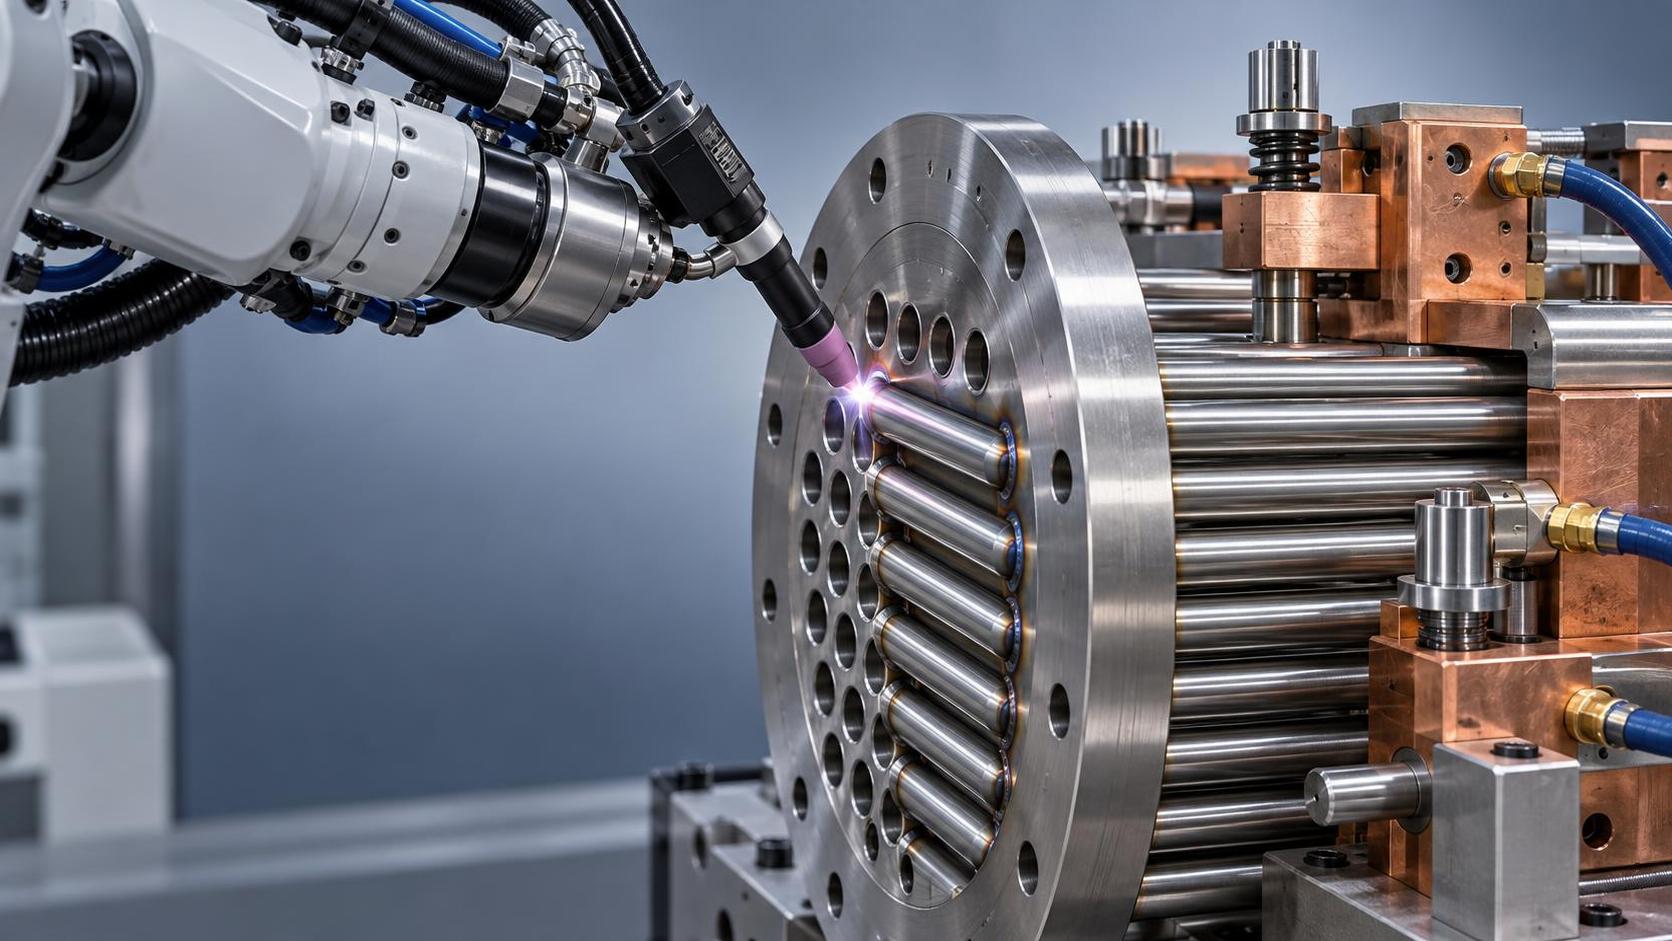
Определение параметров автоматизированной сварочной ячейки для сборки теплообменников из нержавеющей стали — это не подбор характеристики из каталога под чертеж, а согласование механических ограничений, теплового поведения и реальных производственных условий. Для руководителей проектов, отвечающих за закупку капитального оборудования или интеграцию линии, риск заключается не только в избыточной или недостаточной спецификации роботизированного оборудования. Он заключается в выборе ячейки, которая выходит из строя уже при первом проходе сварки на трубной решетке толщиной 12 мм, останавливается при перемещении труб из-за недостаточной жесткости оснастки или требует ручного вмешательства каждые 47 минут, поскольку допущения по времени цикла не учитывали стабильность возбуждения дуги на высокохромистых сплавах.
Три фактора определяют осуществимость — и все три должны быть подтверждены *до* окончательного утверждения компоновки: фактическая грузоподъемность детали (а не теоретическая полезная нагрузка робота), время цикла, основанное на специфике терморегулирования нержавеющей стали и доступности соединений, а также модульность оснастки, учитывающая как геометрию угловых швов труб с трубной решеткой, *так и* доступ для послесварочного контроля. Это не последовательные контрольные точки. Это взаимозависимые переменные: изменение одной из них вызывает нелинейное изменение других.
Высокое тепловое сопротивление и низкая теплопроводность нержавеющей стали принципиально меняют распределение тепловложения по сравнению с углеродистой сталью. Трубная решетка из 304L с толщиной стенки 25 мм не просто требует больше энергии для достижения температуры сплавления — она дольше удерживает тепло, повышая риск деформации и требуя более низких скоростей сварки во избежание образования кратерных трещин. Это напрямую сокращает эффективное время горения дуги в каждом цикле. Многие ячейки, рассчитанные по эталонным показателям для углеродистой стали, предполагают коэффициент горения дуги 65–70%; для теплообменников из нержавеющей стали типичным является 45–52% с учетом стабилизации предварительного подогрева, проверки межпроходного охлаждения и обязательной выдержки на концах труб. Это снижение на 20 процентных пунктов полностью меняет расчеты производительности.
Грузоподъемность должна учитывать *динамическую* массу, а не статический вес. Пучок U-образных труб длиной 1.2 метра и массой 85 кг может казаться полностью соответствующим номинальной полезной нагрузке робота 120 кг. Однако при высокоскоростном позиционировании в узкий массив трубной решетки инерционные усилия при смене направления возрастают в 2.3×. Если добавить плечо момента удлинителя горелки 400 мм, эффективная нагрузка на запястье возрастает до 118 кг — формально в пределах спецификации, но вызывая сигналы аварийного насыщения сервопривода при многократном выполнении траектории. Проверка в реальных условиях требует измерения пикового крутящего момента в течение пяти последовательных циклов перемещения, а не только подтверждения номинальной полезной нагрузки.
Именно оснастка становится причиной срыва большинства проектов по теплообменникам из нержавеющей стали — не из-за низкого качества сварки, а из-за нарушенного зажима. Стандартная модульная оснастка, разработанная для закрепления плоских листов, не компенсирует разное тепловое расширение труб (обычно 304 или 316) и трубных решеток (часто дуплексная сталь 2205). Без локальных подпружиненных точек зажима, допускающих осевое перемещение ±0.15 мм для каждого ряда труб, остаточные напряжения накапливаются у корня углового шва. Это проявляется в виде микротрещин, обнаруживаемых только капиллярным контролем через 72 часа, — вида отказа, невидимого при первоначальном неразрушающем контроле, но катастрофического при термоциклировании.
Модульность в данном случае означает нечто большее, чем сменные зажимные губки. Она предполагает разделение оснастки по естественным границам теплового расширения — например, отделение внешних рядов труб от центральных пучков — и использование медных вставок с водяным охлаждением в зонах с высоким тепловложением. Эти вставки не устраняют деформацию; они локализуют ее в заменяемых компонентах, предотвращая дорогостоящую полную повторную механическую обработку оснастки после 12,000 сварных швов. Оснастка без такой конструкции обычно требует выверки каждые 1,800–2,200 деталей, что добавляет 3.7 часа внепланового простоя в неделю.
Проверка времени цикла должна включать накладные расходы на обработку *как часть последовательности сварки*, а не как отдельную «фазу загрузки». Теплообменники из нержавеющей стали требуют точного контроля выступания труб — ±0.3 мм относительно поверхности трубной решетки — для обеспечения стабильного размера катета углового шва. Для этого требуется либо роботизированное зондирование с визуальным наведением перед зажимом, либо прецизионно шлифованные установочные штифты, встроенные в основание оснастки. Каждый из методов добавляет 8–12 секунд на ряд труб. Пропуск этого этапа для «экономии времени» приводит к необходимости шлифовки и переделки 18–22% сварных швов, сводя на нет любой теоретический прирост производительности.
Терморегулирование также определяет выбор горелки. Горелки с воздушным охлаждением, рассчитанные на непрерывный ток 350 A, выходят из строя при длительном применении импульсной GMAW нержавеющей стали при 280 A из-за снижения допустимого рабочего цикла при повышенной температуре окружающей среды возле трубной решетки. Варианты с водяным охлаждением и возможностью работы при 500 A обеспечивают стабильные характеристики дуги, но усложняют прокладку охлаждающей жидкости в основании оснастки, требуя герметичных коллекторов и контроля падения давления для предотвращения прерывания потока в процессе сварки. В ячейках без этого уровня контроля наблюдается 14–19% случаев нестабильности дуги за смену, в основном в течение третьего и четвертого часов работы.
Подготовка материала на предшествующих операциях влияет на определение размеров ячейки сильнее, чем обычно признается. Концы труб необходимо зачищать от заусенцев *после* резки, а не до нее, поскольку при перемещении заусенцы образуются повторно. Отверстия трубной решетки также требуют стабильности фаски: отклонение угла фаски на ±0.1 мм изменяет динамику смачивания сварочной ванны настолько, что глубина проплавления смещается на 0.4 мм. Автоматизированные ячейки с фиксированными углами горелки не могут это компенсировать. Поэтому интеграция с предшествующими процессами является обязательной, особенно с таким оборудованием, как резьбонакатной станок Z28-1000, радиальный процесс холодной формовки которого обеспечивает более жесткий контроль размеров резьбовых крепежных элементов, используемых в модульных узлах оснастки, чем традиционная механическая обработка, сокращая потребность в установочных прокладках после сборки до 60%.
Наконец, соответствие требованиям сертификации определяет конструктивные решения. ASME Section VIII Div. 1 предписывает сварные швы с полным проплавлением для трубных решеток, работающих при температуре выше 150°C. Это требование исключает многие высокоскоростные схемы колебаний, оптимизированные для косметического внешнего вида, но недостаточные для сплавления корня шва в толстостенной нержавеющей стали. Поэтому валидация ячейки должна включать разрушающие макротравильные испытания производственных тестовых образцов, а не только радиографическое или ультразвуковое сканирование.
Жизнеспособную конфигурацию от проблемной отличает не техническая амбициозность. Ее отличает понимание того, что сварка теплообменников из нержавеющей стали определяется не столько скоростью робота, сколько тепловой физикой, реакцией материала и интеллектуальностью оснастки. Руководители проектов, рассматривающие ячейку как отдельный модуль, а не как центральный узел термически связанной системы, охватывающей резку, формовку, зажим и охлаждение, столкнутся со срывом графика не во время пусконаладки, а в первую производственную неделю. Правильный размер — не наибольшая конфигурация, помещающаяся на производственной площади. Это наименьшая конфигурация, обеспечивающая тепловое равновесие, механическую повторяемость и металлургическую целостность на протяжении 10,000+ сварных швов — без повторной калибровки.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение