




Автоматизированная сварочная ячейка или ручная сварка: что обеспечивает лучшую окупаемость инвестиций при многономенклатурном производстве автомобильных рам?
Автоматизированная сварочная ячейка или ручная сварка: что обеспечивает лучшую окупаемость инвестиций при многономенклатурном производстве автомобильных рам?
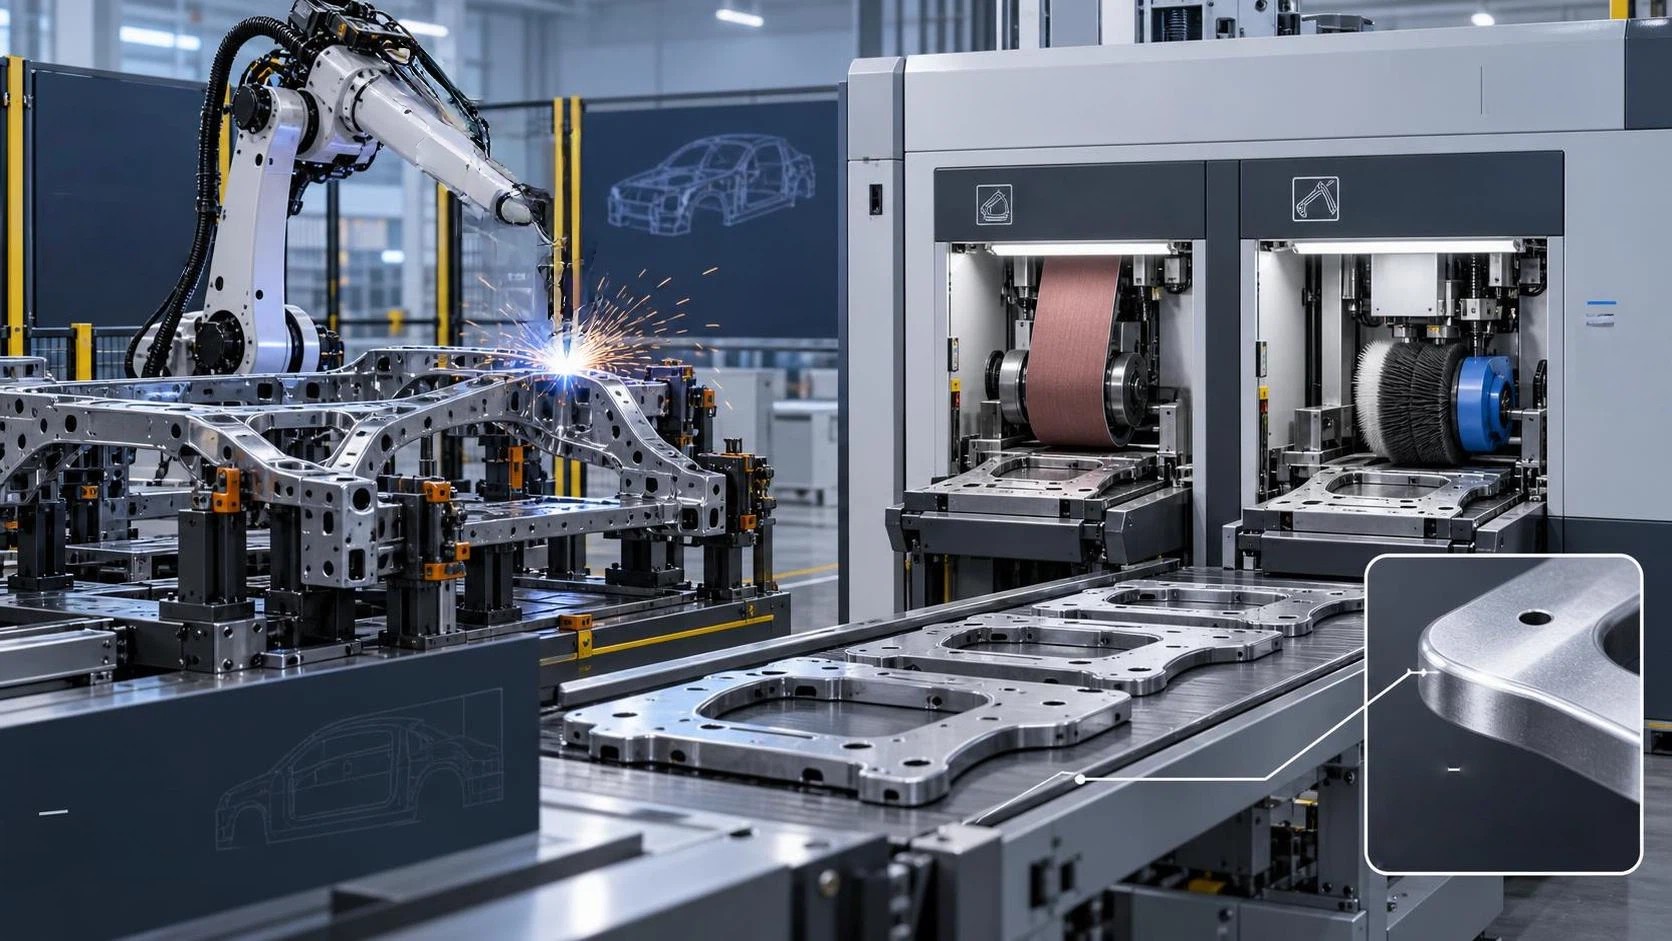
Для производителей автомобильных рам с большим ассортиментом вариантов окупаемость инвестиций определяется не только стоимостью приобретения оборудования — она зависит от того, насколько быстро и стабильно система адаптируется к вариативности деталей, сохраняя при этом геометрическую точность, качество сварки и прослеживаемость процесса. Ручная сварка может казаться менее затратной с точки зрения первоначальных инвестиций, однако ее скрытые расходы накапливаются по трем критически важным направлениям: вариативность труда, задержки на доработку и сложности переналадки. Автоматизированная сварочная ячейка не исключает участие человека; она переносит его из исполнения в контроль, программирование и валидацию, переводя труд от повторяющихся операций к более ценным задачам, таким как проектирование оснастки, оптимизация траекторий и анализ термических деформаций.
Рассмотрим типичное семейство рам с 12 вариантами на модельный год, каждый из которых отличается расположением кронштейнов, диаметром труб, геометрией соединений и маркой материала (например, DP780 и HSLA450). Сварщики при ручной сварке должны интерпретировать чертежи, регулировать силу тока/напряжение для каждого соединения, компенсировать различия в теплоотводе между тонколистовыми фланцами и толстостенными поперечинами, а также визуально проверять проплавление при каждом проходе. Такая интерпретация вносит вариативность: один оператор может вести проволоку диаметром 1.2 mm под углом движения 15° при выполнении углового шва на штампованном кронштейне, тогда как другой использует 18° на том же соединении из-за предполагаемого зазора при сборке, что приводит к непостоянной толщине горла шва, риску подрезов и необходимости шлифования после сварки. Эти микровариации накапливаются и приводят к измеримым потерям выхода годной продукции: отраслевые показатели показывают, что ручные процессы в линиях изготовления рам с широким ассортиментом имеют в среднем 3.2–4.7% брака/доработок, главным образом из-за несоответствия профилей сварных швов, пористости в корневых проходах многопроходных швов и неправильно выровненных прихваток, распространяющих ошибку на последующие операции.
Автоматизированная сварочная ячейка решает эту задачу не заменой квалификации, а ее формализацией. Предварительно валидированные режимы сварки, откалиброванные датчики дуги и отслеживание шва в реальном времени (с помощью лазерного зрения или мониторинга через дугу) обеспечивают одинаковую подачу энергии независимо от смены оператора, уровня усталости или опыта. Что еще важнее, она отделяет время наладки от объема производства. Ручной линии требуется 45–60 минут для переналадки на новый вариант: перемещения зажимов, повторной калибровки углов горелки и регулировки расхода защитного газа для иной геометрии соединений. Напротив, интегрированная ячейка с модульной оснасткой и автономным программированием может переключаться между вариантами менее чем за 8 минут, сохраняя историю параметров сварки, журналы крутящего момента и данные термических циклов для каждого номера детали. Такая гибкость напрямую влияет на экономику производительности: в то время как ручные линии простаивают при переналадке, автоматизированные ячейки поддерживают коэффициент готовности ≥82% при смешанных партиях.
Однако окупаемость автоматизации зависит от стабильности процессов на предшествующих этапах. Сварочная ячейка не может компенсировать непостоянную плоскостность деталей, неконтролируемую геометрию заусенцев или изменчивое состояние кромок. Компоненты рам, вырезанные лазером, часто имеют микрозаусенцы вдоль кромок реза, особенно в углах и по периметрам отверстий, которые мешают позиционированию горелки, вызывают нестабильность дуги и удерживают защитный газ. Ручное удаление заусенцев субъективно: операторы могут чрезмерно шлифовать тонкие фланцы, вызывая отклонение размеров, или полностью пропускать внутренние отверстия. Это приводит к налипанию сварочных брызг, неполному сплавлению в критических точках напряжений и увеличению времени послесварочного контроля. В данном случае точная подготовка поверхности перед сваркой становится обязательной — не как отдельный этап, а как синхронизированная подсистема. Станок для удаления заусенцев с листового металла RNS 800 наглядно демонстрирует такую интеграцию: его двухстанционная архитектура — абразивная лента для удаления шлака и крупных заусенцев с последующими вращающимися в противоположных направлениях щетками с абразивными роликами для обработки кромок и отверстий на 360° — обеспечивает стабильные радиусы R0.2–R0.5 на всех кромках реза независимо от того, была ли деталь обработана лазерной, плазменной или газовой резкой. Его вакуумная адсорбция удерживает листы толщиной 0.5–40 mm без деформации, сохраняя точность размеров, необходимую для точного следования траектории роботизированной горелки. Важно, что обе станции работают независимо: ленточная станция выполняет удаление окалины и финишную обработку поверхности перед подготовкой к сварке; щеточная станция выполняет окончательную обработку кромок непосредственно перед загрузкой в сварочную ячейку, исключая повторное загрязнение.
Свойства материала еще больше сужают границы выбора. Высокопрочные стали, используемые в современных рамах, имеют узкие термические диапазоны: чрезмерный тепловклад вызывает размягчение в зоне термического влияния (HAZ), а недостаточный несет риск несплавления. При ручной сварке операторы опираются на визуальные признаки — цвет искр, текучесть сварочной ванны, — которые меняются в зависимости от внешнего освещения, затемнения светофильтра маски и даже чистоты линзы. Автоматизированные системы объединяют температурное моделирование с обратной связью по току/напряжению в реальном времени, динамически регулируя скорость движения и скорость подачи проволоки для поддержания пиковой межслойной температуры в пределах ±15°C от заданного значения. Такая стабильность напрямую отражается на результатах механических испытаний: отклонение прочности на растяжение снижается с ±8% (ручная сварка) до ±2.3% (автоматизированная), а усталостная долговечность сварных соединений повышается на 17–22% в валидированных циклах испытаний.
Экономика обслуживания также существенно различается. Оборудование для ручной сварки имеет низкую капитальную стоимость, но высокую изменчивость расходных материалов: расход электродов, утечки защитного газа и частота замены сопел зависят от техники оператора. Автоматизированные ячейки стандартизируют использование расходных материалов: точность подачи проволоки снижает количество брызг на 35–40%, увеличивая срок службы сопел в 3× и сокращая потребление газа на 12–18%. Еще важнее то, что прогнозное обслуживание становится практически применимым: вибрационные сигнатуры серводвигателей, показатели стабильности дуги и телеметрия расхода охлаждающей жидкости поступают в централизованную систему диагностики, сигнализируя о потенциальных проблемах до ухудшения качества сварки. Ручные линии не обеспечивают такой прозрачности: изношенный контактный наконечник может остаться незамеченным до появления пористости в продукции 3rd-shift, что приводит к карантину всей партии.
Точка безубыточности не является фиксированной — она зависит от условий. Для предприятий, выпускающих менее 800 рам/month при чрезвычайно высоком разнообразии вариантов (<20 единиц на вариант), ручная сварка сохраняет преимущества гибкости, если она поддерживается строгой сертификацией операторов, стандартизированными рабочими инструкциями и отслеживанием SPC в реальном времени. Однако выше этого порога — или при сокращении сроков поставки до менее чем 72 hours — повторяемость автоматизированной ячейки, сокращение доработок и масштабируемая производительность без пропорционального увеличения численности персонала решительно склоняют окупаемость в ее пользу. Речь идет не о выборе автоматизации вместо мастерства, а о согласовании управления процессом с физикой изготовления рам с большим ассортиментом вариантов, где каждый миллиметр допуска, каждый джоуль тепла и каждая секунда времени переналадки складываются в измеримый финансовый результат.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение