




Готовые к работе сварочные аппараты и сварочное оборудование: что на самом деле означает «подключи и работай» — объяснение стабильности напряжения, продолжительности включения и требований к входному питанию
Готовые к работе сварочные аппараты и сварочное оборудование: что на самом деле означает «подключи и работай» — объяснение стабильности напряжения, продолжительности включения и требований к входному питанию
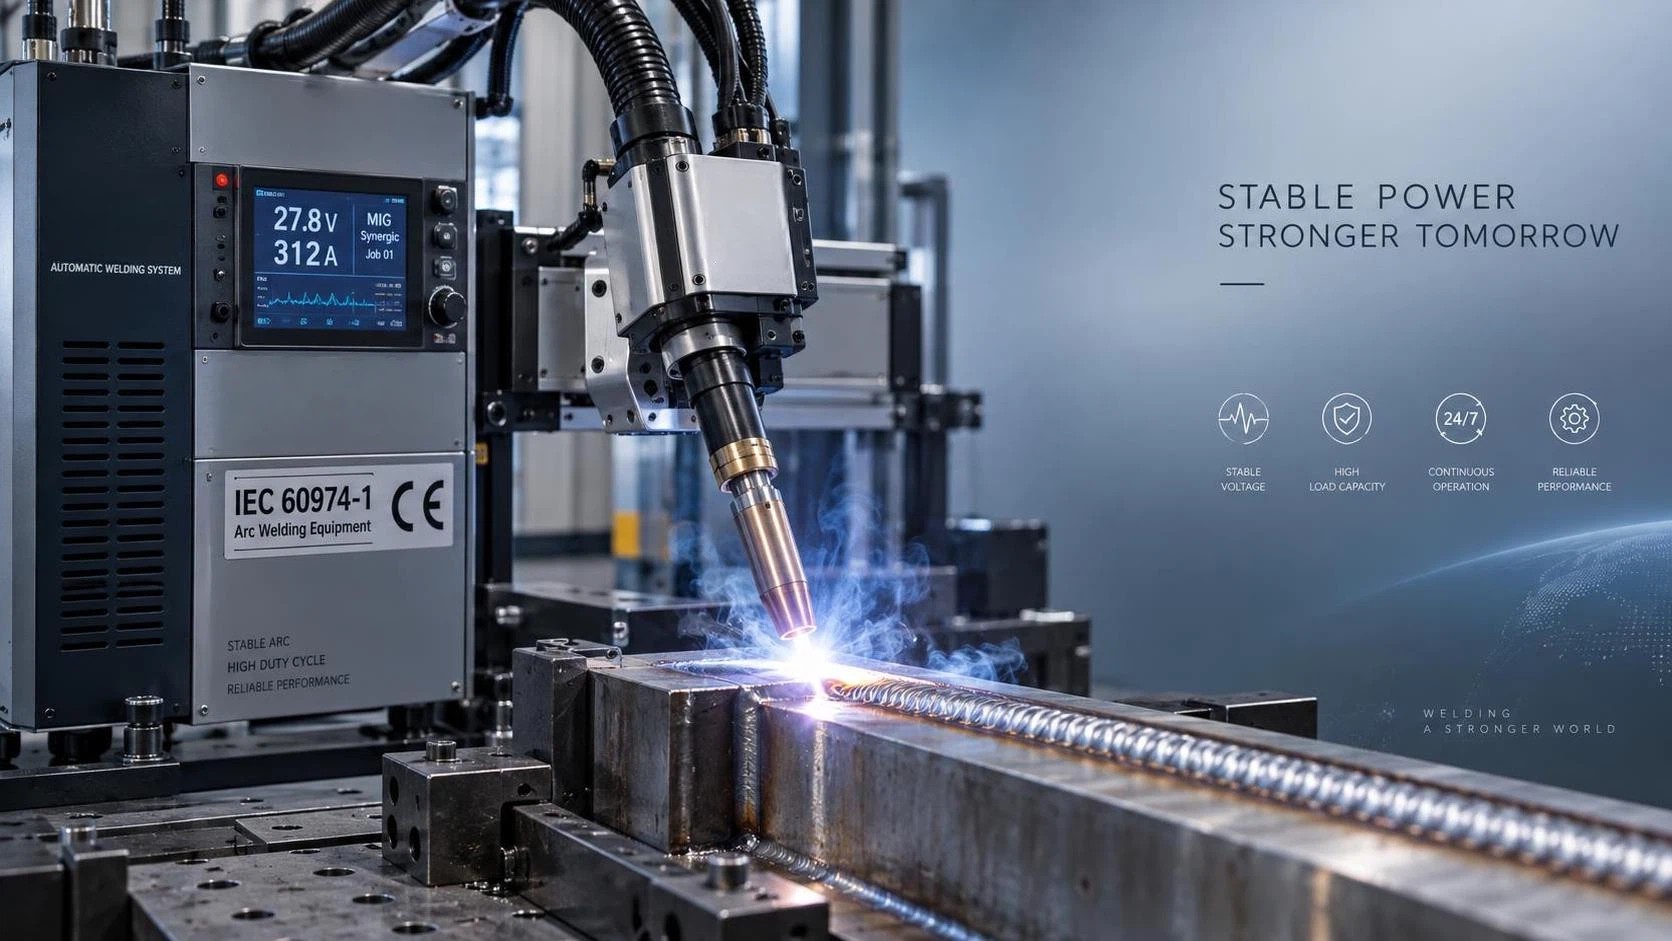
Готовые к подключению сварочные аппараты и сварочное оборудование типа «plug-and-play» звучат идеально, особенно когда необходимо быстро ввести в эксплуатацию новые сварочные мощности. Однако в реальных производственных условиях за этим обозначением часто скрываются три критически важных технических аспекта: стабильность напряжения при динамической нагрузке, показатели продолжительности включения, соответствующие ритму вашего производства, и требования к входному электропитанию, совместимые с электрической инфраструктурой предприятия, а не только с номинальными данными на шильдике в спецификации.
Для специалистов по закупкам, выбирающих решения промышленного класса, особенно автоматические сварочные аппараты, роботизированные ячейки или системы с интеграцией CNC, это не теоретические вопросы. Именно они определяют разницу между системой, обеспечивающей стабильное зажигание дуги и устойчивый перенос металла в течение всех смен, и системой, которая отключает автоматические выключатели при многопроходной сварке, перегревается при 60% загрузке или требует дорогостоящей модернизации площадки, поскольку её заявление «230 В, однофазное питание» не учитывает фактический пусковой ток и гармонические искажения.
Стабильность напряжения — это не только номинальное входное напряжение
Многие устройства категории готовых к подключению сварочных аппаратов и сварочного оборудования указывают допустимое входное напряжение «230 В ±10%». Это выглядит обнадёживающе, пока вы не измерите фактическое напряжение сети *на клеммах аппарата* во время пиковых сварочных циклов. Падение напряжения на 15–20 В часто встречается на старых предприятиях или в общих цепях, питающих несколько устройств с высоким потреблением тока, например гидравлические прессы, установки плазменной резки или индукционные нагреватели. Сварочный аппарат на базе инвертора с недостаточно качественной регулировкой может реагировать нестабильностью дуги, пористостью или даже отключением, даже если номинальное напряжение питания остаётся в пределах спецификации.
Важно не только то, остаётся ли напряжение в пределах ±10% *на бумаге*, но и то, насколько точно внутренний силовой каскад регулирует выходной сигнал при колебаниях входного напряжения. Ищите аппараты с активной коррекцией коэффициента мощности PFC (Power Factor Correction) и инверторами с широким диапазоном входного напряжения, особенно если на вашем объекте используются длинные питающие линии, стареющие трансформаторы или переменные нагрузки. Устройства, сертифицированные по IEC 60974-1 (безопасность оборудования для дуговой сварки), должны выдерживать установленные просадки напряжения, но это не гарантирует стабильную работу дуги. Проверка в реальных условиях требует испытаний при репрезентативных профилях нагрузки, а не только статических проверок соответствия.
Продолжительность включения: наиболее неправильно понимаемый параметр
Продолжительность включения регулярно ошибочно понимают как «время работы до перегрева». На практике это тепловой показатель, основанный на *конкретных условиях испытаний*: обычно на 10-минутных циклах при номинальной выходной мощности и температуре окружающей среды 40°C. «Продолжительность включения 60% при 300 А» означает, что устройство может поддерживать 300 А в течение 6 минут из каждых 10, *если* охлаждение не затруднено, воздушный поток не ограничен, а температура окружающей среды сохраняется на уровне 40°C.
В реальных производственных линиях условия редко соответствуют лабораторным. Накопление пыли на радиаторах, ограниченная вентиляция в закрытых ячейках или температура окружающей среды выше 40°C, что часто встречается рядом с печами или в тропическом климате, могут снизить эффективную продолжительность включения на 30–50%. Более того, многие отделы закупок предполагают, что роботизированные сварочные ячейки работают при меньшем среднем токе, поэтому продолжительность включения не имеет значения. Это неверно. Роботизированные MIG-системы часто требуют длительной работы при высоком токе для корневых, заполняющих и облицовочных проходов на толстых деталях, а время вращения позиционера или обработки детали не обнуляет тепловой режим. Если ваш робот непрерывно сваривает кронштейн из конструкционной стали в течение 4,5 минут при 280 А, а номинальная продолжительность включения сварочного аппарата при этом токе падает ниже 50%, тепловое ограничение ухудшит стабильность дуги в процессе сварки.
Решение? Не полагайтесь исключительно на данные о продолжительности включения на шильдике. Запрашивайте у поставщиков кривые теплового снижения характеристик не только при 40°C, но и при 45°C и 50°C, а также уточняйте, включает ли рейтинг работу при полной нагрузке со стандартными кабелями горелки и установленными расходными материалами.
Требования к входному питанию: за пределами маркировки
«Требуется 230 В, 32 А» кажется простым требованием, пока вы не понимаете, что это число обычно отражает *непрерывный среднеквадратичный ток*, а не пиковый пусковой ток или кратковременные импульсные нагрузки. Современные инверторные сварочные аппараты потребляют высокий переходный ток при зажигании дуги, часто в 2–3 раза выше номинального тока в течение 10–50 мс, а некоторые создают значительные гармонические искажения (THD >30%), нагружающие нейтральные проводники и вышестоящие автоматические выключатели.
Это становится критически важным при интеграции готовых к подключению сварочных аппаратов и сварочного оборудования в автоматизированные ячейки. Рассмотрим роботизированную станцию с6-осевым промышленным сварочным роботом MlG с размахом руки 2000 мм: хотя сам манипулятор робота потребляет относительно немного энергии (ёмкость его аккумулятора рассчитана на 3KVA), связанный с ним источник питания MIG, механизм подачи проволоки, трекер шва и система охлаждения в совокупности требуют стабильного и чистого электропитания. Если все они питаются от одной цепи 63 А без надлежащей развязки или фильтрации, просадки напряжения во время зажигания дуги могут вызвать дрожание энкодера в контроллере робота или, что ещё хуже, потерю связи между PLC и сварочным интерфейсом.
Всегда проверяйте *суммарную подключённую нагрузку* всей ячейки, а не только сварочного аппарата, и подтверждайте совместимость с координацией автоматических выключателей на вашем предприятии, K-фактором трансформатора и надёжностью заземления. Для предприятий, переходящих от ручной к роботизированной сварке, это часто является крупнейшим скрытым фактором затрат.
Почему одной сертификации недостаточно
Сертификация CE и ISO9001 подтверждает базовую безопасность и управление процессами, но не гарантирует надёжность в реальных условиях жёсткой производственной среды. Маркировка CE подтверждает соответствие директивам ЕС, таким как EMC (2014/30/EU) и Low Voltage (2014/35/EU), однако многие сертифицированные устройства проходят испытания только в идеальных лабораторных условиях: фильтрованное питание, контролируемая температура, отсутствие пыли и отсутствие электромагнитных помех от расположенных рядом CNC-станков или радиочастотных сварочных установок.
Истинная готовность определяется проектными решениями, а не только соответствием требованиям. Это означает корпуса уровня IP65 для защиты от охлаждающей жидкости и пыли, печатные платы с конформным покрытием для устойчивости к влажности и силовые каскады, рассчитанные на переходные напряжения промышленного уровня согласно IEC 61000-4-5. Это также означает проверку в реальных условиях применения: например, при многопроходной сварке кронштейнов из углеродистой стали на вращающихся позиционерах, где термоциклирование, механическая вибрация и повторное перемещение горелки создают нагрузку как на оборудование, так и на логику управления.
Что необходимо проверить перед составлением спецификации
При оценке готовых к подключению сварочных аппаратов и сварочного оборудования для интеграции в автоматизированные линии или линии мелкосерийного многономенклатурного производства отдавайте приоритет следующим проверкам, а не просто изучению спецификаций:
- Отчёты об испытаниях динамической реакции на напряжение: запрашивайте осциллограммы, показывающие стабильность выходного сигнала при ступенчатом изменении нагрузки на 20% при полном номинальном токе, а не только данные стационарного режима.
- Проверка реалистичной продолжительности включения: уточняйте, отражают ли опубликованные показатели работу со стандартными горелками, кабелями длиной 5 м и температурой окружающей среды до 45°C. Запрашивайте результаты тепловизионной съёмки при испытаниях на выносливость.
- Профиль входной мощности всей системы: получите совокупные значения THD, пускового тока и пиковой потребности в kVA для всей сварочной ячейки, включая робота, источник питания, подачу проволоки и периферийное оборудование, а не только для сварочного аппарата.
- Подтверждение устойчивости к воздействию окружающей среды: не ограничивайтесь заявлениями о степени IP. Запрашивайте независимое подтверждение защиты от проникновения при постоянном воздействии масляного тумана или металлической пыли, а не только при кратковременных испытаниях распылением воды.
Компания Wuxi Samgins International Trade Co., Ltd. разрабатывает и поставляет готовые к подключению сварочные аппараты и сварочное оборудование, рассчитанные именно на такие условия, а не только на соответствие лабораторным требованиям. Наша продукция, включая решения с сертификацией ISO9001 и CE для конструкционной стали, рам машин и узлов транспортных средств, проходит проверку в условиях, аналогичных тем, что встречаются в Юго-Восточной Азии, Европе и странах Америки: высокая влажность, нестабильное качество электросети и непрерывная работа в условиях контрактного производства.
«Plug-and-play» не должно означать «надеемся, что это заработает». Это должно означать, что напряжение остаётся стабильным, продолжительность включения соответствует заявленным характеристикам, а входное питание совместимо с системой — без сюрпризов при вводе в эксплуатацию. Всё начинается с правильных технических вопросов, заданных до подписания заказа на поставку.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение