




Soldadores y equipos de soldadura listos para usar: qué significa realmente «plug-and-play»: explicación de la estabilidad de voltaje, el ciclo de trabajo y los requisitos de potencia de entrada
Soldadores y equipos de soldadura listos para usar: qué significa realmente «plug-and-play»: explicación de la estabilidad de voltaje, el ciclo de trabajo y los requisitos de potencia de entrada
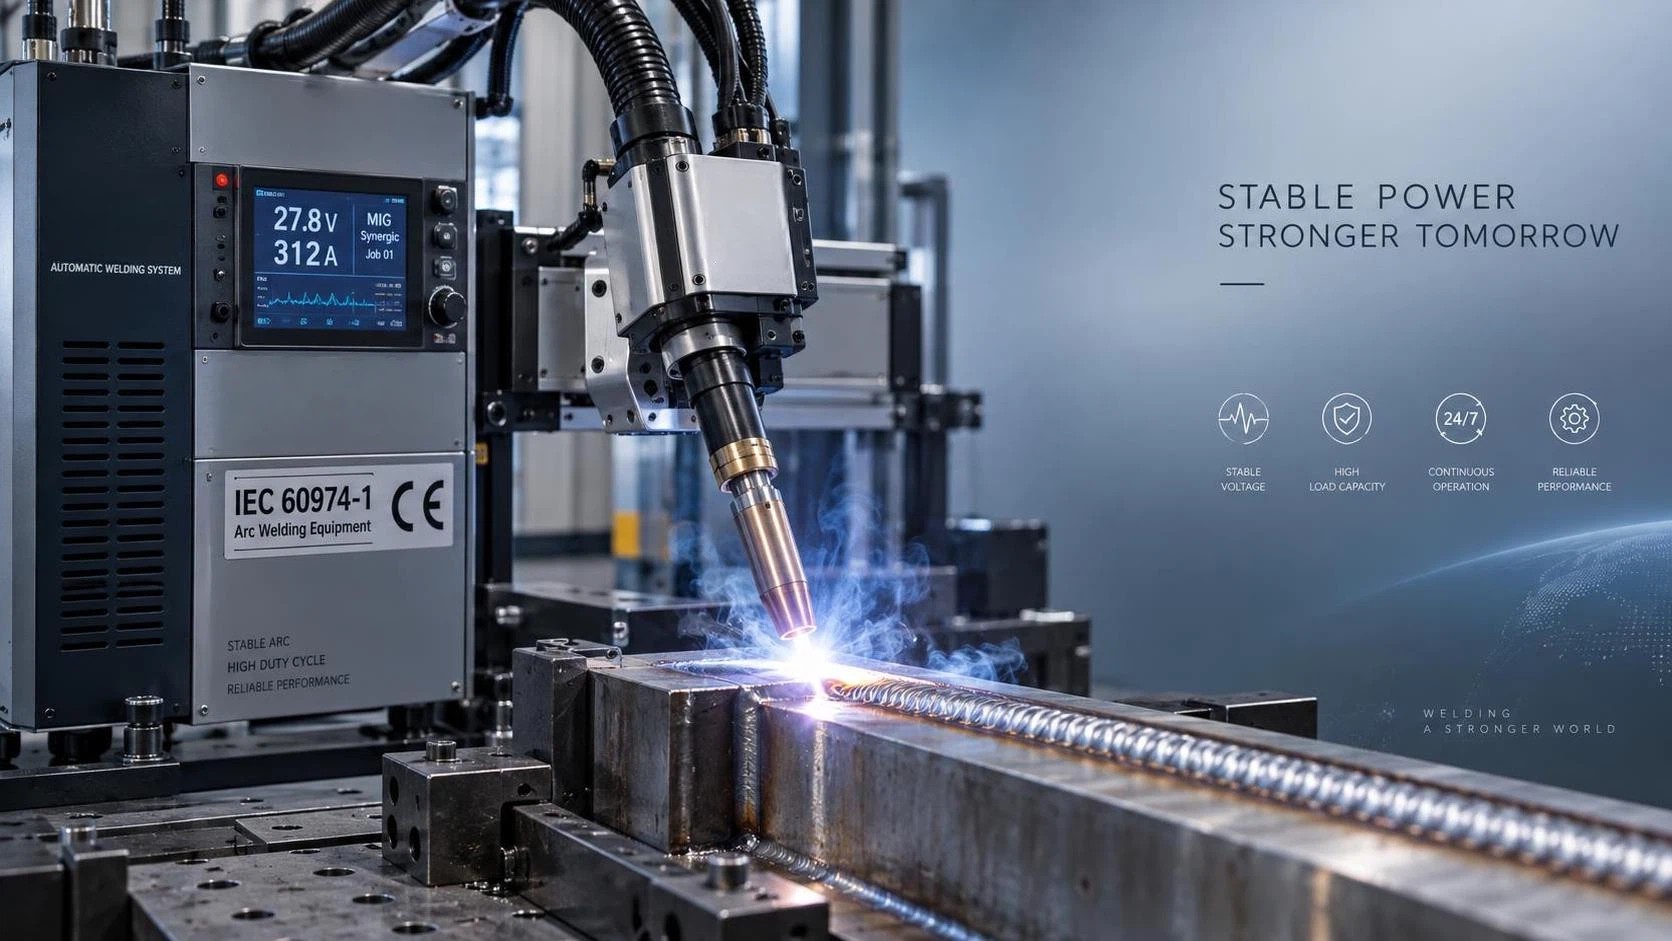
Las soldadoras y equipos de soldadura listos para usar “plug-and-play” parecen ideales, especialmente cuando se necesita implementar rápidamente nueva capacidad de soldadura. Pero en entornos de fabricación reales, esta denominación a menudo oculta tres realidades técnicas críticas: estabilidad de tensión bajo carga dinámica, rendimiento del ciclo de trabajo que se ajuste a su ritmo de producción y requisitos de alimentación eléctrica compatibles con la infraestructura eléctrica de sus instalaciones, no solo con la potencia nominal indicada en la ficha técnica.
Para los profesionales de compras que buscan soluciones de grado industrial, especialmente soldadoras automáticas, celdas robotizadas o sistemas integrados con CNC, estas no son preocupaciones teóricas. Representan la diferencia entre un sistema que proporciona inicios de arco uniformes y una transferencia de metal estable durante todos los turnos… y otro que dispara los interruptores automáticos durante operaciones de múltiples pasadas, se sobrecalienta con una utilización del 60% o exige costosas mejoras en las instalaciones porque su especificación de “230V monofásico” ignora la corriente de irrupción real y la distorsión armónica.
La estabilidad de tensión no depende solo de la entrada nominal
Muchas unidades de soldadoras y equipos de soldadura listos para usar indican “230V ±10%” como entrada aceptable. Esto parece tranquilizador, hasta que se mide la tensión de línea real *en los terminales de la máquina* durante los ciclos de soldadura de máxima carga. Las caídas de tensión de 15–20 V son habituales en plantas antiguas o circuitos compartidos que alimentan varios equipos de alta corriente, como prensas hidráulicas, cortadoras por plasma o calentadores de inducción. Una soldadora basada en inversor con una regulación deficiente puede responder con inestabilidad del arco, porosidad o incluso apagarse, aunque el suministro nominal permanezca dentro de las especificaciones.
Lo importante no es solo si la tensión se mantiene dentro de ±10% *sobre el papel*, sino la precisión con la que la etapa interna de potencia regula la salida pese a las fluctuaciones de entrada. Busque máquinas con PFC activo (corrección del factor de potencia) e inversores de amplio rango de entrada, especialmente si sus instalaciones tienen alimentadores largos, transformadores antiguos o cargas variables. Las unidades certificadas conforme a IEC 60974-1 (seguridad de equipos de soldadura por arco) deben soportar caídas de tensión especificadas, pero esto no garantiza un rendimiento estable del arco. La validación en condiciones reales requiere pruebas con perfiles de carga representativos, no solo verificaciones de conformidad estáticas.
Ciclo de trabajo: la especificación más malinterpretada
El ciclo de trabajo se interpreta habitualmente como “cuánto tiempo puede funcionar antes de sobrecalentarse”. En la práctica, es una clasificación térmica basada en una *condición de ensayo específica*: normalmente ciclos de 10 minutos a la salida nominal, con una temperatura ambiente mantenida a 40°C. Un “ciclo de trabajo del 60% a 300A” significa que la unidad puede mantener 300A durante 6 minutos de cada 10, *siempre que* la refrigeración no esté obstruida, el flujo de aire no esté restringido y la temperatura ambiente se mantenga en 40°C.
En líneas de fabricación reales, las condiciones rara vez coinciden con las del laboratorio. La acumulación de polvo en los disipadores térmicos, la ventilación limitada en celdas cerradas o temperaturas ambiente superiores a 40°C (habituales cerca de hornos o en climas tropicales) pueden reducir el ciclo de trabajo efectivo en un 30–50%. Peor aún, muchos equipos de compras suponen que las celdas de soldadura robotizada operan con un amperaje medio inferior, por lo que el ciclo de trabajo deja de ser relevante. No es cierto. Las aplicaciones MIG robotizadas suelen requerir una salida sostenida de alta corriente para pasadas de raíz, pasadas de relleno y pasadas de acabado en secciones gruesas, y el tiempo de rotación del posicionador o de manipulación de piezas no reinicia el reloj térmico. Si su robot suelda un soporte estructural de acero durante 4.5 minutos seguidos a 280A y el ciclo de trabajo nominal de la soldadora cae por debajo del 50% a ese amperaje, la limitación térmica degradará la uniformidad del arco a mitad de la soldadura.
¿La solución? No se base únicamente en el ciclo de trabajo indicado en la placa de características. Solicite a los proveedores curvas de reducción térmica, no solo a 40°C, sino también a 45°C y 50°C, y confirme si la clasificación incluye funcionamiento a plena carga con cables de antorcha estándar y consumibles instalados.
Requisitos de alimentación eléctrica: más allá de la etiqueta
“Requiere 230V, 32A” parece sencillo, hasta que se da cuenta de que ese número normalmente refleja la *corriente RMS continua*, no las demandas máximas de irrupción ni de sobretensión a corto plazo. Las soldadoras inverter modernas consumen una alta corriente transitoria durante el encendido del arco (a menudo 2–3× la corriente nominal durante 10–50 ms), y algunas generan una distorsión armónica significativa (THD >30%) que somete a tensión los conductores neutros y los interruptores automáticos aguas arriba.
Esto resulta crítico al integrar soldadoras y equipos de soldadura listos para usar en celdas automatizadas. Considere una estación robotizada con unrobot industrial de soldadura MIG de 6 ejes ArmSpan de 2000mm: aunque el propio brazo robótico consume una potencia moderada (la capacidad de su batería está clasificada en 3KVA), la fuente de potencia MIG asociada, el alimentador de alambre, el seguidor de junta y el sistema de refrigeración requieren en conjunto una alimentación estable y limpia. Si todos se alimentan desde el mismo circuito de 63A sin aislamiento ni filtrado adecuados, las caídas de tensión durante el inicio del arco pueden causar fluctuaciones del codificador en el controlador del robot o, peor aún, pérdida de comunicación entre el PLC y la interfaz de soldadura.
Verifique siempre la *carga total conectada* de toda la celda, no solo de la soldadora, y confirme la compatibilidad con la coordinación de interruptores automáticos, la clasificación de factor K del transformador y la integridad de la puesta a tierra de sus instalaciones. Para las instalaciones que pasan de la soldadura manual a la robotizada, este suele ser el principal factor oculto de coste.
Por qué la certificación por sí sola no es suficiente
La certificación CE e ISO9001 confirma la seguridad básica y el control de procesos, pero no garantiza la robustez en condiciones reales dentro de entornos de producción exigentes. El marcado CE valida la conformidad con directivas de la UE como EMC (2014/30/EU) y Baja Tensión (2014/35/EU), pero muchas unidades certificadas solo superan las pruebas en condiciones ideales de laboratorio: alimentación filtrada, temperatura controlada, sin polvo y sin interferencias electromagnéticas de máquinas CNC o soldadoras RF cercanas.
La verdadera preparación proviene de la intención de diseño, no solo de la conformidad. Esto implica envolventes equivalentes a IP65 para resistir el refrigerante y el polvo, PCB con revestimiento conformado para tolerar la humedad y etapas de potencia diseñadas para transitorios de tensión de grado industrial (según IEC 61000-4-5). También implica validación en contextos de aplicación reales: por ejemplo, soldadura de múltiples pasadas de soportes de acero al carbono en posicionadores rotativos, donde los ciclos térmicos, la vibración mecánica y el reposicionamiento repetido de la antorcha someten a tensión tanto el hardware como la lógica de control.
Qué verificar antes de especificar
Al evaluar soldadoras y equipos de soldadura listos para usar para su integración en líneas de fabricación automatizadas o de alta variedad, priorice estas comprobaciones, no solo la revisión de fichas técnicas:
- Informes de pruebas de respuesta dinámica de tensión: Solicite trazas de osciloscopio que muestren la estabilidad de salida durante cambios escalonados de carga del 20% a plena corriente nominal, no solo datos de estado estable.
- Validación realista del ciclo de trabajo: Confirme si las clasificaciones publicadas reflejan el funcionamiento con antorchas estándar, cables de 5m y temperatura ambiente de hasta 45°C. Solicite resultados de imágenes térmicas de pruebas de resistencia.
- Perfil de entrada del sistema total: Obtenga la THD combinada, la corriente de irrupción y la demanda máxima de kVA de toda la celda de soldadura, incluidos el robot, la fuente de potencia, la alimentación de alambre y los periféricos, no solo de la soldadora.
- Evidencia de reforzamiento ambiental: Vaya más allá de las declaraciones de clasificación IP. Solicite validación de terceros de la protección contra ingreso bajo exposición continua a niebla de aceite o polvo metálico, no solo pruebas breves de pulverización de agua.
En Wuxi Samgins International Trade Co., Ltd., diseñamos y suministramos soldadoras y equipos de soldadura listos para usar fabricados precisamente para estas condiciones, no solo para cumplir en laboratorio. Nuestros productos, incluidas soluciones certificadas ISO9001 y CE para acero estructural, bastidores de maquinaria y subconjuntos de vehículos, se validan en entornos que reproducen los existentes en el Sudeste Asiático, Europa y América: alta humedad, calidad variable de la red eléctrica y funcionamiento continuo en entornos de fabricación por contrato.
“Plug-and-play” no debería significar “esperemos que funcione”. Debería significar que la tensión se mantiene, el ciclo de trabajo cumple y la alimentación eléctrica es compatible, sin sorpresas durante la puesta en marcha. Esto comienza formulando las preguntas técnicas correctas antes de firmar la orden de compra.
buscar
Productos recomendados
 Robot de soldadura tipo voladizo de 9 ejesRobot de soldadura tipo voladizo de 9 ejes para grandes piezas de acero, con seguimiento automático, importación 3D y automatización eficiente de soldadura CNC.

 Máquina de corte láser de fibra CNC para tubos1.Introducción a la máquina de corte láser de fibra CNC para tubos:
La máquina de corte láser enfoca, mediante el sistema de trayectoria óptica, el haz láser emitido por la fuente láser en un haz láser de alta densidad de potencia. Este haz láser se dirige a la superficie de la pieza de trabajo, haciendo que alcance el punto de fusión o de ebullición. Al mismo tiempo, el gas a alta presión coaxial con el haz láser expulsa el metal fundido o vaporizado. Biselado y fresado de bordes para tanques pesadosEsta serie de máquinas de biselado y fresado de bordes para tanques pesados es una solución especializada y de alta eficiencia diseñada para biselar grandes tanques de almacenamiento, recipientes a presión y componentes estructurales pesados. El bastidor principal cuenta con una estructura soldada integrada, seguida de un recocido de alivio de tensiones a alta temperatura, que elimina eficazmente las tensiones internas para garantizar la estabilidad dimensional a largo plazo y evitar deformaciones. La máquina combina un diseño de alta rigidez con tecnología de control avanzada, diseñada específicamente para afrontar los desafíos de placas extragruesas y piezas de trabajo de gran tamaño.
- Fresadora de bordes no estándar sin viga de presiónEn la industria de fabricación de equipos pesados, la eficiencia y la precisión del proceso de biselado de placas determinan directamente la calidad de la soldadura posterior y los plazos generales de producción. Para afrontar desafíos de procesamiento cada vez más exigentes, presentamos con orgullo la fresadora de bordes biselados no estándar de la serie XBN (sin viga de presión). Desarrollada por nuestra empresa a partir de una investigación exhaustiva de equipos similares nacionales e internacionales, esta máquina representa una solución de fresado de nueva generación y alta eficiencia, diseñada específicamente para placas extragruesas, piezas no estándar y condiciones de trabajo complejas. Superando las limitaciones del cepillado tradicional o del corte por llama, utiliza tecnología de fresado de alta velocidad para lograr un salto cualitativo tanto en eficiencia como en precisión de procesamiento.
- Máquina CNC de punzonado y marcado para placas de aceroModelos: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Esta serie es una máquina CNC especializada de punzonado y marcado, diseñada principalmente para el procesamiento de placas de acero en la industria de torres de acero. También es adecuada para aplicaciones de punzonado y marcado en diversos otros sectores industriales. - Robot industrial de soldadura MlG de 6 ejes con envergadura de brazo de 2000mmEste robot de soldadura está diseñado para una soldadura por arco fiable en entornos de producción exigentes, con un largo alcance, repetibilidad estable e instalación flexible.







Envíenos un mensaje