




Equipos y máquinas de soldadura a tope: comprensión de los parámetros de control de presión, temperatura y rebaba para garantizar la integridad de las uniones de tuberías
Equipos y máquinas de soldadura a tope: comprensión de los parámetros de control de presión, temperatura y rebaba para garantizar la integridad de las uniones de tuberías
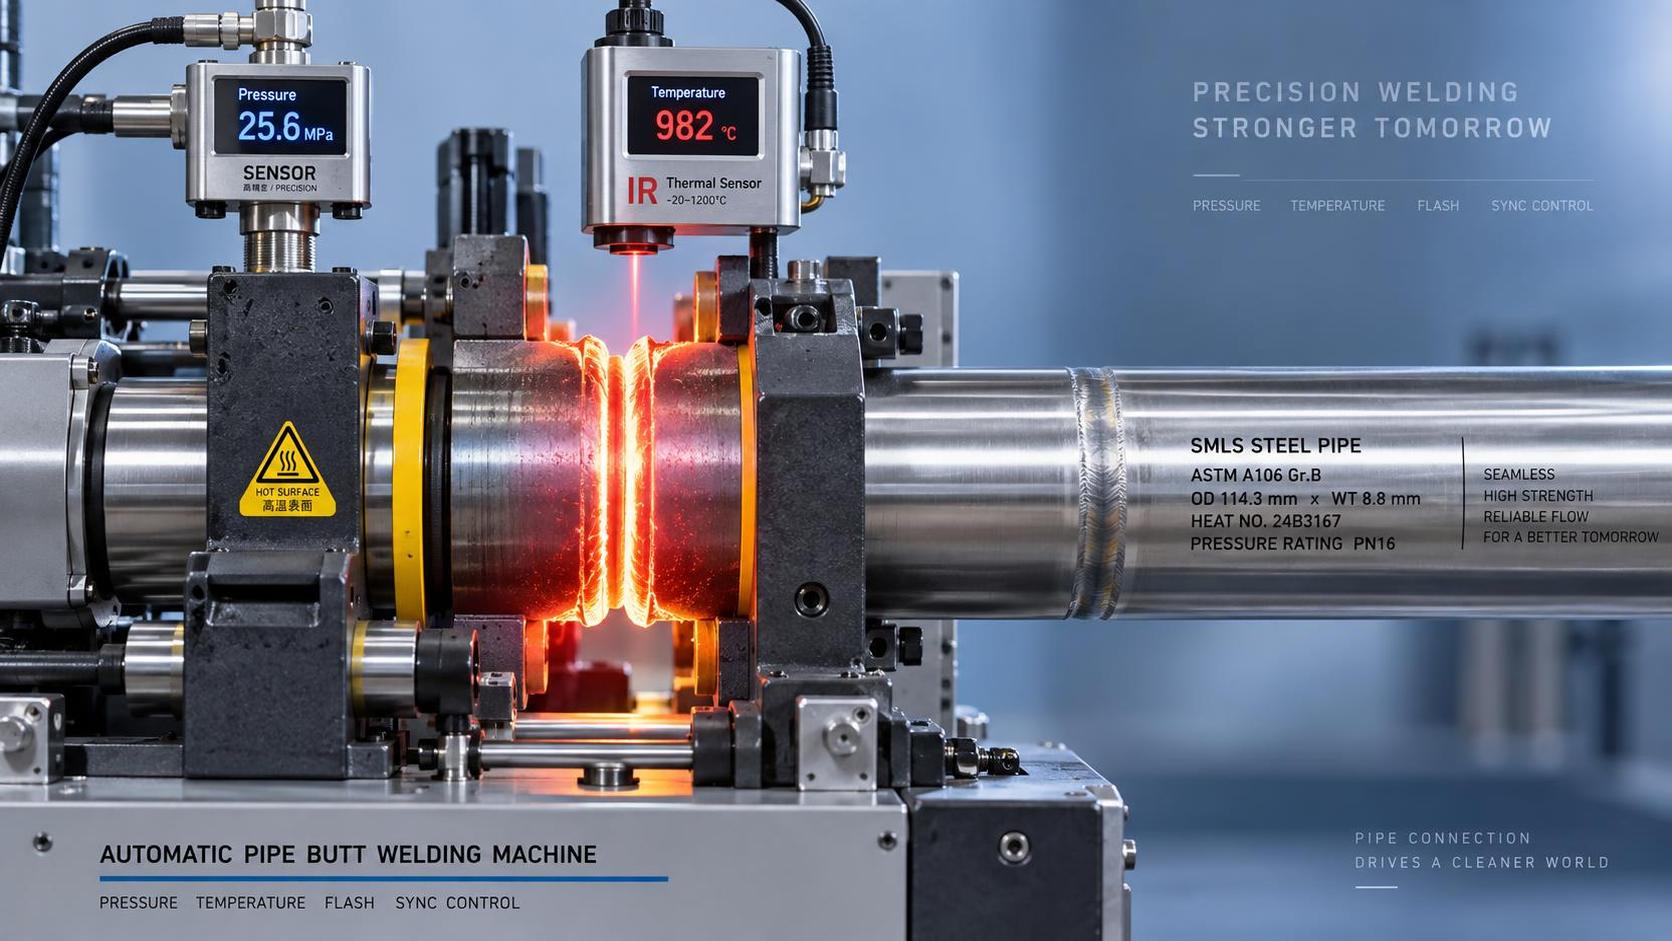
Por qué los parámetros de soldadura a tope de «configurar y olvidar» son un mito, y qué garantiza realmente la integridad de la unión
Si está evaluandoequipos y máquinas de soldadura a tope para la fabricación de tuberías, la presión, la temperatura y el control de rebaba no son simples ajustes que se registran en una lista de verificación: son variables interdependientes cuya interacción en tiempo real determina si una unión supera la prueba hidrostática o falla bajo ciclos térmicos. Los evaluadores técnicos suelen asumir que, una vez calibrados, estos parámetros permanecen estables entre lotes. Esa suposición es donde comienzan las fallas en campo.
La presión no es solo fuerza: es dinámica de interfaz
La presión axial aplicada durante el recalcado debe superar tanto la resistencia al flujo del material *como* la disrupción de los óxidos superficiales. ¿Demasiado baja? Forjado incompleto, óxidos residuales atrapados en la interfaz y microvacíos. ¿Demasiado alta? Extrusión excesiva de rebaba que compromete la continuidad de la estructura de grano en el límite de fusión, especialmente en aceros inoxidables dúplex o aceros de alta aleación, donde la ductilidad en caliente disminuye drásticamente por encima de 1.150 °C. Es fundamental entender que la presión por sí sola no dice nada sin contexto: el espesor de pared de la tubería, la rugosidad superficial (Ra > 3,2 µm aumenta la fuerza requerida en ~18 %) y la uniformidad del precalentamiento modifican la ventana de presión efectiva. Los sistemas modernos no solo mantienen la presión: supervisan la velocidad de desplazamiento durante el recalcado. Una caída por debajo de 0,15 mm/s a carga máxima indica un flujo plástico insuficiente, incluso si la presión nominal está dentro de las especificaciones.
El control de temperatura consiste en gestionar el gradiente, no solo la lectura máxima
Los termopares integrados en las placas calefactoras miden la temperatura de la superficie, no la temperatura interfacial real donde se produce la unión metalúrgica. En tuberías de acero al carbono de pared gruesa (>25 mm), el retraso térmico entre la cara del calentador y el diámetro interior de la tubería puede superar los 60 segundos. Depender únicamente de la temperatura de consigna del calentador puede provocar un calentamiento insuficiente de la zona de raíz y un sobrecalentamiento del diámetro exterior. El indicador más fiable es el *tiempo a temperatura*: mantener la interfaz dentro de ±25 °C del objetivo durante ≥90 segundos garantiza suficiente difusión y recristalización. Esto requiere retroalimentación de circuito cerrado de pirómetros infrarrojos enfocados en la cara del extremo de la tubería, no en el calentador, y una lógica de temporización adaptativa que se ajuste según la humedad ambiental y la temperatura de entrada de la tubería. Los sistemas que carecen de esta capacidad producen uniones con crecimiento de grano inconsistente, visible como bandas de dureza variable en el mapeo de dureza posterior a la soldadura.
La rebaba no es desperdicio: es una señal de diagnóstico
La geometría de la rebaba —su altura, simetría y consistencia— es el indicador visual más inmediato de la estabilidad del proceso. Una rebaba asimétrica indica desalineación (desviación angular ≥0,3°), mientras que una rebaba intermitente sugiere fluctuaciones de presión hidráulica o una fuerza de sujeción inconsistente. Sin embargo, la clave no está en la eliminación de la rebaba, sino en su *formación*. Si el volumen de rebaba disminuye más de >15 % en tres soldaduras consecutivas sin cambios de parámetros, indica degradación del calentador (menor emisión radiante), acumulación de óxido en los extremos de la tubería (mayor resistencia térmica) o absorción de humedad en el aislamiento del elemento calefactor. Ignorar esta tendencia conduce directamente a faltas de fusión en frío. Un control eficaz de la rebaba implica supervisar no solo su altura final, sino también su perfil de extrusión en tiempo real mediante sensores de desplazamiento láser, algo que solo proporcionan los sistemas integrados con certificación CE y calibración trazable conforme a ISO9001.
Dónde se rompe la interdependencia de parámetros y cómo mitigarla
La mayor carencia en la evaluación técnica no son los datos faltantes, sino la falta de correlación. La mayoría de las fichas técnicas enumeran el rango de presión, la consigna de temperatura y el tiempo de eliminación de rebaba como especificaciones independientes. En la práctica, cambiar uno obliga a recalibrar los demás. Ejemplo: aumentar la temperatura de precalentamiento en 50 °C reduce la presión de recalcado requerida en ~12 %, pero también incrementa el volumen de rebaba en ~22 %, lo que exige una mayor velocidad de eliminación de rebaba para evitar la reoxidación de la superficie caliente. Sin una lógica de control sincronizada, los operadores ajustan manualmente cada parámetro, introduciendo desviaciones. Por eso los sistemas líderes incorporan algoritmos adaptativos: tratan la presión, la temperatura y la dinámica de la rebaba como un único vector de estado, ajustando los tres de forma coordinada según la retroalimentación en tiempo real del desplazamiento y de las imágenes térmicas.
La preparación del corte importa más de lo que cree
Ningún nivel de precisión en la soldadura a tope compensa una mala preparación de los extremos. Los extremos de las tuberías deben cortarse a escuadra (±0,5°), sin rebabas y con un acabado superficial Ra ≤ 1,6 µm, especialmente para aplicaciones de alta integridad como servicio con fluidos ácidos o líneas criogénicas. Los extremos cortados con llama introducen zonas afectadas por el calor de hasta 2 mm de profundidad con capas descarburadas; el aserrado mecánico deja microdesgarros a menos que las herramientas se mantengan con precisión. Aquí es donde el procesamiento previo pasa a formar parte de la cadena de integridad de la soldadura. Por ejemplo, al preparar extremos de tuberías de acero inoxidable o aleación de níquel, unamáquina de corte por plasma CNC tipo mesa proporciona una calidad de borde uniforme a velocidades de hasta 6.000 mm/min, con anchos de corte inferiores a 0,75 mm y una ZAC mínima, algo fundamental para evitar el mecanizado posterior al corte que introduce contaminación o tensión residual. Su encendido de arco sin contacto y el control neumático de altura de la antorcha mantienen la uniformidad dimensional ante distintos espesores de placa y condiciones superficiales, reduciendo la variabilidad que posteriormente perjudica la repetibilidad de la soldadura.
Qué exigir en la validación, más allá del manual
No acepte «calibrado según ISO 9001» como prueba de la fiabilidad de los parámetros. Solicite: (1) registros de calibración trazables que muestren la deriva de los sensores durante 12 meses, no solo la certificación inicial; (2) evidencia de validación mediante imágenes térmicas para la estimación de la temperatura interfacial; (3) resolución y frecuencia de muestreo del sensor de desplazamiento (mínimo ≥1 kHz); y (4) registros de auditoría que muestren los ajustes de parámetros realizados durante las series de producción, no solo archivos de configuración estáticos. Si el sistema no almacena registros con marca de tiempo e inviolables de la presión, temperatura, desplazamiento y velocidad de extrusión de rebaba para cada soldadura, considérelo un riesgo documental, no solo técnico.
La integridad de la unión no se logra alcanzando parámetros nominales. Se confirma cuando el comportamiento de la presión, la temperatura y la rebaba converge dentro de márgenes estrechos y correlacionados, entre turnos, materiales y condiciones ambientales. Esa convergencia solo surge de sistemas diseñados en torno a la física del proceso, no simplemente a listas de verificación de cumplimiento.
buscar
Productos recomendados
 Robot de soldadura tipo voladizo de 9 ejesRobot de soldadura tipo voladizo de 9 ejes para grandes piezas de acero, con seguimiento automático, importación 3D y automatización eficiente de soldadura CNC.

 Máquina de corte láser de fibra CNC para tubos1.Introducción a la máquina de corte láser de fibra CNC para tubos:
La máquina de corte láser enfoca, mediante el sistema de trayectoria óptica, el haz láser emitido por la fuente láser en un haz láser de alta densidad de potencia. Este haz láser se dirige a la superficie de la pieza de trabajo, haciendo que alcance el punto de fusión o de ebullición. Al mismo tiempo, el gas a alta presión coaxial con el haz láser expulsa el metal fundido o vaporizado. Biselado y fresado de bordes para tanques pesadosEsta serie de máquinas de biselado y fresado de bordes para tanques pesados es una solución especializada y de alta eficiencia diseñada para biselar grandes tanques de almacenamiento, recipientes a presión y componentes estructurales pesados. El bastidor principal cuenta con una estructura soldada integrada, seguida de un recocido de alivio de tensiones a alta temperatura, que elimina eficazmente las tensiones internas para garantizar la estabilidad dimensional a largo plazo y evitar deformaciones. La máquina combina un diseño de alta rigidez con tecnología de control avanzada, diseñada específicamente para afrontar los desafíos de placas extragruesas y piezas de trabajo de gran tamaño.
- Fresadora de bordes no estándar sin viga de presiónEn la industria de fabricación de equipos pesados, la eficiencia y la precisión del proceso de biselado de placas determinan directamente la calidad de la soldadura posterior y los plazos generales de producción. Para afrontar desafíos de procesamiento cada vez más exigentes, presentamos con orgullo la fresadora de bordes biselados no estándar de la serie XBN (sin viga de presión). Desarrollada por nuestra empresa a partir de una investigación exhaustiva de equipos similares nacionales e internacionales, esta máquina representa una solución de fresado de nueva generación y alta eficiencia, diseñada específicamente para placas extragruesas, piezas no estándar y condiciones de trabajo complejas. Superando las limitaciones del cepillado tradicional o del corte por llama, utiliza tecnología de fresado de alta velocidad para lograr un salto cualitativo tanto en eficiencia como en precisión de procesamiento.
- Máquina CNC de punzonado y marcado para placas de aceroModelos: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Esta serie es una máquina CNC especializada de punzonado y marcado, diseñada principalmente para el procesamiento de placas de acero en la industria de torres de acero. También es adecuada para aplicaciones de punzonado y marcado en diversos otros sectores industriales. - Robot industrial de soldadura MlG de 6 ejes con envergadura de brazo de 2000mmEste robot de soldadura está diseñado para una soldadura por arco fiable en entornos de producción exigentes, con un largo alcance, repetibilidad estable e instalación flexible.







Envíenos un mensaje