




معدات وماكينات اللحام التناكبي: فهم معلمات التحكم في الضغط ودرجة الحرارة والوميض لضمان سلامة وصلات الأنابيب
معدات وماكينات اللحام التناكبي: فهم معلمات التحكم في الضغط ودرجة الحرارة والوميض لضمان سلامة وصلات الأنابيب
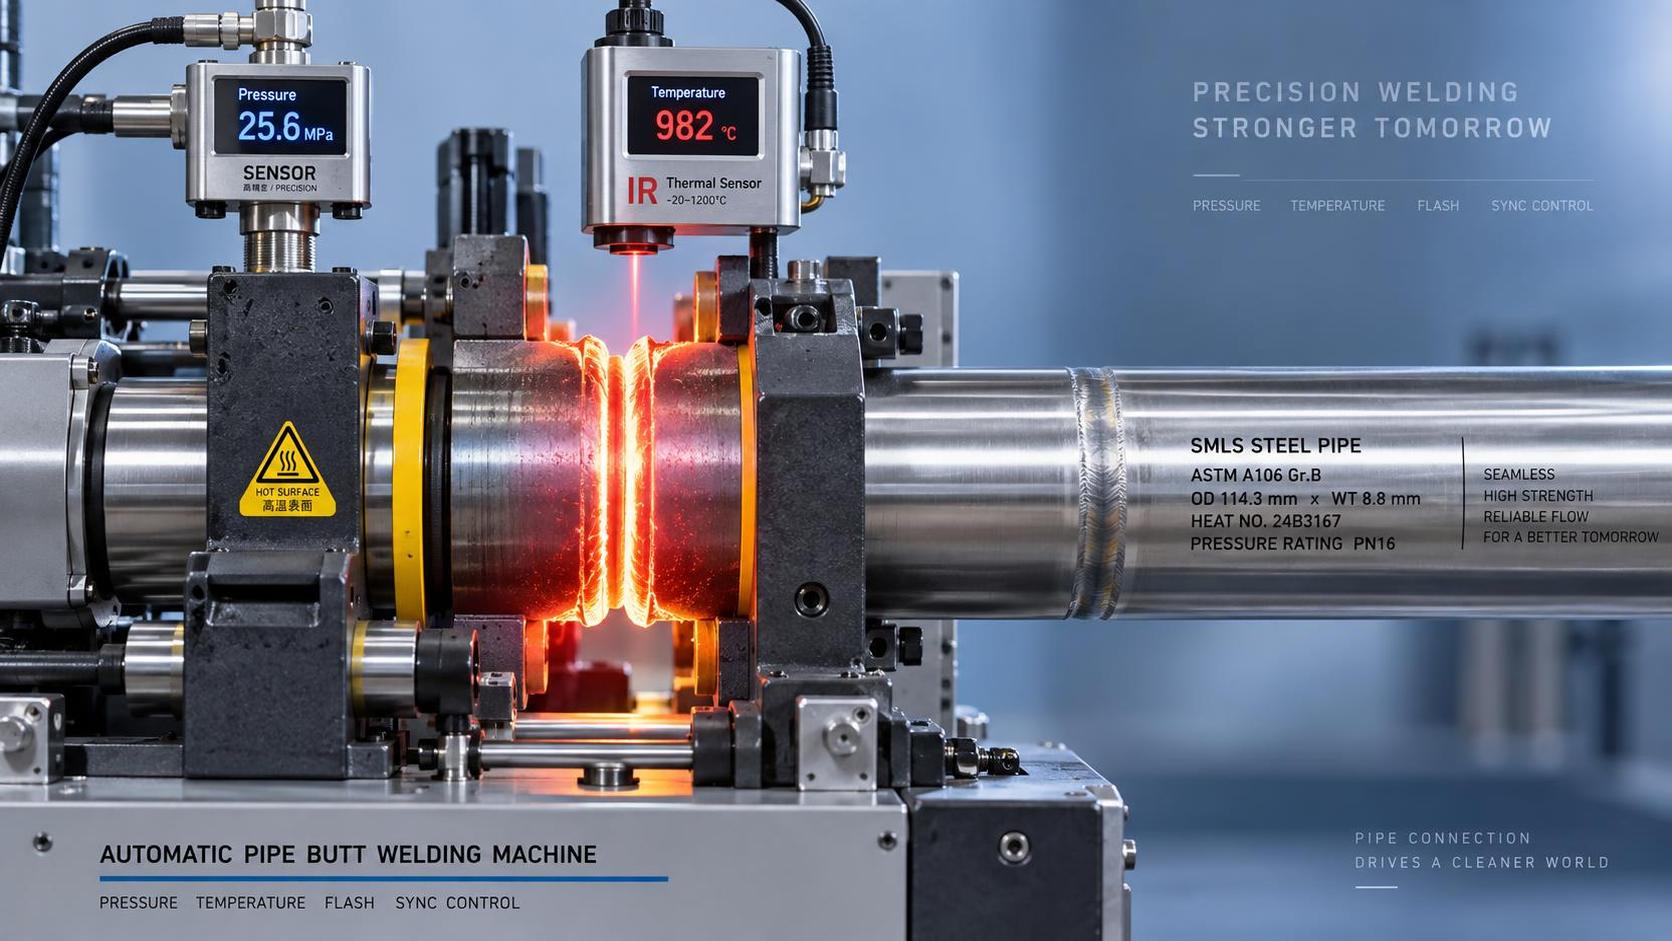
لماذا تُعدّ معلمات اللحام التناكبي «اضبطها وانسها» خرافة—وما الذي يضمن فعليًا سلامة الوصلة
إذا كنت تقيّممعدات وآلات اللحام التناكبي لتصنيع خطوط الأنابيب، فإن الضغط ودرجة الحرارة والتحكم في الزوائد المعدنية ليست مجرد إعدادات تُسجّل في قائمة تحقق، بل هي متغيرات مترابطة يحدد تفاعلها الآني ما إذا كانت الوصلة ستجتاز اختبار الضغط الهيدروستاتيكي أو ستفشل تحت الدورات الحرارية. وغالبًا ما يفترض المقيّمون الفنيون أن هذه المعلمات تظل مستقرة عبر الدفعات بمجرد معايرتها. ومن هذا الافتراض تبدأ حالات الفشل الميداني.
الضغط ليس مجرد قوة—بل ديناميكيات الواجهة البينية
يجب أن يتغلب الضغط المحوري المطبق أثناء التكبيس على كلٍّ من مقاومة تدفق المادة *و* تكسير أكاسيد السطح. إذا كان منخفضًا جدًا؟ حدادة غير مكتملة، وأكاسيد متبقية محصورة عند الواجهة، وفراغات مجهرية. وإذا كان مرتفعًا جدًا؟ بثق مفرط للزوائد المعدنية يضر باستمرارية البنية الحبيبية عند حد الاندماج—لا سيما في الفولاذ المقاوم للصدأ المزدوج أو الفولاذ عالي السبائك، حيث تنخفض الليونة الحرارية بشدة فوق 1,150°C. والأهم أن الضغط وحده لا يخبرك بشيء دون سياق: فسماكة جدار الأنبوب، وخشونة السطح (Ra > 3.2 µm تزيد القوة المطلوبة بنحو ~18%)، وتجانس التسخين المسبق، كلها تغيّر نطاق الضغط الفعّال. لا تكتفي الأنظمة الحديثة بالحفاظ على الضغط، بل تراقب معدل الإزاحة أثناء التكبيس. ويشير الانخفاض إلى أقل من 0.15 mm/s عند الحمل الأقصى إلى عدم كفاية التدفق اللدن، حتى لو كانت قراءة الضغط الاسمية ضمن المواصفات.
التحكم في درجة الحرارة يتعلق بإدارة التدرج الحراري—وليس بمجرد قراءة الذروة
تقيس المزدوجات الحرارية المدمجة في ألواح التسخين درجة حرارة السطح، وليس درجة الحرارة الفعلية عند الواجهة حيث يحدث الترابط المعدني. في أنابيب الفولاذ الكربوني سميكة الجدار (>25 mm)، قد يتجاوز التأخر الحراري بين وجه السخان والقطر الداخلي للأنبوب 60 ثانية. والاعتماد فقط على درجة حرارة ضبط السخان قد يؤدي إلى نقص تسخين منطقة الجذر مع فرط تسخين القطر الخارجي. والمؤشر الأكثر موثوقية هو *الزمن عند درجة الحرارة*: إذ إن إبقاء الواجهة ضمن ±25°C من القيمة المستهدفة لمدة ≥90 ثانية يضمن انتشارًا وإعادة تبلور كافيين. ويتطلب ذلك تغذية راجعة بحلقة مغلقة من مقاييس الحرارة بالأشعة تحت الحمراء الموجهة إلى الوجه الطرفي للأنبوب—وليس السخان—ومنطق توقيت تكيفي يتعدل بناءً على الرطوبة المحيطة ودرجة حرارة الأنبوب الداخل. وتنتج الأنظمة التي تفتقر إلى هذه القدرة وصلات ذات نمو حبيبي غير متسق، يظهر على شكل نطاقات صلادة متغيرة في خرائط قياس الصلادة بعد اللحام.
الزوائد المعدنية ليست هدرًا—بل إشارة تشخيصية
تُعد هندسة الزوائد المعدنية—ارتفاعها وتماثلها واتساقها—أسرع مؤشر بصري على استقرار العملية. وتشير الزوائد غير المتماثلة إلى عدم المحاذاة (انحراف زاوي ≥0.3°)، بينما تدل الزوائد المتقطعة على تموج الضغط الهيدروليكي أو عدم اتساق قوة التثبيت. لكن الفكرة الحاسمة ليست في إزالة الزوائد، بل في *تكوّنها*. فإذا انخفض حجم الزوائد بأكثر من >15% عبر ثلاث لحامات متتالية دون تغيير في المعلمات، فهذا يشير إما إلى تدهور السخان (انخفاض الخرج الإشعاعي)، أو تراكم الأكاسيد على أطراف الأنابيب (ما يزيد المقاومة الحرارية)، أو امتصاص الرطوبة في عزل عنصر التسخين. ويؤدي تجاهل هذا الاتجاه مباشرة إلى عدم الالتحام البارد. وتعني السيطرة الفعالة على الزوائد مراقبة ليس فقط ارتفاعها النهائي، بل أيضًا منحنى بثقها الآني بواسطة مستشعرات الإزاحة بالليزر—وهو ما لا توفره إلا الأنظمة المتكاملة المعتمدة وفق CE ذات المعايرة القابلة للتتبع وفق ISO9001.
أين ينهار الترابط بين المعلمات—وكيفية التخفيف منه
أكبر فجوة في التقييم الفني ليست نقص البيانات، بل نقص الترابط بينها. تسرد معظم أوراق المواصفات نطاق الضغط، ونقطة ضبط درجة الحرارة، وزمن إزالة الزوائد باعتبارها مواصفات مستقلة. لكن عمليًا، فإن تغيير أحدها يفرض إعادة معايرة الآخرين. مثال: تؤدي زيادة درجة حرارة التسخين المسبق بمقدار 50°C إلى خفض ضغط التكبيس المطلوب بنحو ~12%، لكنها تزيد أيضًا حجم الزوائد بنحو ~22%—مما يتطلب بعد ذلك سرعة أعلى لإزالة الزوائد لتجنب إعادة أكسدة السطح الساخن. وبدون منطق تحكم متزامن، يضبط المشغلون كل معلمة يدويًا، ما يؤدي إلى حدوث انحراف. ولهذا تدمج الأنظمة الرائدة خوارزميات تكيفية: فهي تتعامل مع ديناميكيات الضغط ودرجة الحرارة والزوائد باعتبارها متجه حالة واحدًا، وتضبط الثلاثة معًا استنادًا إلى التغذية الراجعة الآنية للإزاحة والتصوير الحراري.
تحضير القطع أكثر أهمية مما تتوقع
لا يمكن لأي قدر من الدقة في اللحام التناكبي أن يعوض سوء تحضير الأطراف. يجب قطع أطراف الأنابيب بشكل متعامد (±0.5°)، وخالية من النتوءات، وبإنهاء سطحي Ra ≤ 1.6 µm—خصوصًا للتطبيقات عالية السلامة مثل الخدمة في الأوساط الحامضية أو خطوط درجات الحرارة شديدة الانخفاض. تُدخل الأطراف المقطوعة باللهب مناطق متأثرة بالحرارة يصل عمقها إلى 2 mm مع طبقات منزوعة الكربون؛ بينما يترك النشر الميكانيكي تمزقات مجهرية ما لم تتم صيانة الأدوات بدقة. وهنا تصبح المعالجة الأولية جزءًا من سلسلة سلامة اللحام. فعلى سبيل المثال، عند تحضير أطراف أنابيب الفولاذ المقاوم للصدأ أو سبائك النيكل، توفرآلة قطع البلازما CNC من النوع الطاولي جودة حافة متسقة بسرعات تصل إلى 6,000 mm/min، مع عروض شق أقل من 0.75 mm ومنطقة متأثرة بالحرارة ضئيلة—وهو أمر حاسم لتجنب التشغيل الآلي بعد القطع الذي يسبب تلوثًا أو إجهادًا متبقيًا. ويحافظ إشعال القوس غير التلامسي والتحكم الهوائي في ارتفاع الشعلة على اتساق الأبعاد عبر سماكات الألواح وظروف الأسطح المختلفة، مما يقلل التباين الذي يقوض لاحقًا قابلية تكرار اللحام.
ما الذي يجب طلبه في التحقق—بما يتجاوز الدليل اليدوي
لا تقبل عبارة «تمت المعايرة وفق ISO 9001» كدليل على موثوقية المعلمات. اطلب: (1) سجلات معايرة قابلة للتتبع توضح انحراف المستشعرات على مدى 12 شهرًا—وليس الشهادة الأولية فقط؛ (2) دليلًا على التحقق بالتصوير الحراري لتقدير درجة حرارة الواجهة؛ (3) دقة مستشعر الإزاحة ومعدل أخذ العينات (≥1 kHz كحد أدنى)؛ و(4) سجلات تدقيق توضح تعديلات المعلمات التي أُجريت أثناء عمليات الإنتاج—وليس ملفات الإعداد الثابتة فقط. وإذا لم يخزن النظام سجلات مؤرخة زمنيًا ومقاومة للعبث للضغط ودرجة الحرارة والإزاحة ومعدل بثق الزوائد لكل لحام، فاعتبره خطرًا توثيقيًا—وليس مجرد خطر فني.
لا تتحقق سلامة الوصلة بمجرد الوصول إلى المعلمات الاسمية. بل تتأكد عندما تتقارب سلوكيات الضغط ودرجة الحرارة والزوائد ضمن نطاقات ضيقة ومترابطة—عبر الورديات، وعبر المواد، وعبر الظروف البيئية. ولا ينشأ هذا التقارب إلا من أنظمة مصممة وفق فيزياء العملية—وليس مجرد خانات امتثال.
بحث
المنتجات الموصى بها
 روبوت لحام كابولي ذو 9 محاورروبوت لحام كابولي ذو 9 محاور لقطع العمل الفولاذية الكبيرة، مزود بالتتبع التلقائي واستيراد ثلاثي الأبعاد وأتمتة لحام CNC فعالة.

 آلة قطع الأنابيب بالليزر الليفي CNC1.مقدمة عن آلة قطع الأنابيب بالليزر الليفي CNC:
تقوم آلة القطع بالليزر بتركيز شعاع الليزر المنبعث من مصدر الليزر عبر نظام المسار البصري إلى شعاع ليزر عالي الكثافة للطاقة. ويوجَّه شعاع الليزر هذا إلى سطح قطعة العمل، مما يؤدي إلى وصولها إلى نقطة الانصهار أو الغليان. وفي الوقت نفسه، يقوم الغاز عالي الضغط المحوري مع شعاع الليزر بإزالة المعدن المنصهر أو المتبخر. شطف الحواف وتفريزها للخزانات الثقيلةهذه السلسلة من ماكينات شطف الحواف وتفريزها للخزانات الثقيلة هي حل متخصص عالي الكفاءة، مصمم لشطف حواف خزانات التخزين الكبيرة وأوعية الضغط والمكونات الإنشائية الثقيلة. يتميز الإطار الرئيسي بهيكل ملحوم متكامل يتبعه تلدين لإزالة الإجهادات بدرجة حرارة عالية، مما يزيل الإجهادات الداخلية بفعالية لضمان الاستقرار طويل الأمد للأبعاد ومنع التشوه. تجمع الماكينة بين تصميم عالي الصلابة وتقنية تحكم متقدمة، وهي مصممة خصيصًا لمواجهة تحديات الألواح فائقة السماكة وقطع العمل كبيرة الحجم.
- ماكينة تفريز الحواف غير القياسية بدون عارضة ضغطفي صناعة تصنيع المعدات الثقيلة، تحدد كفاءة ودقة عملية شطف حواف الصفائح بشكل مباشر جودة اللحام اللاحقة وجداول الإنتاج الإجمالية. ولمواجهة تحديات المعالجة المتزايدة المتطلبات، نقدم بفخر ماكينة تفريز حواف الشطف غير القياسية من سلسلة XBN (بدون عارضة ضغط). وقد طورت شركتنا هذه الماكينة استنادًا إلى أبحاث معمقة لنظيراتها المحلية والدولية، وهي تمثل حلاً جديدًا عالي الكفاءة للتفريز، مصممًا خصيصًا للصفائح فائقة السماكة وقطع العمل غير القياسية وظروف التشغيل المعقدة. وتتجاوز هذه الماكينة قيود القشط التقليدي أو القطع باللهب، حيث تستخدم تقنية التفريز عالي السرعة لتحقيق نقلة نوعية في كل من كفاءة المعالجة ودقتها.
- آلة تثقيب ووضع علامات CNC للصفائح الفولاذيةالطرازات: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
هذه السلسلة عبارة عن آلة تثقيب ووَسْم CNC متخصصة، مصممة بشكل أساسي لمعالجة الصفائح الفولاذية في صناعة الأبراج الفولاذية. كما أنها مناسبة تمامًا لتطبيقات التثقيب والوسم في مختلف القطاعات الصناعية الأخرى. - روبوت لحام صناعي MIG سداسي المحاور بمدى ذراع 2000 ممصُمم روبوت اللحام هذا لإجراء لحام القوس بشكل موثوق في بيئات الإنتاج القاسية، ويتميز بمدى وصول طويل، وتكرارية مستقرة، وتركيب مرن.







أرسل لنا رسالة