




خدمات اللحام والتصنيع: ما الذي يتوقعه موردو السيارات من المستوى الأول في تأهيل الموردين واتفاقيات مستوى الخدمة لمهلة التسليم
خدمات اللحام والتصنيع: ما الذي يتوقعه موردو السيارات من المستوى الأول في تأهيل الموردين واتفاقيات مستوى الخدمة لمهلة التسليم
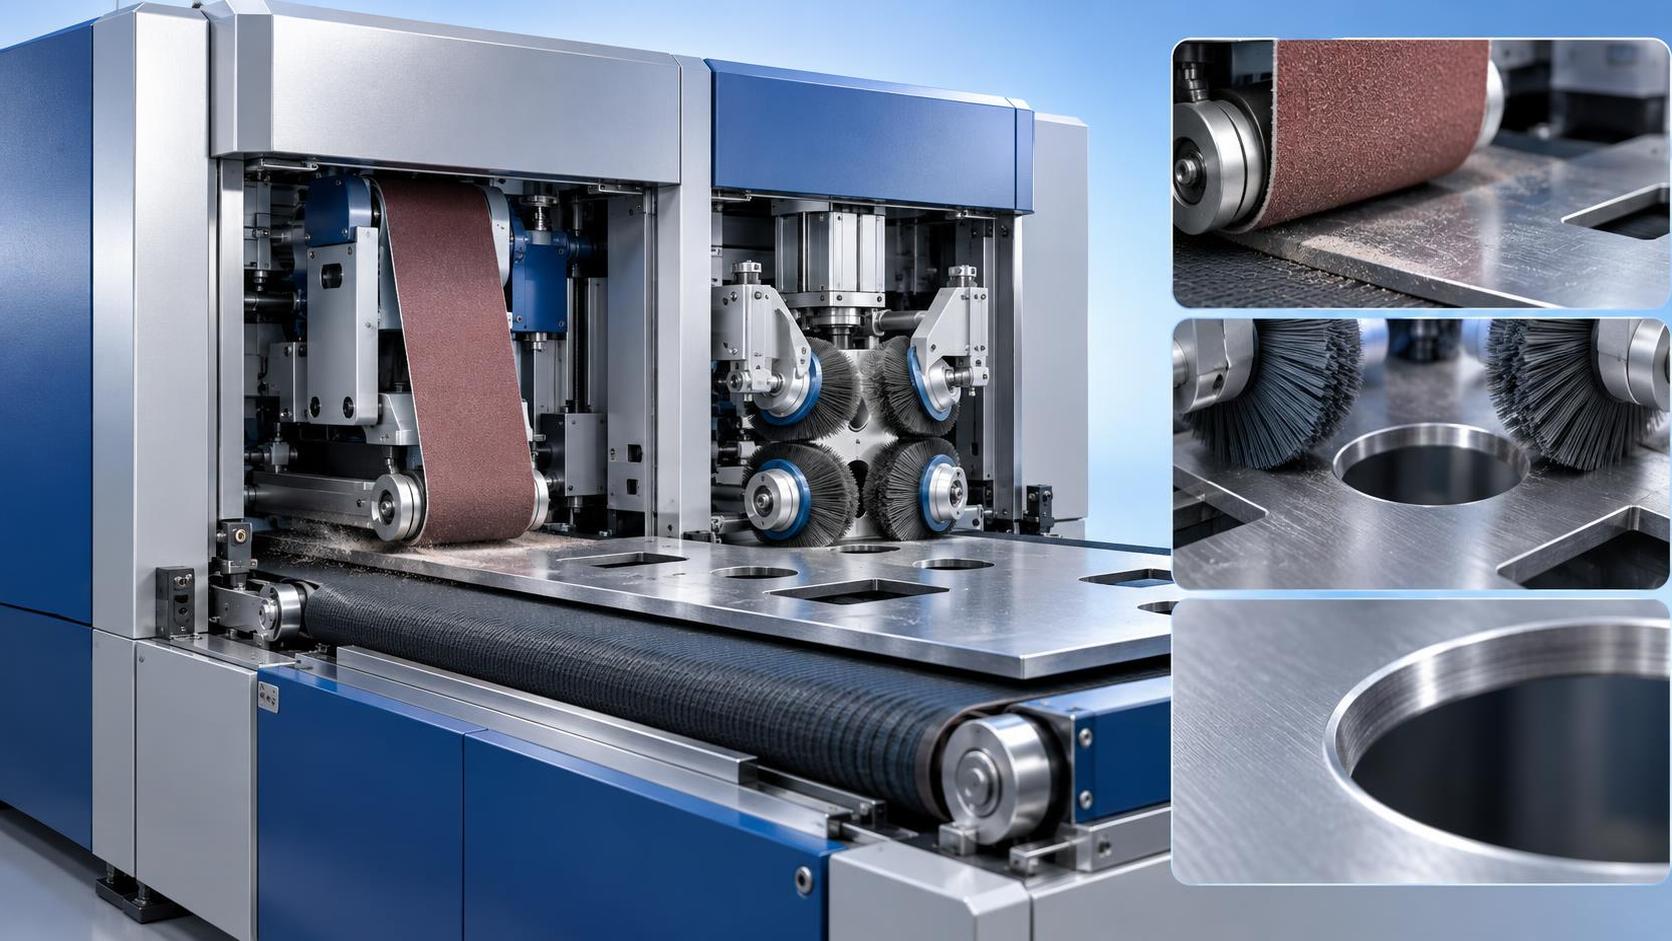
لا يتعامل مورّدو السيارات من المستوى الأول مع خدمات اللحام والتصنيع باعتبارها مدخلات سلعية، بل كامتدادات مدمجة للعمليات — حيث لا يكون التأهيل تدقيقًا لمرة واحدة، ولا تكون اتفاقيات مستوى الخدمة الخاصة بالمهل الزمنية مجرد بنود هامشية في العقود. إنها حدود تشغيلية غير قابلة للتفاوض تؤثر مباشرةً في جداول الإطلاق، ووقت تشغيل خطوط الإنتاج، واعتماد PPAP. بالنسبة لمتخصصي المشتريات وتقييم الموردين، لا يتمثل السؤال الحاسم في ما إذا كان المورد *يقدم* خدمات اللحام أو التصنيع، بل في ما إذا كانت منظومة قدراته، وحوكمته للجودة، وانضباطه في التسليم تتوافق مع واقع أنظمة إنتاج مورّدي المستوى الأول: خطوط تجميع عالية التنوع ومنخفضة التسامح تعمل وفق تسلسل الإنتاج مباشرةً، وتغذيها سلاسل توريد متعددة المستويات بموجب بروتوكولات لوجستية مملوكة لمصنعي المعدات الأصلية.
تبدأ متطلبات التأهيل ببنية التتبع، وليس بشهادات ISO. يتطلب مورد المستوى الأول رؤية فورية لحالة دفعات المواد، وتسجيل معلمات اللحام (الجهد، التيار، سرعة الحركة، تدفق الغاز)، وتقارير الفحص غير الإتلافي بعد اللحام — وكلها مرتبطة بأرقام القطع الفردية وتسلسلات التجميع. وهذا يعني أن المعدات يجب أن تدعم التكامل الرقمي: تحكم قائم على PLC ومتوافق مع OPC UA أو MTConnect، وليس واجهات HMI مستقلة. كما يعني أن التحقق من العملية يجب أن يُجرى على معدات بمستوى إنتاجي — وليس على نماذج عرض بمقياس مختبري — باستخدام معادن الحشو والمواد الأساسية وهندسات الوصلات الدقيقة المحددة في مواصفات إجراءات اللحام (WPS) الخاصة بمصنع المعدات الأصلية. يفشل الموردون الذين يعتمدون على «عمليات مؤهلة» عامة دون ربطها بتكوينات آلات محددة، وشهادات المشغلين، وسجلات الصيانة عند البوابة الأولى.
تتسم اتفاقيات مستوى الخدمة الخاصة بالمهل الزمنية بالدقة نفسها — وهي أكثر أهمية بكثير مما توحي به الأيام التقويمية. إن اتفاقية مستوى خدمة مدتها 4 أسابيع للتجميعات الفرعية الملحومة لا تعني «التسليم خلال 28 يومًا». بل تعني اعتماد القطعة الأولى خلال 10 أيام عمل، والإفراج عن الدفعة الكاملة في موعد أقصاه اليوم 22، وعدم التسامح مطلقًا مع انزلاق الجدول الزمني بسبب حلقات إعادة العمل الناجمة عن عدم اتساق حالة الحواف، أو بقاء النتوءات، أو الانحرافات البعدية عبر الدفعة. وهذه النقطة الأخيرة هي التي تجعل قدرة المعالجة المسبقة واللاحقة للتصنيع حاسمة. إن الأجزاء الأولية المقطوعة بالليزر أو البلازما التي تصل إلى محطة اللحام مع خبث غير مُزال، أو نتوءات دقيقة حول محيط الثقوب، أو أنصاف أقطار حواف غير متسقة، تفرض عمليات رتوش يدوية — وهي مصدر معروف للتباين والتأخير وعدم المطابقة في عمليات تدقيق مورّدي المستوى الأول. إن إزالة النتوءات آليًا ليست رفاهية تشطيبية؛ بل هي شرط مسبق لبدء قوس كهربائي مستقر، واختراق متسق، وتثبيت متكرر في الجيجات.
لهذا السبب تهم معلمات الأداء على مستوى المعدات أكثر من أوصاف الخدمات. خذ إعداد الحواف مثالًا: إذا كان المورد يستخدم إزالة نتوءات يدوية أو شبه آلية، فإن تباين زمن الدورة يزداد بنسبة 15–30%، وينخفض اتساق زاوية R عبر الثقوب إلى أقل من 85% — مما يؤدي إلى الرفض أثناء فحص العينة الأولى. في المقابل، يحافظ نظام مرور آلي بالكامل مثل آلة إزالة النتوءات للصفائح المعدنية RNS1300 على قابلية تكرار زاوية R بمقدار ±0.05 mm عبر سماكات من 0.5–40 mm، ويتعامل مع دفعات مواد مختلطة دون إعادة معايرة، ويدمج الامتزاز الفراغي لمنع تحرك القطعة أثناء المعالجة عالية السرعة. ويضمن تصميمه ثنائي المحطة — حزام كاشط لإزالة الخبث وفرش أسطوانية رباعية المحاور لمعالجة الحواف والثقوب بزاوية 360° — أن كل سطح يُعرض على روبوت اللحام يفي بالخط الأساسي الهندسي المطلوب لدقة مسار شعلة الروبوت. والأهم من ذلك، أن نظام النقل الذي يتحكم به PLC (0.5–8 m/min) وأدوات التحكم المستقلة في رؤوس الطحن يتيحان ضبط الإنتاجية دون التضحية بجودة التشطيب — وهي ضرورة عند موازنة استغلال خلية اللحام مع اختناقات التصنيع.
لا يقتصر الامتثال على علامة CE أو شهادة ISO9001. يطلب موردو المستوى الأول أدلة على أن المعدات صُممت وتحقق من صلاحيتها في ظل حالات إجهاد خاصة بصناعة السيارات: دورات حرارية عبر الورديات، ومقاومة دخول الغبار في البيئات عالية الجسيمات، والتوافق الكهرومغناطيسي مع الخلايا الروبوتية المجاورة. ويجب أن تدعم المعدات أيضًا جدولة الصيانة الوقائية المتوافقة مع الفترات الموصى بها من قِبل مصنع المعدات الأصلية — وليس الإعدادات الافتراضية للمصنع. فعلى سبيل المثال، يؤدي تتبع عمر الحزام الكاشط المدمج في نظام التحكم، مع مشغلات تصحيح تلقائية تستند إلى مراقبة كهروضوئية بالليزر، إلى تقليل وقت التوقف غير المخطط له الناجم عن عدم محاذاة الحزام بأكثر من 70% في خطوط الختم عالية الحجم. وبالمثل، تمنع أنظمة التقاط الغبار الرطب ذات كفاءة ترشيح ≥85% وترسيب برذاذ الماء تلوث الجسيمات المعدنية الدقيقة المحمولة جوًا لمناطق الطلاء أو التجميع المجاورة — وهو سبب جذري متكرر لتسرب عيوب الطلاء التي يُتتبع مصدرها إلى التصنيع في المراحل السابقة.
ما يميز الموردين المؤهلين عن أولئك الذين يُحصرون في التوريد الثانوي هو كيفية إدارتهم للتباين — وليس مجرد أدائهم المتوسط. قد يقدّم المورد عرضًا بمهلة زمنية تبلغ 3 أسابيع، ولكن إذا تجاوز الانحراف المعياري 3.2 يوم، فإن اتفاقية مستوى الخدمة تلك غير موثوقة إحصائيًا للمكونات الحرجة للإطلاق. لذلك يجب أن يفحص التقييم بيانات التسليم في الموعد المحدد (OTD) التاريخية، مجزأة حسب تعقيد عائلة القطع، لا حسب الإجماليات المجمعة. ويجب أن يراجع معدلات الخردة وإعادة العمل المرتبطة بخطوات تصنيع محددة — لا سيما تلك التي تنطوي على طرق ربط حساسة للحواف مثل لحام النحاس بالليزر أو التثبيت بالبرشام ذاتي الاختراق. كما يجب التحقق من أن نظام المعايرة الداخلي للمورد لا يغطي أدوات القياس فحسب، بل أيضًا حركيات الآلات: التحقق من انحراف المغزل لجيجات التفريز المستخدمة في محاذاة جيجات اللحام، أو فحوص اتساق شد الأحزمة عبر محطات إزالة النتوءات.
لا يوجد مقدم خدمات لحام أو تصنيع «أفضل» عالميًا لقطاع السيارات من المستوى الأول. يوجد فقط التوافق الصحيح للقدرات مع المتطلبات الوظيفية لمكوّن معين، وملف الحجم، ونقطة التكامل ضمن تسلسل التجميع. قد يفتقر مورد متميز في اللحام الروبوتي عالي الدقة بتقنية MIG لهياكل التصادم المصنوعة من الألومنيوم إلى التحكم في الكتلة الحرارية اللازم للتجميعات الفرعية الكبيرة لهياكل الشاسيه الفولاذية. وقد لا ينجح مورد آخر قوي في القطع بالبلازما CNC في تحقيق سلامة السطح بعد المعالجة عند تغذية القطع إلى عمليات الربط بالمواد اللاصقة. ولا تتمثل مهمة التقييم في تصنيف الموردين، بل في مواءمة حدود العمليات الموثقة لكل مرشح — بما في ذلك مواصفات المعدات، ونطاق شهادات المشغلين، وسجل أنماط الفشل — مع النطاق التقني المحدد في قائمة المواد الهندسية.
بالنسبة للمقيّمين، يعني ذلك تحويل التركيز من أوصاف الخدمات إلى أدلة قدرة قابلة للتحقق: سجلات لحام مؤرشفة مع آثار معلمات مؤرخة زمنيًا، وتقارير قياس زاوية R لإزالة النتوءات مأخوذة كعينات عبر عمليات تشغيل الدفعات الكاملة، ومخططات أداء OTD تُظهر الانحراف المعياري إلى جانب المتوسط. ويعني التعامل مع مواصفات المعدات — مثل سرعة حزام الصنفرة في RNS1300 البالغة 12 m/s، ونطاق دوران الفرش من 0–1500 r/min، واستقرار الامتزاز الفراغي المدفوع بواسطة PLC — ليس كبيانات تسويقية، بل كمؤشرات بديلة لمتانة العملية. لأنه في قطاع السيارات من المستوى الأول، غالبًا ما يكمن الفرق بين التأهيل والاستبعاد في قدرة الآلة على الحفاظ على سماحية زاوية R قدرها 0.3 mm عبر 10,000 قطعة — وليس في مجرد *ادعائها* إزالة النتوءات من الصفائح المعدنية.
بحث
المنتجات الموصى بها
 روبوت لحام كابولي ذو 9 محاورروبوت لحام كابولي ذو 9 محاور لقطع العمل الفولاذية الكبيرة، مزود بالتتبع التلقائي واستيراد ثلاثي الأبعاد وأتمتة لحام CNC فعالة.

 آلة قطع الأنابيب بالليزر الليفي CNC1.مقدمة عن آلة قطع الأنابيب بالليزر الليفي CNC:
تقوم آلة القطع بالليزر بتركيز شعاع الليزر المنبعث من مصدر الليزر عبر نظام المسار البصري إلى شعاع ليزر عالي الكثافة للطاقة. ويوجَّه شعاع الليزر هذا إلى سطح قطعة العمل، مما يؤدي إلى وصولها إلى نقطة الانصهار أو الغليان. وفي الوقت نفسه، يقوم الغاز عالي الضغط المحوري مع شعاع الليزر بإزالة المعدن المنصهر أو المتبخر. شطف الحواف وتفريزها للخزانات الثقيلةهذه السلسلة من ماكينات شطف الحواف وتفريزها للخزانات الثقيلة هي حل متخصص عالي الكفاءة، مصمم لشطف حواف خزانات التخزين الكبيرة وأوعية الضغط والمكونات الإنشائية الثقيلة. يتميز الإطار الرئيسي بهيكل ملحوم متكامل يتبعه تلدين لإزالة الإجهادات بدرجة حرارة عالية، مما يزيل الإجهادات الداخلية بفعالية لضمان الاستقرار طويل الأمد للأبعاد ومنع التشوه. تجمع الماكينة بين تصميم عالي الصلابة وتقنية تحكم متقدمة، وهي مصممة خصيصًا لمواجهة تحديات الألواح فائقة السماكة وقطع العمل كبيرة الحجم.
- ماكينة تفريز الحواف غير القياسية بدون عارضة ضغطفي صناعة تصنيع المعدات الثقيلة، تحدد كفاءة ودقة عملية شطف حواف الصفائح بشكل مباشر جودة اللحام اللاحقة وجداول الإنتاج الإجمالية. ولمواجهة تحديات المعالجة المتزايدة المتطلبات، نقدم بفخر ماكينة تفريز حواف الشطف غير القياسية من سلسلة XBN (بدون عارضة ضغط). وقد طورت شركتنا هذه الماكينة استنادًا إلى أبحاث معمقة لنظيراتها المحلية والدولية، وهي تمثل حلاً جديدًا عالي الكفاءة للتفريز، مصممًا خصيصًا للصفائح فائقة السماكة وقطع العمل غير القياسية وظروف التشغيل المعقدة. وتتجاوز هذه الماكينة قيود القشط التقليدي أو القطع باللهب، حيث تستخدم تقنية التفريز عالي السرعة لتحقيق نقلة نوعية في كل من كفاءة المعالجة ودقتها.
- آلة تثقيب ووضع علامات CNC للصفائح الفولاذيةالطرازات: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
هذه السلسلة عبارة عن آلة تثقيب ووَسْم CNC متخصصة، مصممة بشكل أساسي لمعالجة الصفائح الفولاذية في صناعة الأبراج الفولاذية. كما أنها مناسبة تمامًا لتطبيقات التثقيب والوسم في مختلف القطاعات الصناعية الأخرى. - روبوت لحام صناعي MIG سداسي المحاور بمدى ذراع 2000 ممصُمم روبوت اللحام هذا لإجراء لحام القوس بشكل موثوق في بيئات الإنتاج القاسية، ويتميز بمدى وصول طويل، وتكرارية مستقرة، وتركيب مرن.







أرسل لنا رسالة