




معدات اللحام بتغذية السلك: كيفية اختيار مغذي السلك المناسب لتطبيقات لحام MIG للصلب الطري مقابل الألومنيوم
معدات اللحام بتغذية السلك: كيفية اختيار مغذي السلك المناسب لتطبيقات لحام MIG للصلب الطري مقابل الألومنيوم
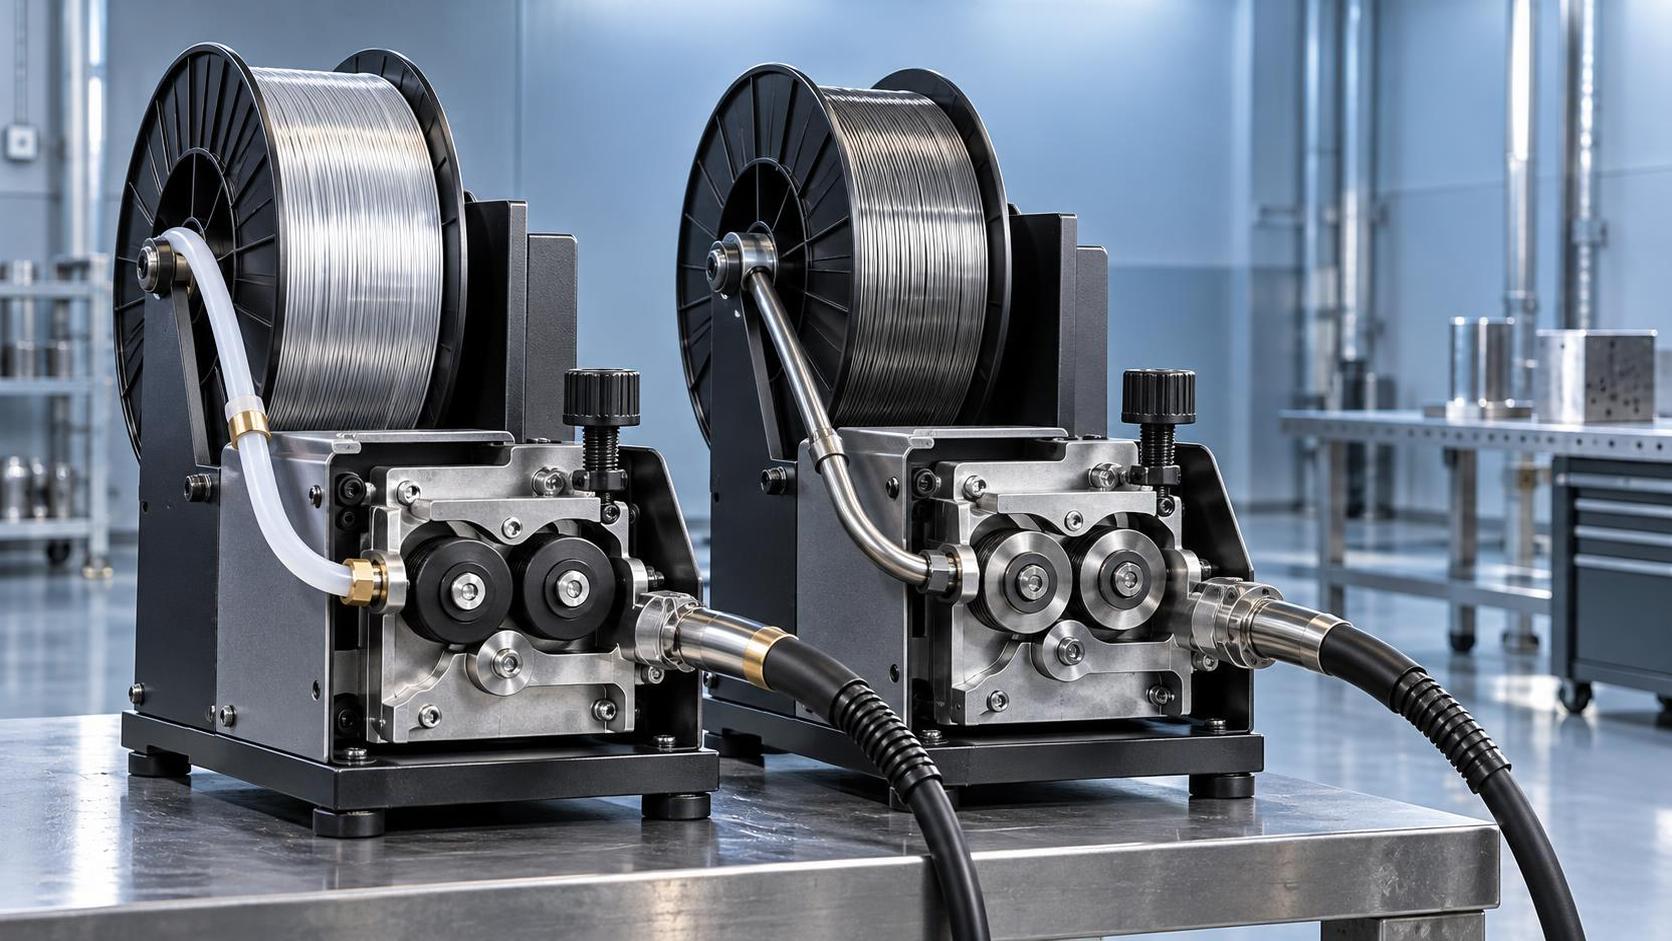
لماذا تُعد مقولة «وحدة تغذية واحدة تناسب الجميع» خرافة مكلفة في لحام MIG
إذا كنت تقيّم مغذيات الأسلاك لتطبيقات لحام MIG لكل من الفولاذ الطري والألمنيوم، وخصوصًا إذا كانت ورشتك تشغّل دفعات بمواد مختلطة، فمن المحتمل أنك صادفت مورّدين يقدمون مغذيات «عالمية» أو «ثنائية المواد». يبدو ذلك فعّالًا. لكن عمليًا، يعني هذا غالبًا تنازلات في بدء القوس، وتغذية غير متسقة للسلك، وزيادة فترات التوقف بسبب انسداد البطانة أو انزلاق بكرات الدفع، ولحامات تجتاز الفحص البصري لكنها تفشل في اختبارات الشد أو الثني تحت حمل الإنتاج. والمشكلة الأساسية ليست التوافق نظريًا، بل كيفية تحوّل الخصائص الفيزيائية الخاصة بالمادة — التوصيل الحراري، وسلوك طبقة الأكسيد، والخصائص الميكانيكية للسلك — إلى أداء فعلي لمغذي السلك.
واقعان ماديان لا يمكنك تجاهلهما
يتطلب الفولاذ الطري والألمنيوم معالجة مختلفة جذريًا في مرحلة تغذية السلك — وليس مجرد معلمات مختلفة، بل استجابات ميكانيكية مختلفة:
- الفولاذ الطري (ER70S-6، 0.035"–0.045") صلب وسهل التعامل ويتحمل الضغط الخلفي المعتدل. ويمكن تغذيته بشكل موثوق عبر بكرات دفع قياسية ذات مجرى U مع بطانات فولاذية — حتى عبر مسافات دفع وسحب أطول — طالما تم ضبط الشد بشكل متحفظ وتجنّب مسار البطانة الانحناءات الحادة.
- الألمنيوم (ER4043/5356، 0.030"–0.047") لين ومرن وحساس للغاية للاحتكاك. تزيد طبقة الأكسيد فيه من مقاومة السطح، بينما تعني مقاومة الخضوع المنخفضة أن أي عدم محاذاة طفيف أو ضغط زائد من بكرات الدفع يؤدي إلى التشوه أو التقشير أو «تعشش السلك». كما يتطلب الألمنيوم مسارات بطانة أقصر وأكثر سلاسة (ويُفضّل أن تكون <10 ft)، وبطانات غير معدنية (PTFE أو النايلون)، وبكرات دفع متخصصة — عادةً ذات مجرى V أو مجرى U مزودة بحشوات من المطاط أو Delrin — للإمساك بالسلك دون سحقه.
لا يتعلق الأمر بالتفضيل، بل بنقل القوة. فمغذي السلك المصمم للفولاذ يطبق قوة ضغط وعزم دوران أكبر مما يلزم لسلك الألمنيوم، ما يؤدي إلى سرعة تغذية غير متسقة وسلوك غير منتظم للقوس. وعلى العكس، يفتقر المغذي المضبوط للألمنيوم إلى احتياطي العزم اللازم لأسلاك الفولاذ الأكثر سماكة أو لبدء التشغيل البارد بعد تغيير البكرة.
ما الذي يهم حقًا عند اختيار مغذي السلك — وليس ما تبرزه الكتيبات
ينبغي للمقيّمين الفنيين إعطاء الأولوية لأربعة معايير وظيفية، وليس للفئات التسويقية:
1. هندسة بكرات الدفع وتوافق المواد
تعمل البكرات الفولاذية ذات المجرى U مع الفولاذ، لكنها ستخدش أو تسطح سلك الألمنيوم. توفر البكرات ذات المجرى V والحشوات اللينة تلامسًا مطابقًا، مما يقلل التشوه. والأهم هو أن تكون البكرة قابلة للاستبدال بسهولة *من دون إعادة معايرة تغذية المحرك الراجعة*. تتطلب بعض المغذيات إعادة ضبط البرنامج الثابت أو إعادة معايرة العزم عند تبديل أنواع البكرات؛ تجنبها. ابحث عن أنظمة فهرسة ميكانيكية يكون فيها موضع البكرة قابلاً للتكرار فعليًا ضمن ±0.1 mm.
2. تصميم نظام البطانة
لا تكفي «بطانة متوافقة». بالنسبة للألمنيوم، يجب أن تكون البطانة محكمة الإغلاق بالكامل من الطرفين (من دون انتقالات معدنية مكشوفة)، وأن تتمتع بأقل تغير في القطر الداخلي (<±0.002")، وأن تستخدم طلاءات منخفضة الاحتكاك. وغالبًا ما تحتوي البطانات الفولاذية — حتى تلك «المصنفة للألمنيوم» — على نتوءات مجهرية ناتجة عن التصنيع تلتقط السلك اللين. تقلل القنوات المبطنة بـ PTFE ذات الأسطح الداخلية الملساء والمستمرة المقاومة بنسبة تصل إلى 40% مقارنة بالبطانات الفولاذية القياسية، مما يحسن بشكل مباشر موثوقية البدء واستقرار الجهد.
3. استجابة المحرك وسرعة حلقة التغذية الراجعة
تعني الكتلة الحرارية المنخفضة للألمنيوم أن جهد القوس يتذبذب بسرعة أكبر أثناء انتقال القصر الكهربائي. لا يستطيع مغذي السلك ذو الاستجابة البطيئة لحلقة التيار (>20 ms) التعويض بالسرعة الكافية، مما يسبب احتراق السلك العكسي أو المسامية عند بداية كل لحام. تحقق من معدل أخذ العينات لوحدة تحكم المحرك: ≥1 kHz هو الحد الأساسي؛ ويوصى بـ ≥2 kHz لتطبيقات الألمنيوم باللحام النبضي MIG. تحقق أيضًا مما إذا كان المغذي يستخدم استشعار تيار بحلقة مغلقة (وليس مجرد تقدير قائم على الجهد) — فهذا يؤثر في قابلية التكرار عبر أقطار البكرات المختلفة.
4. التعامل مع البكرات وإدارة الشد
تكون بكرات الألمنيوم عادةً بوزن 10–15 lb (مقابل 33–50 lb للفولاذ). تعني البكرات الأخف قصورًا ذاتيًا أقل، لذا يجب أن تعدّل أنظمة فرامل المغذي الشد ديناميكيًا، لا أن تطبق ضغط نابض ثابتًا فقط. يسبب الكبح الزائد تمدد السلك وتردد التغذية؛ بينما يؤدي الكبح غير الكافي إلى الارتداد والتشابك. ابحث عن مغذيات مزودة بتحكم نشط في الفرامل مرتبط بتغذية عزم المحرك الراجعة، وليس فرامل ميكانيكية سلبية.
متى تغيّر الأتمتة المتكاملة المعادلة
في الخلايا شبه المؤتمتة، يظل اختيار المغذي قرارًا مستقلًا إلى حد كبير. ولكن في خطوط MIG الروبوتية — لا سيما تلك التي تتعامل مع مواد مختلطة — يصبح المغذي جزءًا من حلقة تحكم مترابطة بإحكام. إن هبوط الجهد عبر مسارات الكابلات الطويلة، واهتزاز السلك الناتج عن حركة الروبوت، وتحولات المعلمات التي يطلقها البرنامج، كلها تضغط على استجابة المغذي. وهنا، يكون الاتساق أهم من السرعة الخام.
خذ روبوت المناولة متعدد الأغراض BR20iB-20 على سبيل المثال: تتيح قابلية تكراره البالغة ±0.08 mm تموضعًا دقيقًا للشعلة، ولكن فقط إذا تطابقت سرعة تغذية السلك مع سرعة الحركة المبرمجة ضمن ±1.5%. إن مغذي السلك الذي يتميز بتدرج تسارع بطيء أو تأخير بدء غير متسق سيقوّض هذه الدقة — بغض النظر عن دقة الروبوت. في مثل هذه الإعدادات، تتيح المغذيات المزودة بواجهات CANopen أو EtherNet/IP مدمجة (وليس فقط 0–10 V تناظرية) مزامنة فورية مع وحدات التحكم بحركة الروبوت، مما يقلل زمن التأخير بين أمر المسار وتوصيل السلك.
قائمة تحقق عملية للتقييم قبل الشراء
لا تعتمد على أوراق المواصفات وحدها. اختبر في ظروف تطابق سير عملك الفعلي:
- نفّذ 3 لحامات متتالية مدة كل منها 10 دقائق على لوح ألمنيوم بسماكة 1/4" باستخدام ER4043 بقطر 0.035" — وتحقق من اتساق بدء القوس، وعدم وجود انغراز للسلك، وحالة طرف السلك بعد اللحام (من دون تشكل رأس فطري أو تسطح).
- انتقل إلى ER70S-6 بقطر 0.045" على فولاذ بسماكة 3/8"، مع نفس إعداد الوصلة. راقب تردد التغذية أثناء تغييرات الاتجاه السريعة (مثل أنماط النسج) وقِس تباين الجهد عبر مقطع مدته 5 ثوانٍ.
- غيّر البكرات في منتصف الوردية — وقِس الوقت اللازم لاستعادة تغذية مستقرة عند شدة تيار كاملة. إذا كان >90 seconds، ففكر في ميزات المعايرة التلقائية للشد.
- تحقق من إجراء استبدال البطانة: هل يمكن إنجازه خلال <5 minutes من دون تفكيك مسار السلك بالكامل؟ إذا لم يكن ذلك ممكنًا، فضع في الحسبان وقت الصيانة المجدولة، وليس وقت التشغيل فقط.
لا يوجد حل «عالمي» — لكن يوجد مسار واضح للمضي قدمًا
لا يوجد مغذي سلك واحد يقدم أداءً متساويًا مع الفولاذ الطري والألمنيوم من دون تنازلات. ويعتمد النهج الصحيح على واقع عملياتك:
- الورش ذات التنوع العالي والإنتاج المنخفض تستفيد من مغذيات مخصصة لكل مادة — مقترنة بحوامل تركيب سريعة التبديل — بدلًا من وحدة «مرنة» واحدة لا تؤدي جيدًا في كلتا الحالتين.
- الخطوط الروبوتية التي تشغّل المادتين ينبغي أن تتعامل مع المغذي بوصفه جزءًا من المنظومة الطرفية للروبوت. أعطِ الأولوية لتوافق الواجهة، والتحكم بحلقة مغلقة، وأزمنة الاستجابة الموثقة بدلًا من أقصى سرعة تغذية.
- التركيبات الجديدة ينبغي أن تخصص ميزانية لوحدات مغذيات منفصلة (مثل الدفع والسحب للألمنيوم، والدفع المباشر للفولاذ) بدلًا من التعديل التحديثي لاحقًا — إذ تصبح قيود الأسلاك والتدريع والمساحة معيقة بمجرد تشغيل الخلية.
في نهاية المطاف، ليست جودة تغذية السلك تكلفة استهلاكية، بل متغيرًا أساسيًا في سلامة اللحام وكفاءة المشغل وتقليل الهدر. إن الاختيار بناءً على فيزياء المواد — وليس ادعاءات الكتالوج — يقلل وقت استكشاف الأعطال وإصلاحها، ويحسن معدل النجاح من المرة الأولى، ويطيل عمر المواد الاستهلاكية. وهنا تؤتي عملية التقييم الفني ثمارها — ليس في ورقة المواصفات، بل في خرزة اللحام.
بحث
المنتجات الموصى بها
 روبوت لحام كابولي ذو 9 محاورروبوت لحام كابولي ذو 9 محاور لقطع العمل الفولاذية الكبيرة، مزود بالتتبع التلقائي واستيراد ثلاثي الأبعاد وأتمتة لحام CNC فعالة.

 آلة قطع الأنابيب بالليزر الليفي CNC1.مقدمة عن آلة قطع الأنابيب بالليزر الليفي CNC:
تقوم آلة القطع بالليزر بتركيز شعاع الليزر المنبعث من مصدر الليزر عبر نظام المسار البصري إلى شعاع ليزر عالي الكثافة للطاقة. ويوجَّه شعاع الليزر هذا إلى سطح قطعة العمل، مما يؤدي إلى وصولها إلى نقطة الانصهار أو الغليان. وفي الوقت نفسه، يقوم الغاز عالي الضغط المحوري مع شعاع الليزر بإزالة المعدن المنصهر أو المتبخر. شطف الحواف وتفريزها للخزانات الثقيلةهذه السلسلة من ماكينات شطف الحواف وتفريزها للخزانات الثقيلة هي حل متخصص عالي الكفاءة، مصمم لشطف حواف خزانات التخزين الكبيرة وأوعية الضغط والمكونات الإنشائية الثقيلة. يتميز الإطار الرئيسي بهيكل ملحوم متكامل يتبعه تلدين لإزالة الإجهادات بدرجة حرارة عالية، مما يزيل الإجهادات الداخلية بفعالية لضمان الاستقرار طويل الأمد للأبعاد ومنع التشوه. تجمع الماكينة بين تصميم عالي الصلابة وتقنية تحكم متقدمة، وهي مصممة خصيصًا لمواجهة تحديات الألواح فائقة السماكة وقطع العمل كبيرة الحجم.
- ماكينة تفريز الحواف غير القياسية بدون عارضة ضغطفي صناعة تصنيع المعدات الثقيلة، تحدد كفاءة ودقة عملية شطف حواف الصفائح بشكل مباشر جودة اللحام اللاحقة وجداول الإنتاج الإجمالية. ولمواجهة تحديات المعالجة المتزايدة المتطلبات، نقدم بفخر ماكينة تفريز حواف الشطف غير القياسية من سلسلة XBN (بدون عارضة ضغط). وقد طورت شركتنا هذه الماكينة استنادًا إلى أبحاث معمقة لنظيراتها المحلية والدولية، وهي تمثل حلاً جديدًا عالي الكفاءة للتفريز، مصممًا خصيصًا للصفائح فائقة السماكة وقطع العمل غير القياسية وظروف التشغيل المعقدة. وتتجاوز هذه الماكينة قيود القشط التقليدي أو القطع باللهب، حيث تستخدم تقنية التفريز عالي السرعة لتحقيق نقلة نوعية في كل من كفاءة المعالجة ودقتها.
- آلة تثقيب ووضع علامات CNC للصفائح الفولاذيةالطرازات: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
هذه السلسلة عبارة عن آلة تثقيب ووَسْم CNC متخصصة، مصممة بشكل أساسي لمعالجة الصفائح الفولاذية في صناعة الأبراج الفولاذية. كما أنها مناسبة تمامًا لتطبيقات التثقيب والوسم في مختلف القطاعات الصناعية الأخرى. - روبوت لحام صناعي MIG سداسي المحاور بمدى ذراع 2000 ممصُمم روبوت اللحام هذا لإجراء لحام القوس بشكل موثوق في بيئات الإنتاج القاسية، ويتميز بمدى وصول طويل، وتكرارية مستقرة، وتركيب مرن.







أرسل لنا رسالة