




Оборудование для сварки с подачей проволоки: как выбрать подходящий механизм подачи проволоки для MIG-сварки низкоуглеродистой стали и алюминия
Оборудование для сварки с подачей проволоки: как выбрать подходящий механизм подачи проволоки для MIG-сварки низкоуглеродистой стали и алюминия
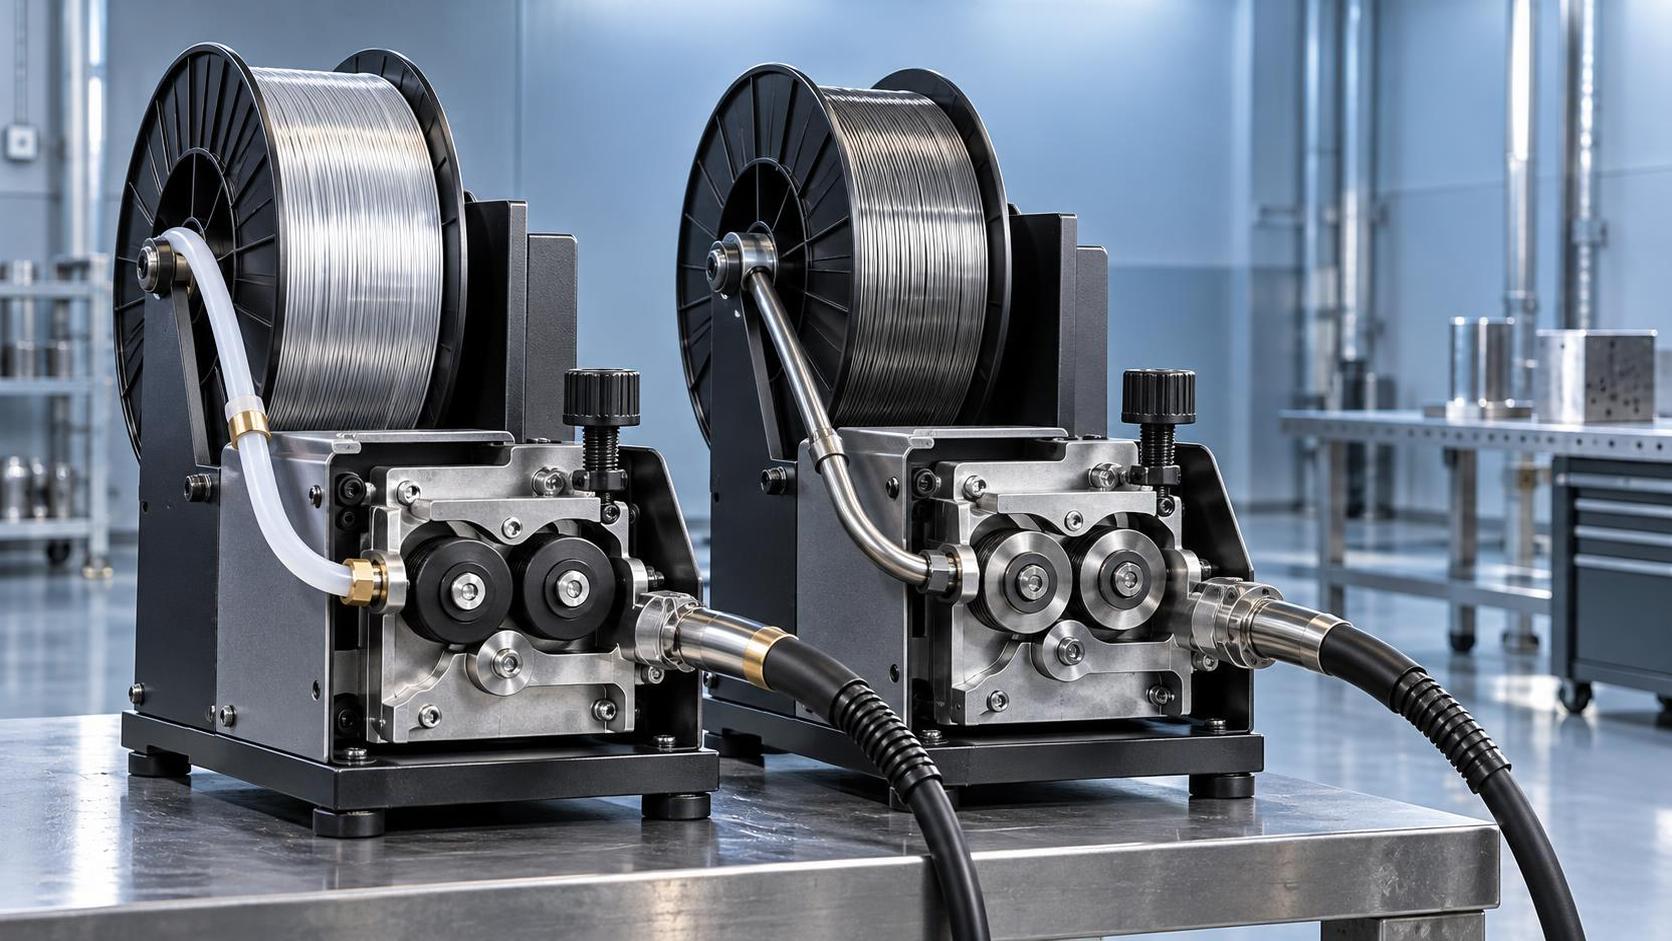
Почему «один механизм подачи подходит для всего» — дорогостоящий миф в MIG-сварке
Если вы оцениваете механизмы подачи проволоки как для MIG-сварки низкоуглеродистой стали, так и алюминия — особенно если на вашем предприятии выполняются партии изделий из смешанных материалов, — вы, вероятно, сталкивались с поставщиками, предлагающими «универсальные» или «двухматериальные» механизмы подачи. Это звучит эффективно. На практике это часто означает ухудшенный поджиг дуги, нестабильную подачу проволоки, увеличение простоев из-за засорения канала или проскальзывания подающих роликов, а также сварные швы, которые проходят визуальный контроль, но не выдерживают испытаний на растяжение или изгиб при производственной нагрузке. Основная проблема заключается не в совместимости на бумаге, а в том, как физические свойства конкретных материалов — теплопроводность, поведение оксидного слоя и механические свойства проволоки — влияют на фактическую производительность механизма подачи.
Две особенности материалов, которые нельзя игнорировать
Низкоуглеродистая сталь и алюминий требуют принципиально разного обращения на этапе подачи проволоки — не только различных параметров, но и разных механических характеристик:
- Низкоуглеродистая сталь (ER70S-6, 0.035"–0.045") является жесткой, неприхотливой и устойчивой к умеренному противодавлению. Она надежно подается через стандартные подающие ролики с U-образной канавкой и стальные каналы — даже на более длинных расстояниях в системах push-pull — при условии консервативной настройки натяжения и отсутствия резких изгибов в прокладке канала.
- Алюминий (ER4043/5356, 0.030"–0.047") мягкий, упругий и очень чувствительный к трению. Его оксидный слой увеличивает поверхностное сопротивление, а низкий предел текучести означает, что даже незначительная несоосность или чрезмерное давление подающих роликов вызывает деформацию, стружкообразование или «птичье гнездо». Для алюминия также требуются более короткие и плавные каналы (в идеале <10 ft), неметаллические каналы (PTFE или нейлон) и специальные подающие ролики — обычно с V-образной или U-образной канавкой с резиновыми или Delrin-вставками — обеспечивающие захват без смятия проволоки.
Речь идет не о предпочтениях, а о передаче усилия. Механизм подачи, оптимизированный для стали, прикладывает слишком большое усилие прижатия и крутящий момент для алюминиевой проволоки, что приводит к нестабильной скорости подачи и неустойчивому поведению дуги. Напротив, механизм подачи, настроенный для алюминия, не обладает запасом крутящего момента, необходимым для более толстой стальной проволоки или холодного пуска после смены катушки.
Что действительно важно при выборе механизма подачи, а не что выделяют в брошюрах
Техническим специалистам следует отдавать приоритет четырем функциональным критериям, а не маркетинговым категориям:
1. Геометрия подающих роликов и совместимость с материалами
Стальные ролики с U-образной канавкой подходят для стали, но они будут царапать или сплющивать алюминиевую проволоку. Ролики с V-образной канавкой и мягкими вставками обеспечивают прилегающий контакт, уменьшая деформацию. Крайне важно, чтобы ролик можно было легко заменить *без повторной калибровки обратной связи двигателя*. Некоторые механизмы подачи требуют сброса прошивки или повторной калибровки крутящего момента при смене типа ролика; избегайте таких решений. Ищите системы механического индексирования, в которых положение ролика физически воспроизводимо с точностью ±0.1 mm.
2. Конструкция системы канала
Недостаточно просто «совместимого канала». Для алюминия канал должен быть полностью герметизирован с обоих концов (без открытых переходов к металлу), иметь минимальные изменения внутреннего диаметра (<±0.002") и использовать покрытия с низким коэффициентом трения. Стальные каналы — даже «предназначенные для алюминия» — часто имеют микрозадиры, возникшие при производстве, которые цепляют мягкую проволоку. Направляющие с PTFE-покрытием, имеющие гладкую непрерывную внутреннюю поверхность, снижают сопротивление до 40% по сравнению со стандартными стальными каналами, напрямую повышая надежность запуска и стабильность напряжения.
3. Отклик двигателя и скорость контура обратной связи
Меньшая тепловая масса алюминия означает, что напряжение дуги быстрее колеблется при переносе с коротким замыканием. Механизм подачи с медленным откликом контура тока (>20 ms) не может компенсировать это достаточно быстро, вызывая приваривание проволоки или пористость в начале каждого шва. Проверьте частоту дискретизации контроллера двигателя: ≥1 kHz является базовым уровнем; ≥2 kHz рекомендуется для импульсной MIG-сварки алюминия. Также проверьте, использует ли механизм подачи замкнутое измерение тока (а не только расчет на основе напряжения) — это влияет на повторяемость при использовании катушек разного диаметра.
4. Работа с катушкой и управление натяжением
Алюминиевые катушки обычно имеют массу 10–15 lb (по сравнению с 33–50 lb для стали). Более легкие катушки имеют меньшую инерцию, поэтому тормозные системы механизма подачи должны динамически регулировать натяжение, а не просто прикладывать фиксированное усилие пружины. Чрезмерное торможение вызывает растяжение проволоки и задержки подачи; недостаточное торможение приводит к обратному ходу и запутыванию. Ищите механизмы подачи с активным управлением тормозом, связанным с обратной связью по крутящему моменту двигателя, а не с пассивными механическими тормозами.
Когда интегрированная автоматизация меняет ситуацию
В полуавтоматических ячейках выбор механизма подачи в значительной степени остается самостоятельным решением. Однако в роботизированных MIG-линиях — особенно работающих со смешанными материалами — механизм подачи становится частью тесно связанного контура управления. Падение напряжения на длинных кабельных трассах, колебания проволоки, вызванные движением робота, и программно инициируемые изменения параметров создают дополнительную нагрузку на быстродействие механизма подачи. Здесь постоянство важнее максимальной скорости.
Возьмем, например, многофункционального робота для перемещения BR20iB-20: его повторяемость ±0.08 mm обеспечивает точное позиционирование горелки, но только если скорость подачи проволоки соответствует запрограммированной скорости перемещения в пределах ±1.5%. Механизм подачи с медленным набором ускорения или нестабильной задержкой запуска подорвет эту точность независимо от точности робота. В таких конфигурациях механизмы подачи со встроенными интерфейсами CANopen или EtherNet/IP (а не только аналоговыми 0–10 V) обеспечивают синхронизацию в реальном времени с контроллерами движения робота, сокращая задержку между командой траектории и подачей проволоки.
Практический контрольный список перед закупкой
Не полагайтесь только на спецификации. Проводите испытания в условиях, соответствующих вашему фактическому рабочему процессу:
- Выполните 3 последовательных 10-минутных сварочных шва на алюминиевой пластине 1/4" с использованием ER4043 0.035" — проверьте стабильность поджига дуги, отсутствие утыкания и состояние конца проволоки после сварки (без грибовидного расширения или сплющивания).
- Переключитесь на ER70S-6 0.045" на стали 3/8" при той же подготовке соединения. Контролируйте задержки подачи при быстрых изменениях направления (например, при колебательных траекториях) и измерьте разброс напряжения на 5-секундном участке.
- Меняйте катушки в середине смены — измерьте, сколько времени требуется для восстановления стабильной подачи при полной силе тока. Если >90 seconds, рассмотрите функции автоматической калибровки натяжения.
- Проверьте процедуру замены канала: можно ли выполнить ее за <5 minutes без разборки всего тракта подачи проволоки? Если нет, учитывайте время планового технического обслуживания, а не только время безотказной работы.
Нет «универсального» решения, но есть ясный путь вперед
Не существует единого механизма подачи проволоки, который обеспечивал бы одинаковую производительность для низкоуглеродистой стали и алюминия без компромиссов. Правильный подход зависит от ваших производственных условий:
- Предприятия с широким ассортиментом и небольшими объемами выигрывают от отдельных механизмов подачи для каждого материала в сочетании с быстросменными монтажными кронштейнами, а не от одного «гибкого» устройства, которое недостаточно эффективно для обоих материалов.
- Роботизированные линии, работающие с обоими материалами должны рассматривать механизм подачи как часть периферийной экосистемы робота. Отдавайте приоритет совместимости интерфейсов, управлению с обратной связью и документированному времени отклика, а не максимальной скорости подачи.
- Новые установки должны предусматривать в бюджете отдельные модули подачи (например, push-pull для алюминия, прямой привод для стали), а не модернизацию впоследствии — после ввода ячейки в эксплуатацию ограничения по проводке, экранированию и пространству становятся чрезмерными.
В конечном итоге качество подачи проволоки — это не расходная статья, а фундаментальная переменная, определяющая целостность сварного соединения, эффективность оператора и сокращение брака. Выбор, основанный на физике материалов, а не на заявлениях в каталогах, сокращает время поиска неисправностей, повышает выход годной продукции с первого прохода и продлевает срок службы расходных материалов. Именно здесь техническая оценка окупается — не в спецификации, а в сварном валике.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение