




Услуги сварки и изготовления конструкций: чего поставщики первого уровня для автомобильной промышленности ожидают от квалификации поставщиков и SLA по срокам выполнения
Услуги сварки и изготовления конструкций: чего поставщики первого уровня для автомобильной промышленности ожидают от квалификации поставщиков и SLA по срокам выполнения
Поставщики автомобильной промышленности уровня Tier-1 рассматривают услуги сварки и металлообработки не как стандартные закупаемые ресурсы, а как встроенное продолжение производственных процессов — где квалификация не ограничивается разовым аудитом, а SLA по срокам выполнения не являются второстепенными условиями контракта. Это непреложные операционные пороги, напрямую влияющие на графики запуска, бесперебойность работы линий и утверждение PPAP. Для специалистов по закупкам и оценке поставщиков ключевой вопрос заключается не в том, *предлагает* ли поставщик сварку или металлообработку, а в том, соответствуют ли его набор компетенций, система управления качеством и дисциплина поставок реалиям производственных систем Tier-1: сборочным линиям с высокой вариативностью продукции, низкими допусками и поставкой точно в последовательности, обеспечиваемым многоуровневыми цепочками поставок в рамках логистических протоколов, контролируемых OEM.
Требования к квалификации начинаются с архитектуры прослеживаемости, а не с сертификатов ISO. Поставщик Tier-1 нуждается в видимости в реальном времени статуса партий материалов, регистрации параметров сварки (напряжение, ток, скорость перемещения, расход газа) и отчетности по неразрушающему контролю после сварки — все это должно быть привязано к отдельным номерам деталей и последовательностям сборки. Это означает, что оборудование должно поддерживать цифровую интеграцию: управление на базе ПЛК с совместимостью OPC UA или MTConnect, а не автономные интерфейсы HMI. Это также означает, что валидация процессов должна проводиться на оборудовании производственного класса, а не на лабораторных демонстрационных установках, с использованием точно тех присадочных металлов, основных материалов и геометрии соединений, которые указаны в спецификациях процедуры сварки OEM (WPS). Поставщики, полагающиеся на общие «квалифицированные процессы» без их привязки к конкретным конфигурациям оборудования, сертификатам операторов и журналам технического обслуживания, не проходят первый этап проверки.
SLA по срокам выполнения столь же точны — и имеют гораздо более серьезные последствия, чем можно предположить по календарным дням. SLA в 4 недели для сварных подузлов не означает «поставка в течение 28 дней». Он означает утверждение первой детали в течение 10 рабочих дней, выпуск полной партии не позднее 22-го дня и нулевую терпимость к срыву графика из-за циклов доработки, вызванных нестабильным состоянием кромок, наличием заусенцев или изменением размеров в пределах партии. Именно здесь решающим становится потенциал предварительной и последующей обработки при изготовлении. Заготовки после лазерной или плазменной резки, поступающие на сварочную станцию с неудаленным шлаком, микрозаусенцами по периметру отверстий или неодинаковыми радиусами кромок, требуют ручной доработки — известного источника вариаций, задержек и несоответствий при аудитах Tier-1. Автоматическое удаление заусенцев — не роскошь финишной обработки, а необходимое условие стабильного возбуждения дуги, равномерного проплавления и повторяемого позиционирования в оснастке.
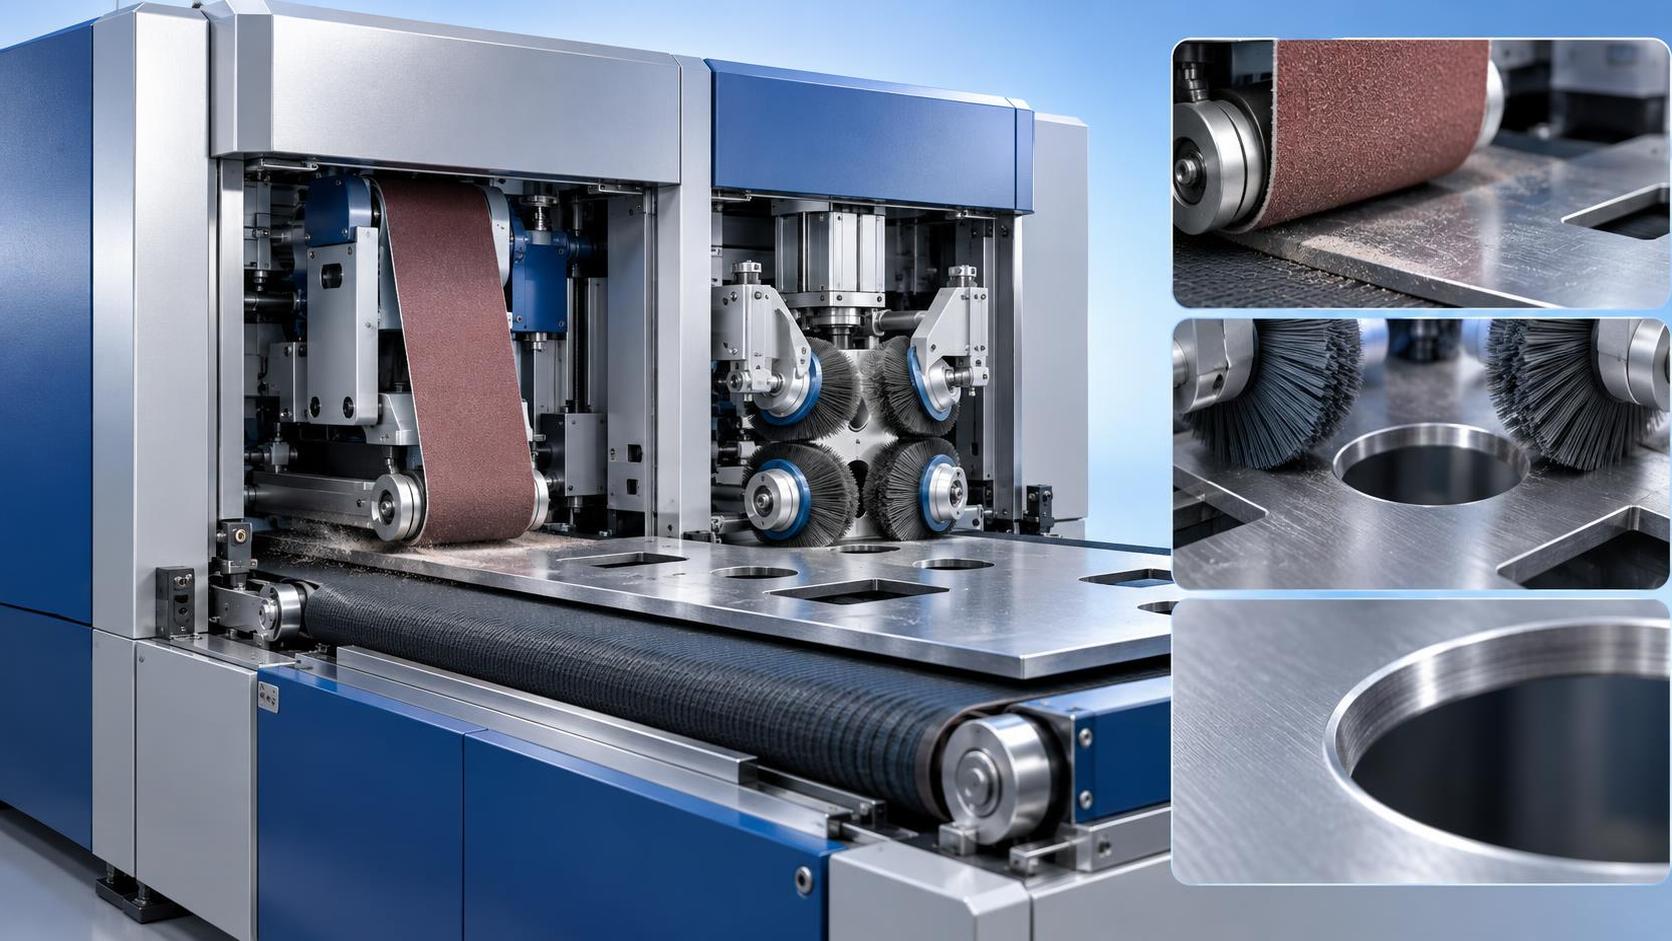
Поэтому параметры производительности на уровне оборудования важнее описаний услуг. Возьмем подготовку кромок: если поставщик использует ручное или полуавтоматическое удаление заусенцев, вариативность времени цикла возрастает на 15–30%, а стабильность R-угла по отверстиям падает ниже 85% — что приводит к отклонению при инспекции первого изделия. Напротив, полностью автоматическая проходная система, такая как RNS1300 Sheet metal deburring machine, обеспечивает повторяемость R-угла ±0.05 mm для толщин 0.5–40 mm, обрабатывает партии из смешанных материалов без перенастройки и использует вакуумную адсорбцию для исключения смещения деталей при высокоскоростной обработке. Ее двухстанционная конструкция — абразивная лента для удаления шлака и четырехосевые роликовые щетки для обработки кромок и отверстий на 360° — гарантирует, что каждая поверхность, поступающая к сварочному роботу, соответствует геометрической базе, необходимой для точности траектории сварочной горелки робота. Что особенно важно, управление транспортировкой посредством ПЛК (0.5–8 m/min) и независимое управление шлифовальными головками позволяют регулировать производительность без ущерба для качества финишной обработки — что необходимо при балансировке загрузки сварочных ячеек и узких мест металлообработки.
Соответствие требованиям не ограничивается маркировкой CE или сертификацией ISO9001. Tier-1 требуют доказательств того, что оборудование было спроектировано и валидировано с учетом характерных для автомобилестроения стрессовых условий: термоциклирования между сменами, устойчивости к проникновению пыли в средах с высокой концентрацией частиц и электромагнитной совместимости с расположенными рядом роботизированными ячейками. Оборудование также должно поддерживать график профилактического обслуживания, согласованный с интервалами, рекомендованными OEM, а не установленными производителем по умолчанию. Например, отслеживание ресурса абразивной ленты, интегрированное в систему управления, с автоматическими корректирующими действиями на основе лазерного фотоэлектрического мониторинга, сокращает незапланированные простои из-за смещения ленты более чем на 70% на высокопроизводительных линиях штамповки. Аналогично, системы улавливания влажной пыли с эффективностью фильтрации ≥85% и осаждением посредством распыления воды предотвращают загрязнение переносимой по воздуху металлической мелкодисперсной пылью соседних зон окраски или сборки — регулярную первопричину дефектов лакокрасочного покрытия, источником которых являлась предшествующая металлообработка.
Жизнеспособных поставщиков от тех, кого переводят во вторичный источник снабжения, отличает то, как они управляют вариативностью, а не только средними показателями. Поставщик может заявлять срок поставки 3 недели, но если стандартное отклонение превышает 3.2 дня, такой SLA статистически ненадежен для критически важных при запуске компонентов. Поэтому оценка должна включать анализ исторических данных своевременности поставок (OTD), сегментированных по сложности семейств деталей, а не сводных итогов. Необходимо изучать показатели брака и доработки, связанные с конкретными этапами изготовления, особенно с методами соединения, чувствительными к состоянию кромок, такими как лазерная пайка или самопробивная клепка. Также необходимо удостовериться, что внутренняя система калибровки поставщика охватывает не только измерительные инструменты, но и кинематику оборудования: проверку биения шпинделя для фрезерных приспособлений, используемых при выравнивании сварочных кондукторов, или проверку стабильности натяжения ленты на станциях удаления заусенцев.
Не существует универсально «лучшего» поставщика сварочных или металлообрабатывающих услуг для автомобильной промышленности Tier-1. Существует только правильное соответствие возможностей функциональным требованиям конкретного компонента, профилю объемов и точке интеграции в последовательности сборки. Поставщик, превосходно выполняющий высокоточную роботизированную MIG-сварку алюминиевых элементов конструкции безопасности при столкновении, может не обладать контролем тепловой массы, необходимым для крупных стальных подузлов шасси. Другой поставщик, сильный в плазменной резке с ЧПУ, может не обеспечить требуемую целостность поверхности после обработки при подаче деталей на операции клеевого соединения. Задача оценки состоит не в ранжировании поставщиков, а в сопоставлении документированных ограничений процесса каждого кандидата — включая спецификации оборудования, область сертификации операторов и историю видов отказов — с техническими границами, определенными в инженерной спецификации материалов.
Для специалистов по оценке это означает перенос внимания с описаний услуг на проверяемые доказательства возможностей: журналы сварки, архивируемые с временными трассами параметров, отчеты измерений R-угла после удаления заусенцев, отобранные по полным производственным партиям, и графики OTD, отражающие стандартное отклонение наряду со средним значением. Это означает рассматривать спецификации оборудования — такие как скорость шлифовальной ленты RNS1300 12 m/s, диапазон вращения щеток 0–1500 r/min и стабильность вакуумной адсорбции, управляемой ПЛК, — не как маркетинговые данные, а как косвенные показатели надежности процесса. Потому что в автомобильной промышленности Tier-1 разница между квалификацией и дисквалификацией часто заключается в том, способна ли машина удерживать допуск R-угла 0.3 mm на протяжении 10,000 деталей, а не в том, *заявляет* ли она о возможности удаления заусенцев с металлических листов.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение