




Servicios de soldadura y fabricación: qué esperan los proveedores automotrices de nivel 1 en la calificación de proveedores y los SLA de plazos de entrega
Servicios de soldadura y fabricación: qué esperan los proveedores automotrices de nivel 1 en la calificación de proveedores y los SLA de plazos de entrega
Los proveedores automotrices Tier-1 consideran los servicios de soldadura y fabricación no como insumos básicos, sino como extensiones integradas de sus procesos, donde la cualificación no es una auditoría puntual y los SLA de plazo de entrega no son notas contractuales al pie. Son umbrales operativos innegociables que afectan directamente los calendarios de lanzamiento, el tiempo de actividad de las líneas y la aprobación PPAP. Para los profesionales de compras y evaluación de proveedores, la cuestión crítica no es si un proveedor *ofrece* soldadura o fabricación, sino si su conjunto de capacidades, gobernanza de calidad y disciplina de entrega se alinean con la realidad operativa de los sistemas de producción Tier-1: líneas de ensamblaje de alta variedad, baja tolerancia y secuenciación exacta, abastecidas por cadenas de suministro multinivel bajo protocolos logísticos controlados por el OEM.
Las expectativas de cualificación comienzan con la arquitectura de trazabilidad, no con los certificados ISO. Un proveedor Tier-1 requiere visibilidad en tiempo real de la disposición de los lotes de material, el registro de parámetros de soldadura (voltaje, corriente, velocidad de avance, caudal de gas) y los informes de END posteriores a la soldadura, todo ello vinculado a números de pieza individuales y secuencias de fabricación. Esto significa que el equipo debe admitir integración digital: control basado en PLC compatible con OPC UA o MTConnect, y no interfaces HMI independientes. También significa que la validación del proceso debe realizarse en equipos de nivel de producción, no en demostradores a escala de laboratorio, utilizando exactamente los metales de aportación, materiales base y geometrías de unión especificados en las especificaciones de procedimiento de soldadura (WPS) del OEM. Los proveedores que se basan en «procesos cualificados» genéricos sin vincularlos a configuraciones específicas de máquinas, certificaciones de operarios y registros de mantenimiento no superan el primer filtro.
Los SLA de plazo de entrega son igualmente precisos y mucho más trascendentes de lo que sugieren los días naturales. Un SLA de 4 semanas para subconjuntos soldados no significa «entrega en 28 días». Significa aprobación de la primera pieza en un plazo de 10 días laborables, liberación del lote completo a más tardar el día 22 y tolerancia cero a desviaciones del calendario provocadas por ciclos de retrabajo debidos a condiciones inconsistentes de los bordes, retención de rebabas o deriva dimensional en todo el lote. Este último punto es donde la capacidad de preprocesamiento y posprocesamiento de fabricación resulta decisiva. Las piezas en bruto cortadas por láser o plasma que llegan a la estación de soldadura con escoria sin eliminar, microrebabas en los perímetros de los orificios o radios de borde inconsistentes requieren retoques manuales, una fuente conocida de variación, retrasos y no conformidades en las auditorías Tier-1. El desbarbado automatizado no es un lujo de acabado; es un requisito previo para una iniciación estable del arco, una penetración uniforme y un acoplamiento repetible en los utillajes.
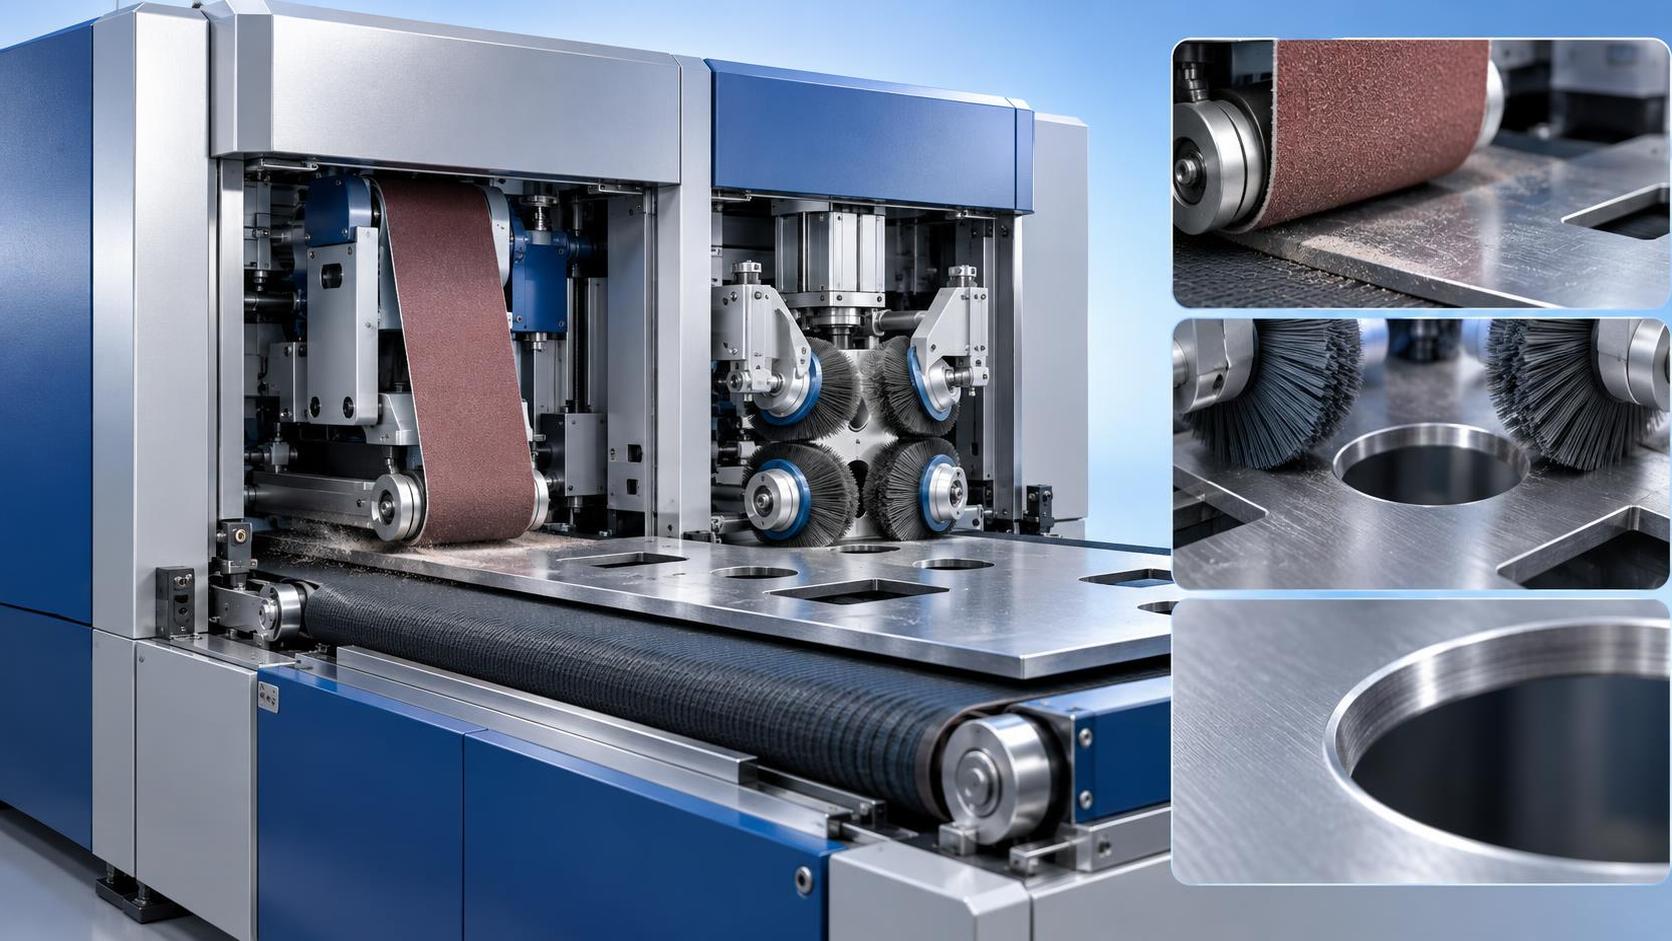
Por este motivo, los parámetros de rendimiento a nivel de equipo importan más que las descripciones de servicios. Considérese la preparación de bordes: si un proveedor utiliza desbarbado manual o semiautomático, la variabilidad del tiempo de ciclo aumenta entre un 15 y un 30 %, y la consistencia del ángulo R entre los orificios cae por debajo del 85 %, lo que provoca rechazos durante la inspección de primera pieza. En cambio, un sistema de paso totalmente automatizado como la máquina desbarbadora de chapa RNS1300 mantiene una repetibilidad del ángulo R de ±0,05 mm en espesores de 0,5–40 mm, procesa lotes de materiales mixtos sin recalibración e integra adsorción por vacío para eliminar el desplazamiento de las piezas durante el procesamiento a alta velocidad. Su diseño de doble estación, con cinta abrasiva para la eliminación de escoria y cepillos de rodillos de cuatro ejes para el acondicionamiento de bordes y orificios a 360°, garantiza que cada superficie presentada al robot de soldadura cumpla la referencia geométrica requerida para la precisión de la trayectoria de la antorcha robótica. De forma crucial, su transporte controlado por PLC (0,5–8 m/min) y los controles independientes de los cabezales de rectificado permiten ajustar el rendimiento sin sacrificar la calidad de acabado, una necesidad al equilibrar la utilización de las celdas de soldadura frente a los cuellos de botella de fabricación.
El cumplimiento no se limita al marcado CE ni a la certificación ISO9001. Los Tier-1 exigen evidencia de que los equipos han sido diseñados y validados frente a casos de esfuerzo específicos de la industria automotriz: ciclos térmicos entre turnos, resistencia a la entrada de polvo en entornos con alta concentración de partículas y compatibilidad electromagnética con celdas robóticas cercanas. Los equipos también deben admitir la programación del mantenimiento preventivo conforme a los intervalos recomendados por el OEM, no a los valores predeterminados del fabricante. Por ejemplo, el seguimiento de la vida útil de la cinta abrasiva integrado en el sistema de control, con activadores de corrección automática basados en monitorización fotoeléctrica láser, reduce en más de un 70 % el tiempo de inactividad no planificado debido a la desalineación de la cinta en líneas de estampación de alto volumen. Del mismo modo, los sistemas de captura de polvo húmedo con una eficiencia de filtración ≥85 % y deposición por pulverización de agua evitan que las partículas metálicas finas suspendidas en el aire contaminen zonas adyacentes de pintura o ensamblaje, una causa raíz recurrente de defectos de pintura que se remonta a la fabricación previa.
Lo que distingue a los proveedores viables de aquellos relegados al abastecimiento secundario es cómo gestionan la variabilidad, no solo su rendimiento medio. Un proveedor puede cotizar un plazo de entrega de 3 semanas, pero si la desviación estándar supera los 3,2 días, ese SLA no es estadísticamente fiable para componentes críticos para el lanzamiento. Por tanto, la evaluación debe examinar los datos históricos de entregas a tiempo (OTD) segmentados por complejidad de familia de piezas, no los totales agregados. Debe revisar las tasas de desperdicio y retrabajo vinculadas a etapas específicas de fabricación, en particular las que implican métodos de unión sensibles a los bordes, como la soldadura fuerte por láser o el remachado autoperforante. Y debe verificar que el régimen de calibración interno del proveedor abarque no solo las herramientas de medición, sino también la cinemática de las máquinas: la verificación del descentramiento del husillo en utillajes de fresado utilizados para la alineación de plantillas de soldadura, o las comprobaciones de consistencia de tensión de las cintas en las estaciones de desbarbado.
No existe un proveedor de servicios de soldadura o fabricación universalmente «mejor» para la industria automotriz Tier-1. Solo existe la correspondencia adecuada de capacidades para los requisitos funcionales de un componente específico, su perfil de volumen y su punto de integración en la secuencia de ensamblaje. Un proveedor sobresaliente en soldadura MIG robótica de alta precisión de estructuras de choque de aluminio puede carecer del control de masa térmica necesario para grandes subconjuntos de chasis de acero. Otro, sólido en corte por plasma CNC, puede no alcanzar la integridad superficial posterior al proceso requerida al suministrar piezas para operaciones de unión adhesiva. La tarea de evaluación no consiste en clasificar proveedores, sino en comparar los límites documentados de proceso de cada candidato, incluidas las especificaciones de los equipos, el alcance de las certificaciones de los operarios y el historial de modos de fallo, con el margen técnico definido en la lista de materiales de ingeniería.
Para los evaluadores, esto implica cambiar el enfoque de las descripciones de servicios a evidencias verificables de capacidad: registros de soldadura archivados con trazas de parámetros con marca de tiempo, informes de medición del ángulo R de desbarbado muestreados en series completas de producción y gráficos de rendimiento OTD que muestren la desviación estándar junto con la media. Implica tratar las especificaciones del equipo, como la velocidad de la cinta de lijado de 12 m/s de la RNS1300, el rango de rotación de los cepillos de 0–1500 r/min y la estabilidad de la adsorción por vacío controlada por PLC, no como datos de marketing, sino como indicadores indirectos de la robustez del proceso. Porque en la industria automotriz Tier-1, la diferencia entre cualificación y descalificación suele depender de si una máquina puede mantener una tolerancia de ángulo R de 0,3 mm en 10.000 piezas, no de si *afirma* poder desbarbar chapas metálicas.
buscar
Productos recomendados
 Robot de soldadura tipo voladizo de 9 ejesRobot de soldadura tipo voladizo de 9 ejes para grandes piezas de acero, con seguimiento automático, importación 3D y automatización eficiente de soldadura CNC.

 Máquina de corte láser de fibra CNC para tubos1.Introducción a la máquina de corte láser de fibra CNC para tubos:
La máquina de corte láser enfoca, mediante el sistema de trayectoria óptica, el haz láser emitido por la fuente láser en un haz láser de alta densidad de potencia. Este haz láser se dirige a la superficie de la pieza de trabajo, haciendo que alcance el punto de fusión o de ebullición. Al mismo tiempo, el gas a alta presión coaxial con el haz láser expulsa el metal fundido o vaporizado. Biselado y fresado de bordes para tanques pesadosEsta serie de máquinas de biselado y fresado de bordes para tanques pesados es una solución especializada y de alta eficiencia diseñada para biselar grandes tanques de almacenamiento, recipientes a presión y componentes estructurales pesados. El bastidor principal cuenta con una estructura soldada integrada, seguida de un recocido de alivio de tensiones a alta temperatura, que elimina eficazmente las tensiones internas para garantizar la estabilidad dimensional a largo plazo y evitar deformaciones. La máquina combina un diseño de alta rigidez con tecnología de control avanzada, diseñada específicamente para afrontar los desafíos de placas extragruesas y piezas de trabajo de gran tamaño.
- Fresadora de bordes no estándar sin viga de presiónEn la industria de fabricación de equipos pesados, la eficiencia y la precisión del proceso de biselado de placas determinan directamente la calidad de la soldadura posterior y los plazos generales de producción. Para afrontar desafíos de procesamiento cada vez más exigentes, presentamos con orgullo la fresadora de bordes biselados no estándar de la serie XBN (sin viga de presión). Desarrollada por nuestra empresa a partir de una investigación exhaustiva de equipos similares nacionales e internacionales, esta máquina representa una solución de fresado de nueva generación y alta eficiencia, diseñada específicamente para placas extragruesas, piezas no estándar y condiciones de trabajo complejas. Superando las limitaciones del cepillado tradicional o del corte por llama, utiliza tecnología de fresado de alta velocidad para lograr un salto cualitativo tanto en eficiencia como en precisión de procesamiento.
- Máquina CNC de punzonado y marcado para placas de aceroModelos: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Esta serie es una máquina CNC especializada de punzonado y marcado, diseñada principalmente para el procesamiento de placas de acero en la industria de torres de acero. También es adecuada para aplicaciones de punzonado y marcado en diversos otros sectores industriales. - Robot industrial de soldadura MlG de 6 ejes con envergadura de brazo de 2000mmEste robot de soldadura está diseñado para una soldadura por arco fiable en entornos de producción exigentes, con un largo alcance, repetibilidad estable e instalación flexible.







Envíenos un mensaje