




Оборудование и аппараты для стыковой сварки: понимание параметров давления, температуры и управления оплавлением для обеспечения целостности соединений труб
Оборудование и аппараты для стыковой сварки: понимание параметров давления, температуры и управления оплавлением для обеспечения целостности соединений труб
Почему параметры стыковой сварки «настроил и забыл» — это миф, и что действительно обеспечивает целостность соединения
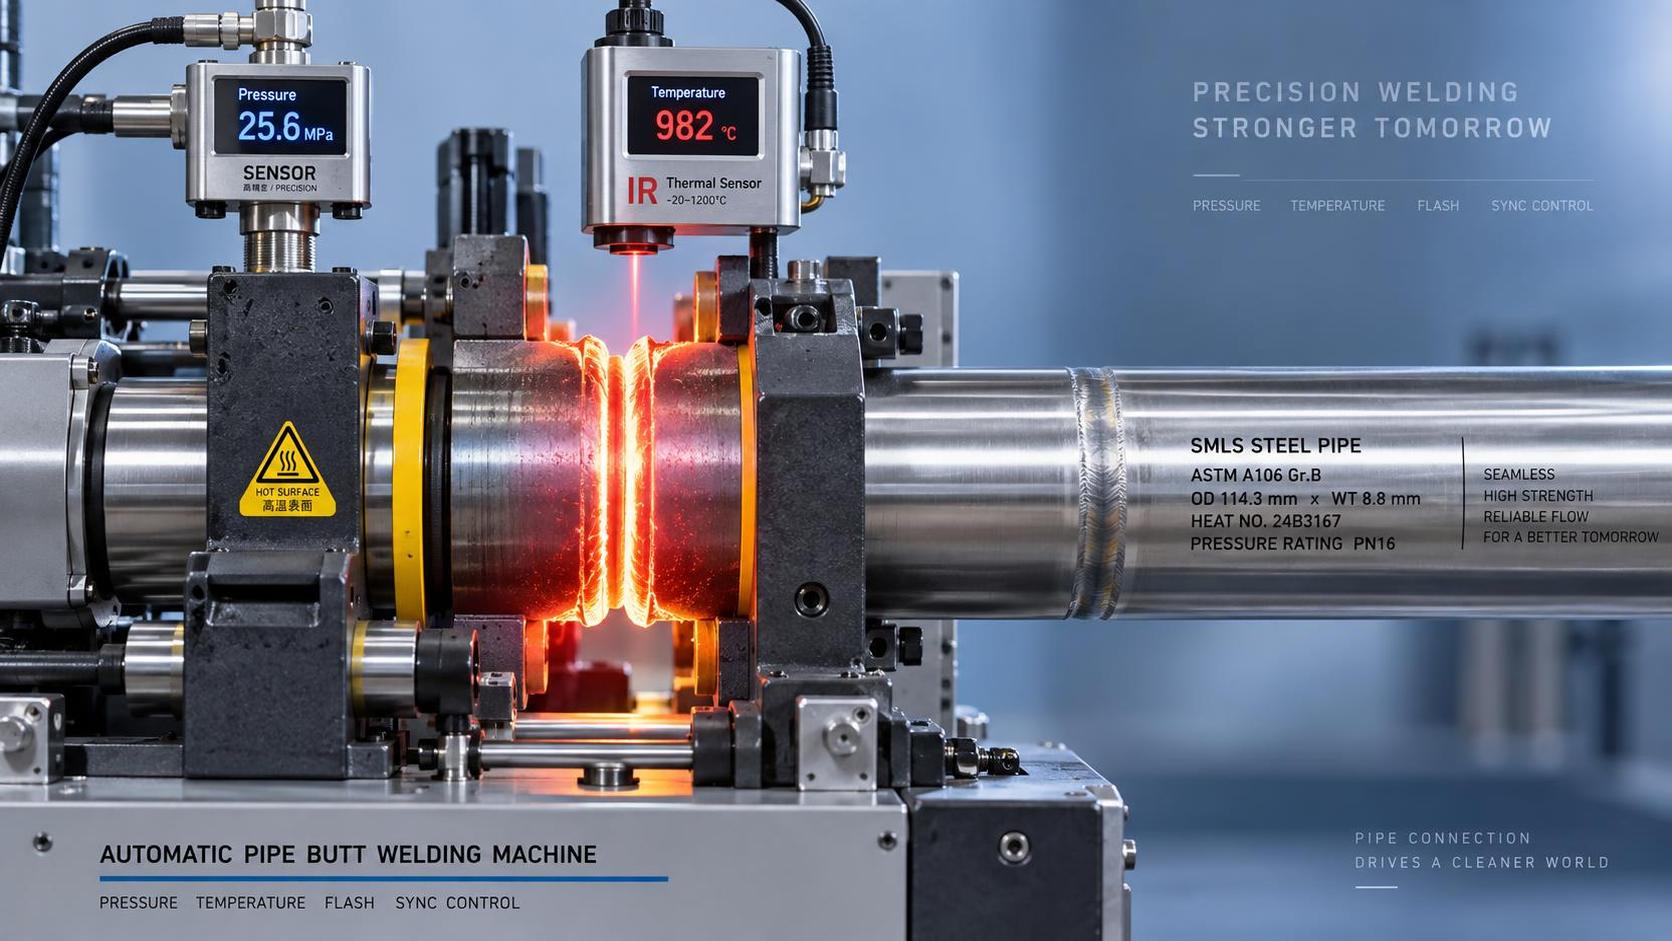
Если вы оцениваете оборудование и машины для стыковой сварки при изготовлении трубопроводов, давление, температура и контроль грата — это не просто параметры для отметки в контрольном списке, а взаимозависимые переменные, взаимодействие которых в реальном времени определяет, пройдет ли соединение гидростатическое испытание или разрушится при термоциклировании. Технические специалисты часто предполагают, что после калибровки эти параметры остаются стабильными от партии к партии. Именно с этого предположения начинаются отказы в реальных условиях эксплуатации.
Давление — это не просто усилие, а динамика контактной поверхности
Прилагаемое осевое давление во время осадки должно преодолеть как сопротивление течению материала, *так и* разрушение поверхностных оксидов. Слишком низкое? Неполная проковка, остаточные оксиды, захваченные на границе раздела, микропустоты. Слишком высокое? Чрезмерное выдавливание грата, нарушающее непрерывность структуры зерна на границе сварного соединения — особенно у дуплексных нержавеющих или высоколегированных сталей, где горячая пластичность резко снижается выше 1 150°C. Важно, что само по себе давление ничего не говорит без учета контекста: толщина стенки трубы, шероховатость поверхности (Ra > 3.2 µm увеличивает требуемое усилие примерно на 18%) и равномерность предварительного нагрева изменяют эффективный диапазон давления. Современные системы не просто поддерживают давление — они контролируют скорость перемещения при осадке. Падение ниже 0.15 mm/s при пиковой нагрузке сигнализирует о недостаточном пластическом течении, даже если номинальное давление находится в пределах спецификации.
Контроль температуры — это управление градиентом, а не только пиковым показанием
Термопары, встроенные в нагревательные плиты, измеряют температуру поверхности, а не фактическую температуру на границе контакта, где происходит металлургическое соединение. В толстостенных (>25 mm) трубах из углеродистой стали тепловое запаздывание между поверхностью нагревателя и внутренним диаметром трубы может превышать 60 секунд. Опора только на заданную температуру нагревателя создает риск недостаточного нагрева корневой зоны при перегреве наружного диаметра. Более надежный показатель — *выдержка при температуре*: поддержание температуры на границе контакта в пределах ±25°C от целевой в течение ≥90 секунд обеспечивает достаточную диффузию и рекристаллизацию. Для этого необходима обратная связь замкнутого контура от инфракрасных пирометров, направленных на торцевую поверхность трубы, а не на нагреватель, а также адаптивная логика времени, корректирующаяся с учетом влажности окружающей среды и температуры поступающей трубы. Системы без такой возможности производят соединения с неравномерным ростом зерна, что проявляется в виде изменяющихся полос твердости при послесварочном картировании твердости.
Грат — не отход, а диагностический сигнал
Геометрия грата — его высота, симметрия и однородность — является наиболее оперативным визуальным показателем стабильности процесса. Несимметричный грат указывает на несоосность (угловое отклонение ≥0.3°), тогда как прерывистый грат свидетельствует о пульсациях гидравлического давления или нестабильном усилии зажима. Однако ключевой вывод заключается не в удалении грата, а в его *формировании*. Если объем грата уменьшается более чем на >15% в течение трех последовательных сварок без изменения параметров, это указывает либо на деградацию нагревателя (снижение лучистой мощности), либо на накопление оксидов на торцах труб (увеличение теплового сопротивления), либо на поглощение влаги изоляцией нагревательного элемента. Игнорирование этой тенденции напрямую приводит к несплавлениям. Эффективный контроль грата означает мониторинг не только конечной высоты грата, но и его профиля выдавливания в реальном времени с помощью лазерных датчиков перемещения — возможность, которую обеспечивают только интегрированные системы с сертификацией CE и калибровкой, прослеживаемой по ISO9001.
Где взаимозависимость параметров нарушается и как это устранить
Наибольший пробел в технической оценке заключается не в отсутствии данных, а в отсутствии корреляции. В большинстве спецификаций диапазон давления, заданная температура и время удаления грата указаны как независимые характеристики. На практике изменение одного параметра требует повторной калибровки остальных. Пример: повышение температуры предварительного нагрева на 50°C снижает требуемое давление осадки примерно на 12%, но также увеличивает объем грата примерно на 22%, что затем требует более высокой скорости удаления грата, чтобы избежать повторного окисления горячей поверхности. Без синхронизированной логики управления операторы вручную корректируют каждый параметр, внося нестабильность. Именно поэтому передовые системы используют адаптивные алгоритмы: они рассматривают динамику давления, температуры и грата как единый вектор состояния, одновременно корректируя все три параметра на основе обратной связи в реальном времени от датчиков перемещения и тепловизионного контроля.
Подготовка резки важнее, чем вы думаете
Никакая точность стыковой сварки не компенсирует плохую подготовку торцов. Торцы труб должны быть отрезаны под прямым углом (±0.5°), очищены от заусенцев и иметь шероховатость поверхности Ra ≤ 1.6 µm — особенно для ответственных применений, таких как эксплуатация в сероводородсодержащей среде или криогенные линии. Торцы, отрезанные пламенем, имеют зоны термического влияния глубиной до 2 mm с обезуглероженными слоями; механическая распиловка оставляет микронадрывы, если оснастка не обслуживается с высокой точностью. Именно здесь предварительная обработка становится частью цепочки обеспечения целостности сварного соединения. Например, при подготовке торцов труб из нержавеющей стали или никелевых сплавов портальная CNC-машина плазменной резки обеспечивает стабильное качество кромки при скорости до 6 000 mm/min, с шириной реза менее 0.75 mm и минимальной ЗТВ — что критично для предотвращения последующей механической обработки после резки, создающей загрязнение или остаточные напряжения. Ее бесконтактное возбуждение дуги и пневматическое регулирование высоты резака обеспечивают стабильность размеров при различной толщине листа и состоянии поверхности, снижая изменчивость, которая впоследствии ухудшает повторяемость сварки.
Что требовать при валидации — помимо руководства
Не принимайте формулировку «откалибровано согласно ISO 9001» как доказательство надежности параметров. Запрашивайте: (1) прослеживаемые записи о калибровке, показывающие дрейф датчиков за 12 месяцев, а не только первоначальную сертификацию; (2) доказательства валидации тепловизионного контроля для оценки температуры на границе контакта; (3) разрешение датчика перемещения и частоту дискретизации (минимум ≥1 kHz); и (4) журналы аудита, показывающие корректировки параметров, выполненные в ходе производственных циклов, а не только статические файлы настройки. Если система не хранит защищенные от изменений записи с временными метками о давлении, температуре, перемещении и скорости выдавливания грата для каждого сварного соединения, рассматривайте это как риск для документации, а не только как технический риск.
Целостность соединения не достигается простым соблюдением номинальных параметров. Она подтверждается, когда давление, температура и поведение грата сходятся в узких, взаимосвязанных диапазонах — между сменами, для разных материалов и при различных условиях окружающей среды. Такое согласование возможно только в системах, разработанных с учетом физики процесса, а не только требований контрольных списков соответствия.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение