




أجهزة اللحام الجاهزة ومعدات اللحام: ما الذي يعنيه «التوصيل والتشغيل» فعليًا — شرح متطلبات استقرار الجهد، ودورة التشغيل، وقدرة الإدخال
أجهزة اللحام الجاهزة ومعدات اللحام: ما الذي يعنيه «التوصيل والتشغيل» فعليًا — شرح متطلبات استقرار الجهد، ودورة التشغيل، وقدرة الإدخال
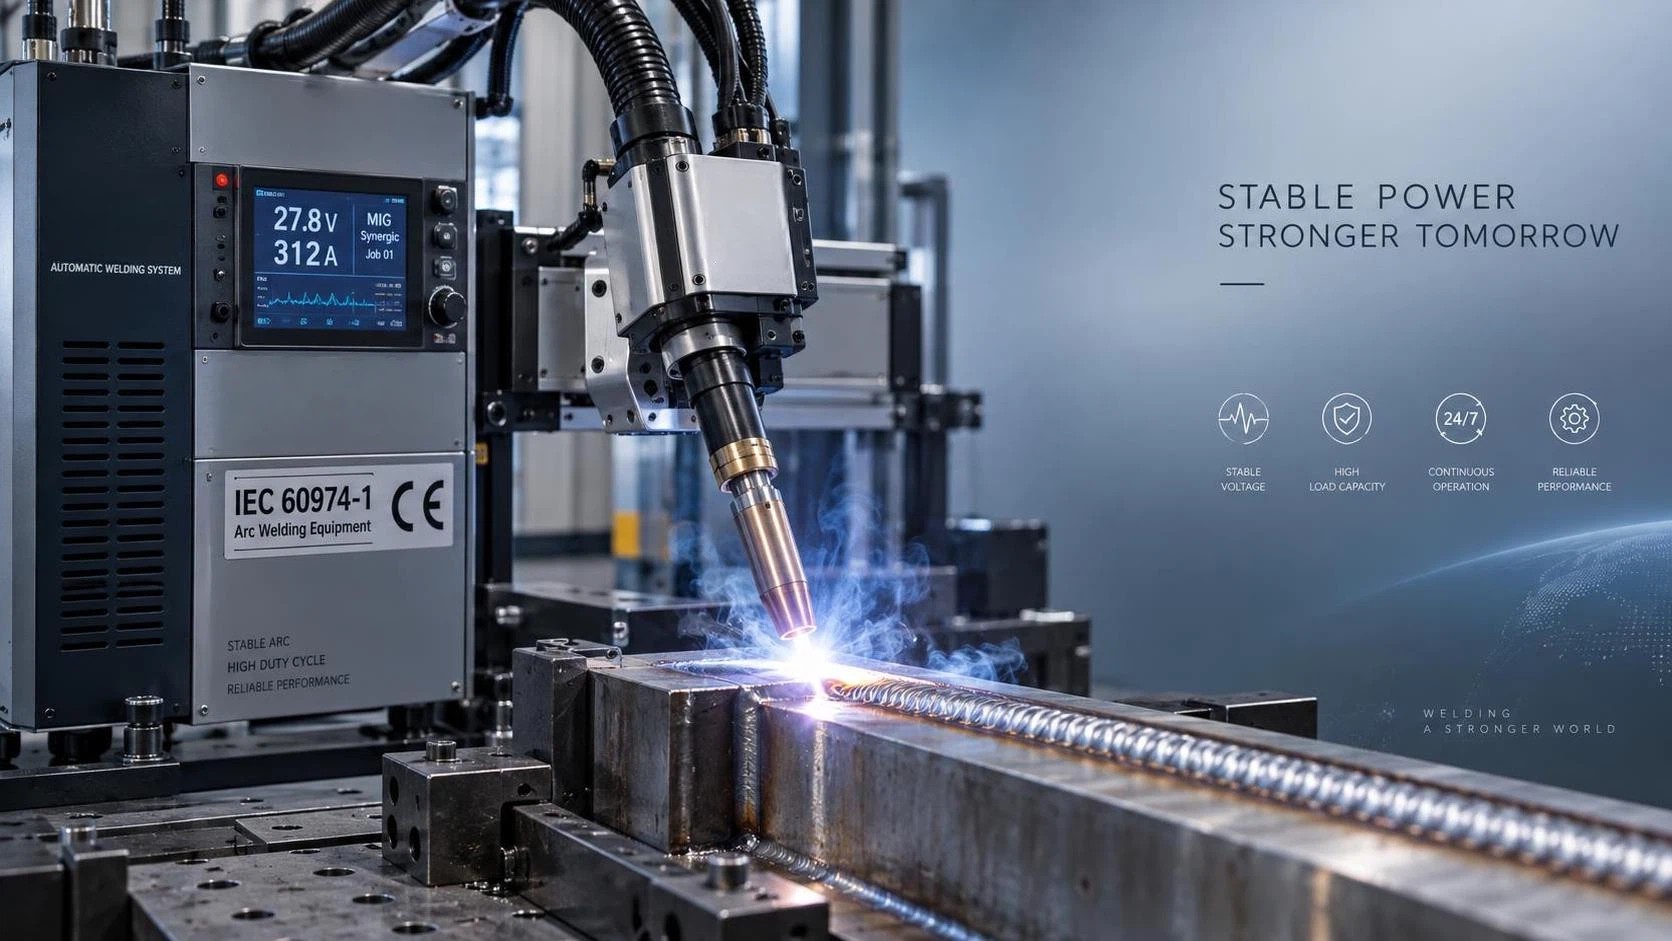
تبدو أجهزة اللحام ومعدات اللحام الجاهزة للتشغيل الفوري «Plug-and-play» مثالية، لا سيما عندما تكون تحت ضغط لنشر قدرة لحام جديدة بسرعة. ولكن في بيئات التصنيع الفعلية، غالبًا ما يخفي هذا الوصف ثلاث حقائق تقنية حاسمة: استقرار الجهد تحت الحمل الديناميكي، وأداء دورة التشغيل الذي يتوافق مع إيقاع إنتاجك، ومتطلبات طاقة الإدخال التي تتماشى مع البنية الكهربائية لمنشأتك — وليس مجرد القيمة الاسمية على لوحة البيانات في ورقة المواصفات.
بالنسبة لمتخصصي المشتريات الذين يشترون حلولًا صناعية — ولا سيما أجهزة اللحام الأوتوماتيكية أو الخلايا الروبوتية أو الأنظمة المتكاملة مع CNC — فهذه ليست اعتبارات نظرية. إنها الفارق بين نظام يوفر بدء قوس ثابتًا وانتقالًا مستقرًا للمعدن عبر الورديات… ونظام يفصل القواطع أثناء عمليات اللحام متعددة التمريرات، أو يسخن بشكل مفرط عند استخدام بنسبة 60%، أو يفرض ترقيات مكلفة للموقع لأن ادعاءه «230V أحادي الطور» يتجاهل تيار الاندفاع الفعلي والتشوه التوافقي.
استقرار الجهد لا يتعلق فقط بقيمة الإدخال الاسمية
تسرد العديد من وحدات أجهزة اللحام ومعدات اللحام الجاهزة للتشغيل «230V ±10%» كدخل مقبول. يبدو ذلك مطمئنًا — إلى أن تقيس جهد الخط الفعلي *عند أطراف الماكينة* خلال دورات اللحام القصوى. يعد هبوط الجهد بمقدار 15–20 V أمرًا شائعًا في المصانع القديمة أو الدوائر المشتركة التي تغذي عدة أجهزة عالية التيار، مثل المكابس الهيدروليكية أو قواطع البلازما أو السخانات الحثية. قد يستجيب جهاز لحام قائم على العاكس ومنظم بشكل ضعيف بعدم استقرار القوس أو المسامية أو حتى الإيقاف — حتى إن ظل مصدر التغذية الاسمي ضمن المواصفات.
لا يهم فقط ما إذا كان الجهد يبقى ضمن ±10% *على الورق*، بل مدى دقة تنظيم مرحلة الطاقة الداخلية للخرج رغم تقلبات الإدخال. ابحث عن آلات مزودة بـ PFC نشط (تصحيح معامل القدرة) وعاكسات ذات نطاق إدخال واسع — خاصة إذا كانت منشأتك تحتوي على مغذيات طويلة أو محولات قديمة أو أحمال متغيرة. يجب أن تتحمل الوحدات المعتمدة وفق IEC 60974-1 (سلامة معدات اللحام بالقوس) هبوطات جهد محددة — لكن ذلك لا يضمن أداء قوس مستقرًا. يتطلب التحقق الواقعي اختبارًا تحت ملفات أحمال ممثلة، وليس مجرد فحوصات امتثال ثابتة.
دورة التشغيل: المواصفة الأكثر إساءةً للفهم
غالبًا ما يُفهم مفهوم دورة التشغيل بشكل خاطئ على أنه «المدة التي يمكن أن يعمل خلالها قبل أن يسخن بشكل مفرط». عمليًا، هو تصنيف حراري قائم على *شرط اختبار محدد*: عادةً دورات مدتها 10 دقائق عند خرج مقنن، مع تثبيت درجة الحرارة المحيطة عند 40°C. وتعني «دورة تشغيل 60% عند 300A» أن الوحدة يمكنها الحفاظ على 300A لمدة 6 دقائق من كل 10 دقائق — *إذا* لم تُعق عملية التبريد، وكان تدفق الهواء غير مقيد، وظلت درجة الحرارة المحيطة عند 40°C.
في خطوط التصنيع الفعلية، نادرًا ما تطابق الظروف المختبر. يمكن أن يؤدي تراكم الغبار على المبددات الحرارية، أو التهوية المقيدة في الخلايا المغلقة، أو درجات الحرارة المحيطة التي تتجاوز 40°C (وهو أمر شائع بالقرب من الأفران أو في المناخات الاستوائية) إلى خفض دورة التشغيل الفعلية بنسبة 30–50%. والأسوأ من ذلك أن كثيرًا من فرق المشتريات تفترض أن خلايا اللحام الروبوتية تعمل بمتوسط تيار أقل — وبالتالي تصبح دورة التشغيل غير ذات صلة. هذا غير صحيح. غالبًا ما تتطلب تطبيقات MIG الروبوتية خرجًا مستمرًا عالي التيار لتمريرات الجذر وملء الوصلة وتمريرة الغطاء في المقاطع السميكة — ولا يؤدي وقت دوران المموضع أو مناولة القطعة إلى إعادة ضبط الساعة الحرارية. إذا كان الروبوت يلحم دعامة فولاذية إنشائية لمدة 4.5 دقائق متواصلة عند 280A، وانخفضت دورة التشغيل المقننة لجهاز اللحام إلى أقل من 50% عند ذلك التيار، فإن الخفض الحراري سيؤدي إلى تدهور اتساق القوس في منتصف اللحام.
الحل؟ لا تعتمد فقط على دورة التشغيل المذكورة على لوحة البيانات. اطلب من الموردين منحنيات التخفيض الحراري — ليس فقط عند 40°C، بل عند 45°C و50°C أيضًا — وتأكد مما إذا كان التصنيف يشمل التشغيل بالحمل الكامل مع تركيب كابلات الشعلة والمواد الاستهلاكية القياسية.
متطلبات طاقة الإدخال: ما وراء الملصق
تبدو عبارة «يتطلب 230V، 32A» واضحة ومباشرة — إلى أن تدرك أن هذا الرقم يعكس عادةً *تيار RMS المستمر*، وليس تيار الاندفاع الأقصى أو متطلبات الارتفاع اللحظي قصيرة الأجل. تسحب أجهزة اللحام الحديثة القائمة على العاكس تيارًا عابرًا عاليًا أثناء إشعال القوس (غالبًا 2–3× من التيار المقنن لمدة 10–50 ms)، وينتج بعضها تشوهًا توافقيًا كبيرًا (THD >30%) يجهد الموصلات المحايدة والقواطع الموجودة في المنبع.
يصبح هذا أمرًا بالغ الأهمية عند دمج أجهزة اللحام ومعدات اللحام الجاهزة للتشغيل في خلايا مؤتمتة. خذ في الاعتبار محطة روبوتية تضم روبوت لحام صناعي MlG بستة محاور وبامتداد ذراع 2000mm: بينما يستهلك ذراع الروبوت نفسه طاقة متواضعة (تبلغ سعة بطاريته المقننة 3KVA)، فإن مصدر طاقة MIG المرتبط به، ومغذي السلك، ومتعقب الوصلة، ونظام التبريد، تتطلب جميعها طاقة مستقرة ونظيفة. وإذا تم تغذية جميعها من دائرة 63A نفسها دون عزل أو ترشيح مناسبين، فقد تتسبب هبوطات الجهد أثناء بدء القوس في اهتزاز المشفر في وحدة تحكم الروبوت — أو ما هو أسوأ، فقدان الاتصال بين PLC وواجهة اللحام.
تحقق دائمًا من *إجمالي الحمل المتصل* للخلية بأكملها — وليس جهاز اللحام فقط — وأكد التوافق مع تنسيق القواطع في منشأتك، وتصنيف K-factor للمحول، وسلامة التأريض. بالنسبة للمنشآت التي تنتقل من اللحام اليدوي إلى اللحام الروبوتي، غالبًا ما يكون هذا أكبر عامل تكلفة خفية منفرد.
لماذا لا تكفي الشهادة وحدها
تؤكد شهادتا CE وISO9001 السلامة الأساسية والتحكم في العمليات — لكنهما لا تضمنان المتانة الواقعية في بيئات الإنتاج القاسية. تؤكد علامة CE الامتثال لتوجيهات الاتحاد الأوروبي مثل EMC (2014/30/EU) والجهد المنخفض (2014/35/EU)، ومع ذلك فإن العديد من الوحدات المعتمدة لا تنجح إلا في ظروف المختبر المثالية: طاقة مفلترة، ودرجة حرارة مضبوطة، وعدم وجود غبار، وعدم وجود تداخل كهرومغناطيسي من ماكينات CNC القريبة أو أجهزة اللحام بالتردد اللاسلكي.
تأتي الجاهزية الحقيقية من هدف التصميم — وليس من الامتثال فقط. ويعني ذلك هياكل مكافئة لـ IP65 لمقاومة سائل التبريد والغبار، ولوحات PCB مطلية بطبقة عازلة لتحمل الرطوبة، ومراحل طاقة مصممة لتحمل ارتفاعات الجهد العابرة ذات المستوى الصناعي (وفق IEC 61000-4-5). ويعني أيضًا التحقق في سياقات التطبيق الفعلية: مثل اللحام متعدد التمريرات لدعامات الفولاذ الكربوني على مموضعات دوارة، حيث يؤدي التدوير الحراري والاهتزاز الميكانيكي وإعادة تموضع الشعلة المتكررة إلى إجهاد كل من الأجهزة ومنطق التحكم.
ما يجب التحقق منه قبل تحديد المواصفات
عند تقييم أجهزة اللحام ومعدات اللحام الجاهزة للتشغيل لدمجها في خطوط تصنيع مؤتمتة أو عالية التنوع، أعط الأولوية لهذه الفحوصات — وليس لمجرد فحص ورقة المواصفات:
- تقارير اختبار الاستجابة الديناميكية للجهد: اطلب مخططات راسم الذبذبات التي توضح استقرار الخرج أثناء تغيرات الحمل الخطوية بنسبة 20% عند التيار المقنن الكامل — وليس بيانات الحالة المستقرة فقط.
- تحقق واقعي من دورة التشغيل: تأكد مما إذا كانت التصنيفات المنشورة تعكس التشغيل باستخدام مشاعل قياسية وكابلات 5m ودرجة حرارة محيطة تصل إلى 45°C. اطلب نتائج التصوير الحراري من اختبارات التحمل.
- ملف إدخال النظام الكلي: احصل على قيم THD المجمعة، وتيار الاندفاع، والطلب الأقصى kVA لخلية اللحام الكاملة — بما في ذلك الروبوت ومصدر الطاقة وتغذية السلك والملحقات — وليس جهاز اللحام وحده.
- دليل التقوية البيئية: انظر إلى ما هو أبعد من ادعاءات تصنيف IP. اطلب تحققًا من طرف ثالث لحماية الدخول تحت التعرض المستمر لرذاذ الزيت أو غبار المعادن — وليس مجرد اختبارات رش الماء القصيرة.
في Wuxi Samgins International Trade Co., Ltd.، نقوم بتصميم وتوريد أجهزة اللحام ومعدات اللحام الجاهزة للتشغيل والمصممة خصيصًا لهذه الظروف — وليس فقط للامتثال المختبري. تخضع منتجاتنا، بما في ذلك الحلول المعتمدة وفق ISO9001 وCE للفولاذ الإنشائي وهياكل الماكينات والتجميعات الفرعية للمركبات، للتحقق في بيئات مماثلة لتلك الموجودة في أنحاء جنوب شرق آسيا وأوروبا والأمريكيتين: رطوبة عالية، وجودة شبكة متغيرة، وتشغيل مستمر في بيئات التصنيع التعاقدي.
لا ينبغي أن تعني عبارة «Plug-and-play» «نأمل أن يعمل». بل ينبغي أن تعني ثبات الجهد، وأداء دورة التشغيل كما هو متوقع، وتوافق طاقة الإدخال — دون مفاجآت عند التشغيل التجريبي. ويبدأ ذلك بطرح الأسئلة التقنية الصحيحة — قبل توقيع أمر الشراء.
بحث
المنتجات الموصى بها
 روبوت لحام كابولي ذو 9 محاورروبوت لحام كابولي ذو 9 محاور لقطع العمل الفولاذية الكبيرة، مزود بالتتبع التلقائي واستيراد ثلاثي الأبعاد وأتمتة لحام CNC فعالة.

 آلة قطع الأنابيب بالليزر الليفي CNC1.مقدمة عن آلة قطع الأنابيب بالليزر الليفي CNC:
تقوم آلة القطع بالليزر بتركيز شعاع الليزر المنبعث من مصدر الليزر عبر نظام المسار البصري إلى شعاع ليزر عالي الكثافة للطاقة. ويوجَّه شعاع الليزر هذا إلى سطح قطعة العمل، مما يؤدي إلى وصولها إلى نقطة الانصهار أو الغليان. وفي الوقت نفسه، يقوم الغاز عالي الضغط المحوري مع شعاع الليزر بإزالة المعدن المنصهر أو المتبخر. شطف الحواف وتفريزها للخزانات الثقيلةهذه السلسلة من ماكينات شطف الحواف وتفريزها للخزانات الثقيلة هي حل متخصص عالي الكفاءة، مصمم لشطف حواف خزانات التخزين الكبيرة وأوعية الضغط والمكونات الإنشائية الثقيلة. يتميز الإطار الرئيسي بهيكل ملحوم متكامل يتبعه تلدين لإزالة الإجهادات بدرجة حرارة عالية، مما يزيل الإجهادات الداخلية بفعالية لضمان الاستقرار طويل الأمد للأبعاد ومنع التشوه. تجمع الماكينة بين تصميم عالي الصلابة وتقنية تحكم متقدمة، وهي مصممة خصيصًا لمواجهة تحديات الألواح فائقة السماكة وقطع العمل كبيرة الحجم.
- ماكينة تفريز الحواف غير القياسية بدون عارضة ضغطفي صناعة تصنيع المعدات الثقيلة، تحدد كفاءة ودقة عملية شطف حواف الصفائح بشكل مباشر جودة اللحام اللاحقة وجداول الإنتاج الإجمالية. ولمواجهة تحديات المعالجة المتزايدة المتطلبات، نقدم بفخر ماكينة تفريز حواف الشطف غير القياسية من سلسلة XBN (بدون عارضة ضغط). وقد طورت شركتنا هذه الماكينة استنادًا إلى أبحاث معمقة لنظيراتها المحلية والدولية، وهي تمثل حلاً جديدًا عالي الكفاءة للتفريز، مصممًا خصيصًا للصفائح فائقة السماكة وقطع العمل غير القياسية وظروف التشغيل المعقدة. وتتجاوز هذه الماكينة قيود القشط التقليدي أو القطع باللهب، حيث تستخدم تقنية التفريز عالي السرعة لتحقيق نقلة نوعية في كل من كفاءة المعالجة ودقتها.
- آلة تثقيب ووضع علامات CNC للصفائح الفولاذيةالطرازات: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
هذه السلسلة عبارة عن آلة تثقيب ووَسْم CNC متخصصة، مصممة بشكل أساسي لمعالجة الصفائح الفولاذية في صناعة الأبراج الفولاذية. كما أنها مناسبة تمامًا لتطبيقات التثقيب والوسم في مختلف القطاعات الصناعية الأخرى. - روبوت لحام صناعي MIG سداسي المحاور بمدى ذراع 2000 ممصُمم روبوت اللحام هذا لإجراء لحام القوس بشكل موثوق في بيئات الإنتاج القاسية، ويتميز بمدى وصول طويل، وتكرارية مستقرة، وتركيب مرن.







أرسل لنا رسالة