




خلية اللحام الآلية مقابل اللحام اليدوي: أيهما يحقق عائداً أفضل على الاستثمار لإنتاج هياكل السيارات عالية التنوع؟
خلية اللحام الآلية مقابل اللحام اليدوي: أيهما يحقق عائداً أفضل على الاستثمار لإنتاج هياكل السيارات عالية التنوع؟
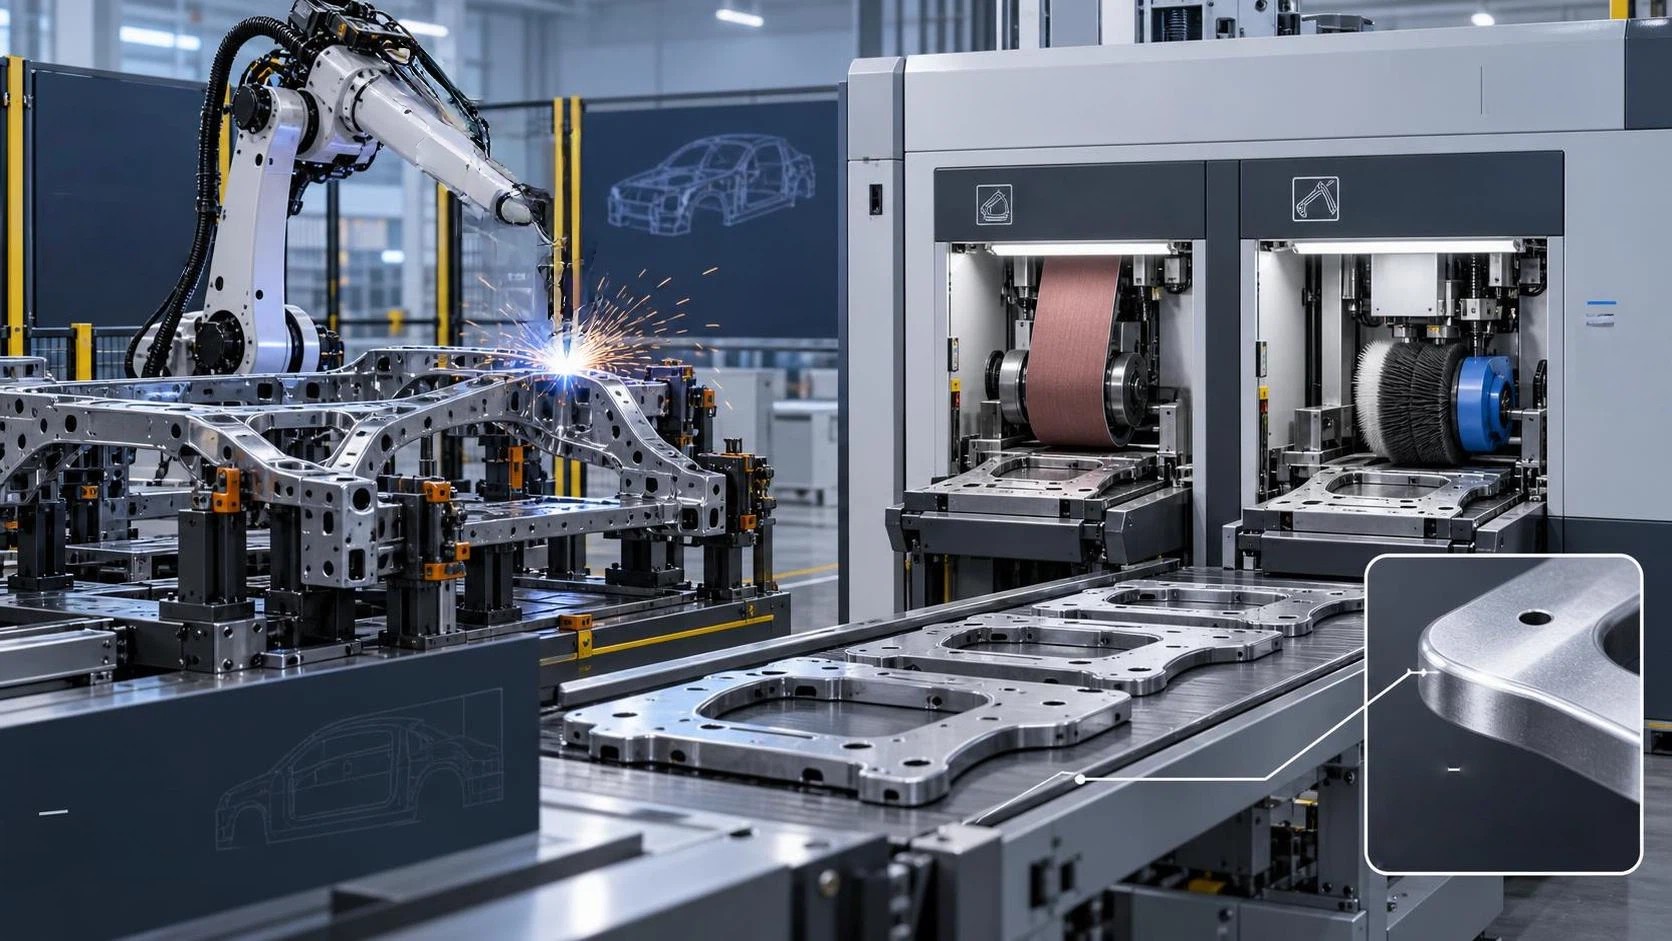
بالنسبة لمصنّعي هياكل السيارات ذات التنوع العالي في المنتجات، لا يتحدد العائد على الاستثمار (ROI) بتكلفة اقتناء المعدات وحدها، بل تحكمه سرعة وثبات تكيّف النظام مع اختلافات الأجزاء مع الحفاظ على السلامة البُعدية وجودة اللحام وإمكانية تتبع العملية. قد يبدو اللحام اليدوي أقل من حيث الاستثمار المبدئي، لكن تكاليفه الخفية تتراكم عبر ثلاثة أبعاد حاسمة: تفاوت العمالة، وزمن إعادة العمل، واحتكاك تغيير الإعدادات. لا تلغي خلية اللحام الآلية التدخل البشري؛ بل تنقله من التنفيذ إلى الإشراف والبرمجة والتحقق، محوّلةً العمل من الحركات المتكررة إلى مهام أعلى قيمة مثل تصميم التركيبات، وتحسين المسارات، وتحليل التشوه الحراري.
لنفترض عائلة نموذجية من الهياكل تضم 12 طرازًا مختلفًا لكل سنة طراز، يختلف كل منها في موضع الحامل، وقطر الأنبوب، وهندسة الوصلة، ودرجة المادة (مثل DP780 مقابل HSLA450). يتعين على اللحامين اليدويين تفسير الرسومات، وضبط التيار/الجهد لكل وصلة، والتعويض عن اختلافات امتصاص الحرارة بين الحواف ذات السماكة الرقيقة والعوارض المستعرضة ذات المقاطع السميكة، والتحقق بصريًا من الاختراق في كل تمريرة. ويُدخل هذا التفسير تفاوتًا: فقد يستخدم أحد المشغلين سلكًا بقطر 1.2 mm بزاوية حركة 15° للحام زاوية على حامل مُشكّل بالكبس؛ بينما قد يستخدم آخر زاوية 18° للوصلة نفسها بسبب فجوة الملاءمة المتصورة، مما يؤدي إلى عدم اتساق سماكة الحلق، وخطر حدوث الحز السفلي، ومتطلبات الطحن بعد اللحام. وتتراكم هذه التباينات الدقيقة لتتحول إلى فقدان قابل للقياس في العائد: إذ تُظهر معايير الصناعة أن العمليات اليدوية تسجل في المتوسط نسبة خردة/إعادة عمل تبلغ 3.2–4.7% في خطوط الهياكل عالية التنوع، ويرجع ذلك أساسًا إلى عدم تطابق بروفيلات اللحام، والمسامية في تمريرات الجذر متعددة التمريرات، ولحامات التثبيت غير المحاذاة التي تنشر الخطأ إلى المراحل اللاحقة.
تعالج خلية اللحام الآلية ذلك ليس باستبدال المهارة، بل بتقنينها. تضمن برامج اللحام المعتمدة مسبقًا، ومستشعرات القوس المُعايرة، والتتبع الفوري للدرز (عبر الرؤية الليزرية أو المراقبة عبر القوس) توصيل طاقة متطابقًا بغض النظر عن وردية المشغل أو مستوى الإرهاق أو درجة الخبرة. والأهم من ذلك أنها تفصل زمن الإعداد عن حجم الإنتاج. يتطلب الخط اليدوي 45–60 دقيقة لإعادة التهيئة لطراز جديد: إعادة تموضع المشابك، وإعادة معايرة زوايا الشعلة، وضبط تدفق غاز الحماية لهندسات الوصلات المختلفة. في المقابل، تستطيع خلية متكاملة مزودة بتركيبات معيارية وبرمجة خارج الخط التبديل بين الطرازات في أقل من 8 دقائق، مع الاحتفاظ بسجل معلمات اللحام وسجلات عزم الدوران وبيانات الدورة الحرارية لكل رقم جزء. تؤثر هذه المرونة مباشرةً في اقتصاديات الإنتاجية: فبينما تتوقف الخطوط اليدوية أثناء تغيير الإعدادات، تحافظ الخلايا الآلية على وقت تشغيل ≥82% عبر الدفعات المختلطة.
ومع ذلك، يعتمد العائد على الاستثمار في الأتمتة على استقرار العملية في المراحل السابقة. لا تستطيع خلية اللحام التعويض عن عدم اتساق استواء الأجزاء، أو هندسة الزوائد غير المضبوطة، أو حالة الحواف المتغيرة. غالبًا ما تحمل مكونات الهياكل المقطوعة بالليزر زوائد دقيقة على طول حواف القطع، لا سيما عند الزوايا ومحيط الثقوب، وهي تتداخل مع تموضع الشعلة، وتتسبب في عدم استقرار القوس، وتحتجز غاز الحماية. إزالة الزوائد يدويًا عملية ذاتية التقدير: فقد يبالغ المشغلون في تجليخ الحواف الرقيقة، مما يسبب انحرافًا بُعديًا، أو يتخطون الثقوب الداخلية بالكامل. يؤدي ذلك إلى التصاق رذاذ اللحام، وعدم اكتمال الانصهار عند نقاط الإجهاد الحرجة، وزيادة وقت الفحص بعد اللحام. وهنا تصبح تهيئة السطح الدقيقة قبل اللحام أمرًا غير قابل للتفاوض، ليس كخطوة مستقلة بل كنظام فرعي متزامن. تجسدماكينة RNS 800 لإزالة زوائد الصفائح المعدنية هذا التكامل: فبنيتها ذات المحطتين، حزام كاشط لإزالة الخبث والزوائد الكبيرة، يتبعه فرش بكرات صنفرة دوارة بعكس الاتجاه لإنهاء الحواف والثقوب بزاوية 360°، توفر أنصاف أقطار ثابتة R0.2–R0.5 عبر جميع حواف القطع، بغض النظر عما إذا كانت القطعة قد عولجت بالقطع بالليزر أو البلازما أو اللهب. ويثبت الامتزاز الفراغي فيها الصفائح بسماكة 0.5–40 mm من دون تشوه، محافظًا على الدقة البُعدية المطلوبة لدقة مسار الشعلة الروبوتية. والأهم أن المحطتين تعملان باستقلالية: تتولى محطة الحزام إزالة القشور وسحب السطح قبل تحضير اللحام؛ بينما تنفذ محطة الفرش تهيئة الحواف النهائية مباشرة قبل التحميل في خلية اللحام، بما يضمن عدم حدوث تلوث متجدد.
يضيّق سلوك المادة أيضًا نطاق القرار. تتميز أنواع الفولاذ عالي المقاومة المستخدمة في الهياكل الحديثة بنطاقات حرارية ضيقة: إذ يؤدي إدخال حرارة مفرطة إلى التليين في المنطقة المتأثرة بالحرارة (HAZ)، بينما ينطوي الإدخال غير الكافي على خطر عدم الانصهار. يعتمد اللحامون اليدويون على مؤشرات بصرية، مثل لون الشرر وسيولة بركة اللحام، والتي تختلف باختلاف الإضاءة المحيطة ودرجة تعتيم خوذة اللحام وحتى نظافة العدسة. تدمج الأنظمة الآلية نمذجة درجة الحرارة مع التغذية الراجعة الفورية للتيار/الجهد، وتضبط ديناميكيًا سرعة الحركة ومعدل تغذية السلك للحفاظ على ذروة درجة الحرارة بين التمريرات ضمن ±15°C من القيمة المستهدفة. ينعكس هذا الاتساق مباشرةً على نتائج الاختبارات الميكانيكية: إذ ينخفض انحراف مقاومة الشد من ±8% (يدوي) إلى ±2.3% (آلي)، ويتحسن عمر الكلال عند الوصلات الملحومة بنسبة 17–22% في دورات الاختبار المعتمدة.
تتباين اقتصاديات الصيانة أيضًا بصورة ملموسة. تتميز معدات اللحام اليدوي بتكلفة رأسمالية منخفضة، لكن بتذبذب مرتفع في المواد الاستهلاكية: إذ تتغير معدلات هدر الأقطاب الكهربائية، وتسرب غاز الحماية، واستبدال الفوهات بحسب أسلوب المشغل. توحّد الخلايا الآلية استخدام المواد الاستهلاكية؛ فتقلل دقة تغذية السلك الرذاذ بنسبة 35–40%، مما يطيل عمر الفوهة بمقدار 3× ويخفض استهلاك الغاز بنسبة 12–18%. والأهم أن الصيانة التنبؤية تصبح قابلة للتنفيذ: فتتدفق بصمات الاهتزاز من المحركات المؤازرة، ومقاييس استقرار القوس، وبيانات القياس عن بُعد لتدفق سائل التبريد إلى تشخيصات مركزية، لتنبيه المشكلات المحتملة قبل تدهور جودة اللحام. تفتقر الخطوط اليدوية إلى هذه الرؤية: فقد لا يُلاحظ طرف تلامس متآكل حتى تظهر المسامية في إنتاج الوردية الثالثة، مما يستدعي عزل الدفعة كاملة.
نقطة التعادل ليست ثابتة، بل مشروطة. بالنسبة للورش التي تنتج أقل من 800 هيكل/شهر مع تنوع شديد في الطرازات (<20 وحدة لكل طراز)، يحتفظ اللحام اليدوي بمزايا المرونة، شريطة دعمه بشهادات صارمة للمشغلين، وتعليمات عمل موحدة، وتتبع SPC في الوقت الفعلي. ولكن فوق هذا الحد، أو عندما تضيق نوافذ التسليم إلى أقل من 72 ساعة، فإن قابلية التكرار في الخلية الآلية، وانخفاض إعادة العمل، والقدرة القابلة للتوسع دون نمو متناسب في أعداد العاملين، ترجح العائد على الاستثمار بصورة حاسمة. لا يتعلق الأمر باختيار الأتمتة بدلًا من الحرفة؛ بل بمواءمة التحكم في العملية مع فيزياء تصنيع الهياكل عالية التنوع، حيث يتراكم كل مليمتر من التفاوت، وكل جول من الحرارة، وكل ثانية من زمن تغيير الإعدادات ليؤدي إلى نتيجة مالية قابلة للقياس.
بحث
المنتجات الموصى بها
 روبوت لحام كابولي ذو 9 محاورروبوت لحام كابولي ذو 9 محاور لقطع العمل الفولاذية الكبيرة، مزود بالتتبع التلقائي واستيراد ثلاثي الأبعاد وأتمتة لحام CNC فعالة.

 آلة قطع الأنابيب بالليزر الليفي CNC1.مقدمة عن آلة قطع الأنابيب بالليزر الليفي CNC:
تقوم آلة القطع بالليزر بتركيز شعاع الليزر المنبعث من مصدر الليزر عبر نظام المسار البصري إلى شعاع ليزر عالي الكثافة للطاقة. ويوجَّه شعاع الليزر هذا إلى سطح قطعة العمل، مما يؤدي إلى وصولها إلى نقطة الانصهار أو الغليان. وفي الوقت نفسه، يقوم الغاز عالي الضغط المحوري مع شعاع الليزر بإزالة المعدن المنصهر أو المتبخر. شطف الحواف وتفريزها للخزانات الثقيلةهذه السلسلة من ماكينات شطف الحواف وتفريزها للخزانات الثقيلة هي حل متخصص عالي الكفاءة، مصمم لشطف حواف خزانات التخزين الكبيرة وأوعية الضغط والمكونات الإنشائية الثقيلة. يتميز الإطار الرئيسي بهيكل ملحوم متكامل يتبعه تلدين لإزالة الإجهادات بدرجة حرارة عالية، مما يزيل الإجهادات الداخلية بفعالية لضمان الاستقرار طويل الأمد للأبعاد ومنع التشوه. تجمع الماكينة بين تصميم عالي الصلابة وتقنية تحكم متقدمة، وهي مصممة خصيصًا لمواجهة تحديات الألواح فائقة السماكة وقطع العمل كبيرة الحجم.
- ماكينة تفريز الحواف غير القياسية بدون عارضة ضغطفي صناعة تصنيع المعدات الثقيلة، تحدد كفاءة ودقة عملية شطف حواف الصفائح بشكل مباشر جودة اللحام اللاحقة وجداول الإنتاج الإجمالية. ولمواجهة تحديات المعالجة المتزايدة المتطلبات، نقدم بفخر ماكينة تفريز حواف الشطف غير القياسية من سلسلة XBN (بدون عارضة ضغط). وقد طورت شركتنا هذه الماكينة استنادًا إلى أبحاث معمقة لنظيراتها المحلية والدولية، وهي تمثل حلاً جديدًا عالي الكفاءة للتفريز، مصممًا خصيصًا للصفائح فائقة السماكة وقطع العمل غير القياسية وظروف التشغيل المعقدة. وتتجاوز هذه الماكينة قيود القشط التقليدي أو القطع باللهب، حيث تستخدم تقنية التفريز عالي السرعة لتحقيق نقلة نوعية في كل من كفاءة المعالجة ودقتها.
- آلة تثقيب ووضع علامات CNC للصفائح الفولاذيةالطرازات: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
هذه السلسلة عبارة عن آلة تثقيب ووَسْم CNC متخصصة، مصممة بشكل أساسي لمعالجة الصفائح الفولاذية في صناعة الأبراج الفولاذية. كما أنها مناسبة تمامًا لتطبيقات التثقيب والوسم في مختلف القطاعات الصناعية الأخرى. - روبوت لحام صناعي MIG سداسي المحاور بمدى ذراع 2000 ممصُمم روبوت اللحام هذا لإجراء لحام القوس بشكل موثوق في بيئات الإنتاج القاسية، ويتميز بمدى وصول طويل، وتكرارية مستقرة، وتركيب مرن.







أرسل لنا رسالة