




Célula de soldadura automatizada frente a soldadura manual: ¿cuál ofrece un mejor ROI para la producción de bastidores automotrices de alta variedad?
Célula de soldadura automatizada frente a soldadura manual: ¿cuál ofrece un mejor ROI para la producción de bastidores automotrices de alta variedad?
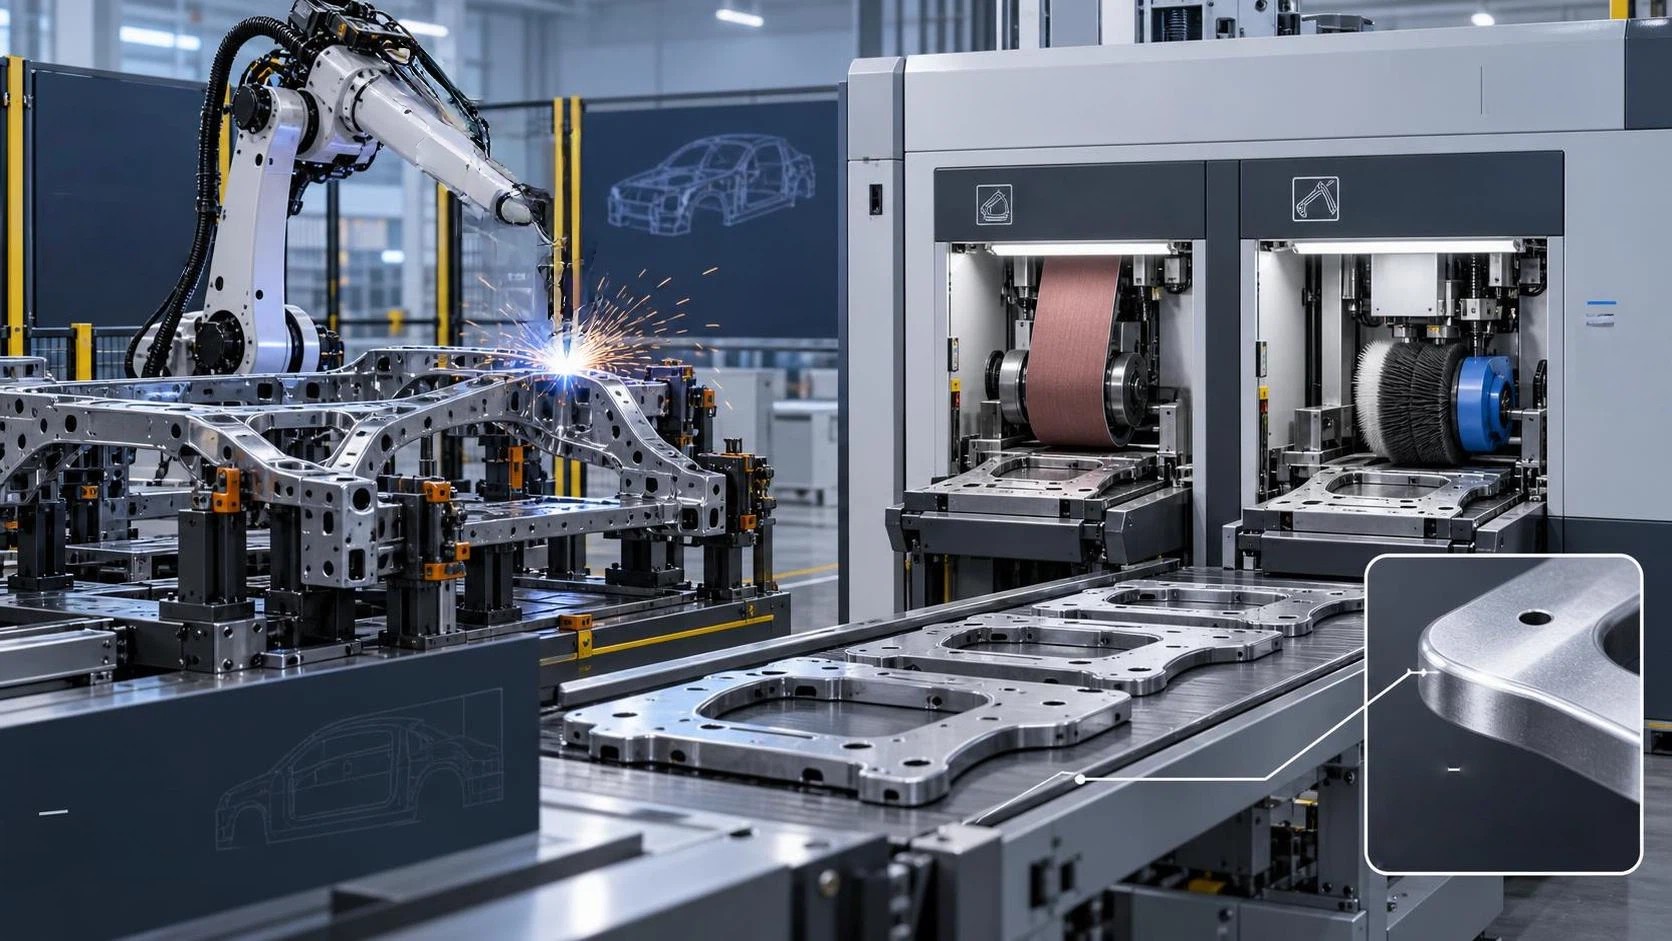
Para los fabricantes de bastidores automotrices de alta variedad, el ROI no se determina únicamente por el costo de adquisición del equipo, sino por la rapidez y consistencia con que un sistema se adapta a las variaciones de las piezas, manteniendo al mismo tiempo la integridad dimensional, la calidad de la soldadura y la trazabilidad del proceso. La soldadura manual puede parecer una inversión inicial menor, pero sus costos ocultos se acumulan en tres dimensiones críticas: variabilidad de la mano de obra, latencia de retrabajo y fricción en los cambios de modelo. Una celda de soldadura automatizada no elimina la intervención humana; la traslada de la ejecución a la supervisión, la programación y la validación, desplazando la mano de obra de movimientos repetitivos hacia tareas de mayor valor, como el diseño de utillajes, la optimización de trayectorias y el análisis de distorsión térmica.
Considere una familia típica de bastidores con 12 variantes por año modelo, cada una diferente en la ubicación de los soportes, el diámetro de los tubos, la geometría de las uniones y el grado del material (p. ej., DP780 frente a HSLA450). Los soldadores manuales deben interpretar planos, ajustar el amperaje/voltaje para cada unión, compensar las diferencias de disipación térmica entre bridas de pequeño espesor y travesaños de sección gruesa, y verificar visualmente la penetración en cada pasada. Esta interpretación introduce variaciones: un operador puede mantener un alambre de 1.2 mm con un ángulo de avance de 15° para un cordón de filete en un soporte estampado; otro puede utilizar 18° en la misma unión debido a una holgura de ajuste percibida, lo que da lugar a espesores de garganta inconsistentes, riesgo de socavado y requisitos de esmerilado posterior a la soldadura. Estas microvariaciones se acumulan y generan pérdidas de rendimiento medibles: los referentes de la industria muestran que los procesos manuales promedian entre un 3.2 y un 4.7% de desperdicio/retrabajo en líneas de bastidores de alta variedad, principalmente por perfiles de soldadura no coincidentes, porosidad en las pasadas de raíz multipasada y puntos de fijación desalineados que propagan errores aguas abajo.
Una celda de soldadura automatizada aborda este problema no reemplazando la habilidad, sino codificándola. Los programas de soldadura previamente validados, los sensores de arco calibrados y el seguimiento de costura en tiempo real (mediante visión láser o monitorización a través del arco) garantizan una entrega de energía idéntica independientemente del turno del operador, el nivel de fatiga o el grado de experiencia. Más importante aún, desacopla el tiempo de preparación del volumen de producción. Una línea manual requiere entre 45 y 60 minutos para reconfigurarse para una nueva variante: reposicionar abrazaderas, recalibrar los ángulos de la antorcha y ajustar el flujo de gas de protección para diferentes geometrías de unión. En cambio, una celda integrada con utillajes modulares y programación offline puede cambiar entre variantes en menos de 8 minutos, conservando el historial de parámetros de soldadura, los registros de par y los datos de ciclos térmicos de cada número de pieza. Esta agilidad afecta directamente a la economía del rendimiento: mientras las líneas manuales permanecen inactivas durante los cambios de modelo, las celdas automatizadas mantienen ≥82% de tiempo de actividad en lotes mixtos.
Sin embargo, el ROI de la automatización depende de la estabilidad del proceso aguas arriba. Una celda de soldadura no puede compensar una planitud inconsistente de las piezas, una geometría de rebabas incontrolada o una condición variable de los bordes. Los componentes de bastidores cortados por láser suelen presentar microrebabas a lo largo de los bordes de corte, especialmente en esquinas y perímetros de orificios, que interfieren con el posicionamiento de la antorcha, provocan inestabilidad del arco y retienen gas de protección. El desbarbado manual es subjetivo: los operadores pueden rectificar en exceso las bridas delgadas, provocando desviaciones dimensionales, u omitir por completo los orificios internos. Esto conduce a la adhesión de salpicaduras de soldadura, fusión incompleta en puntos críticos de tensión y mayor tiempo de inspección posterior a la soldadura. En este caso, el acondicionamiento preciso de superficies previo a la soldadura se vuelve innegociable, no como una etapa aislada, sino como un subsistema sincronizado. Lamáquina desbarbadora de chapa RNS 800 ejemplifica esta integración: su arquitectura de doble estación, con una banda abrasiva para la eliminación de escoria y rebabas grandes, seguida de cepillos de rodillos de lija contrarrotativos para el acabado de bordes y orificios en 360°, proporciona radios R0.2–R0.5 uniformes en todos los bordes cortados, independientemente de que la pieza haya sido procesada mediante corte láser, plasma u oxicorte. Su adsorción por vacío sujeta chapas de 0.5–40 mm sin deformación, preservando la precisión dimensional requerida para la fidelidad de la trayectoria de la antorcha robótica. De manera crucial, ambas estaciones funcionan de forma independiente: la estación de banda realiza el desincrustado y el acabado superficial antes de la preparación para soldadura; la estación de cepillos efectúa el acondicionamiento final de los bordes inmediatamente antes de cargar la pieza en la celda de soldadura, garantizando que no se produzca ninguna recontaminación.
El comportamiento del material reduce aún más el margen de decisión. Los aceros de alta resistencia utilizados en los bastidores modernos presentan ventanas térmicas estrechas: un aporte de calor excesivo provoca ablandamiento en la zona afectada por el calor (HAZ); un aporte insuficiente implica riesgo de falta de fusión. Los soldadores manuales dependen de señales visuales, como el color de las chispas y la fluidez del baño de fusión, que varían según la iluminación ambiental, el tono de la pantalla del casco e incluso la limpieza de la lente. Los sistemas automatizados integran modelos de temperatura con retroalimentación de corriente/voltaje en tiempo real, ajustando dinámicamente la velocidad de avance y la velocidad de alimentación del alambre para mantener la temperatura máxima entre pasadas dentro de ±15°C del objetivo. Esta consistencia se traduce directamente en los resultados de ensayos mecánicos: la desviación de la resistencia a la tracción disminuye de ±8% (manual) a ±2.3% (automatizado), y la vida a fatiga en las uniones soldadas mejora entre un 17 y un 22% en ciclos de prueba validados.
La economía del mantenimiento también diverge de manera significativa. Los equipos de soldadura manual tienen un bajo costo de capital, pero una alta variabilidad en los consumibles: el desperdicio de electrodos, las fugas de gas de protección y las tasas de sustitución de boquillas fluctúan según la técnica del operador. Las celdas automatizadas estandarizan el uso de consumibles: la precisión de alimentación del alambre reduce las salpicaduras entre un 35 y un 40%, prolongando 3× la vida útil de las boquillas y reduciendo el consumo de gas entre un 12 y un 18%. Más importante aún, el mantenimiento predictivo se vuelve viable: las firmas de vibración de los servomotores, las métricas de estabilidad del arco y la telemetría del flujo de refrigerante se incorporan a diagnósticos centralizados, señalando posibles problemas antes de que se deteriore la calidad de la soldadura. Las líneas manuales carecen de esta visibilidad: una punta de contacto desgastada puede pasar inadvertida hasta que aparezca porosidad en la producción del tercer turno, lo que desencadena la cuarentena de todo el lote.
El punto de equilibrio no es fijo, sino condicional. Para talleres que producen menos de 800 bastidores/mes con una diversidad extrema de variantes (<20 unidades por variante), la soldadura manual conserva ventajas de flexibilidad, siempre que esté respaldada por una rigurosa certificación de operadores, instrucciones de trabajo estandarizadas y seguimiento SPC en tiempo real. Pero por encima de ese umbral, o cuando las ventanas de entrega se reducen por debajo de 72 horas, la repetibilidad de la celda automatizada, la reducción de retrabajos y la capacidad escalable sin un crecimiento proporcional de personal inclinan decisivamente el ROI. No se trata de elegir la automatización en lugar del oficio; se trata de alinear el control del proceso con la física de la fabricación de bastidores de alta variedad, donde cada milímetro de tolerancia, cada julio de calor y cada segundo de tiempo de cambio de modelo se acumulan en un resultado financiero medible.
buscar
Productos recomendados
 Robot de soldadura tipo voladizo de 9 ejesRobot de soldadura tipo voladizo de 9 ejes para grandes piezas de acero, con seguimiento automático, importación 3D y automatización eficiente de soldadura CNC.

 Máquina de corte láser de fibra CNC para tubos1.Introducción a la máquina de corte láser de fibra CNC para tubos:
La máquina de corte láser enfoca, mediante el sistema de trayectoria óptica, el haz láser emitido por la fuente láser en un haz láser de alta densidad de potencia. Este haz láser se dirige a la superficie de la pieza de trabajo, haciendo que alcance el punto de fusión o de ebullición. Al mismo tiempo, el gas a alta presión coaxial con el haz láser expulsa el metal fundido o vaporizado. Biselado y fresado de bordes para tanques pesadosEsta serie de máquinas de biselado y fresado de bordes para tanques pesados es una solución especializada y de alta eficiencia diseñada para biselar grandes tanques de almacenamiento, recipientes a presión y componentes estructurales pesados. El bastidor principal cuenta con una estructura soldada integrada, seguida de un recocido de alivio de tensiones a alta temperatura, que elimina eficazmente las tensiones internas para garantizar la estabilidad dimensional a largo plazo y evitar deformaciones. La máquina combina un diseño de alta rigidez con tecnología de control avanzada, diseñada específicamente para afrontar los desafíos de placas extragruesas y piezas de trabajo de gran tamaño.
- Fresadora de bordes no estándar sin viga de presiónEn la industria de fabricación de equipos pesados, la eficiencia y la precisión del proceso de biselado de placas determinan directamente la calidad de la soldadura posterior y los plazos generales de producción. Para afrontar desafíos de procesamiento cada vez más exigentes, presentamos con orgullo la fresadora de bordes biselados no estándar de la serie XBN (sin viga de presión). Desarrollada por nuestra empresa a partir de una investigación exhaustiva de equipos similares nacionales e internacionales, esta máquina representa una solución de fresado de nueva generación y alta eficiencia, diseñada específicamente para placas extragruesas, piezas no estándar y condiciones de trabajo complejas. Superando las limitaciones del cepillado tradicional o del corte por llama, utiliza tecnología de fresado de alta velocidad para lograr un salto cualitativo tanto en eficiencia como en precisión de procesamiento.
- Máquina CNC de punzonado y marcado para placas de aceroModelos: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Esta serie es una máquina CNC especializada de punzonado y marcado, diseñada principalmente para el procesamiento de placas de acero en la industria de torres de acero. También es adecuada para aplicaciones de punzonado y marcado en diversos otros sectores industriales. - Robot industrial de soldadura MlG de 6 ejes con envergadura de brazo de 2000mmEste robot de soldadura está diseñado para una soldadura por arco fiable en entornos de producción exigentes, con un largo alcance, repetibilidad estable e instalación flexible.







Envíenos un mensaje