




Cómo dimensionar una célula de soldadura automatizada para el ensamblaje de intercambiadores de calor de acero inoxidable: requisitos clave de carga, tiempo de ciclo y utillaje
Cómo dimensionar una célula de soldadura automatizada para el ensamblaje de intercambiadores de calor de acero inoxidable: requisitos clave de carga, tiempo de ciclo y utillaje
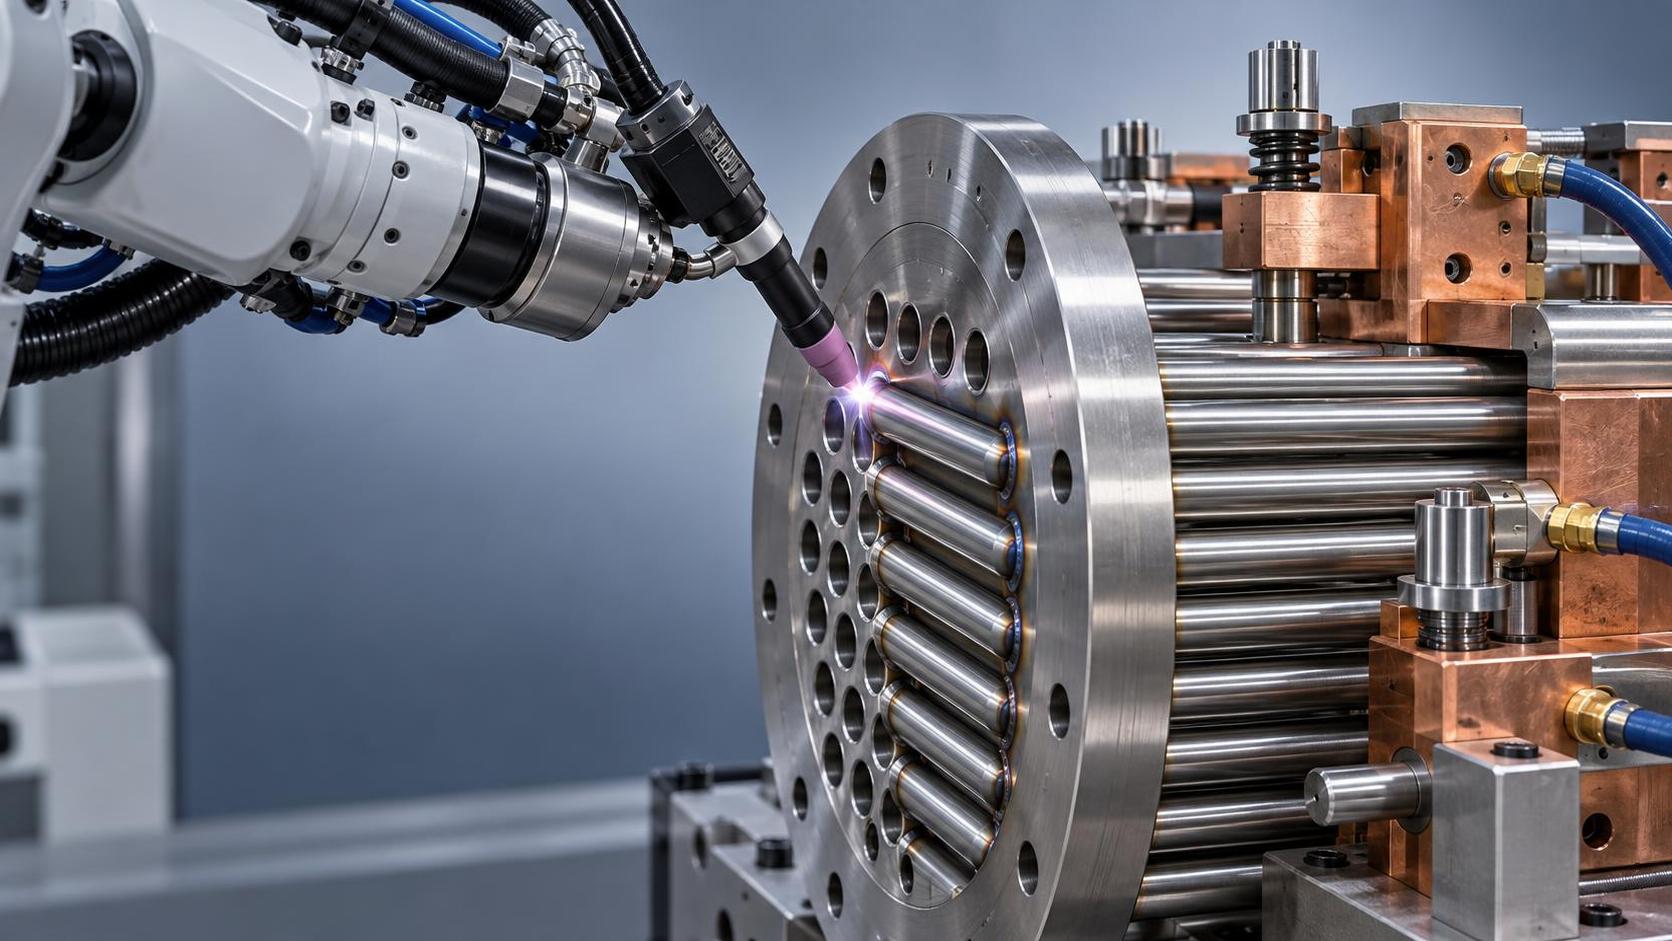
Dimensionar una celda de soldadura automatizada para el montaje de intercambiadores de calor de acero inoxidable no consiste en hacer coincidir una especificación de catálogo con un plano, sino en conciliar las restricciones mecánicas, el comportamiento térmico y la realidad de producción. Para los gestores de proyecto responsables de la adquisición de equipos de capital o de la integración de líneas, el riesgo no se limita a sobredimensionar o subdimensionar la robótica. Consiste en comprometerse con una celda que falle en la primera pasada de soldadura en una placa tubular de 12 mm de espesor, se detenga durante el reposicionamiento de tubos por deficiencias en la rigidez del utillaje, o fuerce una intervención manual cada 47 minutos porque las hipótesis de tiempo de ciclo ignoraron la estabilidad del inicio del arco en aleaciones con alto contenido de cromo.
Tres factores determinan la viabilidad, y los tres deben validarse *antes* de la aprobación final de la disposición: la capacidad de carga real de la pieza (no la carga útil teórica del robot), el tiempo de ciclo basado en la gestión térmica específica del acero inoxidable y la accesibilidad de las uniones, y la modularidad del utillaje que admita tanto la geometría de filete tubo-a-placa tubular *como* el acceso para la inspección posterior a la soldadura. No son puntos de control secuenciales. Son variables interdependientes: cambie una y las demás se modificarán de forma no lineal.
La elevada resistencia térmica y la baja conductividad térmica del acero inoxidable alteran fundamentalmente la distribución del aporte térmico en comparación con el acero al carbono. Una placa tubular 304L con un espesor de pared de 25 mm no solo requiere más energía para alcanzar la temperatura de fusión, sino que la retiene durante más tiempo, aumentando el riesgo de distorsión y exigiendo velocidades de avance más lentas para evitar el agrietamiento del cráter. Esto reduce directamente el tiempo efectivo de arco encendido dentro de cada ciclo. Muchas celdas dimensionadas con referencias de acero al carbono suponen una relación de arco encendido del 65–70%; para intercambiadores de calor de acero inoxidable, es habitual un 45–52% al considerar la estabilización del precalentamiento, la verificación del enfriamiento entre pasadas y la pausa obligatoria en los extremos de los tubos. Esa reducción de 20 puntos transforma por completo los cálculos de productividad.
La capacidad de carga debe reflejar la masa *dinámica*, no el peso estático. Un haz de tubos en U de 1.2 metros de longitud y 85 kg de peso puede parecer claramente dentro de la carga útil nominal de un robot de 120 kg. Sin embargo, durante el posicionamiento con alta aceleración en una matriz estrecha de placas tubulares, las fuerzas de inercia se multiplican por 2.3× durante la inversión de dirección. Al añadir el brazo de palanca de una extensión de antorcha de 400 mm, la carga efectiva en la muñeca aumenta hasta 118 kg: dentro de especificación sobre el papel, pero capaz de activar alarmas de saturación de servos durante la ejecución repetitiva de trayectorias. La validación en condiciones reales requiere medir el consumo máximo de par durante cinco ciclos consecutivos de reposicionamiento, no solo verificar la carga útil nominal.
Los utillajes son el punto donde se descarrilan la mayoría de los proyectos de intercambiadores de calor de acero inoxidable, no por una mala soldadura, sino por una sujeción comprometida. Los utillajes modulares estándar diseñados para la fijación de placas planas no logran controlar la expansión térmica diferencial entre los tubos (normalmente 304 o 316) y las placas tubulares (a menudo dúplex 2205). Sin puntos de sujeción localizados con carga por resorte que permitan una flotación axial de ±0.15 mm por fila de tubos, la tensión residual se acumula en la raíz de la soldadura de filete. Esto se manifiesta como microgrietas detectables únicamente mediante líquidos penetrantes después de 72 horas: un modo de fallo invisible durante los END iniciales, pero catastrófico bajo ciclos térmicos.
Aquí, modularidad significa más que mordazas intercambiables. Significa utillajes segmentados a lo largo de los límites naturales de expansión térmica, por ejemplo, separando las filas externas de tubos de los haces centrales, e incorporando insertos de cobre refrigerados por agua en zonas de alto aporte térmico. Estos insertos no eliminan la distorsión; la localizan en componentes reemplazables, evitando el costoso remecanizado completo del utillaje después de 12,000 soldaduras. Los utillajes sin este diseño suelen requerir realineación cada 1,800–2,200 piezas, lo que añade 3.7 horas de tiempo de inactividad no programado por semana.
La validación del tiempo de ciclo debe incluir la sobrecarga de manipulación *como parte de la secuencia de soldadura*, no como una «fase de carga» independiente. Los intercambiadores de calor de acero inoxidable exigen un control preciso de la protrusión de los tubos, de ±0.3 mm respecto a la cara de la placa tubular, para garantizar un tamaño uniforme del cateto del filete. Lograrlo requiere un palpado robótico guiado por visión antes de la sujeción o pasadores localizadores rectificados con precisión integrados en la base del utillaje. Cualquiera de los dos métodos añade 8–12 segundos por fila de tubos. Omitir este paso para «ahorrar tiempo» provoca que el 18–22% de las soldaduras requieran rectificado y retrabajo, eliminando cualquier ganancia teórica de productividad.
La gestión térmica también determina la selección de la antorcha. Las antorchas refrigeradas por aire con una capacidad nominal de 350 A en servicio continuo fallan en aplicaciones sostenidas de GMAW-P en acero inoxidable a 280 A debido a la reducción del ciclo de trabajo a temperaturas ambiente elevadas cerca de la placa tubular. Las variantes refrigeradas por agua con capacidad de 500 A mantienen características de arco estables, pero introducen complejidad en el tendido de refrigerante dentro de la base del utillaje, lo que requiere colectores sellados y supervisión de la caída de presión para evitar interrupciones de flujo a mitad de la soldadura. Las celdas que omiten esta capa de supervisión registran entre un 14–19% de eventos de inestabilidad del arco por turno, concentrados principalmente en la tercera y cuarta hora de funcionamiento.
La preparación del material aguas arriba afecta al dimensionamiento de la celda más de lo que suele reconocerse. Los extremos de los tubos deben desbarbarse *después* del corte, no antes, ya que durante la manipulación se vuelve a formar rebaba. Además, los orificios de la placa tubular requieren consistencia en el chaflán: una variación de ±0.1 mm en el ángulo del chaflán altera la dinámica de mojado del baño de soldadura lo suficiente como para modificar la profundidad de penetración en 0.4 mm. Las celdas automatizadas con ángulos de antorcha fijos no pueden compensarlo. Esto hace que la integración con los procesos aguas arriba sea indispensable, especialmente con equipos como la máquina laminadora de roscas Z28-1000, cuyo proceso de conformado radial en frío proporciona un control dimensional más preciso en los elementos de fijación roscados utilizados en conjuntos modulares de utillaje que el mecanizado convencional, reduciendo hasta en un 60% la necesidad de calces posteriores al montaje.
Por último, el cumplimiento de las certificaciones determina decisiones estructurales. ASME Section VIII Div. 1 exige soldaduras de penetración completa para placas tubulares que operan por encima de 150°C. Este requisito elimina muchos patrones de oscilación de alta velocidad optimizados para la apariencia estética, pero insuficientes para la fusión de raíz en acero inoxidable de sección gruesa. Por tanto, la validación de la celda debe incluir ensayos destructivos de macroataque en cupones de prueba representativos de la producción, no solo inspecciones radiográficas o ultrasónicas.
Lo que diferencia un dimensionamiento viable de uno problemático no es la ambición técnica. Es reconocer que la soldadura de intercambiadores de calor de acero inoxidable se rige menos por la velocidad del robot que por la física térmica, la respuesta del material y la inteligencia del utillaje. Los gestores de proyecto que tratan la celda como una unidad independiente, en lugar de como el nodo central de un sistema térmicamente acoplado que abarca corte, conformado, sujeción y refrigeración, afrontarán retrasos de programación no durante la puesta en marcha, sino en la primera semana de producción. El tamaño adecuado no es el mayor que cabe en el plano de planta. Es la configuración más pequeña que mantiene el equilibrio térmico, la repetibilidad mecánica y la integridad metalúrgica en más de 10,000 soldaduras, sin recalibración.
buscar
Productos recomendados
 Robot de soldadura tipo voladizo de 9 ejesRobot de soldadura tipo voladizo de 9 ejes para grandes piezas de acero, con seguimiento automático, importación 3D y automatización eficiente de soldadura CNC.

 Máquina de corte láser de fibra CNC para tubos1.Introducción a la máquina de corte láser de fibra CNC para tubos:
La máquina de corte láser enfoca, mediante el sistema de trayectoria óptica, el haz láser emitido por la fuente láser en un haz láser de alta densidad de potencia. Este haz láser se dirige a la superficie de la pieza de trabajo, haciendo que alcance el punto de fusión o de ebullición. Al mismo tiempo, el gas a alta presión coaxial con el haz láser expulsa el metal fundido o vaporizado. Biselado y fresado de bordes para tanques pesadosEsta serie de máquinas de biselado y fresado de bordes para tanques pesados es una solución especializada y de alta eficiencia diseñada para biselar grandes tanques de almacenamiento, recipientes a presión y componentes estructurales pesados. El bastidor principal cuenta con una estructura soldada integrada, seguida de un recocido de alivio de tensiones a alta temperatura, que elimina eficazmente las tensiones internas para garantizar la estabilidad dimensional a largo plazo y evitar deformaciones. La máquina combina un diseño de alta rigidez con tecnología de control avanzada, diseñada específicamente para afrontar los desafíos de placas extragruesas y piezas de trabajo de gran tamaño.
- Fresadora de bordes no estándar sin viga de presiónEn la industria de fabricación de equipos pesados, la eficiencia y la precisión del proceso de biselado de placas determinan directamente la calidad de la soldadura posterior y los plazos generales de producción. Para afrontar desafíos de procesamiento cada vez más exigentes, presentamos con orgullo la fresadora de bordes biselados no estándar de la serie XBN (sin viga de presión). Desarrollada por nuestra empresa a partir de una investigación exhaustiva de equipos similares nacionales e internacionales, esta máquina representa una solución de fresado de nueva generación y alta eficiencia, diseñada específicamente para placas extragruesas, piezas no estándar y condiciones de trabajo complejas. Superando las limitaciones del cepillado tradicional o del corte por llama, utiliza tecnología de fresado de alta velocidad para lograr un salto cualitativo tanto en eficiencia como en precisión de procesamiento.
- Máquina CNC de punzonado y marcado para placas de aceroModelos: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Esta serie es una máquina CNC especializada de punzonado y marcado, diseñada principalmente para el procesamiento de placas de acero en la industria de torres de acero. También es adecuada para aplicaciones de punzonado y marcado en diversos otros sectores industriales. - Robot industrial de soldadura MlG de 6 ejes con envergadura de brazo de 2000mmEste robot de soldadura está diseñado para una soldadura por arco fiable en entornos de producción exigentes, con un largo alcance, repetibilidad estable e instalación flexible.







Envíenos un mensaje