




كيفية تحديد حجم خلية لحام آلية لتجميع المبادلات الحرارية المصنوعة من الفولاذ المقاوم للصدأ — المتطلبات الأساسية للحمل وزمن الدورة والتجهيزات
كيفية تحديد حجم خلية لحام آلية لتجميع المبادلات الحرارية المصنوعة من الفولاذ المقاوم للصدأ — المتطلبات الأساسية للحمل وزمن الدورة والتجهيزات
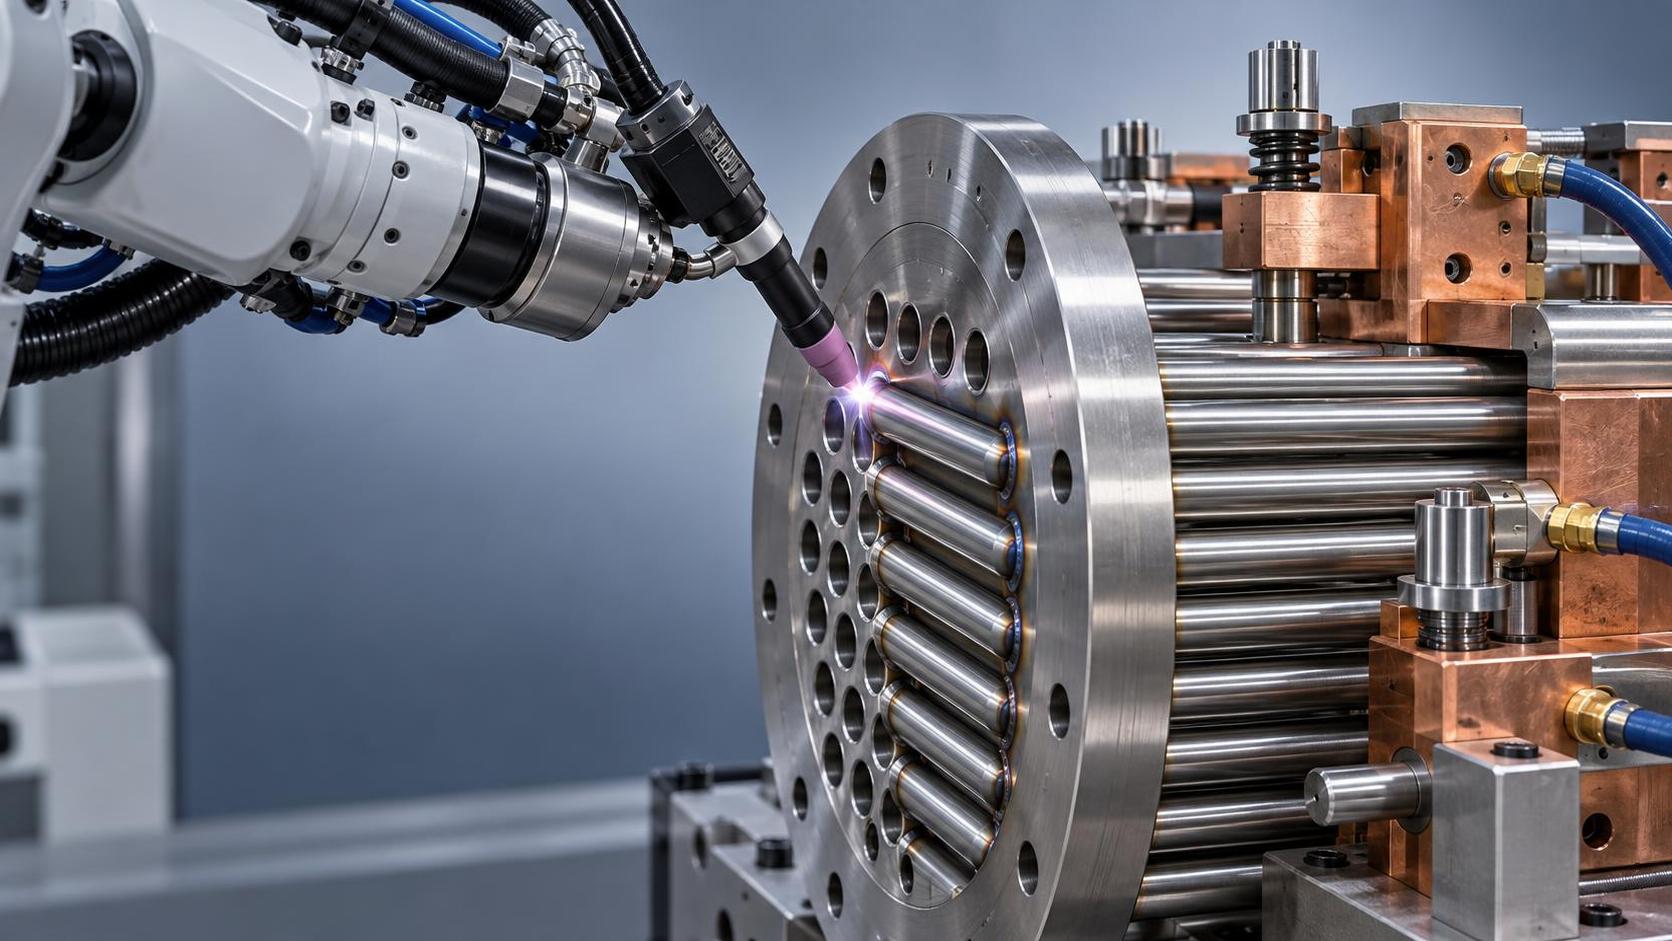
إن تحديد حجم خلية لحام آلية لتجميع المبادلات الحرارية المصنوعة من الفولاذ المقاوم للصدأ لا يتعلق بمواءمة مواصفة كتالوج مع رسم هندسي، بل بالتوفيق بين القيود الميكانيكية والسلوك الحراري وواقع الإنتاج. بالنسبة لمديري المشاريع المشرفين على شراء المعدات الرأسمالية أو تكامل خطوط الإنتاج، لا يقتصر الخطر على المبالغة أو التقليل في مواصفات الروبوتات. بل يتمثل في الالتزام بخلية تفشل عند أول تمريرة لحام على صفيحة أنابيب بسماكة 12 مم، أو تتوقف أثناء إعادة تموضع الأنابيب بسبب فجوات في صلابة التجهيزات، أو تفرض تدخلاً يدويًا كل 47 دقيقة لأن افتراضات زمن الدورة تجاهلت استقرار بدء القوس في السبائك عالية الكروم.
تهيمن ثلاثة عوامل على الجدوى، ويجب التحقق من العوامل الثلاثة *قبل* اعتماد المخطط النهائي: سعة تحميل القطعة الفعلية (وليس حمولة الروبوت النظرية)، وزمن الدورة المستند إلى الإدارة الحرارية الخاصة بالفولاذ المقاوم للصدأ وإمكانية الوصول إلى الوصلات، ونمطية التجهيزات التي تستوعب كلاً من هندسة لحام الزاوية بين الأنبوب وصفيحة الأنابيب *وكذلك* إمكانية الوصول للفحص بعد اللحام. ليست هذه نقاط تحقق متسلسلة، بل متغيرات مترابطة؛ إذ إن تغيير أحدها يبدل المتغيرات الأخرى بصورة غير خطية.
إن المقاومة الحرارية العالية والتوصيل الحراري المنخفض للفولاذ المقاوم للصدأ يغيران بصورة جوهرية توزيع مدخلات الحرارة مقارنةً بالفولاذ الكربوني. لا تتطلب صفيحة أنابيب من 304L بسماكة جدار 25 مم طاقة أكبر فحسب للوصول إلى درجة حرارة الانصهار، بل تحتفظ بالحرارة مدة أطول، مما يزيد خطر التشوه ويتطلب سرعات انتقال أبطأ لتجنب تشقق الفوهة النهائية. وهذا يقلص مباشرة زمن القوس الفعلي ضمن كل دورة. تفترض العديد من الخلايا التي يُحدد حجمها باستخدام معايير الفولاذ الكربوني نسبة زمن القوس تبلغ 65–70%؛ أما بالنسبة إلى المبادلات الحرارية المصنوعة من الفولاذ المقاوم للصدأ، فإن نسبة 45–52% تعد نموذجية عند احتساب استقرار التسخين المسبق، والتحقق من التبريد بين التمريرات، وفترة التوقف الإلزامية عند نهايات الأنابيب. إن هذا الانخفاض بمقدار 20 نقطة يعيد تشكيل حسابات الإنتاجية بالكامل.
يجب أن تعكس سعة التحميل الكتلة *الديناميكية*، لا الوزن الساكن. قد تبدو حزمة انحناء على شكل U بطول 1.2 متر ووزن 85 كجم ضمن حمولة روبوت مقدرة بـ120 كجم. لكن أثناء التموضع عالي التسارع داخل مصفوفة ضيقة من صفائح الأنابيب، ترتفع قوى القصور الذاتي بمقدار 2.3× عند عكس الاتجاه. ومع إضافة ذراع عزم لوصلة شعلة بطول 400 مم، يرتفع الحمل الفعلي على المعصم إلى 118 كجم، وهو ضمن المواصفات على الورق، لكنه يطلق إنذارات تشبع المؤازر أثناء تنفيذ المسار المتكرر. يتطلب التحقق الواقعي قياس سحب عزم الذروة عبر خمس دورات متتالية لإعادة التموضع، وليس مجرد التحقق من الحمولة الاسمية.
التجهيزات هي الموضع الذي تتعثر فيه معظم مشاريع المبادلات الحرارية المصنوعة من الفولاذ المقاوم للصدأ، ليس بسبب رداءة اللحام، بل بسبب التثبيت المتضرر. تفشل التجهيزات النمطية القياسية المصممة لتثبيت الألواح المسطحة في إدارة التمدد الحراري التفاضلي بين الأنابيب (عادةً 304 أو 316) وصفائح الأنابيب (غالبًا دوبلكس 2205). ومن دون نقاط تثبيت موضعية محملة بنوابض تسمح بتعويم محوري قدره ±0.15 مم لكل صف أنابيب، يتراكم الإجهاد المتبقي عند جذر لحام الزاوية. ويتجلى ذلك على شكل تشققات دقيقة لا يمكن كشفها إلا باختبار السوائل المتغلغلة بعد 72 ساعة، وهو نمط فشل غير مرئي أثناء الفحص الأولي غير الإتلافي، لكنه كارثي تحت التدوير الحراري.
تعني النمطية هنا أكثر من فكوك قابلة للتبديل. إنها تعني تجهيزات مقسمة على طول حدود التمدد الحراري الطبيعية، مثل فصل صفوف الأنابيب الخارجية عن الحزم المركزية، وإدماج إدخالات نحاسية مبردة بالماء في مناطق مدخلات الحرارة العالية. لا تلغي هذه الإدخالات التشوه، لكنها تحصره في مكونات قابلة للاستبدال، مما يتجنب إعادة التشغيل الميكانيكي المكلفة للتجهيز بالكامل بعد 12,000 لحام. وعادةً ما تتطلب التجهيزات التي تفتقر إلى هذا التصميم إعادة محاذاة كل 1,800–2,200 قطعة، مما يضيف 3.7 ساعات من التوقف غير المخطط له أسبوعيًا.
يجب أن يشمل التحقق من زمن الدورة النفقات العامة للمناولة *كجزء من تسلسل اللحام*، وليس كـ«مرحلة تحميل» منفصلة. تتطلب المبادلات الحرارية المصنوعة من الفولاذ المقاوم للصدأ تحكمًا دقيقًا في بروز الأنبوب، بمقدار ±0.3 مم بالنسبة إلى وجه صفيحة الأنابيب، لضمان مقاس ساق لحام زاوية متسق. ويتطلب تحقيق ذلك إما جسًا روبوتيًا موجّهًا بالرؤية قبل التثبيت أو دبابيس تحديد موضع مطحونة بدقة مدمجة في قاعدة التجهيز. تضيف أي من الطريقتين 8–12 ثانية لكل صف أنابيب. يؤدي تخطي هذه الخطوة بهدف «توفير الوقت» إلى احتياج 18–22% من اللحامات إلى الجلخ وإعادة العمل، مما يمحو أي مكسب نظري في الإنتاجية.
تتحكم الإدارة الحرارية أيضًا في اختيار الشعلة. تفشل المشاعل المبردة بالهواء والمصنفة للتشغيل المستمر عند 350 A في تطبيقات GMAW-P المستدامة للفولاذ المقاوم للصدأ بتيار 280 A بسبب خفض تصنيف دورة التشغيل عند درجات الحرارة المحيطة المرتفعة قرب صفيحة الأنابيب. تحافظ الأنواع المبردة بالماء ذات قدرة 500 A على خصائص قوس مستقرة، لكنها تضيف تعقيدًا لتوجيه سائل التبريد إلى قاعدة التجهيز، مما يتطلب مجمعات محكمة الإغلاق ومراقبة هبوط الضغط لمنع انقطاع التدفق أثناء اللحام. تشهد الخلايا التي تهمل طبقة المراقبة هذه 14–19% من حالات عدم استقرار القوس لكل وردية، وتتركز معظمها في الساعتين الثالثة والرابعة من التشغيل.
يؤثر إعداد المواد في المراحل السابقة في تحديد حجم الخلية أكثر مما هو معترف به عادةً. يجب إزالة النتوءات من نهايات الأنابيب *بعد* القطع، لا قبله، إذ تنمو النتوءات مجددًا أثناء المناولة. كما تتطلب ثقوب صفيحة الأنابيب اتساقًا في الشطفة: إذ إن تغيرًا قدره ±0.1 مم في زاوية الشطفة يغير ديناميكيات ترطيب بركة اللحام بدرجة كافية لتحويل عمق الاختراق بمقدار 0.4 مم. ولا تستطيع الخلايا الآلية ذات زوايا الشعلة الثابتة التعويض عن ذلك. وهذا يجعل التكامل مع العمليات السابقة أمرًا غير اختياري، وخاصةً مع معدات مثل ماكينة درفلة القلاوظ Z28-1000، التي توفر عملية التشكيل على البارد الشعاعية فيها تحكمًا أضيق في الأبعاد للمثبتات الملولبة المستخدمة في تجميعات التجهيزات النمطية مقارنةً بالتشغيل الميكانيكي التقليدي، مما يقلل احتياجات الحشو بعد التجميع بنسبة تصل إلى 60%.
وأخيرًا، يفرض الامتثال لشهادات الاعتماد قرارات هيكلية. يفرض ASME Section VIII Div. 1 لحامات كاملة الاختراق لصفائح الأنابيب العاملة فوق 150°C. ويلغي هذا الشرط العديد من أنماط التذبذب عالية السرعة المحسنة للمظهر الجمالي لكنها غير كافية لانصهار الجذر في الفولاذ المقاوم للصدأ ذي المقاطع السميكة. لذلك يجب أن يشمل التحقق من الخلية اختبار الحفر الكلي الإتلافي على عينات اختبار مخصصة للإنتاج، وليس فقط الفحوصات الشعاعية أو فوق الصوتية.
ما يميز تحديد الحجم القابل للتطبيق عن تحديد الحجم الإشكالي ليس الطموح التقني، بل إدراك أن لحام المبادلات الحرارية المصنوعة من الفولاذ المقاوم للصدأ تحكمه في المقام الأول الفيزياء الحرارية واستجابة المادة وذكاء التجهيزات، أكثر من سرعة الروبوت. سيواجه مديرو المشاريع الذين يتعاملون مع الخلية بوصفها وحدة منفصلة، بدلاً من العقدة المركزية في نظام مقترن حراريًا يشمل القطع والتشكيل والتثبيت والتبريد، تأخيرات في الجدول الزمني ليس أثناء التشغيل التجريبي، بل في أسبوع الإنتاج الأول. إن الحجم الصحيح ليس الأكبر الذي يلائم مخطط الأرضية، بل أصغر تكوين يحافظ على التوازن الحراري والتكرارية الميكانيكية والسلامة المعدنية عبر أكثر من 10,000 لحام، دون إعادة معايرة.
بحث
المنتجات الموصى بها
 روبوت لحام كابولي ذو 9 محاورروبوت لحام كابولي ذو 9 محاور لقطع العمل الفولاذية الكبيرة، مزود بالتتبع التلقائي واستيراد ثلاثي الأبعاد وأتمتة لحام CNC فعالة.

 آلة قطع الأنابيب بالليزر الليفي CNC1.مقدمة عن آلة قطع الأنابيب بالليزر الليفي CNC:
تقوم آلة القطع بالليزر بتركيز شعاع الليزر المنبعث من مصدر الليزر عبر نظام المسار البصري إلى شعاع ليزر عالي الكثافة للطاقة. ويوجَّه شعاع الليزر هذا إلى سطح قطعة العمل، مما يؤدي إلى وصولها إلى نقطة الانصهار أو الغليان. وفي الوقت نفسه، يقوم الغاز عالي الضغط المحوري مع شعاع الليزر بإزالة المعدن المنصهر أو المتبخر. شطف الحواف وتفريزها للخزانات الثقيلةهذه السلسلة من ماكينات شطف الحواف وتفريزها للخزانات الثقيلة هي حل متخصص عالي الكفاءة، مصمم لشطف حواف خزانات التخزين الكبيرة وأوعية الضغط والمكونات الإنشائية الثقيلة. يتميز الإطار الرئيسي بهيكل ملحوم متكامل يتبعه تلدين لإزالة الإجهادات بدرجة حرارة عالية، مما يزيل الإجهادات الداخلية بفعالية لضمان الاستقرار طويل الأمد للأبعاد ومنع التشوه. تجمع الماكينة بين تصميم عالي الصلابة وتقنية تحكم متقدمة، وهي مصممة خصيصًا لمواجهة تحديات الألواح فائقة السماكة وقطع العمل كبيرة الحجم.
- ماكينة تفريز الحواف غير القياسية بدون عارضة ضغطفي صناعة تصنيع المعدات الثقيلة، تحدد كفاءة ودقة عملية شطف حواف الصفائح بشكل مباشر جودة اللحام اللاحقة وجداول الإنتاج الإجمالية. ولمواجهة تحديات المعالجة المتزايدة المتطلبات، نقدم بفخر ماكينة تفريز حواف الشطف غير القياسية من سلسلة XBN (بدون عارضة ضغط). وقد طورت شركتنا هذه الماكينة استنادًا إلى أبحاث معمقة لنظيراتها المحلية والدولية، وهي تمثل حلاً جديدًا عالي الكفاءة للتفريز، مصممًا خصيصًا للصفائح فائقة السماكة وقطع العمل غير القياسية وظروف التشغيل المعقدة. وتتجاوز هذه الماكينة قيود القشط التقليدي أو القطع باللهب، حيث تستخدم تقنية التفريز عالي السرعة لتحقيق نقلة نوعية في كل من كفاءة المعالجة ودقتها.
- آلة تثقيب ووضع علامات CNC للصفائح الفولاذيةالطرازات: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
هذه السلسلة عبارة عن آلة تثقيب ووَسْم CNC متخصصة، مصممة بشكل أساسي لمعالجة الصفائح الفولاذية في صناعة الأبراج الفولاذية. كما أنها مناسبة تمامًا لتطبيقات التثقيب والوسم في مختلف القطاعات الصناعية الأخرى. - روبوت لحام صناعي MIG سداسي المحاور بمدى ذراع 2000 ممصُمم روبوت اللحام هذا لإجراء لحام القوس بشكل موثوق في بيئات الإنتاج القاسية، ويتميز بمدى وصول طويل، وتكرارية مستقرة، وتركيب مرن.







أرسل لنا رسالة