




Контрольный список безопасности сварки коботов: соответствие ISO/TS 15066 для сварочных ячеек с участием человека
Контрольный список безопасности сварки коботов: соответствие ISO/TS 15066 для сварочных ячеек с участием человека
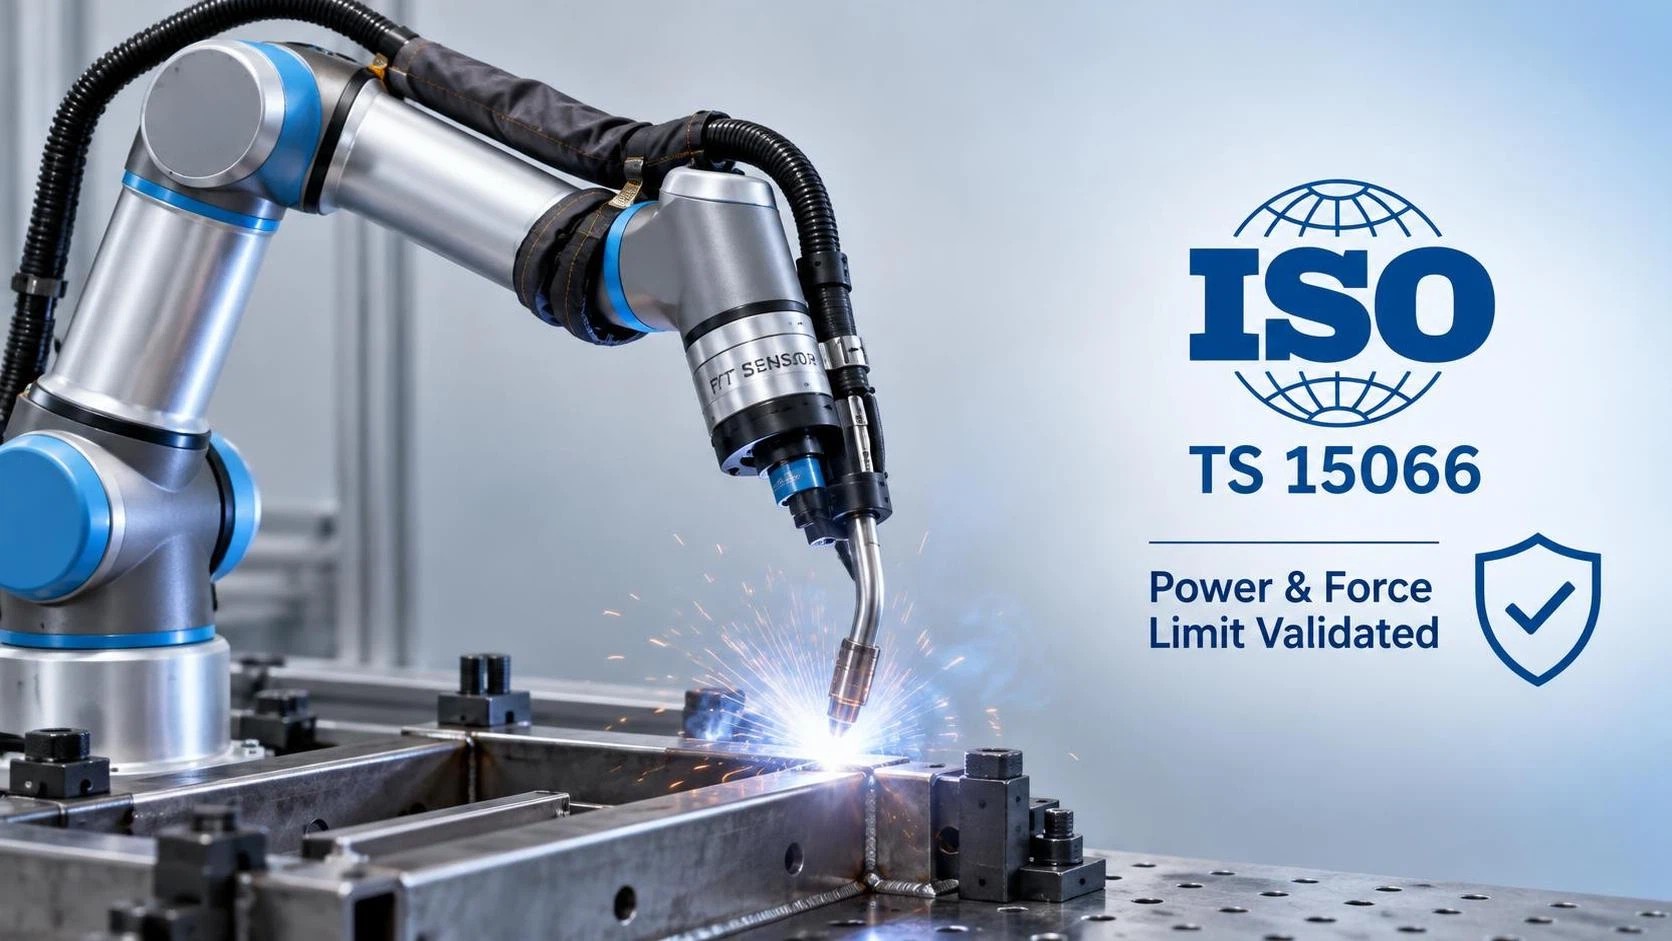
Контрольный список безопасности при сварке с коллаборативным роботом: соответствие ISO/TS 15066 для сварочных ячеек с участием человека
Обеспечение безопасности в сварочных ячейках с коллаборативными роботами, где человек участвует в процессе, больше не является опцией — это нормативная и производственная необходимость. Этот контрольный список безопасности при сварке с коллаборативным роботом соответствует ISO/TS 15066 — глобальному эталону безопасности коллаборативных роботов — и помогает менеджерам по контролю качества и безопасности системно проверять оценку рисков, ограничения мощности/усилия, защитные меры и протоколы взаимодействия человека и робота. Разработанный компанией Wuxi Samgins — надежным поставщиком сварочных роботов и автоматизированного сварочного оборудования, сертифицированных по ISO9001 и CE, — этот список позволяет производственным командам уверенно и в полном соответствии с требованиями внедрять коботов без ущерба для безопасности работников и эффективности производства.
Почему этот контрольный список важен для менеджеров по качеству и безопасности
Для специалистов по контролю качества и безопасности сварка с коботами — это не только скорость или повторяемость, но и подтверждение того, что каждое общее рабочее пространство соответствует обязательным пороговым требованиям безопасности. В отличие от традиционных промышленных роботов, коботы работают без полного периметрального ограждения, поэтому их усилие, скорость и характеристики контакта должны быть подтверждены *до* ввода в эксплуатацию и повторно проверены после любого изменения процесса, технического обслуживания или корректировки планировки. ISO/TS 15066 устанавливает точные ограничения для переходных и квазистатических усилий, распределения давления и приведенной массы — все они напрямую связаны с данными о переносимости человеческих тканей. Пропуск этого этапа не только создает риск несоответствия требованиям, но и подвергает вашу команду предотвратимым травмам, а компанию — ответственности, простоям и неудовлетворительным результатам аудита.
Система проверки из 7 пунктов (в соответствии с разделами ISO/TS 15066)
1. Подтверждение режима коллаборативной работы
Убедитесь, что кобот работает *только* в сертифицированном коллаборативном режиме (ручное ведение, мониторинг скорости и разделения, ограничение мощности и усилия либо контролируемая остановка с рейтингом безопасности), а не используется как переоборудованный промышленный робот. Проверьте версию встроенного ПО, журналы контроллера безопасности и документацию OEM на наличие явных отчетов о валидации по ISO/TS 15066.
2. Проверка ограничений мощности & усилия
Измерьте фактические контактные усилия с помощью калиброванных датчиков силы/момента во всех потенциальных точках взаимодействия, включая фланец инструмента, концевой эффектор, трассы прокладки кабелей и даже защитные экраны от сварочных брызг. ISO/TS 15066 предписывает пиковое усилие ≤140 N для верхних конечностей и ≤150 N для нижних конечностей при квазистатическом контакте. Переходное ударное усилие должно оставаться ниже 350 N в течение ≤0.1 s. Зафиксируйте условия испытаний: скорость, полезную нагрузку, ориентацию и твердость поверхности.
3. Расчет приведенной массы & энергии столкновения
Не полагайтесь на номинальную массу робота. Рассчитайте приведенную массу согласно Приложению C ISO/TS 15066 с учетом оснастки, инерции заготовки, профилей ускорения и кинематической связи. Для сварочных коботов с тяжелыми горелками или позиционерами приведенная масса часто превышает статические характеристики в 2–3×. Для расчета кинетической энергии при типичных скоростях сближения (≤250 mm/s) используйте измеренные кривые замедления, а не теоретические модели.
4. Аудит документации по оценке рисков
Подтвердите, что ваша оценка рисков выполнена в соответствии с ISO 12100 и содержит прямые ссылки на разделы ISO/TS 15066. Она должна выявлять *все* предсказуемые опасности — не только точки защемления, но также воздействие дуговой вспышки, вдыхание дыма вблизи зон дыхания оператора, электромагнитные помехи для кардиостимуляторов и вторичное перемещение вследствие выброса детали или отказа приспособления. Документируйте иерархию мер снижения риска: устранение > технические меры управления > административные меры управления > СИЗ.
5. Проверка целостности уровней защиты
Даже в коллаборативном режиме многоуровневые защитные меры необходимы. Проверьте, что световые завесы (например, Type 4) обеспечивают минимальное расстояние ≥300 mm согласно ISO 13855, защитные маты соответствуют EN ISO 13856-1, а цепи аварийной остановки имеют аппаратное подключение, а не реализованы только программно, с временем срабатывания ≤20 ms. Критически важно подтвердить, что контролируемая остановка с рейтингом безопасности (SRMS) активируется *до* входа в коллаборативную зону, а не после него.
6. Проверка протоколов взаимодействия человека и робота
Оцените, как операторы входят в рабочую зону, контролируют процесс и вмешиваются в него во время сварочных циклов. Являются ли последовательности запуска/остановки интуитивно понятными? Выполняется ли перестановка горелки с помощью пульта обучения или ручного ведения — и обеспечивает ли система безопасное снижение скорости до включения режима ведения? Приостанавливает ли кобот работу автоматически, если рука оператора входит в зону сварки *во время* горения дуги? Эти действия должны регистрироваться, тестироваться и утверждаться руководителями по безопасности и производству.
7. Проверка технического обслуживания & контроля изменений
Каждая аппаратная модификация (например, новая горелка или измененная прокладка кабелей), обновление программного обеспечения или перенастройка ячейки требуют повторной валидации. Убедитесь, что ваш журнал технического обслуживания содержит записи, относящиеся к ISO/TS 15066: обновленные измерения усилий, пересмотренные приложения к оценке рисков и подтверждение повторной калибровки датчиков безопасности. CE-сертифицированные сварочные роботы Wuxi Samgins оснащены встроенными диагностическими интерфейсами, упрощающими такую прослеживаемость и обеспечивающими возможность аудита соответствия на протяжении всего жизненного цикла продукции.
Как прецизионное сверление поддерживает целостность сварки — и безопасность
Качество сварки начинается *до* зажигания дуги. Неточности размеров во фланцах двутавровых балок или отверстиях стенки могут вынуждать робота чрезмерно корректировать траекторию, увеличивая время цикла, тепловую деформацию и риск непреднамеренных столкновений. Поэтому интеграция высокоточных процессов до сварки, таких как наш3D-сверлильный станок для двутавровых балок, является проактивной мерой повышения безопасности. Благодаря точности позиционирования отверстий ±0.1 mm по трем осям и сервоприводной подаче для всех трех шпинделей он обеспечивает стабильную сборку для роботизированных сварочных приспособлений. Стабильная и повторяемая геометрия деталей снижает изменчивость движений кобота, уменьшая риски динамических усилий и упрощая валидацию по ISO/TS 15066. Его искусственное старение после сварки и усиленные роликовые направляющие дополнительно гарантируют долговременную стабильность размеров, минимизируя неожиданные отклонения, которые могут нарушить протоколы безопасности.
Практические рекомендации по внедрению для вашей команды
Начните с «базовой» валидации одной типовой ячейки, а не всех сразу. Используйте предоставляемые OEM комплекты для испытаний (например, KRC4 Safety Configurator от KUKA или CRX Force Validation Tool от FANUC) для создания соответствующих требованиям файлов конфигурации. Обучите сотрудников контроля качества, а не только инженеров, проводить ежегодные выборочные проверки с помощью портативных измерителей усилия и лазерных дальномеров. Храните все записи о валидации в цифровом виде с отметками времени, подписями и PDF-файлами с контролем версий. Наконец, включите проверку безопасности коботов в существующий график внутренних аудитов ISO 9001, рассматривая ее как ключевую часть управления качеством, а не как отдельную задачу по безопасности.
Заключение: безопасность — это измеримый и поддерживаемый процесс, а не разовая отметка в контрольном списке
Этот контрольный список — не формальность для соответствия требованиям, а ваша передовая защита от предотвратимых инцидентов и сбоев производства. Для менеджеров по качеству и безопасности соответствие ISO/TS 15066 означает переход от «выглядит безопасно» к «мы измерили, документировали и проверили каждое граничное условие». Привязывая каждую точку проверки к практическим испытаниям, четко определенной ответственности и прослеживаемым записям, вы превращаете сварку с коботами из потенциального источника ответственности в демонстративно более безопасный, надежный и пригодный для аудита производственный актив. Wuxi Samgins поддерживает этот строгий подход полностью сертифицированным оборудованием, технической документацией, соответствующей Директиве ЕС по машинам 2006/42/EC, и экспертными знаниями в области прикладного проектирования, ориентированными на комплексную безопасность, заложенную в конструкцию, а не на последующее дооснащение. Когда безопасность и точность проектируются совместно с самого начала, сварка с участием человека становится не просто возможной, а предсказуемой, производительной и защищенной.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение