




Коллаборативные сварочные роботы и коботы: когда выбирать манипуляторы с ограничением усилия или зоны безопасности с масштабированием скорости для мелкосерийной сварки в аэрокосмической отрасли
Коллаборативные сварочные роботы и коботы: когда выбирать манипуляторы с ограничением усилия или зоны безопасности с масштабированием скорости для мелкосерийной сварки в аэрокосмической отрасли
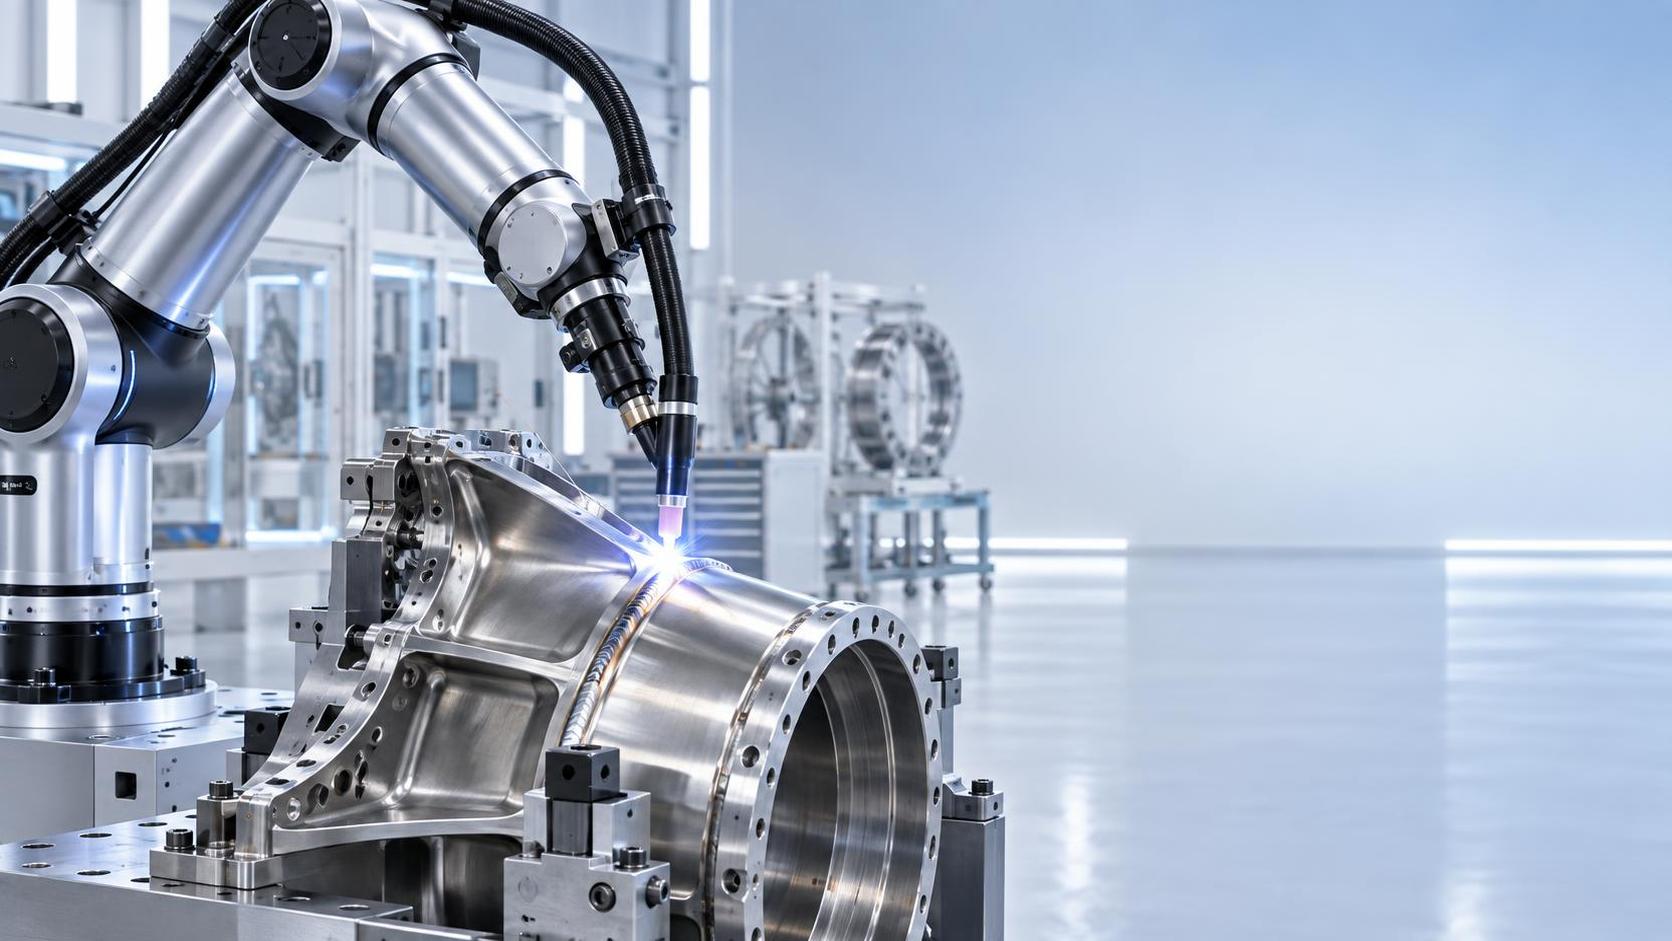
Коллаборативные сварочные роботы и коботы: когда выбирать манипуляторы с ограничением усилия, а когда — зоны безопасности с масштабированием скорости для мелкосерийной аэрокосмической сварки
Для аэрокосмических производителей, выполняющих мелкосерийные высокоточные сварочные работы, выбор правильного решения для автоматизации имеет решающее значение. Коллаборативные сварочные роботы и коботы обеспечивают значительную гибкость, однако выбор между манипуляторами с ограничением усилия и зонами безопасности с масштабированием скорости требует глубокого технического анализа. Компания Wuxi Samgins International Trade Co., Ltd. поддерживает инженеров и технических специалистов по оценке, предлагая роботизированные сварочные системы, соответствующие ISO9001 и CE и адаптированные для повторяемости и безопасности аэрокосмического уровня. В этой статье сравниваются функциональные компромиссы, стратегии снижения рисков и практические аспекты интеграции, чтобы помочь вам принять решение на основе данных, соответствующее масштабу производства, нормативным требованиям и целям взаимодействия человека и робота.
Почему этот выбор важнее в аэрокосмической отрасли, чем в любой другой сфере
Аэрокосмическая сварка — это не только целостность соединений, но и сертифицируемая прослеживаемость, допуск микродефектов менее 0.1 mm и отсутствие несоответствий в критически важных для безопасности сборках. В отличие от высокопроизводительных автомобильных линий, мелкосерийные аэрокосмические предприятия часто выполняют сварку разнородных материалов (титана, Inconel, алюминия) с частой сменой деталей. Здесь выбор кобота напрямую влияет на стабильность времени цикла, частоту вмешательства оператора и готовность к аудиту. Неправильно настроенная архитектура безопасности может задержать сертификацию FAA/EASA или, что еще хуже, привести к незамеченному отклонению процесса.
Манипуляторы с ограничением усилия: точность ценой скорости и грузоподъемности
Коллаборативные манипуляторы с ограничением усилия (например, Universal Robots UR10e, Techman TM5-900) используют встроенные датчики крутящего момента и мониторинг тока в суставах в реальном времени для остановки движения при обнаружении контакта, превышающего заданные пороги (как правило, ≤150 N). Для аэрокосмических задач, связанных с тонкостенными титановыми трубками или деликатными нервюрами крыла, закрепленными в оснастке, это идеально: операторы могут вручную корректировать положение деталей в середине цикла, не отключая протоколы безопасности.
Однако ограничение усилия накладывает жесткие ограничения. Пиковая грузоподъемность редко превышает 12 kg, что недостаточно для тяжелых горелок TIG с водоохлаждаемыми кабелями или двухпроволочных систем подачи, распространенных при высоконаплавочной аэрокосмической сварке. Кроме того, динамическая жесткость значительно снижается при скорости выше 300 mm/s, увеличивая разброс позиционирования при зажигании дуги. Мы наблюдали отклонение траектории ±0.35 mm при 450 mm/s на Ti-6Al-4V толщиной 6 mm, что превышает допуски ASME BPVC Section IX для сварных соединений класса 1.
Зоны безопасности с масштабированием скорости: сочетание производительности и сертифицированной коллаборации
Зоны безопасности с масштабированием скорости (SSSZ), реализуемые с помощью лазерных сканеров (например, SICK microScan3) или 3D-камер времени пролета в сочетании с промышленными роботами (например, серия FANUC CRX), определяют динамические буферные зоны вокруг робота. Когда оператор входит в зону B (0.5–1.5 m), скорость робота пропорционально снижается; вход в зону A (<0.5 m) вызывает полную остановку. Важно, что такая архитектура сохраняет полную грузоподъемность (до 25 kg) и точность траектории до 1,200 mm/s, обеспечивая высокоскоростное отслеживание шва на крупных компонентах планера.
Компромисс? SSSZ требует тщательного картирования зон, валидации условий эксплуатации (например, пыли и отражающих поверхностей) и интеграции с логикой безопасности на уровне PLC. Однако для аэрокосмических интеграторов, уже использующих компоновку ячеек, соответствующую ISO 13857, SSSZ обеспечивает более высокую окупаемость инвестиций: один поставщик Tier-1 сократил объем доработки сварных швов на 37% после замены коботов с ограничением усилия на оснащенные SSSZ установки KUKA KR1000 Titan для узлов шасси.
Реалии интеграции: конструкция оснастки, планирование траектории и рабочий процесс персонала
Ни одна из архитектур не работает изолированно. Манипуляторы с ограничением усилия требуют оснастки с низкой инерцией и пассивных приспособлений — без пневматических зажимов, способных к непредсказуемой отдаче. Системы SSSZ требуют беспрепятственной прямой видимости сканера и калиброванной напольной разметки; даже временные масляные пятна или случайно проложенные заземляющие кабели делают валидацию безопасности недействительной.
Планирование траектории принципиально различается. Коботы с ограничением усилия эффективны при использовании офлайн-запрограммированных траекторий по обучающим точкам, когда предполагается незначительная ручная коррекция. Конфигурации SSSZ оптимальны для адаптивного отслеживания шва, особенно в сочетании с нашейпортальной плазменной машиной для резки с ЧПУ, которая предварительно режет аэрокосмические сплавы с точностью ±0.2 mm, минимизируя отклонения при сборке перед сваркой. Такая точность на предшествующем этапе напрямую уменьшает потребность в коррекции траектории в реальном времени, делая SSSZ более надежной при длительных циклах.
Соответствие нормативным требованиям: за пределами ISO/TS 15066
ISO/TS 15066 определяет пределы коллаборативной работы, однако требования аэрокосмической отрасли идут дальше. FAA AC 20-189A требует документированного анализа опасностей в соответствии с принципами DO-178C для любой программно управляемой функции безопасности. Архитектуры SSSZ по своей природе формируют журналы входа в зоны с временными метками и профили скорости, упрощая прослеживаемость. Манипуляторы с ограничением усилия, хотя механически проще, часто не имеют встроенных аудиторских журналов для сбросов порогов крутящего момента или событий повторной калибровки датчиков, что требует специального промежуточного программного обеспечения и увеличивает объем работ по валидации.
Маркировка CE в соответствии с Директивой по машинам 2006/42/EC также благоприятствует SSSZ: ее многоуровневая безопасность (сканеры + аварийные остановы + безопасное отключение крутящего момента) обеспечивает требования PL e (уровень эффективности e) без дополнительных доработок. Манипуляторы с ограничением усилия обычно ограничены PL d, если не дополнены резервированным датчикованием, — это дополнительные затраты и сложность, которые немногие мелкосерийные предприятия могут обосновать.
Когда выбирать каждый вариант: матрица решений для технических специалистов по оценке
Выбирайте манипуляторы с ограничением усилия только при следующих условиях: (1) средний размер партии составляет <5 units/month для каждого семейства деталей; (2) сварные швы короткие (<300 mm), выполняются TIG с низким тепловложением или импульсной MIG-сваркой на тонких сечениях (<2 mm); (3) операторы регулярно проводят тактильную проверку соединений в ходе процесса; и (4) ваша система контроля качества допускает журналы ручной калибровки вместо автоматизированной регистрации событий.
Выбирайте зоны безопасности с масштабированием скорости, если: (1) вы обрабатываете ≥10 уникальных номеров деталей ежемесячно; (2) длина сварных швов превышает 500 mm или включает многопроходные последовательности; (3) вам необходимо воспроизводимое расстояние между горелкой и изделием в пределах ±0.15 mm; или (4) на вашем предприятии уже используются сертифицированные PLC безопасности (например, Siemens FailSafe, Rockwell GuardLogix). В этих случаях SSSZ обеспечивает измеримое повышение выхода годных изделий с первого прохода и эффективности аудита, а не только теоретическое соответствие требованиям безопасности.
Заключение: сопоставляйте архитектуру со строгостью процесса, а не только с модными терминами «коллаборация»
«Коллаборативные сварочные роботы и коботы» — не единая категория, а две различные инженерные парадигмы с разными преимуществами. Для технических специалистов по оценке в аэрокосмической отрасли выбор зависит не от маркетинговых обозначений, а от количественно определяемых требований процесса: потребностей в грузоподъемности, допусков на позиционирование, глубины нормативной документации и совместимости с оснасткой. Манипуляторы с ограничением усилия подходят для сверхмалых объемов и сценариев с активным участием человека; зоны безопасности с масштабированием скорости обеспечивают проверяемую производительность в масштабе без ущерба для повторяемости аэрокосмического уровня.
В Wuxi Samgins мы оснащаем обе архитектуры интерфейсами управления, сертифицированными по ISO 9001, и пакетами интеграции безопасности, соответствующими CE, гарантируя, что выбранное вами решение отвечает не только эксплуатационным потребностям, но и требованиям сертификации. Ведь в аэрокосмической отрасли коллаборация — это не близость, а доказуемая, поддающаяся аудиту и воспроизводимая точность.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение