




¿Cuánto cuesta una celda completa de robot de soldadura en 2026?
¿Cuánto cuesta una celda completa de robot de soldadura en 2026?
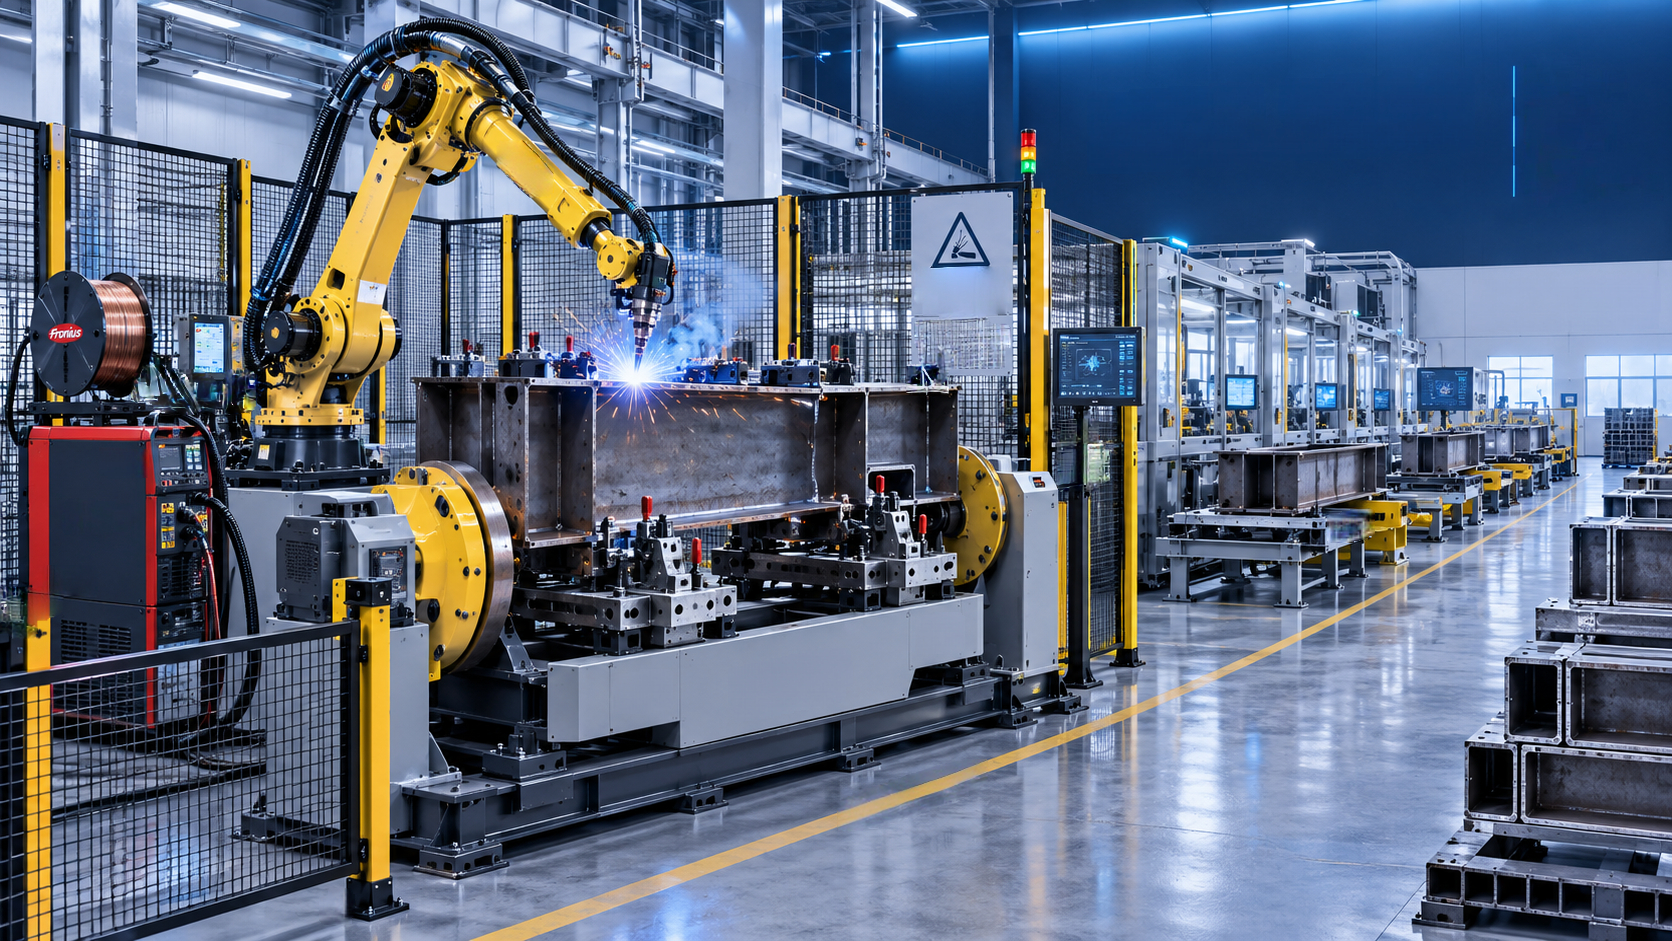
¿Cuánto cuesta una célula robotizada de soldadura completa en 2026?
Planificar una actualización de soldadura robotizada en 2026 requiere más que comparar precios de robots. Una célula robotizada de soldadura completa incluye el robot, la fuente de potencia de soldadura, los resguardos de seguridad, los posicionadores, los utillajes, la programación, la instalación y el soporte continuo; cada uno de ellos influye en la inversión total y el retorno de la inversión. ¿Se puede personalizar un robot de soldadura para la distribución de mi fábrica? Por supuesto, y la personalización de la distribución suele ser esencial para lograr un flujo de materiales eficiente, una calidad de soldadura uniforme y una producción escalable.
La dificultad es que dos células con el mismo robot de seis ejes pueden tener precios y valores de producción muy diferentes. Una puede ser una estación compacta para soportes pequeños repetitivos. Otra puede gestionar grandes conjuntos estructurales, múltiples variantes de producto, ejes externos, carga automatizada y requisitos de trazabilidad. Llamar a ambas simplemente «un robot de soldadura» oculta la mayor parte de la ingeniería que determina el coste.
Para la mayoría de los fabricantes, la pregunta correcta no es simplemente: «¿Cuál es la célula robotizada más barata?». Es: «¿Qué nivel de automatización se ajusta a nuestras piezas, tamaños de lote, requisitos de calidad, espacio disponible en planta y operarios disponibles?».
Un rango presupuestario práctico para 2026
No existe un precio universal, ya que los procesos de soldadura, las cargas útiles, las dimensiones de las piezas, los requisitos locales de seguridad y el alcance de la puesta en marcha varían considerablemente. Aun así, la planificación inicial suele beneficiarse de rangos presupuestarios amplios. Los rangos siguientes deben considerarse cifras orientativas para la planificación de proyectos en USD, no cotizaciones fijas. El transporte, los cargos de importación, los trabajos de instalación local y las necesidades de cumplimiento normativo del país de destino pueden modificar sustancialmente la cifra final.
Una cifra menor puede cubrir el suministro de equipos, pero no un sistema de producción totalmente puesto en marcha. Una cifra mayor puede incluir un valor significativo: utillajes a medida, programación offline, pruebas de soldadura, posicionadores, resguardos, formación de operarios, supervisión de la instalación y un proceso de aceptación definido. Al comparar propuestas, el alcance importa más que la cifra principal.
En qué se invierte realmente el dinero
El brazo robótico es solo una partida. Su alcance, carga útil, par de muñeca, repetibilidad y ecosistema de marca afectan al precio, pero rara vez son el único factor determinante. Para la soldadura por arco, la fuente de potencia y el paquete seleccionados son igual de importantes. El paquete puede incluir un alimentador de hilo, antorcha, tendido de cables, estación de limpieza de antorcha, función de corte de hilo, capacidad de seguimiento de cordón e interfaces entre el controlador del robot y el equipo de soldadura.
Los utillajes suelen subestimarse. Un robot no puede compensar indefinidamente una ubicación inconsistente de las piezas. Si los componentes entrantes varían debido a las tolerancias de corte, plegado, mecanizado o ajuste, el utillaje debe posicionar de forma fiable las referencias críticas de soldadura. Las mordazas, los localizadores, los elementos de cambio rápido, las medidas antisalpicaduras y el acceso de la antorcha forman parte del análisis del utillaje. Un bastidor soldado sencillo puede necesitar un solo utillaje; una familia de productos con muchas variantes puede requerir utillaje modular o un enfoque de cambio cuidadosamente diseñado.
Los posicionadores pueden añadir una parte significativa al coste del proyecto; sin embargo, a menudo marcan la diferencia entre un robot que espera y una célula que produce. Una configuración de cabezal y contrapunto de dos estaciones, por ejemplo, permite que un operario descargue y vuelva a cargar un lado mientras el robot suelda en el otro. La capacidad correcta del posicionador no se determina únicamente por el peso de la pieza. También deben considerarse el peso del utillaje, el centro de gravedad, la carga descentrada, la velocidad de rotación, el tendido de cables y los márgenes de seguridad.
Después vienen los elementos menos visibles pero esenciales: resguardos perimetrales, puertas de acceso con enclavamiento, funciones de PLC de seguridad, interfaces de extracción, cuadros eléctricos, cimentaciones o anclajes, servicios auxiliares de planta y documentación. No son extras opcionales incluidos para inflar una cotización. Forman parte de hacer que una estación robotizada de soldadura sea segura, mantenible y adecuada para el funcionamiento real de una fábrica.
¿Se puede personalizar un robot de soldadura para la distribución de mi fábrica?
Sí, y la personalización debe comenzar por el flujo de materiales, no por un modelo de robot. Una fábrica puede tener una nave estrecha, una columna que no se puede mover, una ruta de puente grúa, un espacio limitado de paso en puertas o el requisito de alimentar piezas desde una línea existente de corte y fabricación. Estas limitaciones determinan la disposición de la célula.
Una revisión práctica de la distribución pregunta dónde llegan las piezas, dónde las preparan los operarios, cómo salen de la célula los conjuntos soldados terminados y si la estación de soldadura crea un cuello de botella aguas abajo. También pregunta si el personal de mantenimiento puede acceder al controlador, al limpiador de antorchas, al tambor de hilo y a la fuente de potencia sin entrar en una zona peligrosa ni interrumpir la producción.
La personalización puede implicar cambiar la posición de la base del robot, seleccionar un robot de mayor alcance, utilizar una configuración montada en el suelo o sobre carril, añadir una mesa giratoria o diseñar un cerramiento compacto de una sola estación. Para fabricaciones de mayor tamaño, la solución puede ser un robot sobre un carril lineal con múltiples zonas de trabajo. Para piezas que requieren soldadura en varias caras, un posicionador coordinado suele proporcionar un mejor resultado que intentar alcanzar todas las uniones desde una orientación fija de la pieza.
La personalización tiene un coste, pero las malas decisiones de distribución cuestan más con el tiempo. Una célula que obliga a los operarios a caminar alrededor de barreras, esperar el acceso de la grúa, reposicionar piezas repetidamente o realizar incómodas soldaduras de punteo manuales no alcanzará la utilización prevista. El objetivo no es colocar el robot en el último rincón vacío disponible. Es crear una secuencia de trabajo que los operarios puedan repetir de forma segura durante todo un turno.
¿Qué determina si la automatización será rentable?
La soldadura robotizada es más eficaz cuando el trabajo tiene una geometría repetible, suficiente volumen para justificar el esfuerzo de preparación y requisitos de calidad de soldadura que se benefician de parámetros y trayectorias de antorcha uniformes. También puede ser valiosa cuando es difícil contratar o retener soldadores cualificados. Pero un robot no es una solución para la variación no controlada de los materiales entrantes, un mal diseño de juntas o una mezcla de productos que cambia cada pocas unidades.
La comparación de costes relevante incluye más que la mano de obra directa de soldadura. Los fabricantes deben considerar el tiempo de ajuste manual, las retrabajos, la eliminación de salpicaduras, el uso de consumibles, los fallos de inspección, las interrupciones de producción y el tiempo dedicado a mover piezas pesadas. Al mismo tiempo, la opción robotizada debe incluir el tiempo de programación, el mantenimiento de utillajes, los consumibles, la formación, el mantenimiento preventivo planificado y la probabilidad de cambios de producto.
El tiempo de arco encendido es una comprobación útil de la realidad. Si un operario pasa gran parte del turno cargando, descargando, esmerilando, buscando componentes o esperando el siguiente trabajo, instalar solo un robot no resolverá el problema de productividad. Un sistema de dos estaciones, una mejor presentación de las piezas o mejoras previas en el corte y plegado CNC pueden tener un impacto mayor que un paquete de soldadura más caro.
El coste oculto de elegir el nivel de complejidad equivocado
La sobreespecificación es un riesgo real. El seguimiento de cordón, los sistemas de visión, la carga automatizada, la coordinación de múltiples robots y la recopilación avanzada de datos pueden justificarse en la aplicación adecuada. No deben añadirse simplemente porque aparecen en una lista de verificación tecnológica. Cada sistema adicional introduce trabajo de integración, responsabilidades de mantenimiento y más condiciones que el equipo de producción debe comprender.
La subespecificación crea un problema diferente. Una célula de bajo coste con alcance insuficiente, un posicionador subdimensionado, mal acceso al utillaje o sin margen para el siguiente tamaño probable de producto puede resultar difícil de utilizar después del primer cambio de producción. Generalmente es prudente definir expectativas razonables de crecimiento desde el principio: nuevas dimensiones de piezas, rango de peso previsto, volumen de producción planificado y si más de una familia de productos puede entrar en la célula.
Los mejores proyectos no son necesariamente los más automatizados. Son aquellos en los que los equipos, las piezas, las tareas de los operarios y la distribución de planta se han diseñado como un único sistema.
Cuestiones que deben resolverse antes de solicitar una cotización
Una propuesta significativa necesita más que una fotografía de la pieza. Prepare planos, calidades y espesores de material, tipos de junta, tamaños de soldadura objetivo, tiempos de ciclo actuales, expectativas de volumen anual o mensual y muestras representativas de piezas cuando sea posible. Identifique las piezas más pesadas y grandes, no solo las promedio. Si intervienen múltiples variantes, muestre toda la familia en lugar del componente más sencillo.
También es útil aclarar si las piezas llegan punteadas, si importa el aspecto final de la soldadura, qué método de inspección se utiliza y si se prevé esmerilado posterior a la soldadura. La información del emplazamiento debe incluir el suministro eléctrico disponible, aire comprimido, disposiciones de gas de protección, medios de extracción, carga del suelo, uso de grúa y espacio alrededor de la ubicación propuesta. Los requisitos locales de seguridad de maquinaria y eléctricos deben revisarse para el país de instalación, en lugar de asumirlos a partir de una especificación genérica del equipo.
Wuxi Samgins International Trade Co., Ltd., establecida en 2012 en Wuxi, provincia de Jiangsu, trabaja en automatización de soldadura, equipos de corte CNC, máquinas herramienta, equipos de producción de vigas H y otras maquinarias de fabricación. Esta perspectiva más amplia sobre equipos resulta útil cuando una célula de soldadura debe conectarse con procesos previos de corte, plegado, laminado o mecanizado, en lugar de funcionar como una compra aislada. Sus productos se han suministrado a mercados del Sudeste Asiático, Europa, América y Oceanía, donde la documentación de entrega y los requisitos aplicables pueden variar según el destino. La producción y el diseño se organizan con referencia a las prácticas del sistema de calidad ISO9001 y las normas CE de la UE cuando son aplicables al proyecto.
Comprar una célula, no un robot
En 2026, una célula robotizada de soldadura completa puede comenzar con un coste similar al de un conjunto bien equipado de estaciones de soldadura manual y convertirse en un proyecto de capital mucho mayor cuando intervienen piezas pesadas, múltiples estaciones, automatización e integración personalizada. El precio es importante, pero la decisión real reside en qué soldará de forma fiable el sistema cotizado, cómo lo utilizarán los operarios y con qué facilidad podrá adaptarse cuando cambie la producción.
Antes de comprometerse, solicite un concepto de distribución, límites claros de alcance, supuestos de utillaje, lógica de tiempo de ciclo, elementos de seguridad incluidos, responsabilidades de puesta en marcha y una lista de exclusiones. Un proveedor debe poder explicar no solo qué equipo está incluido, sino por qué esa configuración se ajusta al flujo de piezas. Esa es la base para comparar los costes de las células robotizadas de soldadura con algo más útil que el precio inicial más bajo.
buscar
Productos recomendados
 Robot de soldadura tipo voladizo de 9 ejesRobot de soldadura tipo voladizo de 9 ejes para grandes piezas de acero, con seguimiento automático, importación 3D y automatización eficiente de soldadura CNC.

 Máquina de corte láser de fibra CNC para tubos1.Introducción a la máquina de corte láser de fibra CNC para tubos:
La máquina de corte láser enfoca, mediante el sistema de trayectoria óptica, el haz láser emitido por la fuente láser en un haz láser de alta densidad de potencia. Este haz láser se dirige a la superficie de la pieza de trabajo, haciendo que alcance el punto de fusión o de ebullición. Al mismo tiempo, el gas a alta presión coaxial con el haz láser expulsa el metal fundido o vaporizado. Biselado y fresado de bordes para tanques pesadosEsta serie de máquinas de biselado y fresado de bordes para tanques pesados es una solución especializada y de alta eficiencia diseñada para biselar grandes tanques de almacenamiento, recipientes a presión y componentes estructurales pesados. El bastidor principal cuenta con una estructura soldada integrada, seguida de un recocido de alivio de tensiones a alta temperatura, que elimina eficazmente las tensiones internas para garantizar la estabilidad dimensional a largo plazo y evitar deformaciones. La máquina combina un diseño de alta rigidez con tecnología de control avanzada, diseñada específicamente para afrontar los desafíos de placas extragruesas y piezas de trabajo de gran tamaño.
- Fresadora de bordes no estándar sin viga de presiónEn la industria de fabricación de equipos pesados, la eficiencia y la precisión del proceso de biselado de placas determinan directamente la calidad de la soldadura posterior y los plazos generales de producción. Para afrontar desafíos de procesamiento cada vez más exigentes, presentamos con orgullo la fresadora de bordes biselados no estándar de la serie XBN (sin viga de presión). Desarrollada por nuestra empresa a partir de una investigación exhaustiva de equipos similares nacionales e internacionales, esta máquina representa una solución de fresado de nueva generación y alta eficiencia, diseñada específicamente para placas extragruesas, piezas no estándar y condiciones de trabajo complejas. Superando las limitaciones del cepillado tradicional o del corte por llama, utiliza tecnología de fresado de alta velocidad para lograr un salto cualitativo tanto en eficiencia como en precisión de procesamiento.
- Máquina CNC de punzonado y marcado para placas de aceroModelos: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Esta serie es una máquina CNC especializada de punzonado y marcado, diseñada principalmente para el procesamiento de placas de acero en la industria de torres de acero. También es adecuada para aplicaciones de punzonado y marcado en diversos otros sectores industriales. - Robot industrial de soldadura MlG de 6 ejes con envergadura de brazo de 2000mmEste robot de soldadura está diseñado para una soldadura por arco fiable en entornos de producción exigentes, con un largo alcance, repetibilidad estable e instalación flexible.







Envíenos un mensaje