




Сколько стоит комплексная роботизированная сварочная ячейка в 2026 году?
Сколько стоит комплексная роботизированная сварочная ячейка в 2026 году?
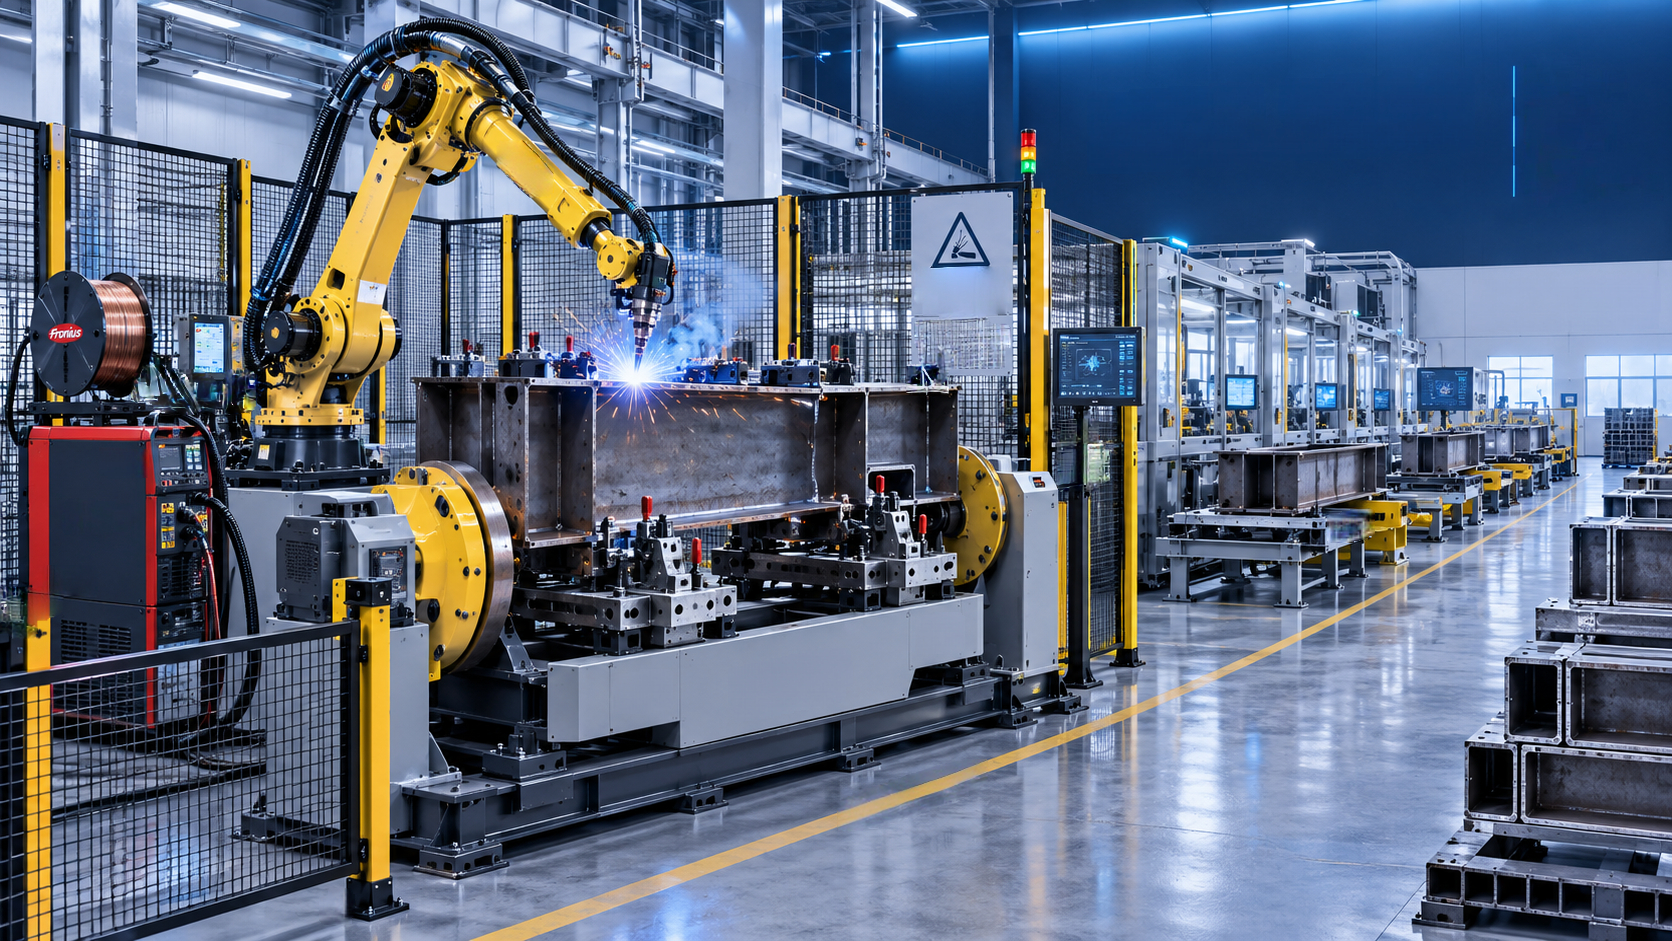
Сколько стоит комплексная роботизированная сварочная ячейка в 2026 году?
Планирование модернизации роботизированной сварки в 2026 году требует большего, чем сравнение цен на роботов. Комплексная роботизированная сварочная ячейка включает робота, источник сварочного тока, защитные ограждения, позиционеры, оснастку, программирование, монтаж и постоянную поддержку — каждый из этих элементов влияет на общие инвестиции и окупаемость. Можно ли адаптировать сварочного робота под планировку моего предприятия? Безусловно, и адаптация планировки часто необходима для обеспечения эффективного потока материалов, стабильного качества сварки и масштабируемого производства.
Сложность заключается в том, что две ячейки с одинаковым шестиосевым роботом могут иметь очень разную цену и совершенно разную производственную ценность. Одна может быть компактной станцией для повторяющейся сварки небольших кронштейнов. Другая может обрабатывать крупные конструкционные сборки, несколько вариантов изделий, внешние оси, автоматизированную загрузку и требования по прослеживаемости. Называя обе системы «сварочным роботом», упускают большую часть инженерных решений, определяющих стоимость.
Для большинства производителей правильный вопрос заключается не просто в том: «Какая роботизированная ячейка самая дешёвая?» Он звучит так: «Какой уровень автоматизации соответствует нашим деталям, размерам партий, требованиям к качеству, производственным площадям и имеющимся операторам?»
Практический диапазон бюджета на 2026 год
Универсальной цены не существует, поскольку процессы сварки, грузоподъёмность, размеры заготовок, местные требования безопасности и объём пусконаладочных работ существенно различаются. Тем не менее на раннем этапе планирования часто полезны широкие бюджетные диапазоны. Приведённые ниже диапазоны следует рассматривать как ориентировочные показатели для планирования проекта в USD, а не как фиксированные коммерческие предложения. Стоимость перевозки, импортные сборы, местные монтажные работы и требования страны назначения к соответствию нормам могут существенно изменить итоговую сумму.
Более низкая сумма может покрывать поставку оборудования, но не полностью введённую в эксплуатацию производственную систему. Более высокая сумма может включать значимую ценность: специально разработанную оснастку, автономное программирование, сварочные испытания, позиционеры, ограждения, обучение операторов, контроль монтажа и определённую процедуру приёмки. При сравнении предложений объём поставки важнее заявленной цены.
На что фактически расходуются средства
Манипулятор робота — лишь одна статья затрат. Его радиус действия, грузоподъёмность, крутящий момент запястья, повторяемость и экосистема бренда влияют на цену, но редко являются единственным определяющим фактором. Для дуговой сварки не менее важны выбранный источник питания и комплект оборудования. Комплект может включать механизм подачи проволоки, горелку, прокладку кабелей, станцию очистки горелки, функцию обрезки проволоки, возможность слежения за швом и интерфейсы между контроллером робота и сварочным оборудованием.
Значение технологической оснастки часто недооценивают. Робот не может бесконечно компенсировать нестабильное позиционирование деталей. Если поступающие компоненты отличаются из-за допусков резки, гибки, механической обработки или подгонки, оснастка должна надёжно базировать критические сварочные базы. Зажимы, установочные элементы, быстросменные компоненты, меры защиты от брызг и доступ горелки — всё это относится к обсуждению оснастки. Для простой сварной рамы может требоваться только одно приспособление; для семейства изделий с множеством вариантов может потребоваться модульная оснастка или тщательно продуманный подход к переналадке.
Позиционеры могут составлять значительную часть стоимости проекта, однако именно они часто определяют разницу между роботом, который простаивает, и ячейкой, которая производит продукцию. Например, двухпозиционная схема с передней и задней бабками позволяет оператору разгружать и загружать одну сторону, пока робот выполняет сварку на другой. Правильная грузоподъёмность позиционера определяется не только массой заготовки. Необходимо также учитывать массу оснастки, центр тяжести, смещённую нагрузку, скорость вращения, прокладку кабелей и запас по безопасности.
Затем следуют менее заметные, но необходимые элементы: периметральные ограждения, двери доступа с блокировкой, функции безопасного PLC, интерфейсы вытяжки, электрические шкафы, фундаменты или анкеровка, инженерные коммуникации на площадке и документация. Это не дополнительные опции, добавленные для увеличения стоимости предложения. Они являются частью обеспечения безопасности, ремонтопригодности и пригодности роботизированной сварочной станции для реальной работы на предприятии.
Можно ли адаптировать сварочного робота под планировку моего предприятия?
Да — и адаптацию следует начинать с потока материалов, а не с модели робота. На предприятии может быть узкий пролёт, колонна, которую невозможно переместить, маршрут мостового крана, ограниченный проём двери или необходимость подавать детали с существующей линии резки и изготовления металлоконструкций. Эти ограничения формируют компоновку ячейки.
Практический анализ планировки рассматривает, откуда поступают детали, где операторы их подготавливают, как готовые сварные изделия покидают ячейку и не создаёт ли сварочная станция узкое место на последующих этапах. Он также учитывает, могут ли специалисты по обслуживанию получить доступ к контроллеру, очистителю горелки, катушке проволоки и источнику питания, не заходя в опасную зону и не нарушая производственный процесс.
Адаптация может предусматривать изменение положения основания робота, выбор робота с большим радиусом действия, применение напольной или рельсовой конфигурации, добавление поворотного стола либо проектирование компактного однопозиционного ограждения. Для более крупных конструкций решением может стать робот на линейной направляющей с несколькими рабочими зонами. Для деталей, требующих сварки с нескольких сторон, согласованно работающий позиционер часто обеспечивает лучший результат, чем попытка обеспечить доступ ко всем соединениям при фиксированной ориентации заготовки.
Адаптация требует затрат, но неудачные решения по планировке со временем обходятся дороже. Ячейка, вынуждающая операторов обходить препятствия, ждать доступа к крану, многократно переустанавливать детали или выполнять неудобные ручные прихваточные швы, не достигнет ожидаемого уровня загрузки. Цель состоит не в том, чтобы разместить робота в последнем свободном углу. Цель — создать последовательность работ, которую операторы смогут безопасно повторять на протяжении всей смены.
От чего зависит окупаемость автоматизации?
Роботизированная сварка наиболее эффективна, когда работа имеет повторяемую геометрию, достаточный объём для оправдания усилий на наладку и требования к качеству сварки, выигрывающие от стабильных параметров и траекторий горелки. Она также может быть ценной там, где квалифицированных сварщиков трудно нанять или удержать. Однако робот не является решением проблемы неконтролируемых вариаций входящих деталей, неудачной конструкции соединений или номенклатуры продукции, меняющейся каждые несколько единиц.
Релевантное сравнение затрат включает не только прямые трудозатраты на сварку. Производителям следует учитывать время ручной подгонки, переделки, удаление брызг, расход сварочных материалов, отказы при контроле, производственные перерывы и время, затрачиваемое на перемещение тяжёлых деталей. В то же время роботизированный вариант должен включать время на программирование, обслуживание оснастки, расходные материалы, обучение, плановое профилактическое обслуживание и вероятность изменений продукции.
Время горения дуги является полезной проверкой реальности. Если оператор тратит значительную часть смены на загрузку, разгрузку, шлифование, поиск компонентов или ожидание следующего задания, установка одного лишь робота не решит проблему производительности. Двухпозиционная система, улучшенная подача деталей или усовершенствования на предшествующих этапах CNC-резки и гибки могут оказать большее влияние, чем более дорогой сварочный комплект.
Скрытые затраты при выборе неправильного уровня сложности
Избыточная спецификация представляет реальный риск. Слежение за швом, системы технического зрения, автоматизированная загрузка, координация нескольких роботов и расширенный сбор данных могут быть оправданы в подходящем применении. Их не следует добавлять только потому, что они присутствуют в перечне технологий. Каждая дополнительная система требует интеграционных работ, создаёт ответственность за обслуживание и добавляет условия, которые производственная команда должна понимать.
Недостаточная спецификация создаёт другую проблему. Недорогая ячейка с недостаточным радиусом действия, маломощным позиционером, неудобным доступом к оснастке или без запаса для следующего вероятного размера изделия может стать сложной в эксплуатации после первого изменения производства. Обычно разумно заранее определить реалистичные ожидания роста: новые габариты деталей, ожидаемый диапазон массы, планируемый объём производства и возможность поступления в ячейку более чем одного семейства изделий.
Лучшие проекты не обязательно являются наиболее автоматизированными. Это проекты, в которых оборудование, детали, задачи операторов и планировка производственного участка спроектированы как единая система.
Вопросы, которые следует решить перед запросом коммерческого предложения
Для содержательного предложения требуется больше, чем фотография заготовки. Подготовьте чертежи, марки и толщины материалов, типы соединений, целевые размеры сварных швов, текущее время цикла, ожидаемые годовые или месячные объёмы и, по возможности, образцы типовых деталей. Укажите самые тяжёлые и самые крупные детали, а не только средние. Если предусмотрено несколько вариантов, покажите всё семейство, а не только самый простой компонент.
Также полезно уточнить, поступают ли детали с прихваточными швами, имеет ли значение внешний вид конечного шва, какой метод контроля используется и предполагается ли послесварочное шлифование. Информация о площадке должна включать доступное электроснабжение, сжатый воздух, схемы подачи защитного газа, возможности вытяжки, нагрузку на пол, использование крана и пространство вокруг предполагаемого места установки. Местные требования к безопасности оборудования и электротехнические требования необходимо анализировать для страны установки, а не предполагать их на основе общей спецификации оборудования.
Компания Wuxi Samgins International Trade Co., Ltd., основанная в 2012 году в городе Уси, провинция Цзянсу, работает в сферах автоматизации сварки, оборудования для CNC-резки, станков, оборудования для производства H-образных балок и другого оборудования для металлообработки. Такой более широкий взгляд на оборудование полезен, когда сварочная ячейка должна быть связана с предшествующими процессами резки, гибки, вальцовки или механической обработки, а не использоваться как изолированная закупка. Её продукция поставлялась на рынки Юго-Восточной Азии, Европы, Америки и Океании, где документация для поставки и применимые требования могут различаться в зависимости от пункта назначения. Производство и проектирование организованы с учётом практик системы качества ISO9001 и стандартов EU CE, где это применимо к проекту.
Покупка ячейки, а не робота
В 2026 году стоимость комплексной роботизированной сварочной ячейки может начинаться примерно с уровня затрат на парк хорошо оснащённых ручных сварочных станций и вырасти до значительно более крупного капитального проекта при работе с тяжёлыми деталями, несколькими станциями, автоматизацией и индивидуальной интеграцией. Цена важна, но фактическое решение заключается в том, что именно предлагаемая система сможет надёжно сваривать, как операторы будут её использовать и насколько легко она сможет адаптироваться при изменении производства.
Перед принятием обязательств запросите концепцию планировки, чёткие границы объёма поставки, допущения по оснастке, логику времени цикла, включённые меры безопасности, обязанности по пусконаладке и перечень исключений. Поставщик должен быть способен объяснить не только то, какое оборудование включено, но и почему такая конфигурация соответствует потоку деталей. Это основа для сравнения стоимости роботизированных сварочных ячеек по более полезному критерию, чем самая низкая первоначальная цена.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение