




От чего зависит стоимость комплексной роботизированной сварочной ячейки?
От чего зависит стоимость комплексной роботизированной сварочной ячейки?
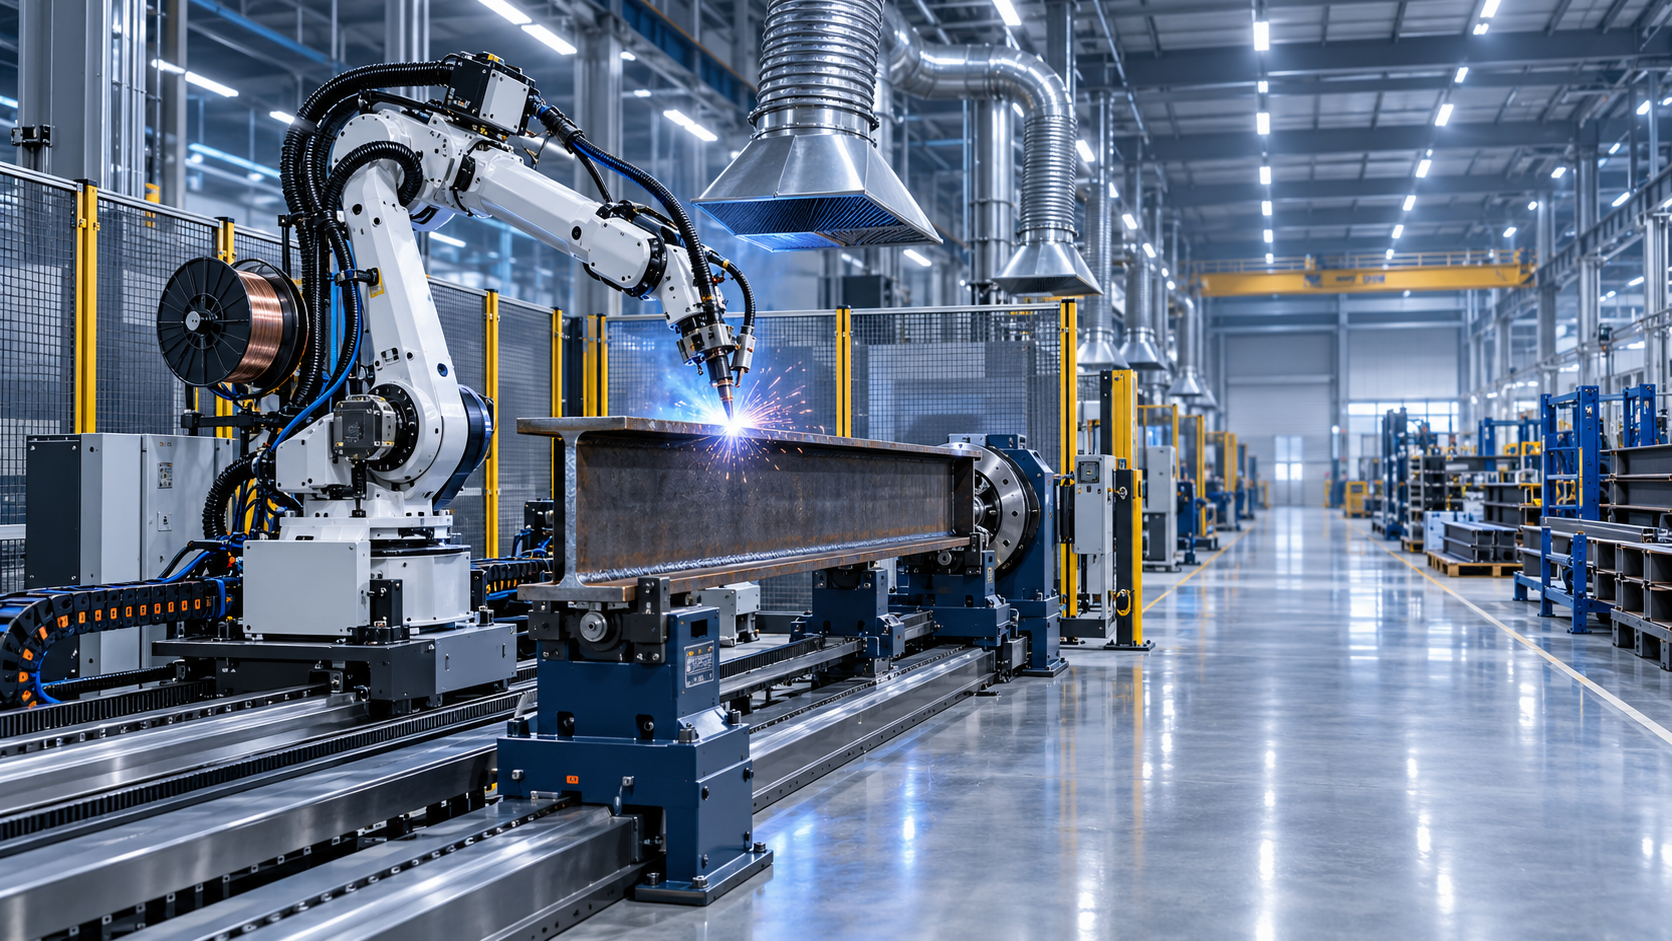
От чего зависит стоимость комплексной роботизированной сварочной ячейки?
Стоимость сварочного робота по отдельности определить несложно. С комплексной роботизированной сварочной ячейкой дело обстоит иначе. Манипулятор робота может быть наиболее заметной позицией в коммерческом предложении, но редко является единственным основным фактором затрат. Когда проект включает перемещение заготовок, интеграцию источника сварочного тока, защитные ограждения, оснастку, дымоудаление, программирование, ввод в эксплуатацию и обучение операторов, фактические инвестиции становятся в значительной степени зависимыми от производственной задачи.
Поэтому на вопрос «Сколько стоит комплексная роботизированная сварочная ячейка?» не существует единого универсального полезного ответа. Компактная ячейка для повторяющейся сварки кронштейнов принципиально отличается от системы, предназначенной для сварки длинных стальных балок, переменных сборок H-образных балок, изделий, связанных с давлением, или крупногабаритных конструкционных рам. Наименьшая цена покупки также может оказаться самым дорогостоящим решением, если ячейка не может адаптироваться к следующей модификации изделия, создает чрезмерное время загрузки или требует частой ручной доработки.
Практический способ сравнения предложений по роботизированной сварке — изучить, что включено в систему вокруг робота, а не только марку робота, грузоподъемность манипулятора или заявленное время цикла.
Сам робот — лишь одна часть капитальных затрат
Большинство сварочных ячеек начинается с шестиосевого промышленного робота, контроллера, сварочного комплекта и горелки. Стоимость меняется в зависимости от радиуса действия, грузоподъемности, требуемой повторяемости, прокладки кабелей и необходимости установки на роботе тяжелого комплекта горелки, механизма подачи проволоки, датчика слежения за швом или другого технологического оборудования. Для коротких и доступных сварных швов может быть достаточно стандартного робота. Крупные сварные детали часто требуют робота с увеличенным радиусом действия, робота на рельсовой направляющей, верхнего расположения или компоновки с двумя роботами.
Сварочный процесс оказывает не менее сильное влияние. Роботизированная сварка MIG/MAG широко применяется для строительной стали и общего производства металлоконструкций, однако стабильности подачи проволоки, охлаждению горелки, устройствам защиты от столкновений, станциям очистки и управлению разбрызгиванием также необходимо уделять внимание. Автоматизация TIG-сварки может требовать более точной подготовки соединений и меньшей скорости перемещения. Сварка под флюсом, лазерная сварка или специализированные процессы предъявляют иной набор требований к оборудованию, ограждениям и управлению процессом.
Покупатели иногда сравнивают предложение только на робота с предложением на комплексную ячейку и полагают, что один поставщик просто дороже. В действительности два коммерческих предложения могут охватывать разный объем поставки. Одно может включать только робота и базовую горелку; другое — оснастку, позиционеры, защитное ограждение с блокировкой, интеграцию управления, поддержку при монтаже и приемочные испытания. Значимое сравнение начинается с построчного анализа объема поставки.
Размер заготовки и ее перемещение обычно определяют конечную конфигурацию
Наибольшие различия в стоимости часто обусловлены деталью, а не сварным швом. Небольшие компоненты можно загружать на простой двухпозиционный поворотный стол или вручную устанавливать в специализированную оснастку. Для крупных сборок могут потребоваться позиционеры с передней и задней бабками, система продольного перемещения, приводные ролики, портальная конструкция или изготовленные на заказ опорные конструкции. Система должна не только удерживать деталь, но и надежно и точно фиксировать ее на протяжении всей сварки.
Позиционеры ценны тем, что выводят сварные швы в удобное нижнее или горизонтальное положение. Это может повысить стабильность дуги, сократить объем сложной вертикальной или потолочной сварки и позволить роботу поддерживать более постоянные углы наклона горелки. Однако позиционер добавляет механическую сложность: грузоподъемность, расчеты центра тяжести, зазор для вращения, заземление, ограждения, прокладка кабелей и синхронизация с роботом требуют инженерной проработки.
Для цеха, выпускающего одну стабильную группу деталей в большом объеме, специализированная оснастка может быть разумным решением. При смешанном производстве чрезмерно специализированная оснастка может стать обременительной. Приспособление, которое идеально зажимает балку, но требует слишком много времени для регулировки, может свести на нет преимущества роботизированной сварки. Хорошее проектирование ячейки обеспечивает баланс между повторяемостью и временем переналадки.
Какая конфигурация сварочного робота лучше всего подходит для длинных стальных балок?
Для длинных стальных балок правильный ответ зависит от того, является ли балка стандартизированным изделием или сильно варьирующейся сварной сборкой. Робот со стационарным основанием может работать, если зона сварки ограничена и заготовку можно эффективно перемещать. Он становится менее практичным, когда швы проходят на большой длине, балка слишком тяжела для легкого поворота или ручное перемещение прерывает производство.
Робот, перемещающийся по линейной рельсовой направляющей, часто является логичным вариантом для длинных прямых швов и повторяющихся работ с металлоконструкциями. Рельсовая направляющая расширяет рабочую зону, не вынуждая изготовителя многократно перемещать крупную балку. Портальная компоновка может рассматриваться, когда важен доступ сверху или изделие слишком велико для обычной закрытой ячейки. Для специализированного производства H-образных балок специально разработанная линия производства H-образных балок может быть более подходящей, чем адаптация универсальной роботизированной ячейки.
Важно сравнивать не просто вариант с рельсом и без рельса. Следует выяснить, как балка будет поступать на участок, как она будет поддерживаться, нужно ли ее переворачивать, как контролируются прихваточные швы и как будет учитываться изменение соединений. Длинномерные элементы могут прогибаться. Полки могут не сохранять идеальную постоянность. Тепловложение может вызывать деформации. Если процесс зависит от точной подгонки, но предшествующие операции резки и сборки выполняются непоследовательно, одно лишь современное роботизированное оборудование не решит проблему.
Практичная система для длинных балок часто включает скоординированные опоры для материала, базовые точки для позиционирования детали, доступное пространство для обслуживания и стратегию сварки, учитывающую последовательность деформаций. В некоторых случаях могут быть оправданы слежение за швом или контактное зондирование. В других случаях более качественная конструкция оснастки и улучшенная дисциплина выполнения прихваточной сварки дают больше преимуществ, чем добавление датчиков.
Индивидуальная настройка является нормой, но должна быть целесообразной
Можно ли адаптировать сварочного робота под планировку моего предприятия? В большинстве проектов — да. Роботизированную сварочную ячейку можно сконфигурировать с учетом доступной площади пола, доступа мостового крана, потока материалов, направления загрузки, ограничений по высоте потолка, имеющегося оборудования и необходимого безопасного разделения зон. Индивидуальная настройка может включать изменение формы ограждения, установку робота на рельс, разработку оснастки для существующих групп изделий, добавление рабочих мест оператора или соединение ячейки с операциями резки перед ней и шлифования после нее.
Однако индивидуальная настройка не должна означать изготовление каждого элемента с нуля. Чрезмерное количество уникальных конструктивных решений может усложнить обслуживание, продлить ввод в эксплуатацию и затруднить последующие модификации. В наиболее успешных проектах обычно используются проверенные стандартные компоненты — робот, источник сварочного тока, устройства безопасности, принципы позиционирования, электрическая архитектура — при этом индивидуально разрабатываются только элементы, которые действительно зависят от заготовок и планировки заказчика.
Перед утверждением планировки измерьте не только свободную площадь пола. Учтите траектории разворота погрузчика, перемещение мостового крана, ширину дверных проемов, доступ для барабанов с проволокой и газовых баллонов, пространство для обслуживания, электропитание, сжатый воздух, маршруты дымоудаления и пространство, необходимое для безопасной загрузки длинномерного материала. Нередко роботизированная ячейка помещается на чертеже, но создает неудобное узкое место, когда реальные материалы начинают перемещаться по цеху.
Безопасность, соответствие требованиям и интеграция не являются необязательными дополнениями
Комплексная ячейка нуждается в концепции безопасности, соответствующей ее методу работы. Она может включать стационарные ограждения, двери с блокировкой, защитные сканеры, устройства аварийной остановки, системы управления с функциями безопасности и определенные процедуры наладки и технического обслуживания. Правильная компоновка зависит от размера ячейки, способа загрузки, опасных зон и применимых местных требований. Безопасность следует проектировать с самого начала, а не добавлять впоследствии, когда оборудование уже находится на предприятии.
При международной поставке оборудования необходимо проверять документацию, электротехнические практики, компоненты безопасности и ожидания по соответствию требованиям для рынка назначения. Производители обычно запрашивают информацию о производственных практиках, контролируемых по ISO 9001, и требованиях, связанных с CE, для оборудования, предназначенного для соответствующих рынков, однако окончательная ответственность за соответствие требованиям и объем документации всегда должны быть подтверждены для конкретного проекта и места установки.
Интеграция также влияет на стоимость менее очевидным образом. Нужно ли ячейке обмениваться сигналами с конвейером, позиционером, PLC, системой вытяжки или системой управления производством? Будет ли использоваться выбор рецепта по штрихкоду? Ожидается ли удаленная поддержка? Доступны ли запасные части и расходные материалы на местном рынке? Эти вопросы могут не изменить выбор манипулятора робота, но способны существенно повлиять на трудозатраты по монтажу и долгосрочную готовность оборудования.
Скрытые затраты часто связаны с подготовкой процесса
Роботы повторяют то, что им задано. Если поступающие детали отличаются по длине, положению отверстий, геометрии фасок или состоянию прихваток, ячейка должна либо выявлять эти различия, либо производственный процесс должен уменьшать их на предыдущих этапах. Именно поэтому проекты роботизированной сварки следует рассматривать вместе с операциями резки, фрезерования, подготовки кромок, гибки, вальцовки и сборки.
Например, балка с непостоянной подготовкой кромок может потребовать больше ручной корректировки перед сваркой. Рама, зажатая по ненадежным базовым поверхностям, может выглядеть приемлемо в оснастке, но сместиться во время сварки. Робот может наложить визуально ровный валик на плохо подогнанное соединение; это не означает автоматически, что сварной шов соответствует установленным требованиям к качеству. Конструкция соединения, аттестация технологии сварки при необходимости, выбор расходных материалов и требования к контролю должны быть определены до начала программирования.
Это одна из причин, по которой поставщики с более широким опытом в области оборудования для металлообработки могут быть полезны на ранней стадии планирования. Компания Wuxi Samgins International Trade Co., Ltd., основанная в 2012 году в Уси, провинция Цзянсу, поставляет сварочных роботов наряду со станками с ЧПУ для резки, оборудованием для производства H-образных балок, фрезерными станками, металлорежущими станками, гибочными машинами, вальцовочными машинами и другим оборудованием для обработки металла. Рассмотрение предшествующего процесса наряду со сварочной станцией помогает определить, является ли реальным ограничением производительность робота, подготовка деталей или перемещение материалов.
Как сравнивать коммерческие предложения, не выбирая ошибочно «низкозатратный» вариант
Запрашивайте четко определенный объем поставки, а не единую общую цену. Поставщик должен быть способен указать, что включено в комплект робота, сварочное оборудование, оснастку, позиционеры, систему безопасности, интерфейс вытяжки, системы управления, монтаж, программирование, обучение, документацию и ввод в эксплуатацию. Если какой-либо компонент исключен, это должно быть явно указано, а не скрыто в примечании.
Также стоит спросить, на каком допущении основана оценка времени цикла. Рассчитана ли она только по времени горения дуги или включает загрузку, зажим, поворот, обрезку проволоки, очистку, контроль и выгрузку? Для многономенклатурного цеха время переналадки может быть важнее нескольких секунд, сэкономленных при проходе сварки. Для стабильной производственной линии верным может быть обратное.
- По возможности предоставьте чертежи, марки материалов, условные обозначения сварки, массу деталей, годовой объем и типовые образцы.
- Определите самую тяжелую, самую длинную и наиболее сложную деталь, а не только идеальное изделие для производства.
- Отделите необходимую автоматизацию от желательных будущих опций, таких как слежение за швом или автоматическая загрузка.
- Подтвердите, кто будет подготавливать оснастку, утверждать качество сварки, эксплуатировать ячейку и обслуживать оборудование после ввода в эксплуатацию.
- Спросите, каким образом будут создаваться дополнительные программы для деталей при выпуске новых вариантов продукции.
Правильно выбранная роботизированная сварочная ячейка не обязательно является системой с наивысшим уровнем автоматизации. Это система, которая соответствует фактической номенклатуре продукции, создает управляемый рабочий процесс и обладает достаточной гибкостью для работ, которые вероятно поступят в следующем году. Для длинных стальных балок это часто означает уделять перемещению, опоре, подгонке и обработке такое же внимание, как и самому роботу. Для компактных повторяющихся деталей более разумной инвестицией может быть более простая ячейка с хорошо спроектированной оснасткой.
Наиболее надежной отправной точкой является технический анализ, основанный на реальных деталях и реальных производственных ограничениях. Когда они ясны, стоимость комплексной роботизированной сварочной ячейки становится значительно проще оценить, а вероятность дорогостоящих неожиданностей после поставки существенно снижается.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение