




¿Qué determina el costo de una célula robotizada de soldadura completa?
¿Qué determina el costo de una célula robotizada de soldadura completa?
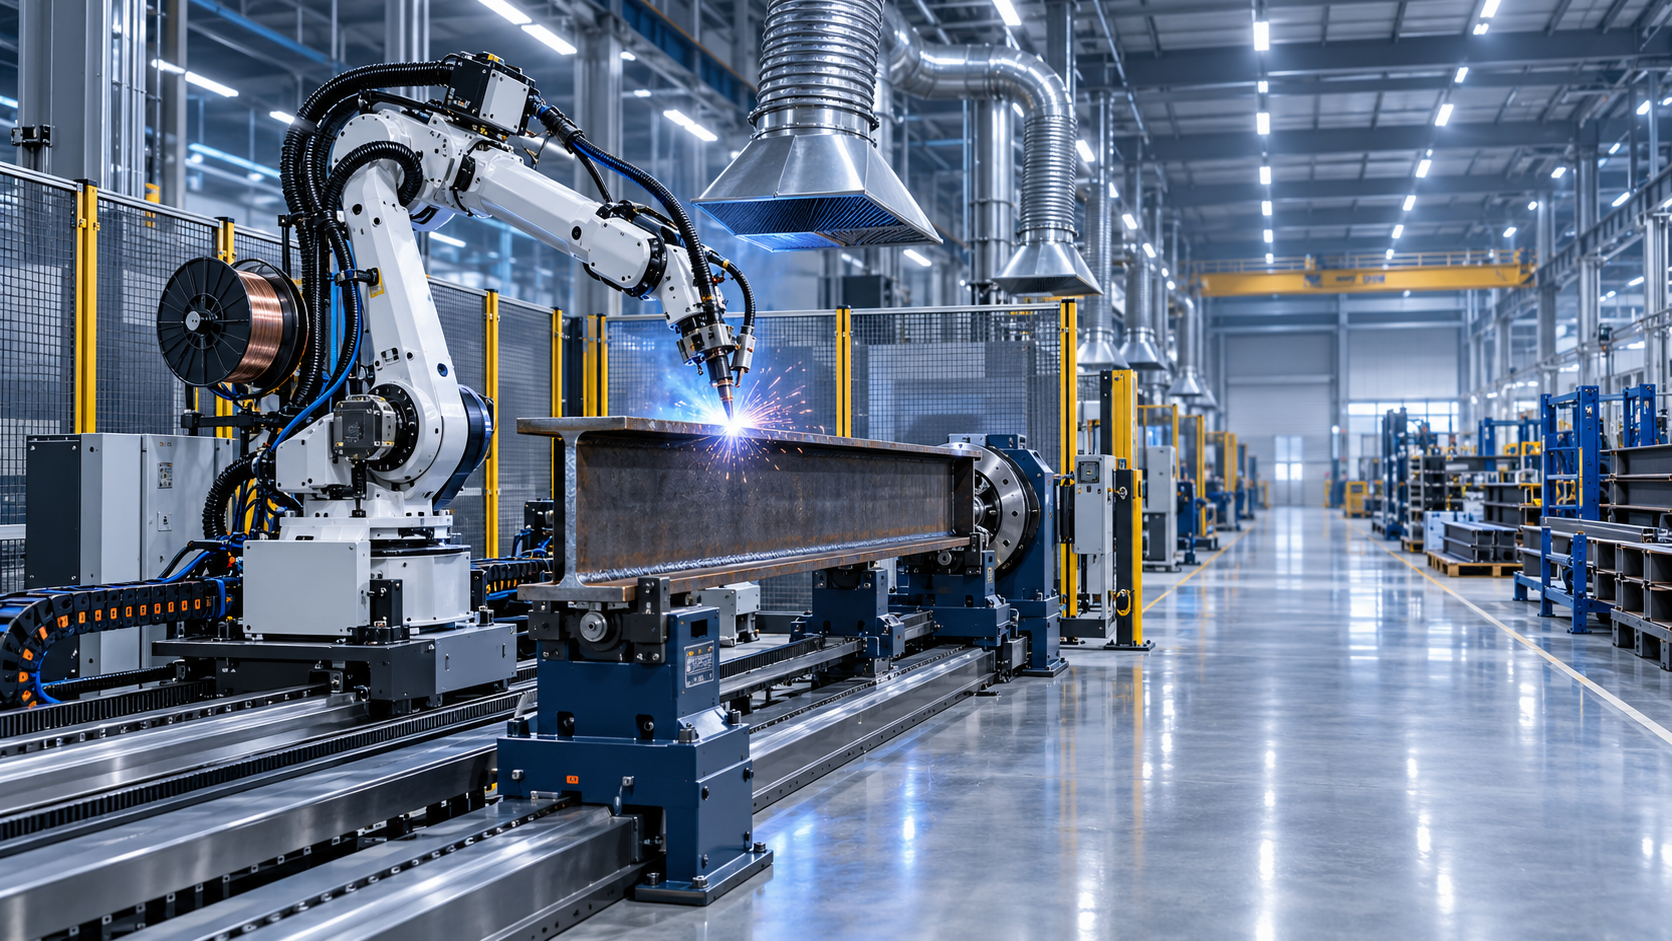
¿Qué determina el costo de una célula completa de robot de soldadura?
Es fácil calcular el precio de un robot de soldadura de forma aislada. Una célula completa de soldadura robotizada no lo es. El brazo del robot puede ser el elemento más visible de la cotización, pero rara vez es el único factor importante de costo. Una vez que un proyecto incluye manipulación de piezas, integración de la fuente de potencia de soldadura, protecciones de seguridad, utillajes, extracción de humos, programación, puesta en marcha y capacitación de operadores, la inversión real pasa a depender en gran medida de la tarea de producción.
Por eso la pregunta «¿Cuánto cuesta una célula completa de robot de soldadura?» no tiene una única respuesta universal útil. Una célula compacta para soportes repetitivos es fundamentalmente diferente de un sistema diseñado para soldar vigas largas de acero, conjuntos variables de vigas H, fabricaciones relacionadas con presión o grandes estructuras. El precio de compra más bajo también puede ser la decisión más costosa si la célula no puede adaptarse a la siguiente revisión del producto, genera un tiempo de carga excesivo o requiere frecuentes retoques manuales.
La forma práctica de comparar propuestas de soldadura robotizada es examinar lo que se incluye alrededor del robot, no solo la marca del robot, la carga útil del brazo o el tiempo de ciclo cotizado.
El robot en sí es solo una parte del costo de inversión
La mayoría de las células de soldadura comienzan con un robot industrial de seis ejes, un controlador, un paquete de soldadura y una antorcha. El costo varía según el alcance, la carga útil, la repetibilidad requerida, el tendido de cables y si el robot debe transportar un conjunto de antorcha pesado, un alimentador de alambre, un sensor de seguimiento de cordón u otros equipos de proceso. Un robot estándar puede ser suficiente para soldaduras cortas y accesibles. Las piezas fabricadas de gran tamaño suelen requerir un robot de mayor alcance, un robot montado sobre riel, una disposición suspendida o una configuración de dos robots.
El proceso de soldadura tiene un efecto igualmente importante. La soldadura robotizada MIG/MAG es común para acero estructural y fabricación general, pero la estabilidad de alimentación de alambre, la refrigeración de la antorcha, los dispositivos anticolisión, las estaciones de limpieza y la gestión de salpicaduras también requieren atención. La automatización TIG puede requerir una preparación de juntas más precisa y un avance más lento. La soldadura por arco sumergido, la soldadura láser o los procesos especializados incorporan un conjunto diferente de requisitos de equipos, protecciones y control del proceso.
A veces, los compradores comparan una oferta de solo robot con una oferta de célula completa y suponen que un proveedor es simplemente más caro. En realidad, las dos cotizaciones pueden no cubrir el mismo alcance. Una puede incluir únicamente un robot y una antorcha básica; otra puede incluir utillajes, posicionadores, vallado de seguridad con enclavamiento, integración de controles, asistencia de instalación y pruebas de aceptación. Una comparación significativa comienza con una revisión detallada del alcance, línea por línea.
El tamaño y la manipulación de la pieza suelen definir la configuración final
Las mayores diferencias de costo suelen provenir de la pieza más que de la soldadura. Los componentes pequeños pueden cargarse en una mesa giratoria sencilla de dos estaciones o colocarse manualmente en utillajes específicos. Los conjuntos grandes pueden requerir posicionadores de cabezal y contrapunto, un sistema de desplazamiento longitudinal, rodillos motorizados, un pórtico o estructuras de soporte personalizadas. El sistema no solo debe sujetar la pieza; debe sujetarla de forma segura y precisa durante toda la soldadura.
Los posicionadores son valiosos porque llevan los cordones de soldadura a una posición plana u horizontal favorable. Esto puede mejorar la estabilidad del arco, reducir la compleja soldadura vertical o por encima de la cabeza y permitir que el robot mantenga ángulos de antorcha más uniformes. Sin embargo, un posicionador añade complejidad mecánica: la capacidad de carga, los cálculos del centro de gravedad, el espacio libre de rotación, la puesta a tierra, las protecciones, el tendido de cables y la sincronización con el robot requieren atención de ingeniería.
Para un taller que produce una familia estable de piezas en gran volumen, los utillajes específicos pueden tener sentido. Para una producción mixta, un utillaje excesivamente especializado puede convertirse en una carga. Un utillaje que sujeta una viga perfectamente pero tarda demasiado en ajustarse puede eliminar los beneficios de la soldadura robotizada. Un buen diseño de célula equilibra la repetibilidad con el tiempo de cambio.
¿Qué configuración de robot de soldadura es mejor para vigas largas de acero?
Para vigas largas de acero, la respuesta correcta depende de si la viga es un producto estandarizado o un conjunto fabricado muy variable. Un robot de base fija puede funcionar cuando la zona de soldadura es limitada y la pieza puede reposicionarse eficientemente. Se vuelve menos práctico cuando los cordones se extienden a lo largo de una gran distancia, cuando la viga es demasiado pesada para girarla fácilmente o cuando el reposicionamiento manual interrumpe la producción.
Un robot que se desplaza sobre un riel lineal suele ser una opción lógica para soldaduras rectas largas y trabajos estructurales repetitivos. El riel amplía el área de trabajo sin obligar al fabricante a mover repetidamente una viga grande. Se puede considerar una disposición tipo pórtico cuando el acceso desde arriba es importante o cuando el producto es demasiado grande para una célula cerrada convencional. Para la fabricación específica de vigas H, una línea de producción de vigas H diseñada para este fin puede ser más adecuada que adaptar una célula de robot general.
La comparación importante no es simplemente riel frente a ausencia de riel. Pregunte cómo entrará la viga en la estación, cómo se apoyará, si debe girarse, cómo se controlan las soldaduras de punteo y cómo se gestionará la variación de las juntas. Los elementos largos pueden flexionarse. Las alas pueden no mantenerse perfectamente uniformes. El aporte de calor puede generar deformación. Si el proceso depende de un ajuste preciso, pero el corte y el montaje previos son inconsistentes, el hardware robótico avanzado por sí solo no resolverá el problema.
Un sistema práctico para vigas largas suele incluir soportes de material coordinados, puntos de referencia para posicionar la pieza, espacio accesible para mantenimiento y una estrategia de soldadura que considere la secuencia de deformación. En algunas aplicaciones, el seguimiento de cordón o la detección por contacto pueden justificarse. En otras, un mejor diseño de utillaje y una disciplina mejorada de soldadura de punteo aportan más valor que añadir sensores.
La personalización es normal, pero debe tener un propósito
¿Puede personalizarse un robot de soldadura para la distribución de mi fábrica? En la mayoría de los proyectos, sí. Una célula de soldadura robotizada puede configurarse en torno al espacio disponible en planta, el acceso de la grúa, el flujo de materiales, la dirección de carga, las restricciones de altura, los equipos existentes y la separación de seguridad necesaria. La personalización puede implicar modificar la forma de las protecciones, colocar el robot sobre un riel, diseñar utillajes para las familias de productos existentes, añadir estaciones de operador o conectar la célula con operaciones de corte previas y de rectificado posteriores.
Pero la personalización no debe significar construir cada elemento desde cero. Un diseño excesivo y único puede complicar el servicio, prolongar la puesta en marcha y dificultar las modificaciones posteriores. Los proyectos más sólidos generalmente utilizan componentes estándar probados —robot, fuente de soldadura, dispositivos de seguridad, principios de posicionamiento, arquitectura eléctrica— y personalizan únicamente las partes que realmente dependen de las piezas y la distribución del cliente.
Antes de aprobar una distribución, mida más que el área libre de suelo. Incluya las trayectorias de giro de las carretillas elevadoras, el recorrido de la grúa aérea, los anchos de las puertas, el acceso para tambores de alambre y cilindros de gas, el espacio libre de mantenimiento, el suministro eléctrico, el aire comprimido, las rutas de extracción de humos y el espacio necesario para cargar material largo de forma segura. Es sorprendentemente común que una célula de robot encaje en un plano pero cree un cuello de botella incómodo una vez que el material real comienza a circular por el taller.
La seguridad, el cumplimiento normativo y la integración no son extras opcionales
Una célula completa necesita un concepto de seguridad adecuado para su método de operación. Esto puede incluir protecciones fijas, puertas con enclavamiento, escáneres de seguridad, paradas de emergencia, controles con clasificación de seguridad y procedimientos definidos para la configuración y el mantenimiento. La disposición correcta depende del tamaño de la célula, el método de carga, las zonas de peligro y los requisitos locales aplicables. La seguridad debe diseñarse desde el principio, no añadirse como una ocurrencia tardía cuando el equipo ya está en la fábrica.
Cuando se suministra equipo a nivel internacional, deben revisarse la documentación, las prácticas eléctricas, los componentes de seguridad y las expectativas de cumplimiento para el mercado de destino. Los fabricantes suelen preguntar sobre prácticas de producción controladas por ISO 9001 y requisitos relacionados con CE para equipos destinados a mercados pertinentes, pero la responsabilidad final del cumplimiento y el alcance de la documentación siempre deben confirmarse para el proyecto específico y el lugar de instalación.
La integración también afecta el costo de formas menos evidentes. ¿Necesita la célula intercambiar señales con un transportador, posicionador, PLC, sistema de extracción o sistema de gestión de producción? ¿Utilizará selección de recetas basada en códigos de barras? ¿Se espera soporte remoto? ¿Las piezas de repuesto y los consumibles están disponibles localmente? Estas preguntas pueden no cambiar la selección del brazo robótico, pero pueden afectar de forma significativa el esfuerzo de instalación y el tiempo de actividad a largo plazo.
El costo oculto suele ser la preparación del proceso
Los robots repiten lo que reciben. Si las piezas entrantes varían en longitud, posición de los orificios, geometría del bisel o condición de punteo, la célula debe detectar esa variación o el proceso de fabricación debe reducirla previamente. Por eso los proyectos de soldadura robotizada deben revisarse junto con las operaciones de corte, fresado, preparación de bordes, plegado, laminado y montaje.
Por ejemplo, una viga con una preparación de bordes inconsistente puede requerir más corrección manual antes de la soldadura. Un bastidor sujeto contra superficies de referencia poco fiables puede parecer aceptable en el utillaje, pero desplazarse durante la soldadura. Un robot puede depositar un cordón visualmente uniforme sobre una junta mal ajustada; eso no significa automáticamente que la soldadura cumpla el requisito de calidad previsto. El diseño de la junta, la cualificación del procedimiento de soldadura cuando sea necesaria, la selección de consumibles y las expectativas de inspección deben definirse antes de que comience la programación.
Esta es una razón por la que los proveedores con una experiencia más amplia en equipos de fabricación pueden ser útiles durante la planificación inicial. Wuxi Samgins International Trade Co., Ltd., establecida en 2012 en Wuxi, provincia de Jiangsu, suministra robots de soldadura junto con máquinas de corte CNC, equipos de producción de vigas H, fresadoras, máquinas herramienta, plegadoras, máquinas laminadoras y otros equipos para trabajo de metales. Examinar el proceso previo además de la estación de soldadura ayuda a identificar si la limitación real es la capacidad robótica, la preparación de piezas o la manipulación de materiales.
Cómo comparar cotizaciones sin elegir la opción «de bajo costo» equivocada
Solicite un alcance claro en lugar de un único precio total. Un proveedor debe poder indicar qué se incluye en el paquete de robot, el equipo de soldadura, los utillajes, los posicionadores, el sistema de seguridad, la interfaz de extracción, los controles, la instalación, la programación, la capacitación, la documentación y la puesta en marcha. Si se excluye un componente, debe quedar visible, no oculto en una nota.
También conviene preguntar qué supuesto respalda la estimación del tiempo de ciclo. ¿Se calculó únicamente a partir del tiempo de arco activo o incluye carga, sujeción, giro, corte de alambre, limpieza, inspección y descarga? Para un taller de alta variedad, el tiempo de cambio puede importar más que unos segundos ahorrados durante una pasada de soldadura. Para una línea de producción estable, puede ocurrir lo contrario.
- Proporcione planos, grados de material, símbolos de soldadura, pesos de piezas, volumen anual y muestras representativas cuando sea posible.
- Identifique la pieza más pesada, más larga y más difícil, no solo la pieza ideal de producción.
- Separe la automatización necesaria de las opciones futuras deseables, como el seguimiento de cordón o la carga automatizada.
- Confirme quién preparará los utillajes, aprobará la calidad de soldadura, operará la célula y mantendrá el equipo después de la puesta en marcha.
- Pregunte cómo se crearán programas adicionales de piezas cuando se introduzcan nuevas variantes de producto.
Una célula de soldadura robotizada bien elegida no es necesariamente la que tiene el mayor nivel de automatización. Es la que se adapta a la combinación real de productos, crea un flujo de trabajo manejable y cuenta con suficiente flexibilidad para el trabajo que probablemente llegará el próximo año. Para vigas largas de acero, esto suele significar prestar tanta atención al desplazamiento, el soporte, el ajuste y la manipulación como al robot en sí. Para piezas repetitivas compactas, una célula más sencilla con utillajes bien diseñados puede ser la inversión más sensata.
El punto de partida más fiable es una revisión técnica basada en piezas reales y restricciones reales de producción. Una vez que estas estén claras, el costo de una célula completa de robot de soldadura será mucho más fácil de evaluar y mucho menos propenso a generar costosas sorpresas después de la entrega.
buscar
Productos recomendados
 Robot de soldadura tipo voladizo de 9 ejesRobot de soldadura tipo voladizo de 9 ejes para grandes piezas de acero, con seguimiento automático, importación 3D y automatización eficiente de soldadura CNC.

 Máquina de corte láser de fibra CNC para tubos1.Introducción a la máquina de corte láser de fibra CNC para tubos:
La máquina de corte láser enfoca, mediante el sistema de trayectoria óptica, el haz láser emitido por la fuente láser en un haz láser de alta densidad de potencia. Este haz láser se dirige a la superficie de la pieza de trabajo, haciendo que alcance el punto de fusión o de ebullición. Al mismo tiempo, el gas a alta presión coaxial con el haz láser expulsa el metal fundido o vaporizado. Biselado y fresado de bordes para tanques pesadosEsta serie de máquinas de biselado y fresado de bordes para tanques pesados es una solución especializada y de alta eficiencia diseñada para biselar grandes tanques de almacenamiento, recipientes a presión y componentes estructurales pesados. El bastidor principal cuenta con una estructura soldada integrada, seguida de un recocido de alivio de tensiones a alta temperatura, que elimina eficazmente las tensiones internas para garantizar la estabilidad dimensional a largo plazo y evitar deformaciones. La máquina combina un diseño de alta rigidez con tecnología de control avanzada, diseñada específicamente para afrontar los desafíos de placas extragruesas y piezas de trabajo de gran tamaño.
- Fresadora de bordes no estándar sin viga de presiónEn la industria de fabricación de equipos pesados, la eficiencia y la precisión del proceso de biselado de placas determinan directamente la calidad de la soldadura posterior y los plazos generales de producción. Para afrontar desafíos de procesamiento cada vez más exigentes, presentamos con orgullo la fresadora de bordes biselados no estándar de la serie XBN (sin viga de presión). Desarrollada por nuestra empresa a partir de una investigación exhaustiva de equipos similares nacionales e internacionales, esta máquina representa una solución de fresado de nueva generación y alta eficiencia, diseñada específicamente para placas extragruesas, piezas no estándar y condiciones de trabajo complejas. Superando las limitaciones del cepillado tradicional o del corte por llama, utiliza tecnología de fresado de alta velocidad para lograr un salto cualitativo tanto en eficiencia como en precisión de procesamiento.
- Máquina CNC de punzonado y marcado para placas de aceroModelos: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Esta serie es una máquina CNC especializada de punzonado y marcado, diseñada principalmente para el procesamiento de placas de acero en la industria de torres de acero. También es adecuada para aplicaciones de punzonado y marcado en diversos otros sectores industriales. - Robot industrial de soldadura MlG de 6 ejes con envergadura de brazo de 2000mmEste robot de soldadura está diseñado para una soldadura por arco fiable en entornos de producción exigentes, con un largo alcance, repetibilidad estable e instalación flexible.







Envíenos un mensaje