




¿Vale la pena invertir en un robot de soldadura para un taller de fabricación de estructuras de acero?
¿Vale la pena invertir en un robot de soldadura para un taller de fabricación de estructuras de acero?
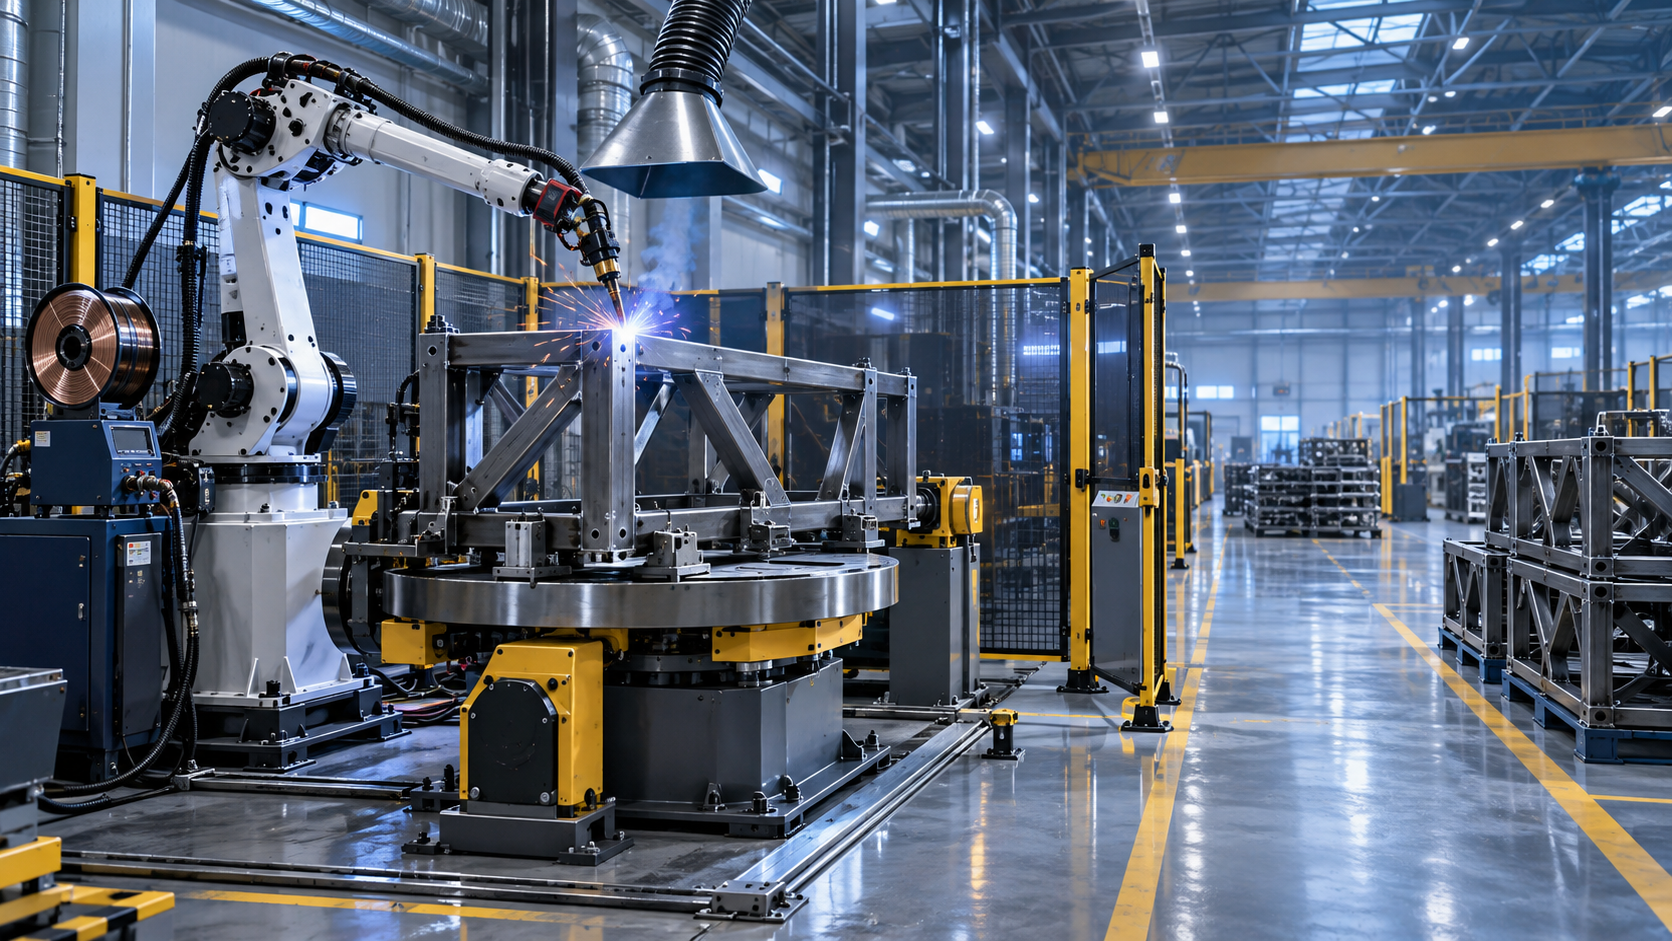
Un robot de soldadura puede ser una inversión acertada para un taller de fabricación de estructuras de acero, pero solo cuando el taller cuenta con suficiente trabajo repetitivo para mantener productiva la célula y con la disciplina de proceso necesaria para respaldarla. Para un fabricante que produce de forma recurrente soportes, bastidores, subconjuntos estructurales, tanques o conjuntos estandarizados, la soldadura robotizada puede mejorar la uniformidad de la producción, reducir la dependencia de mano de obra de soldadura escasa y hacer más fiable la planificación de las entregas. Para un taller de trabajos por encargo dominado por reparaciones únicas, diseños que cambian con frecuencia y un mal ajuste de las piezas, la misma inversión puede pasar demasiado tiempo esperando, siendo reprogramada o compensando variaciones de las etapas anteriores.
Por lo tanto, la decisión de compra debe comenzar con la combinación de trabajos, no con la capacidad de tiempo de arco declarada por el robot. Un robot no estabiliza por sí mismo un proceso de fabricación inestable. Repite lo que se le proporciona: buenas uniones, malas uniones, utillajes precisos o piezas inconsistentes. Los talleres que consideran la automatización como un sustituto completo de los soldadores cualificados suelen subestimar la preparación necesaria. Los que la tratan como una herramienta de producción controlada tienden a obtener un retorno más claro.
Comience por las piezas, no por el robot
La primera pregunta es si una proporción significativa del trabajo de soldadura del taller es repetitiva. La repetibilidad no significa que todas las piezas deban ser idénticas para siempre. Significa que la célula puede procesar piezas similares o familias de piezas con cambios limitados en los utillajes, programas, alambre, gas de protección y parámetros de soldadura.
Los fabricantes de estructuras de acero tienen más probabilidades de beneficiarse cuando producen conjuntos recurrentes con ubicaciones de unión previsibles y una demanda anual estable. Algunos ejemplos incluyen bases de equipos, implementos agrícolas, remolques, bastidores de soporte, barandillas fabricadas con módulos estándar, subconjuntos de acero estructural y componentes fabricados suministrados a un OEM. Una serie corta también puede tener sentido cuando las piezas comparten principios de posicionamiento y los programas pueden adaptarse eficientemente, pero los trabajos personalizados de muy bajo volumen requieren más tiempo de ingeniería por pieza soldada.
La geometría de la pieza importa tanto como el volumen de producción. Los cordones rectos, las soldaduras de filete accesibles, las uniones regulares y los conjuntos que pueden mantenerse rígidamente sujetos suelen ser adecuados para la soldadura robotizada. Los componentes grandes o incómodos también son posibles, especialmente con posicionadores, carriles o configuraciones de pórtico, pero el alcance de la sujeción y manipulación de materiales crece rápidamente. Un robot que debe alcanzar alrededor de abrazaderas, desplazarse por esquinas inconsistentes o soldar superficies que varían de un conjunto a otro perderá gran parte de su ventaja.
Antes de solicitar cotizaciones, un taller debe revisar varios meses de registros de producción e identificar las piezas que consumen más tiempo de soldadura. Los mejores candidatos rara vez se seleccionan simplemente porque son los más difíciles de soldar. Normalmente son las piezas que combinan demanda recurrente, diseño estable, suficiente contenido de soldadura y presión frecuente de programación.
- ¿Cuántas veces se produce cada conjunto durante un año?
- ¿Cuánto tiempo de soldadura manual se requiere por unidad?
- ¿Se puede acceder a las uniones desde un ángulo de antorcha repetible?
- ¿Las piezas se pueden cargar de forma uniforme en un utillaje?
- ¿Con qué frecuencia cambian los planos, los espesores de material o las especificaciones de soldadura?
- ¿El trabajo requiere intervención manual frecuente debido a holguras, deformación o componentes faltantes?
Si el trabajo de mayor volumen cambia sustancialmente de un lote a otro, un sistema robótico colaborativo o flexible aún puede ser útil, pero el cálculo del retorno debe incluir la mano de obra de programación y preparación. La comparación pertinente no es solo el tiempo de soldadura manual. Es el total de mano de obra y retrasos eliminados después de incluir carga, utillaje, programación, inspección, retrabajo y cambio de producción.
El tiempo de arco es donde se gana o se pierde la rentabilidad
Vale la pena considerar un robot de soldadura cuando puede dedicar una parte sustancial del tiempo programado a producir soldaduras aceptables. Esto suele describirse como tiempo de arco activo, pero una evaluación práctica debe considerar más allá del arco en sí. La carga de piezas, la descarga de conjuntos terminados, el giro de utillajes, el cambio de consumibles, la recuperación ante fallos, la limpieza de salpicaduras y la inspección de soldaduras afectan al rendimiento de la célula.
La soldadura manual también tiene interrupciones inevitables: ajustar piezas, reposicionar el trabajo, esperar grúas, cambiar cables, tomar medidas, esmerilar inicios y paradas, y gestionar la fatiga. La automatización puede reducir algunas de estas interrupciones, especialmente cuando un posicionador presenta la unión en una orientación favorable y permite a un operario cargar un lado mientras el robot suelda el otro. No las elimina automáticamente.
Por esta razón, un cálculo simple basado en la tarifa horaria de operación del robot es incompleto. El análisis financiero debe comparar el coste actual de producir un conjunto definido de piezas con el coste previsto después de la automatización. Incluya mano de obra directa de soldadura, retrabajo, consumibles, supervisión de producción, fabricación de utillajes, programación, mantenimiento de la célula, espacio en planta, servicios, equipos de seguridad y financiación o depreciación. El análisis también debe reflejar una utilización realista, en lugar de asumir que el robot funcionará continuamente.
Una célula que ahorra mano de obra pero crea un nuevo cuello de botella en la carga de piezas aún puede ser valiosa, aunque el aumento esperado de capacidad debe ajustarse en consecuencia. En algunos talleres, la ganancia más realista no es una reducción drástica de la plantilla. Es la capacidad de mantener estable la producción cuando los soldadores experimentados son difíciles de contratar, están ausentes o se asignan a trabajos que no pueden automatizarse.
La uniformidad puede importar más que la velocidad bruta
Los compradores de fabricación de acero suelen centrarse primero en la velocidad. La velocidad importa, especialmente cuando las fechas de entrega son ajustadas, pero la uniformidad de la soldadura puede ser el beneficio comercial más duradero. Un procedimiento robotizado correctamente desarrollado puede repetir la velocidad de avance, el ángulo de la antorcha, la alimentación de alambre, el voltaje, el patrón de oscilación y la secuencia con mucha menos variación que un proceso manual durante una larga serie de producción.
Esa repetibilidad puede reducir la variación en la apariencia de la soldadura y el aporte térmico, ayudar a controlar la deformación y hacer que la inspección sea más predecible. También puede reducir la cantidad de esmerilado y retoques necesarios en piezas donde la apariencia es importante. Para componentes sujetos a procedimientos de soldadura documentados o requisitos de inspección del cliente, los parámetros robóticos estables pueden respaldar un proceso de producción más controlado.
Existen límites. Los robots no eliminan la necesidad de procedimientos de soldadura cualificados, una selección adecuada de metal de aporte, un diseño de unión correcto, limpieza o inspección. Tampoco resuelven automáticamente los defectos de soldadura causados por un mal ajuste, material contaminado o desviaciones dimensionales en piezas cortadas y conformadas. De hecho, una célula robotizada puede revelar estas debilidades más rápidamente, porque espera que las piezas lleguen en condiciones uniformes.
Un fabricante que esté considerando la automatización debe rastrear los defectos hacia atrás a través del flujo de trabajo actual. Si las reparaciones frecuentes de soldadura provienen de holguras inconsistentes después del plegado, entalladuras imprecisas, placas deformadas o punteo realizado apresuradamente, esos problemas deben abordarse antes de esperar que el robot proporcione una calidad estable. Los equipos y procesos previos, como el corte CNC, el biselado, el plegado, el mecanizado y los utillajes de montaje, pueden requerir atención junto con la célula de soldadura.
El utillaje suele ser la inversión subestimada
El brazo del robot es la parte visible del sistema; sin embargo, el utillaje suele determinar si el sistema funciona bien. Un utillaje robusto posiciona los componentes con precisión, controla el movimiento durante la soldadura, proporciona a la antorcha un acceso adecuado y permite a los operarios cargar piezas sin un esfuerzo excesivo. También debe adaptarse a las tolerancias del material entrante sin convertir cada ciclo de carga en una tarea de ajuste.
Los utillajes deficientes crean varios problemas a la vez. Los operarios tardan más en cargar las piezas. Las ubicaciones de soldadura se desplazan respecto a la trayectoria programada. Las abrazaderas bloquean el acceso a los cordones. La deformación térmica mueve el conjunto durante el ciclo. El robot puede necesitar detección adicional o corrección manual, lo que reduce la producción y añade complejidad. Un utillaje que parece económico al principio puede resultar costoso por el tiempo de producción perdido.
Esto no significa que cada trabajo necesite un utillaje muy específico. Los sistemas de utillaje modulares y los métodos de posicionamiento ajustables pueden utilizarse para familias de productos de menor volumen. La contrapartida es clara: una mayor flexibilidad generalmente implica un tiempo de preparación más largo y más posibilidades de error de posicionamiento. Los utillajes dedicados tienen más sentido cuando el volumen de piezas y la estabilidad del diseño los justifican.
La presentación de las piezas merece el mismo nivel de análisis. Una célula puede requerir un operario, un posicionador giratorio, una mesa giratoria, un transportador, una interfaz para carretilla elevadora o elevación aérea. Los grandes conjuntos estructurales pueden tener tiempos de ciclo prolongados simplemente porque moverlos de forma segura a la célula requiere tiempo. Una revisión realista de la distribución debe mapear cómo entra el material al área, dónde se colocan las piezas, cómo sale el trabajo terminado y cómo puede trabajar un operario sin extenderse sobre una zona peligrosa.
Qué cambia un robot en el equipo de soldadura
La soldadura robotizada cambia la combinación de habilidades necesarias; no elimina la necesidad de conocimientos de soldadura. El taller sigue necesitando personas que comprendan la preparación de juntas, los requisitos de los procedimientos de soldadura, los efectos del calor, el estado de los consumibles y la diferencia entre un ajuste menor del proceso y un problema de calidad que debería detener la producción.
Según el sistema y la carga de trabajo, las responsabilidades pueden dividirse entre diseñadores de utillajes, programadores de robots, ingenieros o supervisores de soldadura, operarios, personal de mantenimiento e inspectores. En una empresa de fabricación más pequeña, una o dos personas pueden cubrir varias de estas funciones. Esto puede funcionar bien cuando se planifican la formación, la documentación y la cobertura de respaldo. Se vuelve arriesgado cuando toda la célula depende de un único programador que no está disponible o cuando nadie tiene autoridad para corregir un problema del proceso.
Los operarios no deben considerarse simples cargadores de piezas. A menudo son las primeras personas en detectar cambios en el ajuste, la alimentación de alambre, la cobertura de gas, el desgaste de consumibles o la acumulación de salpicaduras. Establecer una rutina diaria repetible de comprobaciones, limpieza y verificación es más valioso que asumir que la célula puede dejarse sin supervisión durante largos períodos.
Cuándo suele ser difícil justificar la inversión
Un robot de soldadura es menos atractivo cuando el volumen anual es bajo y los diseños cambian constantemente, especialmente si las piezas requieren un ajuste manual extenso antes de la soldadura. También es difícil justificarlo cuando las soldaduras se ubican en posiciones muy variables, los conjuntos llegan con tolerancias inciertas o el taller no puede asignar tiempo al desarrollo de utillajes y la validación de programas.
Otra señal de advertencia es un cuello de botella previo no resuelto. Si el departamento de fabricación está esperando piezas cortadas, capacidad de plegado, mecanizado, manipulación de materiales o aprobaciones, añadir soldadura robotizada puede mejorar solo una operación aislada. El robot puede entonces permanecer inactivo durante mucho tiempo mientras la verdadera restricción de producción sigue estando en otra parte.
Algunos trabajos deben seguir siendo manuales incluso en un taller altamente automatizado. La soldadura de reparación, los prototipos urgentes, las fabricaciones únicas muy grandes, los conjuntos muy irregulares y los trabajos que requieren decisiones frecuentes pueden ser gestionados mejor por soldadores experimentados. Un plan de automatización útil separa el trabajo de producción repetitivo del trabajo variable, donde la flexibilidad manual tiene mayor valor.
Una forma práctica de decidir antes de comprar
En lugar de comenzar con una solicitud amplia de especificaciones, seleccione un pequeño conjunto de ensamblajes representativos y estúdielos en detalle. Incluya una pieza de alto volumen, una pieza moderadamente variable y una pieza que actualmente cause problemas de calidad o entrega. Registre el ciclo existente desde los componentes preparados hasta el conjunto soldado aceptado. Incluya ajuste, soldadura por puntos, soldadura, reposicionamiento, inspección, retrabajo y manipulación.
A continuación, evalúe qué debe cambiar para la producción robotizada: diseño del utillaje, tolerancia de las uniones, ubicación de los puntos de soldadura, identificación de piezas, secuencia de soldadura, capacidad del posicionador, protecciones de seguridad, extracción de humos y acceso del operario. Este ejercicio revela con frecuencia si la célula propuesta atenderá una parte suficientemente grande de la producción como para justificar su coste.
También es razonable pedir a los posibles integradores o proveedores de equipos que aborden la aplicación completa, no solo el modelo de robot. La conversación debe cubrir tamaños y pesos representativos de las piezas, tipos de unión, rango de materiales, cambios de producción previstos, concepto de utillaje, acceso de la antorcha, proceso de soldadura, enfoque de programación, diseño de seguridad, formación, repuestos, soporte técnico local y criterios de aceptación. Una cotización que omite estos detalles prácticos puede subestimar el esfuerzo real de implementación.
Para un taller de fabricación de acero con conjuntos repetibles, ajuste disciplinado y un cuello de botella de soldadura sostenido, una célula robotizada puede convertirse en una parte productiva de la operación en lugar de una máquina de exhibición. Para un taller basado en trabajos que cambian constantemente, la mejor primera inversión puede ser la precisión de corte, la uniformidad del conformado, la capacidad de utillaje, el control del flujo de trabajo o la capacidad de soldadura manual. La pregunta útil no es si la soldadura robotizada es lo suficientemente avanzada. Es si el taller puede suministrarle trabajo estable con la frecuencia suficiente para que su uniformidad y capacidad sean importantes.
buscar
Productos recomendados
 Robot de soldadura tipo voladizo de 9 ejesRobot de soldadura tipo voladizo de 9 ejes para grandes piezas de acero, con seguimiento automático, importación 3D y automatización eficiente de soldadura CNC.

 Máquina de corte láser de fibra CNC para tubos1.Introducción a la máquina de corte láser de fibra CNC para tubos:
La máquina de corte láser enfoca, mediante el sistema de trayectoria óptica, el haz láser emitido por la fuente láser en un haz láser de alta densidad de potencia. Este haz láser se dirige a la superficie de la pieza de trabajo, haciendo que alcance el punto de fusión o de ebullición. Al mismo tiempo, el gas a alta presión coaxial con el haz láser expulsa el metal fundido o vaporizado. Biselado y fresado de bordes para tanques pesadosEsta serie de máquinas de biselado y fresado de bordes para tanques pesados es una solución especializada y de alta eficiencia diseñada para biselar grandes tanques de almacenamiento, recipientes a presión y componentes estructurales pesados. El bastidor principal cuenta con una estructura soldada integrada, seguida de un recocido de alivio de tensiones a alta temperatura, que elimina eficazmente las tensiones internas para garantizar la estabilidad dimensional a largo plazo y evitar deformaciones. La máquina combina un diseño de alta rigidez con tecnología de control avanzada, diseñada específicamente para afrontar los desafíos de placas extragruesas y piezas de trabajo de gran tamaño.
- Fresadora de bordes no estándar sin viga de presiónEn la industria de fabricación de equipos pesados, la eficiencia y la precisión del proceso de biselado de placas determinan directamente la calidad de la soldadura posterior y los plazos generales de producción. Para afrontar desafíos de procesamiento cada vez más exigentes, presentamos con orgullo la fresadora de bordes biselados no estándar de la serie XBN (sin viga de presión). Desarrollada por nuestra empresa a partir de una investigación exhaustiva de equipos similares nacionales e internacionales, esta máquina representa una solución de fresado de nueva generación y alta eficiencia, diseñada específicamente para placas extragruesas, piezas no estándar y condiciones de trabajo complejas. Superando las limitaciones del cepillado tradicional o del corte por llama, utiliza tecnología de fresado de alta velocidad para lograr un salto cualitativo tanto en eficiencia como en precisión de procesamiento.
- Máquina CNC de punzonado y marcado para placas de aceroModelos: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Esta serie es una máquina CNC especializada de punzonado y marcado, diseñada principalmente para el procesamiento de placas de acero en la industria de torres de acero. También es adecuada para aplicaciones de punzonado y marcado en diversos otros sectores industriales. - Robot industrial de soldadura MlG de 6 ejes con envergadura de brazo de 2000mmEste robot de soldadura está diseñado para una soldadura por arco fiable en entornos de producción exigentes, con un largo alcance, repetibilidad estable e instalación flexible.







Envíenos un mensaje