




Оправданы ли инвестиции в сварочного робота для цеха по изготовлению стальных конструкций?
Оправданы ли инвестиции в сварочного робота для цеха по изготовлению стальных конструкций?
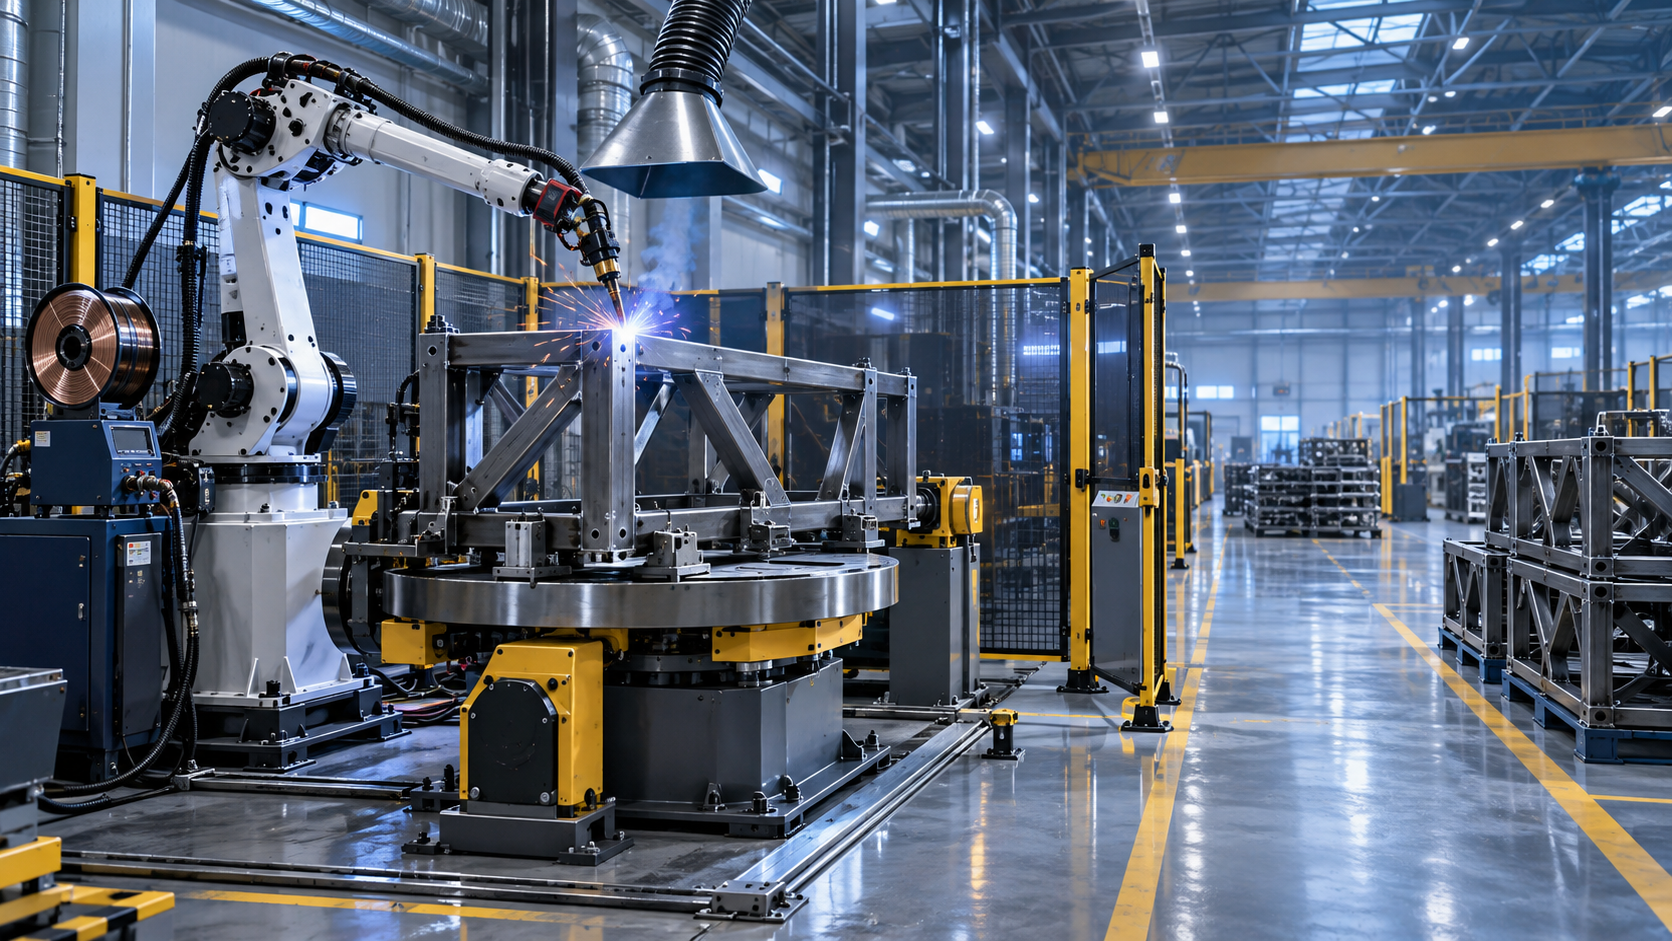
Сварочный робот может стать оправданной инвестицией для цеха металлоконструкций, но только если у предприятия достаточно повторяющихся заказов, чтобы поддерживать производительность ячейки, и достаточная технологическая дисциплина для ее обеспечения. Для изготовителя, выпускающего серийные кронштейны, рамы, конструкционные узлы, резервуары или стандартизированные сборки, роботизированная сварка может повысить стабильность выпуска, снизить зависимость от дефицитного сварочного персонала и сделать планирование поставок более надежным. Для производственного цеха, где преобладают разовые ремонты, часто меняющиеся конструкции и плохая подгонка деталей, та же инвестиция может приводить к чрезмерным простоям, перепрограммированию или компенсации вариаций на предыдущих этапах производства.
Поэтому решение о покупке следует начинать с анализа структуры работ, а не с заявленной способности робота поддерживать горение дуги. Робот сам по себе не делает нестабильный производственный процесс стабильным. Он повторяет то, что ему подают: качественные или некачественные соединения, точную оснастку или нестабильные детали. Цеха, рассматривающие автоматизацию как полную замену квалифицированных сварщиков, часто недооценивают необходимую подготовку. Цеха, использующие ее как контролируемый производственный инструмент, как правило, получают более понятную отдачу.
Начинайте с деталей, а не с робота
Первый вопрос заключается в том, является ли значимая доля сварочных работ цеха повторяемой. Повторяемость не означает, что каждая деталь должна быть вечно идентичной. Она означает, что ячейка может обрабатывать похожие детали или семейства деталей с ограниченными изменениями оснастки, программ, проволоки, защитного газа и параметров сварки.
Предприятия по изготовлению стальных конструкций с большей вероятностью получат выгоду, если выпускают повторяющиеся сборки с предсказуемым расположением соединений и стабильным годовым спросом. Примеры включают основания оборудования, сельскохозяйственные орудия, прицепы, опорные рамы, ограждения из стандартных модулей, узлы стальных конструкций и сварные компоненты, поставляемые OEM-производителю. Короткая серия также может быть целесообразной, когда детали имеют общие принципы базирования, а программы можно эффективно адаптировать, однако индивидуальные работы очень малого объема требуют больше инженерного времени на каждую сваренную деталь.
Геометрия деталей важна не меньше объема производства. Прямые швы, доступные угловые швы, регулярные соединения и сборки, которые можно жестко закрепить, обычно хорошо подходят для роботизированной сварки. Обработка крупных или неудобных компонентов возможна, особенно с позиционерами, рельсовыми системами или портальными решениями, но объем работ по оснастке и перемещению материалов быстро возрастает. Робот, которому необходимо обходить зажимы, работать с нестабильными углами или сваривать поверхности, меняющиеся от сборки к сборке, утратит значительную часть своих преимуществ.
Перед запросом коммерческих предложений цеху следует проанализировать производственные данные за несколько месяцев и определить детали, на которые уходит больше всего времени сварки. Лучшие кандидаты редко выбираются лишь потому, что их сложнее всего сваривать. Обычно это детали, сочетающие повторяющийся спрос, стабильную конструкцию, достаточный объем сварки и постоянное давление со стороны графика производства.
- Сколько раз каждая сборка выпускается в течение года?
- Сколько времени ручной сварки требуется на единицу продукции?
- Доступны ли соединения под повторяемым углом наклона горелки?
- Можно ли стабильно загружать детали в оснастку?
- Как часто меняются чертежи, толщина материала или спецификации сварки?
- Требует ли работа частого ручного вмешательства из-за зазоров, деформации или отсутствующих компонентов?
Если работы с наибольшим объемом существенно меняются от партии к партии, коллаборативная или гибкая роботизированная система все еще может быть полезна, однако расчет окупаемости должен учитывать трудозатраты на программирование и наладку. Сравнивать следует не только время ручной сварки. Необходимо учитывать все трудозатраты и задержки, устраняемые после включения загрузки, оснастки, программирования, контроля, доработки и переналадки.
Время горения дуги определяет экономическую эффективность
Сварочного робота стоит рассматривать, когда он может проводить значительную часть запланированного времени, выполняя приемлемые сварные швы. Это часто называют временем горения дуги, однако практическая оценка должна учитывать не только саму дугу. Загрузка деталей, выгрузка готовых сборок, поворот оснастки, замена расходных материалов, устранение неисправностей, очистка от брызг и контроль сварных швов — все это влияет на производительность ячейки.
При ручной сварке также неизбежны перерывы: подгонка деталей, перемещение изделия, ожидание кранов, замена кабелей, проведение измерений, шлифование начала и окончания швов, а также усталость персонала. Автоматизация может сократить некоторые из этих перерывов, особенно когда позиционер подает соединение в благоприятном положении и позволяет оператору загружать одну сторону, пока робот сваривает другую. Однако она не устраняет их автоматически.
По этой причине простой расчет, основанный на почасовой производительности робота, является неполным. Финансовое обоснование должно сравнивать текущую стоимость изготовления определенного набора деталей с ожидаемой стоимостью после автоматизации. Необходимо включить прямые затраты на сварочный труд, доработку, расходные материалы, производственный надзор, изготовление оснастки, программирование, обслуживание ячейки, производственную площадь, коммунальные расходы, средства безопасности, финансирование или амортизацию. Анализ также должен отражать реалистичный коэффициент использования, а не предполагать, что робот будет работать непрерывно.
Ячейка, которая экономит труд, но создает новое узкое место при загрузке деталей, все равно может быть ценной, хотя ожидаемое увеличение производительности следует соответствующим образом скорректировать. В некоторых цехах более реалистичным преимуществом является не значительное сокращение численности персонала. Это возможность поддерживать стабильный выпуск, когда опытных сварщиков сложно нанять, они отсутствуют или заняты работами, которые нельзя автоматизировать.
Стабильность может быть важнее чистой скорости
Заказчики стальных конструкций часто в первую очередь обращают внимание на скорость. Скорость важна, особенно при сжатых сроках поставки, но стабильность сварки может быть более долгосрочным коммерческим преимуществом. Правильно разработанная роботизированная технология может с гораздо меньшими вариациями, чем ручной процесс при длительном производственном цикле, повторять скорость перемещения, угол горелки, подачу проволоки, напряжение, рисунок колебаний и последовательность операций.
Такая повторяемость позволяет уменьшить различия во внешнем виде сварных швов и тепловложении, помогает контролировать деформации и делает контроль более предсказуемым. Она также может сократить объем шлифования и зачистки деталей, для которых важен внешний вид. Для компонентов, на которые распространяются документированные процедуры сварки или требования заказчика к контролю, стабильные роботизированные параметры могут поддерживать более управляемый производственный процесс.
Однако существуют ограничения. Роботы не отменяют необходимости в квалифицированных процедурах сварки, правильном выборе присадочного материала, грамотной конструкции соединений, очистке или контроле. Они также не устраняют автоматически дефекты сварки, вызванные плохой подгонкой, загрязненным материалом или отклонениями размеров у раскроенных и гнутых деталей. Более того, роботизированная ячейка может быстрее выявить эти слабые места, поскольку она предполагает, что детали поступают в стабильном состоянии.
Изготовителю, рассматривающему автоматизацию, следует проследить источники дефектов в текущем производственном процессе. Если частый ремонт сварных швов вызван нестабильными зазорами после гибки, неточной вырезкой, деформированными листами или поспешной прихваточной сваркой, эти проблемы следует устранить до того, как ожидать от робота стабильного качества. Наряду со сварочной ячейкой могут потребовать внимания оборудование и процессы предыдущих этапов, такие как CNC-резка, снятие фасок, гибка, механическая обработка и сборочная оснастка.
Оснастка часто оказывается недооцененной инвестицией
Рука робота является видимой частью системы, однако именно оснастка часто определяет, будет ли система работать эффективно. Надежная оснастка точно базирует компоненты, контролирует их перемещение во время сварки, обеспечивает горелке достаточный доступ и позволяет операторам загружать детали без чрезмерных усилий. Она также должна учитывать допуски поступающего материала, не превращая каждый цикл загрузки в операцию подгонки.
Ненадежная оснастка одновременно создает несколько проблем. Операторы тратят больше времени на загрузку деталей. Положения сварных швов смещаются относительно запрограммированной траектории. Зажимы перекрывают доступ к швам. Тепловая деформация перемещает сборку во время цикла. Роботу могут потребоваться дополнительное отслеживание или ручная коррекция, что снижает производительность и усложняет процесс. Оснастка, которая вначале кажется недорогой, может стать дорогостоящей из-за потерь производственного времени.
Это не означает, что для каждой работы необходима узкоспециализированная оснастка. Модульные системы оснастки и регулируемые методы базирования могут использоваться для семейств продукции малого объема. Компромисс очевиден: большая гибкость обычно означает более длительное время наладки и больше возможностей для ошибки позиционирования. Специализированная оснастка более оправданна там, где объем деталей и стабильность конструкции это позволяют.
Способ подачи деталей заслуживает такого же тщательного рассмотрения. Ячейке могут потребоваться оператор, поворотный позиционер, поворотный стол, конвейер, интерфейс для вилочного погрузчика или верхнее подъемное оборудование. Крупные конструкционные сборки могут иметь длительные циклы просто потому, что их безопасное перемещение в ячейку требует времени. Реалистичная проверка планировки должна показать, как материал поступает в зону, где размещаются детали, как готовая продукция покидает участок и как оператор может работать, не пересекая опасную зону.
Что робот меняет в сварочной команде
Роботизированная сварка меняет набор необходимых навыков; она не устраняет потребность в знаниях по сварке. Цеху по-прежнему нужны специалисты, понимающие подготовку соединений, требования к процедурам сварки, воздействие тепла, состояние расходных материалов и разницу между незначительной корректировкой процесса и проблемой качества, требующей остановки производства.
В зависимости от системы и объема работ обязанности могут распределяться между конструкторами оснастки, программистами роботов, инженерами или руководителями сварочного производства, операторами, персоналом по обслуживанию и инспекторами. В небольшом производственном предприятии один или два человека могут выполнять несколько из этих функций. Это может хорошо работать при наличии планов обучения, документации и резервного замещения. Это становится рискованным, когда вся ячейка зависит от одного недоступного программиста или когда никто не имеет полномочий исправить проблему процесса.
Операторов не следует рассматривать как простых загрузчиков деталей. Зачастую именно они первыми замечают изменения в подгонке, подаче проволоки, подаче защитного газа, износе расходных материалов или накоплении брызг. Создание повторяемой ежедневной процедуры проверок, очистки и верификации более ценно, чем предположение, что ячейку можно оставлять без присмотра на длительное время.
Когда инвестицию обычно трудно оправдать
Сварочный робот менее привлекателен, когда годовой объем невелик, а конструкции постоянно меняются, особенно если детали требуют значительной ручной подгонки перед сваркой. Его также трудно оправдать, если сварные швы находятся в сильно изменяющихся положениях, сборки поступают с неопределенными допусками или цех не может выделить время на разработку оснастки и отладку программ.
Еще одним предупреждающим признаком является неустраненное узкое место на предыдущих этапах. Если производственный отдел ожидает раскроенные детали, мощности гибки, механическую обработку, перемещение материалов или согласования, добавление роботизированной сварки может улучшить лишь одну изолированную операцию. В этом случае робот может значительное время простаивать, пока реальное ограничение производства остается в другом месте.
Некоторые работы должны оставаться ручными даже на высокоавтоматизированном предприятии. Ремонтная сварка, срочные прототипы, очень крупные единичные конструкции, крайне нестандартные сборки и работы, требующие частых профессиональных решений, могут лучше выполняться опытными сварщиками. Полезный план автоматизации отделяет повторяющееся производственное выполнение от изменчивых работ, где ручная гибкость имеет большую ценность.
Практический способ принять решение до покупки
Вместо того чтобы начинать с широкого запроса спецификации, выберите небольшой набор представительных сборок и подробно изучите их. Включите деталь большого объема, деталь с умеренной изменчивостью и деталь, которая в настоящее время вызывает проблемы с качеством или поставками. Зафиксируйте существующий цикл от подготовленных компонентов до принятой сварной сборки. Включите подгонку, прихваточную сварку, сварку, перемещение, контроль, доработку и погрузочно-разгрузочные операции.
Затем оцените, что необходимо изменить для роботизированного производства: конструкцию оснастки, допуски соединений, расположение прихваток, идентификацию деталей, последовательность сварки, грузоподъемность позиционера, защитные ограждения, удаление дыма и доступ оператора. Это упражнение часто показывает, сможет ли предлагаемая ячейка обслуживать достаточно большую часть производства, чтобы оправдать свои затраты.
Также целесообразно попросить потенциальных интеграторов или поставщиков оборудования рассмотреть полное применение, а не только модель робота. Обсуждение должно охватывать типовые размеры и массу деталей, типы соединений, диапазон материалов, ожидаемые переналадки, концепцию оснастки, доступ горелки, процесс сварки, подход к программированию, конструкцию безопасности, обучение, запасные части, местную техническую поддержку и критерии приемки. Коммерческое предложение, в котором отсутствуют эти практические детали, может занижать реальные усилия по внедрению.
Для цеха металлоконструкций с повторяемыми сборками, дисциплинированной подгонкой и устойчивым ограничением по сварке роботизированная ячейка может стать производительной частью работы предприятия, а не демонстрационной машиной. Для цеха, построенного вокруг постоянно меняющихся работ, более оправданной первоначальной инвестицией могут быть точность резки, стабильность формовки, возможности оснастки, управление потоком работ или мощности ручной сварки. Полезный вопрос заключается не в том, достаточно ли развита роботизированная сварка. Он заключается в том, может ли цех достаточно часто подавать ей стабильную работу, чтобы ее стабильность и производительность имели значение.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение