




Как цех металлоконструкций может оценить ROI сварочного робота?
Как цех металлоконструкций может оценить ROI сварочного робота?
Как цеху металлоконструкций оценить окупаемость сварочного робота?
Сварочный робот часто представляют как очевидное решение проблемы нехватки рабочей силы и растущих требований к качеству. Однако для цеха металлоконструкций окупаемость инвестиций редко определяется только скоростью работы робота. Реальный вопрос заключается в том, сможет ли автоматизированная ячейка непрерывно работать с деталями, которые фактически производит цех, включая H-образные балки с изменяющимися сечениями, периодические заказы, различные характеристики сварных швов и меняющиеся приоритеты поставок.
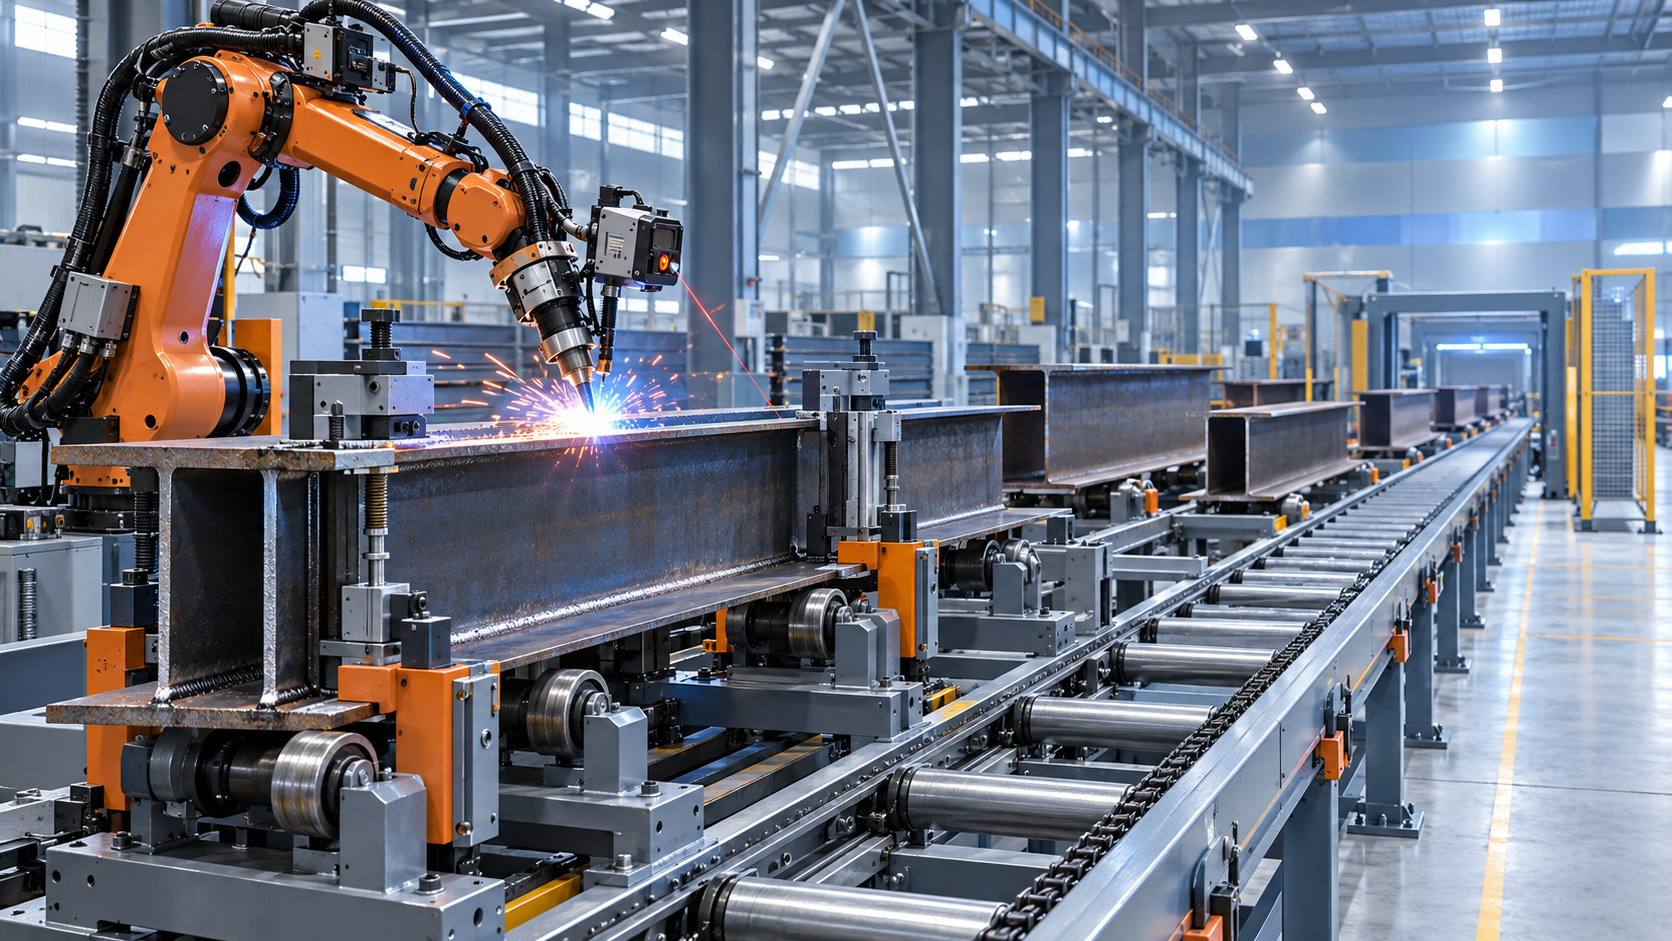
Именно поэтому на раннем этапе оценки заслуживает внимания один практический вопрос:Может ли сварочный робот работать с H-образными балками различных размеров? Во многих случаях может — но только если робот, позиционер, система зажима, обработка материалов, метод контроля и подход к программированию подобраны с учетом ожидаемого диапазона балок. Система, созданная для повторяющихся стандартных сечений, ведет себя совершенно иначе, чем система, рассчитанная на частые изменения размеров при минимальной ручной настройке.
Поэтому достоверная оценка ROI должна связывать капитальные затраты с собственным производственным ассортиментом цеха. Она должна учитывать производительность, время горения дуги, качество сборки под сварку, риск переделок, участие оператора, ограничения по производственной площади, возможности технического обслуживания и ценность более предсказуемых поставок. Экономия на трудозатратах важна, однако рассмотрение ее как единственного преимущества или единственного обоснования может привести к неудачному инвестиционному решению.
Начните с работы, а не с робота
Прежде чем сравнивать марки роботов или компоновки ячеек, цеху металлоконструкций следует изучить производственные записи за несколько месяцев, отражающие типичное производство. Цель заключается не в том, чтобы определить одну балку с наибольшим объемом выпуска. Необходимо понять сочетание деталей, которое со временем потребляет сварочные мощности.
Для изготовления H-образных балок полезная информация включает ширину полки, высоту стенки, общую длину, толщину листа, марку стали, тип сварного шва, длину шва, доступ к соединению, состояние прихваточных швов и частоту изменения сечений. Цехам также следует определить, как часто заказ включает ребра жесткости, торцевые пластины, кронштейны, диафрагмы, вырезы или другие элементы, прерывающие длинный шов. Робот может очень эффективно сваривать непрерывный угловой шов, но может потерять значительную часть этого преимущества, если каждая балка требует многократного ручного перепозиционирования или смены оснастки.
Также целесообразно разделить «вариативность» на две категории. Первая — планируемая вариативность: цех осознанно производит определенное семейство H-образных балок разных размеров. Вторая — неконтролируемая вариативность: поступающие элементы могут иметь нестабильное качество сборки, деформации, загрязнение поверхности или размеры за пределами допуска чертежа. Роботы могут быть настроены для первого типа. Второй тип обычно требует улучшения предшествующих операций резки, сборки и контроля материалов, прежде чем автоматизация сможет работать надежно.
Практический анализ ассортимента деталей
Многим цехам полезно разделить рабочую нагрузку на три группы: повторяемые семейства балок, подходящие для автоматизации; детали, которые могут стать подходящими после незначительных изменений оснастки или процесса; и действительно мелкосерийные либо нестандартные работы, которые следует оставить ручными. Это не означает, что робот должен работать только с идентичными деталями. Это означает, что ожидаемая нагрузка по программированию и наладке должна быть понятна до принятия решения о покупке.
Может ли сварочный робот работать с H-образными балками различных размеров?
Да, но понятие «различные» требует технического определения. Роботизированная сварочная система может работать с H-образными балками разных размеров, если ее механический диапазон и логика управления разработаны для этого. Обычно для этого используются регулируемые опорные ролики, перемещаемые зажимы, механизированное позиционирующее оборудование, программируемые оси и стратегия оснастки, обеспечивающая стабильное базирование балки по известным опорным точкам.
Ключевое ограничение состоит не просто в том, может ли манипулятор робота достичь шва. Важно, может ли вся ячейка представить каждое соединение в стабильном и повторяемом положении и ориентации. На это влияют вес и длина балки, геометрия полки, положение стенки и необходимый доступ для сварки. Робот может физически достигать обеих сторон балки, однако плохое позиционирование все равно может приводить к изменению углов наклона горелки, нестабильным траекториям движения или недоступным начальным и конечным точкам шва.
Для семейства стандартных H-образных балок программируемая регулировка может снизить сложность изменения размеров. Операторы могут выбрать сохраненное задание, ввести проверенные размеры или вызвать заранее определенный рецепт. Точный рабочий процесс зависит от системы управления и конструкции оснастки. При более широком диапазоне вариаций может потребоваться отслеживание шва, контактное зондирование, лазерное измерение или другие методы обнаружения. Эти средства помогают компенсировать нормальные отклонения размеров, но не заменяют приемлемое качество сборки и точную сборку.
Изготовителям следует с осторожностью относиться к распространенному предположению, что системы контроля автоматически делают каждую балку подходящей для роботизированной сварки. Контроль может определять некоторые опорные точки или положения соединений; он не способен устранить значительные зазоры, смещенные компоненты, чрезмерную окалину, нестабильные прихваточные швы или деформацию материала, изменяющуюся во время сварки. Чем большую вариативность должна компенсировать ячейка, тем важнее испытать реальные образцы деталей до окончательного выбора решения.
Измеряйте время там, где оно действительно теряется
Обычный расчет ROI часто сравнивает стоимость роботизированной ячейки с заработной платой одного или нескольких сварщиков. Для работ со строительной сталью это слишком узкий подход. Более правильное сравнение проводится между текущим и предлагаемым процессами — от поступления материала на сварочный участок до выхода принятой сварной балки.
Время ручной сварки включает не только время горения дуги. Работники размещают детали, проверяют размеры, прихватывают компоненты, очищают зоны соединений, перемещают кабели, перепозиционируют балки, меняют расходные материалы, контролируют швы и исправляют дефекты. У роботизированной ячейки также есть операции вне времени горения дуги: загрузка, зажим, выбор программы, проверка, выгрузка, очистка горелки, замена проволоки и периодическая калибровка. Разница заключается в том, что хорошо спроектированная ячейка может сделать большую часть этой работы более повторяемой и простой для планирования.
При оценке производительности отслеживайте как минимум следующие элементы для типичных деталей:
- Текущее время цикла, включая обработку и контроль, а не только сварку.
- Фактическое присутствие оператора, необходимое во время цикла.
- Время наладки при переходе между размерами балок или номерами заказов.
- Средние причины переделок, такие как подрез, неполное сплавление, нестабильный катет шва или смещение размеров.
- Простои, вызванные нехваткой материала, доступностью крана, регулировкой оснастки или неопределенностью программы.
- Способны ли последующие процессы принять увеличенный объем выпуска сварных балок.
Этот подход часто выявляет реальное узкое место. В одних цехах ограничением является сварка. В других ограничением становятся сборка балок под сварку, внутренняя транспортировка или задержки резки и сборки. Покупка роботизированных сварочных мощностей до устранения узкого места на предшествующем этапе может привести к тому, что дорогостоящая ячейка будет простаивать в ожидании работы.
Качество имеет финансовый вес, даже если его сложно оценить
Роботизированная сварка может повысить стабильность, когда соединение, расходные материалы, параметры и траектория горелки контролируются. Такая стабильность может уменьшить различия между сменами и сделать контроль более предсказуемым. Однако робот не отменяет ответственность за аттестацию технологии сварки, требования к контролю или соответствие спецификации проекта. Эти вопросы необходимо оценивать с учетом применимого рынка и типа продукции.
Для работы с H-образными балками повторяемое тепловложение и последовательность операций также могут способствовать лучшему контролю деформаций, хотя фактический результат зависит от конструкции балки, закрепления, размера шва, состояния материала и настроек процесса. Цеху не следует считать, что автоматизация устраняет деформации. Следует выяснить, улучшают ли предлагаемая последовательность сварки, схема зажима и процесс обращения с деталями контроль по сравнению с текущей практикой.
ROI, связанный с качеством, может выражаться в меньшем количестве ремонтов, меньшем объеме шлифовки, сокращении сбоев при контроле и более стабильном планировании поставок. Он также может проявляться косвенно, когда опытные сварщики тратят меньше времени на длинные повторяющиеся швы и больше — на сложные сборки, решения по ремонту или высококвалифицированные работы, которые остаются неподходящими для автоматизации.
Учитывайте затраты, которые легко упустить
Цена покупки сварочного робота является лишь одной частью инвестиций. Реалистичный бюджет должен включать робота, источник сварочного питания, позиционеры или роликовые стенды, защитные ограждения, вытяжку при необходимости, оснастку, интерфейсы обработки материалов, монтаж, ввод в эксплуатацию, обучение операторов, запасные части и поддержку программного обеспечения или программирования. Подготовка площадки также может иметь значение, особенно для длинных линий H-образных балок, требующих свободных путей подачи и отвода.
Эксплуатационные расходы требуют такой же дисциплины. Проволока, газ, контактные наконечники, сопла, направляющие каналы, компоненты горелки, электроэнергия, профилактическое обслуживание и незапланированные простои влияют на итоговый расчет. Низкая первоначальная цена оборудования может стать менее привлекательной, если местная техническая поддержка, доступность запасных частей, документация или обучение недостаточны для производственной среды цеха.
Руководству также следует определить, как оценивать имеющиеся трудовые ресурсы. Если цех может перевести квалифицированных сварщиков на работы, которые в настоящее время задерживаются или передаются на субподряд, автоматизация может дать более высокую операционную отдачу, чем показывает простой расчет численности персонала. Если для этих сотрудников нет альтернативной работы, финансовое обоснование следует рассчитывать более консервативно.
Рассматривайте программирование и оснастку как производственные активы
Роботизированная ячейка становится производительной, когда цех может переходить от чертежа к стабильному производству без чрезмерного количества проб и ошибок. Поэтому стратегия программирования имеет значение. Для повторяющихся работ с H-образными балками параметризированные программы и хорошо организованная библиотека деталей могут сократить переналадки. Для нестандартных строительных компонентов могут быть полезны автономное программирование или подготовленные шаблоны, но их ценность зависит от того, насколько точно цифровая модель соответствует изготовленной детали.
Оснастка не менее важна. Сложная оснастка может точно удерживать балку, но требовать слишком много времени при загрузке и регулировке. Очень простая оснастка может быстро загружаться, но не обеспечивать надежные базовые точки. Наилучшим выбором обычно является не самая сложная оснастка, а та, которая обеспечивает повторяемое положение, безопасную эксплуатацию, разумный доступ и приемлемое время переналадки для ожидаемого ассортимента продукции.
В ходе обсуждений с поставщиками цехам следует запрашивать четкое объяснение того, что изменяется при изменении ширины, высоты или длины балки, толщины листа либо конфигурации сварного шва. Какие регулировки выполняются автоматически? Какие требуют ручного вмешательства? Сколько времени, как ожидается, займут эти операции в нормальных условиях? Что находится за пределами указанной рабочей зоны? Эти вопросы полезнее общих заявлений о гибкости.
Подтверждайте ROI на типичных деталях
Наиболее надежная оценка основана на реальных чертежах цеха и типичных образцах, а не только на общем рекламном проспекте оборудования. Выбирайте детали, отражающие как регулярное производство, так и более сложные изделия, с которыми должна работать система. Включите обычную балку, балку максимального размера, меньшее сечение и деталь с соответствующими присоединительными элементами или прерывистыми швами. Рассмотрите, как будет загружена, спозиционирована, сварена, проконтролирована и выгружена каждая из них.
Этот процесс должен выявить предположения до монтажа: не конфликтует ли перемещение крана с ячейкой, не препятствует ли размещение прихваточных швов траектории горелки, реалистичны ли допуски сборки и включает ли желаемое время цикла все операции обращения с деталями. Он также создает лучшую основу для обсуждения критериев приемки и обучения операторов.
Для международных проектов по оборудованию следует заранее уточнить документацию, требования к электропитанию, требования безопасности, потребности в применимой сертификации и условия послепродажного обслуживания. Компания Wuxi Samgins International Trade Co., Ltd., основанная в 2012 году в городе Уси, провинция Цзянсу, поставляет автоматическое сварочное оборудование, сварочных роботов, системы резки с ЧПУ, оборудование для производственных линий H-образных балок и сопутствующее металлообрабатывающее оборудование клиентам на различных зарубежных рынках. Для поставщика с широким спектром оборудования полезный вклад заключается не только в предложении робота, но и в помощи при оценке того, как оборудование для резки, сборки под сварку, сварки, обработки материалов и финишной обработки будет работать как единый процесс. Требуемые аспекты, связанные с ISO9001 и CE, все равно должны быть подтверждены в соответствии с рынком назначения и конкретной конфигурацией оборудования.
Разумное решение обычно принимается поэтапно
Роботизированная сварка наиболее убедительна, когда ее назначают для работ, достаточно повторяемых для обоснования автоматизации, достаточно вариативных для регулярной загрузки ячейки и достаточно контролируемых для сварки без постоянного вмешательства оператора. Изготовителю стальных конструкций не нужно автоматизировать каждую балку, чтобы получить выгоду. Часто автоматизация стабильной, ресурсоемкой части рабочей нагрузки высвобождает ручные мощности для сложной работы, которая по-прежнему требует профессионального суждения.
Перед принятием обязательств определите диапазон размеров балок, ожидаемый ассортимент деталей, годовой производственный график, качество сборки под сварку, маршрут перемещения, план укомплектования персоналом и требования к контролю. Затем проверьте эти предположения по реальным чертежам и реалистичному времени цикла. Если поставщик может показать, как H-образные балки различных размеров будут зажиматься, базироваться, программироваться и свариваться, а также где по-прежнему необходимо ручное вмешательство, обсуждение ROI станет значительно более достоверным, чем расчет, основанный только на скорости горения дуги.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение