




Может ли сварочный робот адаптироваться к различным размерам двутавровых балок?
Может ли сварочный робот адаптироваться к различным размерам двутавровых балок?
Может ли сварочный робот адаптироваться к различным размерам двутавровых балок?
Производство двутавровых балок редко долго остается однородным. Утром в цехе могут сваривать компактные балки для одного строительного проекта, а позднее на той же неделе — значительно более тяжелые сечения для моста, платформы промышленного объекта или каркаса склада. Такое разнообразие нередко вызывает сомнения относительно автоматизации: действительно ли сварочный робот может адаптироваться к различным размерам двутавровых балок или он имеет смысл только для повторяющихся одинаковых деталей?
Краткий ответ — да: современные роботизированные сварочные системы могут быть спроектированы для работы с диапазоном размеров двутавровых балок. Важное уточнение состоит в том, что гибкость не возникает сама по себе. Она зависит от рабочей зоны робота, конструкции позиционера, регулируемости оснастки, возможностей отслеживания шва, источника сварочного питания и стратегии программирования. Правильно сконфигурированная система может переключаться между различной шириной полок, высотой стенок, длиной балок и требованиями к сварным швам с гораздо меньшими перебоями, чем ожидают многие производители металлоконструкций.
Для компаний, рассматривающих автоматизацию, этот вопрос часто связан со вторым опасением:Какой объем производства оправдывает покупку сварочного робота? Ответ не определяется единственным универсальным показателем ежемесячного выпуска. Вместо этого он зависит от ассортимента размеров балок, доступности рабочей силы, длины сварных швов на деталь, требований к качеству, времени переналадки и того, насколько стабильно цех может обеспечивать робота работой.
Для разных размеров двутавровых балок требуется гибкая ячейка, а не только робот
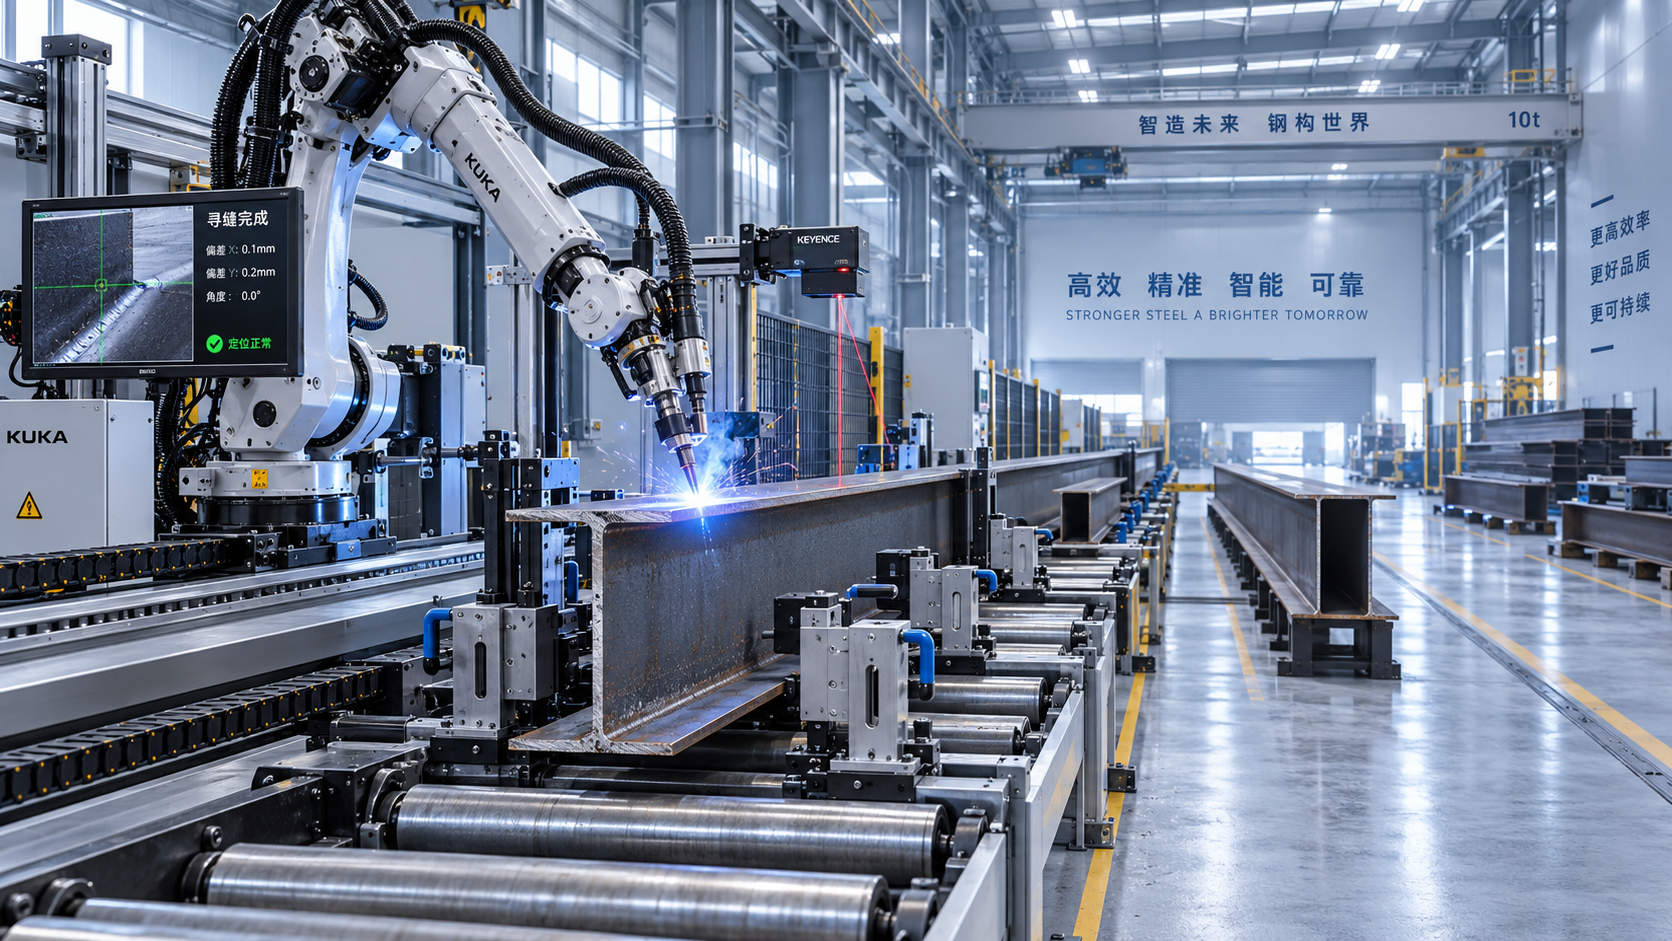
Сварочный робот — лишь одна часть решения. При изготовлении двутавровых балок окружающее оборудование определяет, сможет ли система эффективно переходить от одного профиля к другому. Робот с большой рабочей зоной может физически достичь сварного шва, однако балка все равно должна быть точно размещена, надежно закреплена и подана под правильным углом.
Для производства двутавровых балок переменных размеров ячейка обычно включает регулируемые опоры, подвижные зажимные устройства, роликовые конвейеры, кантователи или синхронизированные позиционеры. Эти компоненты позволяют оборудованию учитывать изменения длины балки, высоты стенки и размеров полок без изготовления совершенно новой оснастки для каждого заказа.
Например, для изготовленной балки с относительно узкой полкой может потребоваться переместить зажимы внутрь, тогда как для более широкого сечения необходима дополнительная боковая поддержка. Более длинной балке может потребоваться больше точек опоры для предотвращения прогиба во время сварки. Если заготовка смещается, скручивается или провисает, даже тщательно запрограммированный робот может давать нестабильные результаты. Поэтому качественная оснастка — не второстепенная деталь, а основа повторяемой роботизированной сварки.
На практике наиболее адаптируемые системы обычно проектируются для определенного диапазона размеров, а не для неограниченного диапазона. Перед выбором оборудования производитель должен определить самые малые, самые большие, самые тяжелые и наиболее часто выпускаемые двутавровые балки. Эта информация определяет выбор вылета руки робота, длины рельсового пути, грузоподъемности, хода оснастки и схемы перемещения материалов.
За счет чего обеспечивается адаптивность
Роботизированную сварку двутавровых балок часто связывают с высокообъемными стандартизированными производственными линиями, однако технология стала значительно более настраиваемой. Несколько функций позволяют одной системе обслуживать смешанный производственный график.
Программируемые траектории сварки
После определения размеров двутавровой балки и требований к сварке робот может использовать сохраненную или вновь созданную программу для движения по необходимой траектории шва. Для повторяющихся семейств балок операторы могут сохранять наборы параметров для различных сочетаний полок и стенок. Переход от одного типа балки к другому может включать выбор правильного рецепта задания, регулировку оснастки, подтверждение положения заготовки и выполнение проверочного цикла.
Это особенно полезно для производителей, которые регулярно выпускают варианты стандартной конструкции. Робота не нужно рассматривать как машину только для одного номера детали. При организованном программировании и надежных процедурах настройки он может стать гибким производственным ресурсом.
Регулируемая оснастка и позиционирование с сервоуправлением
Ручная регулировка оснастки подходит для производств с небольшим разнообразием, где переналадки происходят нечасто. Однако если цех меняет размеры двутавровых балок несколько раз за смену, моторизованная или сервоуправляемая оснастка может сократить усилия на настройку и повысить повторяемость позиционирования. Некоторые системы способны перемещать зажимы, опоры или позиционеры заготовки в соответствии с выбранной программой.
Уровень автоматизации должен соответствовать реальной производственной схеме. Полностью автоматизированное оборудование для переналадки требуется не всегда. Цех металлоконструкций, выпускающий несколько размеров балок средними партиями, может получить больше пользы от надежных точек ручной регулировки, четких базовых упоров и удобных цифровых инструкций по настройке, чем от чрезмерно сложной ячейки.
Поиск шва и функции адаптивной сварки
Стальные профили не всегда полностью однородны. Допуски материала, различия прихваточных сварных швов, тепловая деформация и условия сборки могут изменить фактическое расположение шва. Контактное зондирование, лазерное отслеживание шва, дуговое отслеживание или другие адаптивные технологии могут помочь роботу точнее определять и вести соединение.
Эти функции особенно ценны при изменении размеров балок или при наличии длинных угловых швов между полкой и стенкой. Их не следует считать заменой надлежащей подготовки. Плохо собранные балки, чрезмерные зазоры, загрязненные поверхности или нестабильные прихваточные швы все равно могут создавать проблемы. Однако технологии датчиков обеспечивают полезный допуск и снижают зависимость от идеальных условий.
Несколько сварочных рецептов
Для разных размеров двутавровых балок могут требоваться разные параметры сварки. Более тяжелое сечение может требовать иной скорости подачи проволоки, силы тока, напряжения, скорости перемещения, угла наклона горелки или количества проходов, чем более легкое сечение. Контроллер робота может хранить эти рецепты и последовательно применять их после выбора правильного задания.
Такая повторяемость важна, когда качество сварки должно оставаться стабильным на длинных швах и в течение нескольких производственных смен. Она также уменьшает риск зависимости от памяти отдельного оператора для каждой толщины материала или конфигурации соединения.
Какой объем производства оправдывает покупку сварочного робота?
Не существует единого объема производства, который автоматически делает сварочного робота правильным выбором. Компания, изготавливающая несколько сотен простых балок в месяц, может получить выгоду от автоматизации, тогда как другая компания с намного большим объемом выпуска может не получить ее — особенно если ее детали имеют крайне нестандартную форму и требуют постоянного ручного вмешательства.
Более полезный способ оценить инвестиции — определить, какой объем повторяемых сварочных работ существует в производственном потоке. Роботизированная сварка становится все более привлекательной, когда у предприятия есть стабильный поток аналогичных соединений, длинные сварные швы, повторяющиеся конструкции двутавровых балок или постоянная потребность в стабильном выпуске.
Вместо сосредоточения только на количестве единиц рассмотрите следующие вопросы:
- Сколько часов сварки двутавровых балок выполняется каждую неделю?
- Производятся ли одни и те же профили балок или типы соединений повторно?
- Испытывает ли предприятие трудности с наймом или удержанием квалифицированных сварщиков?
- Зависят ли графики поставок от поддержания выпуска в течение нескольких смен?
- Становятся ли для заказчиков более важными стабильность сварки, внешний вид и прослеживаемость?
- Могут ли предшествующие операции резки, сборки и перемещения материалов обеспечивать робота работой?
- Сколько времени в настоящее время теряется на переделки, шлифовку, нестабильную скорость перемещения или усталость оператора?
Робота, как правило, легче оправдать, когда у него достаточно производительного времени горения дуги. Если большую часть дня он ожидает сборки, перемещения, измерения или зажима балок, ожидаемая отдача будет ниже. Напротив, цех с постоянной очередью подготовленных двутавровых балок может использовать роботизированную сварку для создания более предсказуемого потока.
Объем производства также необходимо рассматривать наряду со стоимостью труда и кадровыми рисками. Во многих производственных условиях проблема заключается не просто в почасовой стоимости ручной сварки. Она состоит в сложности планирования квалифицированных сварщиков для повторяющейся работы, управления изменчивостью качества в течение длинных смен и поддержания пропускной способности при отсутствии опытного персонала. Роботизированная ячейка может выполнять повторяющуюся сварку швов, в то время как квалифицированные сварщики сосредоточатся на сложных сборках, ремонте, работах, критичных к контролю, и задачах, требующих человеческого суждения.
Большое разнообразие не всегда означает «без робота»
Распространенное заблуждение заключается в том, что роботизированная сварка подходит только для крупных партий одинаковых деталей. Большое разнообразие изделий действительно усложняет автоматизацию, но не исключает ее автоматически.
Ключевое различие заключается междубольшим разнообразием без повторяемости и большим разнообразием с повторяющимися семействами деталей. Если каждая двутавровая балка представляет собой совершенно новую единичную конструкцию с иной геометрией, нестандартными присоединенными элементами и непредсказуемой сборкой, ручная сварка может оставаться более практичным выбором. Время программирования и настройки может перевесить производительность робота.
Однако у многих изготовителей строительных металлоконструкций и машиностроительных предприятий ситуация более сбалансирована. Они могут выпускать десятки размеров балок, но сами соединения похожи: угловые швы между полкой и стенкой, швы ребер жесткости, торцевые пластины, кронштейны или повторяющиеся элементы усиления. В этой ситуации гибкий сварочный робот с модульной оснасткой и повторно используемыми программами все еще может давать значительные преимущества.
Цель не обязательно заключается в автоматизации каждой балки, поступающей на предприятие. Более разумным может быть определение 20% работ, на которые приходится большая часть часов повторяющейся сварки. Эти детали являются логичной отправной точкой для автоматизации.
Факторы, ограничивающие гибкость по размерам двутавровых балок
Хотя сварочные роботы могут быть очень адаптируемыми, каждая система имеет практические границы. Реалистичная оценка этих ограничений на этапе планирования предотвращает последующие разочарования.
Вес балки и грузоподъемность оборудования для перемещения
Заготовка может оказаться слишком тяжелой для выбранного позиционера, конвейера или механизма вращения. Робот может сваривать большую балку только в том случае, если оборудование для перемещения способно безопасно поддерживать и перемещать ее. Следует оценить вес балки, центр тяжести и прогиб под собственной массой.
Длина балки и ход робота
Для длинных двутавровых балок может потребоваться перемещение робота по линейной направляющей или перемещение заготовки через сварочную станцию. Стационарного робота часто достаточно для небольших конструкций, но длинные швы требуют компоновки, обеспечивающей доступ горелки по всей длине балки.
Доступ к сварному соединению
Присоединенные элементы, ребра жесткости, пластины и сложные сборки могут блокировать доступ горелки. Эту проблему нельзя решить простым выбором более крупного робота. Последовательность изготовления, ориентация заготовки, конфигурация горелки и стратегия позиционирования влияют на то, можно ли эффективно сварить соединение.
Стабильность сборки
Роботизированная сварка работает лучше всего, когда детали поступают с повторяемой сборкой. Отклонения в выравнивании полок, положении стенки, корневом зазоре и расположении прихваточных швов могут увеличить требования к датчикам и время цикла. Повышение точности резки и дисциплины сборки часто дает столько же пользы, сколько и сам робот.
Выбор правильного уровня автоматизации
Для компании, внедряющей роботизированную сварку двутавровых балок, лучшим решением не всегда является самая крупная или наиболее автоматизированная линия. Правильная конфигурация должна отражать фактический ассортимент заказов и план роста.
Компактная роботизированная сварочная ячейка может подойти производителям, работающим с более короткими балками и повторяющимися подузлами. Робот, установленный на рельсе с регулируемыми опорами, может обеспечить более широкий рабочий диапазон для более длинных элементов. Для непрерывного производства строительных металлоконструкций интегрированная линия производства двутавровых балок может объединять сборку, сварку, транспортировку, правку и последующую обработку в более связанный рабочий процесс.
Wuxi Samgins International Trade Co., Ltd поставляет сварочных роботов, автоматическое сварочное оборудование, станки с ЧПУ для резки и оборудование для линий производства двутавровых балок для производителей, стремящихся повысить производственные возможности. При оценке системы наиболее полезной отправной точкой является не общая спецификация оборудования, а изучение реальных чертежей, диапазонов размеров балок, толщин материалов, требуемых сварных швов, ожидаемого объема выпуска, доступной производственной площади и методов перемещения.
Такой подход помогает избежать двух дорогостоящих ошибок: покупки системы, слишком ограниченной для будущих работ, или инвестирования в избыточную автоматизацию, не соответствующую реальным условиям производства цеха.
Практический контрольный список перед инвестированием
Прежде чем решать, подходит ли роботизированная сварка для производства двутавровых балок переменных размеров, соберите производственные данные за репрезентативный период. Включите размеры балок, количества, время сварки, типы соединений, марки материалов, частоту переналадок и причины переделок. Также разумно фиксировать, как долго детали ожидают между резкой, сборкой, сваркой и контролем. Эти периоды ожидания часто выявляют узкие места, которые не видны при анализе только времени сварки.
Затем разделите работу на три группы: детали, которые являются высокоповторяемыми и легко автоматизируются; детали, которые могут стать подходящими при улучшении оснастки или стандартизации сборки; и действительно сложные единичные работы, которые должны оставаться ручными. Это создает более реалистичный план автоматизации, чем попытка пропустить каждый продукт через одну ячейку.
Обучение также следует включить в процесс принятия решения. Операторы должны понимать настройку оснастки, выбор программ, проверку расходных материалов, основные процедуры восстановления и ежедневное техническое обслуживание. Робот не устраняет необходимость в знаниях сварки; он изменяет область применения этих знаний.
Заключение
Сварочный робот может адаптироваться к различным размерам двутавровых балок, когда система проектируется с учетом четкого диапазона размеров, повторяемой оснастки, соответствующего оборудования для перемещения и рационального программирования. Он не ограничивается одним профилем балки, но и не подходит автоматически для каждой индивидуальной задачи изготовления.
Задавая вопрос, «Какой объем производства оправдывает покупку сварочного робота?», смотрите не только на количество произведенных балок. Более весомыми показателями являются повторяемые часы сварки, стабильные семейства деталей, кадровое давление, ожидания по качеству и способность организовать предшествующую подготовку. Для многих производителей металлоконструкций практический путь заключается в том, чтобы сначала автоматизировать повторяющиеся работы, укрепить уверенность в процессе и расширять систему по мере того, как производственные потребности становятся яснее.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение