




Cómo evaluar la capacidad de servicio de un proveedor de robots de soldadura
Cómo evaluar la capacidad de servicio de un proveedor de robots de soldadura
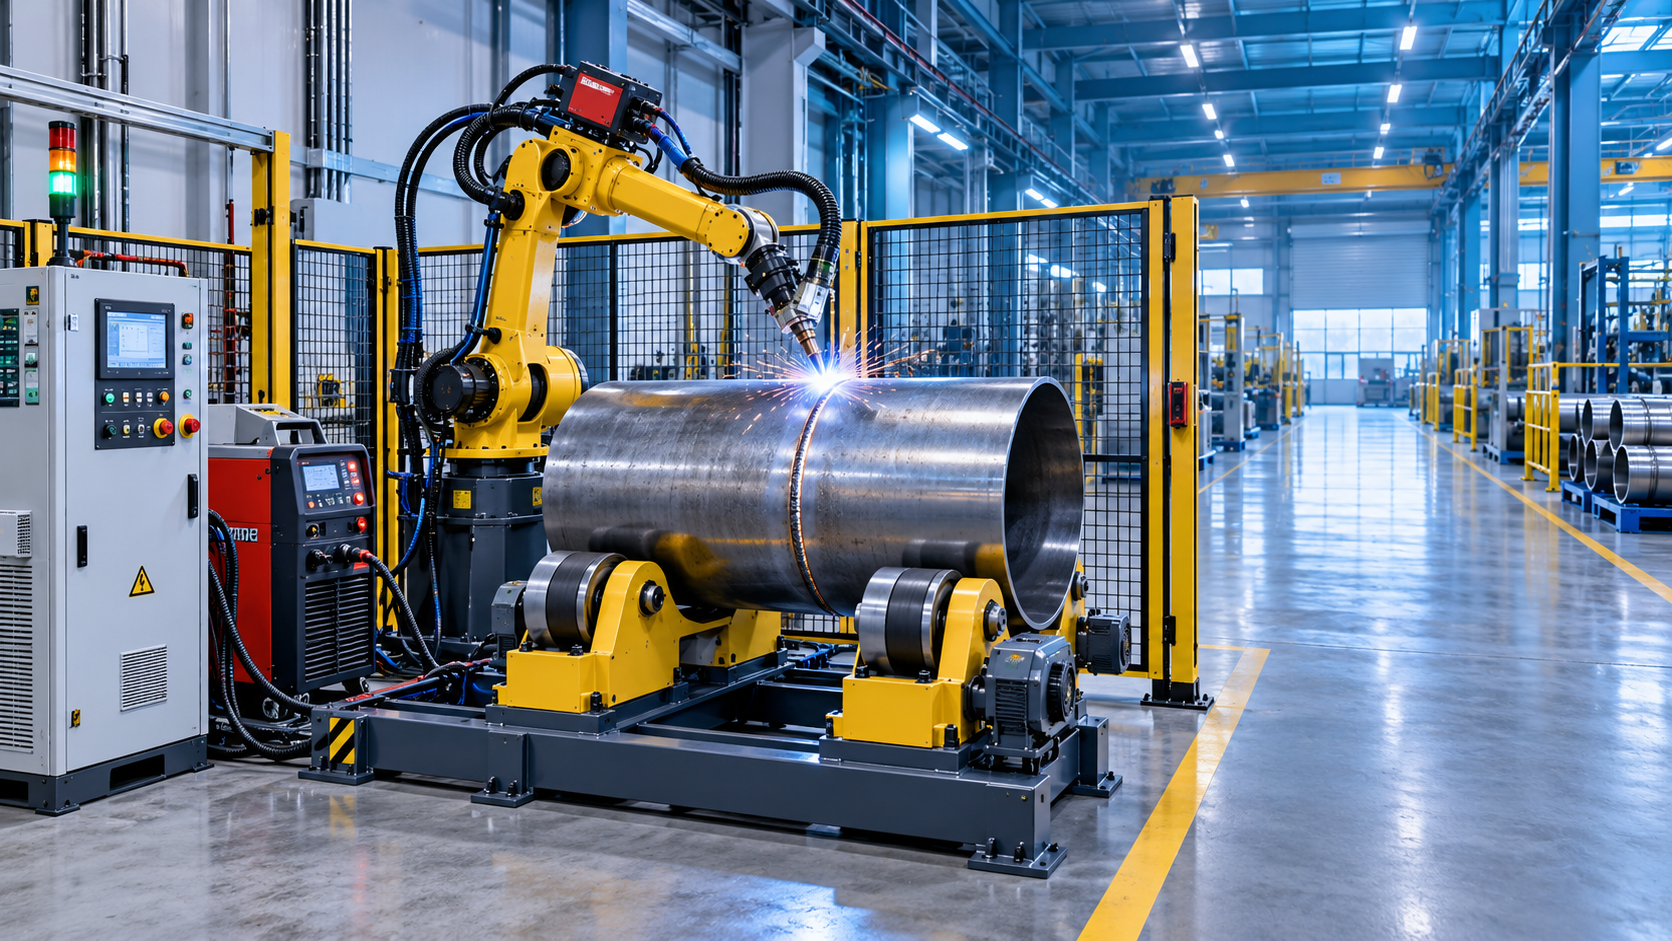
La capacidad de servicio forma parte del sistema robótico, no es un complemento
Un robot de soldadura puede cumplir las especificaciones requeridas de carga útil, alcance, repetibilidad y proceso de soldadura y, aun así, convertirse en un activo costoso con bajo rendimiento si el proveedor no puede respaldar la puesta en marcha, la recuperación ante fallos, los cambios de programación y la sustitución de repuestos. La cuestión relevante no es si un proveedor ofrece «servicio posventa». Es si su organización de servicio puede restablecer y mantener el proceso de producción previsto en las condiciones operativas reales del comprador.
Para una evaluación empresarial, la capacidad de servicio debe considerarse un riesgo de entrega medible. Afecta al tiempo transcurrido entre el envío y la producción efectiva, a la probabilidad de que un fallo menor se convierta en un tiempo de inactividad prolongado, al coste de futuros cambios de producto y al grado en que el comprador sigue dependiendo de un integrador externo. Por tanto, el mejor proveedor de robots de soldadura no es necesariamente la empresa con el precio cotizado más bajo para la célula o la declaración de garantía genérica más extensa. Es aquella cuyos compromisos técnicos, operativos y comerciales pueden verificarse antes de emitir la orden de compra.
Separe el suministro del robot de la responsabilidad del servicio de automatización
Muchos errores de evaluación comienzan al tratar «proveedor de robots de soldadura» como una categoría única. En la práctica, la empresa que ofrece una célula robotizada puede ser un fabricante de robots, un fabricante de equipos de soldadura, una empresa comercializadora, un integrador de sistemas o una combinación de estas funciones. Su capacidad para prestar servicio varía considerablemente.
Un fabricante de robots puede tener amplios conocimientos sobre controladores, pero una responsabilidad limitada sobre utillajes, circuitos de seguridad, posicionadores, fuentes de potencia de soldadura, extracción de humos o manipulación de materiales. Un integrador puede ser capaz de suministrar la célula de producción completa, pero depender de terceros para el robot, la fuente de soldadura o sensores especializados. Un proveedor de maquinaria puede coordinar la exportación, la documentación y el soporte de instalación, pero debe definir claramente quién realiza la resolución de problemas de software o las reparaciones in situ.
La propuesta comercial debe identificar una parte responsable para cada elemento del sistema:
- Brazo robótico, controlador, unidad de programación manual, cables y software del controlador;
- Fuente de potencia de soldadura, alimentador de hilo, antorcha, consumibles e interfaz del proceso de soldadura;
- Utillajes, posicionadores, rotadores, carriles, vallado de seguridad, escáneres y enclavamientos;
- Lógica PLC, comunicaciones industriales, disposiciones de acceso remoto e interfaces de datos de producción;
- Instalación, calibración, programación, pruebas de aceptación, formación y respuesta de garantía;
- Stock de repuestos, autorización de reparación y soporte al final de la vida útil.
La ambigüedad en esta matriz de responsabilidades es más importante que una promesa amplia de «soporte técnico completo». Si surge un defecto de soldadura debido a la interacción entre la geometría de la antorcha, la velocidad del posicionador, la trayectoria del robot y los ajustes de alimentación de hilo, el comprador debe saber quién asume el diagnóstico y la acción correctiva. Un proveedor que asigna cada problema a otro proveedor de componentes no ofrece una capacidad de servicio integrada.
Evalúe la profundidad de la ingeniería preventa antes de valorar las afirmaciones de posventa
La calidad del servicio es visible mucho antes de que se envíe el equipo. Un proveedor competente solicita la información necesaria para diseñar un proceso estable: planos de las piezas, grados de material, rangos de espesor, tipos de junta, tolerancias, volumen anual, objetivos de tiempo takt, requisitos de calidad existentes, suministros disponibles, distribución de la fábrica y variación esperada del producto. Un proveedor que responde con una configuración estándar antes de obtener estos datos puede estar cotizando equipos en lugar de evaluar una solución de automatización viable.
Es especialmente importante cómo trata el proveedor la variación. La automatización de soldadura es más predecible cuando se controlan la ubicación de la junta, el ajuste, la geometría de la pieza y el utillaje. Si los componentes entrantes presentan dimensiones, holguras, estado de superficie o posiciones de puntos de soldadura inconsistentes, un programa de robot por sí solo no puede garantizar una calidad de soldadura repetible. La solución propuesta puede requerir utillajes más robustos, seguimiento de junta, detección táctil, programación adaptativa, inspección previa a la soldadura o controles revisados de preparación de piezas. Cada opción tiene implicaciones en el coste de capital, el tiempo de ciclo, la complejidad de programación y el mantenimiento.
Una propuesta técnicamente creíble debe explicar qué supuestos adopta. Estos pueden incluir el peso máximo de la pieza, la desviación dimensional admisible, los requisitos de posición de soldadura, la base del tiempo de ciclo, el ciclo de trabajo, el tipo de hilo, el gas de protección y la participación del operario. El comprador debe distinguir entre el rendimiento garantizado y el rendimiento que depende de condiciones aún no validadas.
Solicite una descripción por escrito de los límites del proceso. Por ejemplo, ¿el alcance del proveedor incluye la carga y descarga, la soldadura por puntos, la limpieza de juntas, la inspección de la pasada de raíz, la gestión de retrabajos, el cambio de consumibles y la transferencia de piezas después de la soldadura? Una célula puede lograr un cálculo atractivo de tiempo de arco encendido y, sin embargo, ofrecer un rendimiento total decepcionante si se excluyeron actividades manuales fuera del área de trabajo del robot.
La capacidad de puesta en marcha debe evaluarse como un proyecto controlado
El soporte de instalación no es simplemente un compromiso de desplazamiento. Es una secuencia de tareas técnicas que debe conducir desde la colocación mecánica hasta una producción segura y repetible. El proveedor debe poder definir las etapas de puesta en marcha, las condiciones requeridas en el sitio, las responsabilidades del comprador y los criterios de aceptación.
Un plan práctico de puesta en marcha normalmente aborda los requisitos de cimentación y anclaje, suministro eléctrico, puesta a tierra, aire comprimido, suministro de gas de protección, acceso a red, validación de zonas de seguridad, alineación de utillajes, referenciación o calibración del robot, desarrollo de parámetros de soldadura, pruebas en seco y pruebas de producción. La profundidad de este plan es importante porque cada interfaz omitida puede generar retrasos tras la entrega.
La preparación del sitio suele subestimarse en las compras internacionales de maquinaria. Un proveedor puede estar listo para enviar técnicos, mientras que las instalaciones del cliente carecen de conexiones eléctricas definitivas, equipos de elevación adecuados, muestras de piezas, líneas de gas o espacio de instalación despejado. El retraso resultante puede dar lugar a disputas sobre costes de desplazamiento y fechas de inicio de garantía. Las condiciones contractuales deben indicar cuándo se considera que la instalación está lista para comenzar y qué sucede si las condiciones del sitio impiden la puesta en marcha.
Las pruebas de aceptación en fábrica y las pruebas de aceptación en sitio no deben tratarse como intercambiables. Una prueba de aceptación en fábrica puede confirmar el funcionamiento básico del sistema suministrado y, cuando se disponga de piezas representativas, demostrar los movimientos programados y el rendimiento de soldadura en condiciones controladas. La aceptación en sitio es más relevante para la producción porque prueba la calidad de instalación, los suministros, los operarios reales, las piezas locales y el ritmo operativo real.
El protocolo de aceptación debe especificar las piezas que se probarán, las condiciones de muestreo, los criterios de calidad, la definición del tiempo de ciclo, las verificaciones de seguridad, la documentación requerida y la solución si no se alcanzan los criterios. «La máquina funciona normalmente» es demasiado impreciso para resultar comercialmente útil. Si son importantes el aspecto de la soldadura, la penetración, la distorsión o el control dimensional, el método para evaluar estos resultados debe acordarse conforme a la norma de calidad pertinente y a los requisitos internos del comprador.
Evalúe el soporte remoto por sus límites, no solo por su disponibilidad
El soporte remoto puede acortar el tiempo de diagnóstico de alarmas del controlador, errores de parámetros, problemas de programas y algunos fallos de comunicación. Su valor depende de que el proveedor cuente con personal cualificado, una ruta de escalamiento clara, disposiciones de acceso seguro y documentación suficiente para comprender la configuración suministrada. Afirmar que los ingenieros pueden brindar soporte en línea es incompleto sin un modelo de respuesta definido.
Las preguntas útiles incluyen:
- ¿Qué canales de soporte están disponibles: correo electrónico, teléfono, videollamada, acceso remoto al controlador o socio local de servicio?
- ¿Qué tiempo de respuesta se aplica a los fallos que detienen la producción y durante qué zonas horarias u horarios comerciales?
- ¿Quién está autorizado a realizar cambios remotos en programas, parámetros o elementos relacionados con la seguridad?
- ¿Cómo se almacenan y controlan las versiones de las copias de seguridad de software, programas de robot, archivos PLC y parámetros de soldadura?
- ¿Qué fallos no pueden resolverse remotamente y requieren una visita in situ?
- ¿Se requiere aprobación de ciberseguridad, configuración VPN y participación del departamento de TI del cliente antes de que pueda utilizarse el acceso remoto?
El diagnóstico remoto no puede sustituir la competencia mecánica local. Los paquetes de cables de antorcha dañados, los componentes desgastados de alimentación de hilo, los reductores averiados, la desalineación de utillajes, las líneas de gas con fugas o los dispositivos de seguridad dañados pueden requerir inspección física y sustitución. Un proveedor debe indicar honestamente su cobertura de servicio de campo en lugar de presentar el acceso remoto como una solución universal.
Los repuestos revelan si el soporte está diseñado para maximizar la disponibilidad
Las células de soldadura contienen componentes con perfiles de fallo muy diferentes. Los consumibles, como puntas de contacto, boquillas, revestimientos y materiales antiadherentes para salpicaduras, deben gestionarse de forma rutinaria. Los elementos de desgaste, como cables de antorcha, rodillos de arrastre, sellos, ruedas, rodamientos y cadenas portacables, requieren sustitución planificada. Los controladores, servoaccionamientos, motores, sensores, placas de fuente de soldadura y componentes de seguridad pueden fallar con menor frecuencia, pero causar tiempos de inactividad considerables cuando no están disponibles.
Por ello, la propuesta de repuestos de un proveedor debe revisarse en tres niveles: stock de puesta en marcha disponible en sitio, repuestos críticos recomendados para el primer período de operación y la capacidad de reposición del proveedor. La propuesta debe identificar números de pieza, alternativas compatibles, dificultad prevista de sustitución, requisitos de almacenamiento y si los artículos son propietarios.
En las compras transfronterizas, la rapidez de envío por sí sola no define la disponibilidad. Los controles de exportación, el despacho aduanero, las restricciones de transporte de baterías o componentes electrónicos, los procedimientos locales de importación y la necesidad de verificación técnica pueden retrasar una pieza. Los compradores deben preguntar dónde se almacenan los repuestos críticos y si el proveedor cuenta con una ruta documentada para envíos de emergencia. Si se nombran socios locales de servicio, deben confirmarse su autorización, inventario y alcance técnico.
El servicio a largo plazo también depende de la gestión de obsolescencia. Los controladores, PC industriales, módulos de comunicación y versiones de software pueden cambiar durante la vida útil prevista de una célula. El proveedor debe explicar cómo gestiona los componentes descatalogados, la compatibilidad de software y las opciones de migración. Un precio inicial bajo puede perder su ventaja si el sistema depende de componentes electrónicos que se vuelven difíciles de adquirir o modificar.
La formación debe transferir el control operativo, no solo enseñar los fundamentos de la unidad de programación manual
La formación tiene un efecto directo sobre la disponibilidad porque muchas paradas no requieren intervención especializada si los operarios y el personal de mantenimiento pueden identificar la causa de forma segura. El movimiento básico del robot no es suficiente para un entorno de producción. El alcance de la formación debe reflejar las funciones que realmente utilizarán y mantendrán la célula.
Los operarios necesitan procedimientos seguros de arranque y parada, reconocimiento de alarmas, sustitución de consumibles, recuperación básica tras una interrupción normal y normas sobre cuándo no reiniciar el equipo. Los programadores o ingenieros de producción necesitan copia de seguridad de programas, procedimientos de edición aprobados, conocimiento de los sistemas de coordenadas, límites de retoque, gestión de parámetros de soldadura y disciplina de control de cambios. El personal de mantenimiento necesita rutinas de mantenimiento preventivo, requisitos de lubricación, inspección de cables y antorcha, aislamiento de fallos eléctricos, comprobaciones de dispositivos de seguridad y criterios de escalamiento.
La calidad de la formación puede evaluarse a través de sus entregables. Estos deben incluir manuales de operación en un idioma acordado, diagramas eléctricos y neumáticos, copias de seguridad del robot y PLC, programas de mantenimiento, listas de repuestos, documentación de seguridad y registros de la configuración final instalada. Si el comprador no puede acceder a los archivos más recientes de programas y parámetros tras la entrega, la dependencia del proveedor sigue siendo innecesariamente alta.
La capacidad de servicio es más importante cuando la célula robotizada incluye equipos de posicionamiento
La complejidad aumenta cuando el robot debe coordinarse con ejes externos, como posicionadores, carriles o rotadores de soldadura. Estos dispositivos afectan al acceso de soldadura, la orientación de la antorcha, la velocidad de desplazamiento, la estabilidad de la pieza y la lógica de seguridad. También crean interfaces adicionales entre el diseño mecánico, los variadores de frecuencia, la sincronización del robot y la ingeniería de utillajes.
Para la fabricación cilíndrica, el proveedor debe poder abordar cómo se controla la rotación de la pieza, cómo se centra la pieza, cómo se coordina la velocidad con los parámetros de soldadura y cómo afectan las paradas de emergencia tanto al robot como al equipo de rotación. Un rotador ajustable por pernos puede ser adecuado cuando los diámetros de las piezas varían y se requiere ajuste de posición, pero su idoneidad depende de la distribución de carga, la geometría de la virola, la selección de ruedas, la rigidez de la pieza y la secuencia de soldadura requerida.
Equipos como unRotador de soldadura ajustable por pernos pueden abarcar clases de carga nominal desde pequeñas piezas cilíndricas hasta la fabricación de recipientes pesados, con control de velocidad variable destinado a facilitar una rotación controlada. Ese rango de especificaciones no demuestra por sí solo la compatibilidad con la automatización. El proveedor debe mostrar cómo se incorporarán la interfaz de control del rotador, la retroalimentación de velocidad, el sentido de rotación, los enclavamientos de seguridad y el ajuste mecánico en el diseño completo de la célula de soldadura. Precisamente aquí la ingeniería de servicio es más valiosa que un catálogo de componentes.
Lea las condiciones de garantía por su significado operativo
Un período de garantía es solo una parte de la protección de servicio. Su valor práctico depende de la fecha de inicio, las exclusiones, la cobertura de mano de obra, la responsabilidad de desplazamiento, los compromisos de respuesta y la autoridad del proveedor para determinar si un fallo está cubierto. Una garantía que comienza con el envío puede ofrecer menos protección que una vinculada a una aceptación satisfactoria en sitio, especialmente cuando la instalación es compleja.
Revise si la garantía distingue entre hardware del robot, fuente de soldadura, consumibles de antorcha, ejes externos, utillajes, software y componentes de terceros. Los consumibles y los elementos de desgaste normal suelen excluirse, pero el límite entre desgaste normal y fallo prematuro debe ser claro. El comprador también debe comprender si la acción correctiva consiste en asesoramiento remoto, envío de una pieza de repuesto, mano de obra en campo o una combinación de estas medidas.
Los compromisos de nivel de servicio deben evitar un lenguaje que no pueda aplicarse. «Respuesta rápida», «soporte de por vida» y «servicio profesional» tienen poco valor de evaluación sin canales de soporte identificados, responsabilidades de escalamiento, ventanas de respuesta y entregables definidos. Un proveedor dispuesto a documentar estas condiciones suele ser más fácil de gestionar tras la entrega que uno que se basa en garantías generales.
Utilice referencias y documentación para verificar la capacidad
Las referencias de proveedores son más útiles cuando se asemejan a la aplicación propuesta en complejidad del proceso, tipo de pieza, destino de exportación y modelo de servicio. Una referencia para una célula robotizada sencilla con posicionamiento manual no valida la capacidad para un sistema de soldadura de recipientes a presión multieje con requisitos integrados de detección y trazabilidad.
En lugar de solicitar únicamente una lista de nombres de clientes, solicite evidencias que puedan revisarse sin vulnerar la confidencialidad: programas de puesta en marcha de muestra, plantillas de pruebas de aceptación con información confidencial eliminada, agendas de formación, listas de verificación de mantenimiento preventivo, recomendaciones de repuestos de muestra, índices de documentación y diagramas de escalamiento de servicio. Estos materiales revelan si el proveedor cuenta con métodos de entrega repetibles o si depende de conocimientos técnicos informales.
Las certificaciones también deben interpretarse correctamente. La documentación relacionada con CE puede ser relevante cuando el equipo se suministra al mercado europeo, pero no demuestra de forma independiente que el proveedor pueda poner en marcha, mantener u optimizar el proceso instalado. La documentación de conformidad y la competencia de servicio son áreas de evaluación relacionadas, pero independientes.
Una mejor base de decisión que la comparación de precios
La capacidad de servicio debe convertirse en una comparación comercial en lugar de dejarse como una impresión cualitativa. Elabore una evaluación del proveedor en torno a la vida operativa esperada de la célula: soporte de ingeniería antes del pedido, recursos de puesta en marcha, obligaciones de aceptación, resultados de formación, respuesta remota, opciones de intervención local, estrategia de repuestos críticos, propiedad del software, soporte de actualización y condiciones de garantía.
El precio debe evaluarse entonces frente al riesgo que retiene el comprador. Una cotización inicial más baja puede requerir que el comprador asuma más trabajo de integración, mantenga más inventario, dependa de la resolución de problemas desde el extranjero o pague por separado futuros cambios de programación. Una cotización más elevada solo puede justificarse cuando el servicio añadido es específico, visible contractualmente y relevante para el riesgo de producción adquirido.
La evidencia decisiva rara vez se encuentra en un folleto. Aparece en las preguntas de ingeniería del proveedor, la claridad de los límites de su alcance, la integridad de su plan de puesta en marcha, la accesibilidad de sus registros técnicos y su disposición a definir qué sucede cuando la célula no funciona según lo previsto. Estos son los indicadores que distinguen a un vendedor de maquinaria de un proveedor capaz de respaldar una automatización de soldadura fiable.
buscar
Productos recomendados
 Robot de soldadura tipo voladizo de 9 ejesRobot de soldadura tipo voladizo de 9 ejes para grandes piezas de acero, con seguimiento automático, importación 3D y automatización eficiente de soldadura CNC.

 Máquina de corte láser de fibra CNC para tubos1.Introducción a la máquina de corte láser de fibra CNC para tubos:
La máquina de corte láser enfoca, mediante el sistema de trayectoria óptica, el haz láser emitido por la fuente láser en un haz láser de alta densidad de potencia. Este haz láser se dirige a la superficie de la pieza de trabajo, haciendo que alcance el punto de fusión o de ebullición. Al mismo tiempo, el gas a alta presión coaxial con el haz láser expulsa el metal fundido o vaporizado. Biselado y fresado de bordes para tanques pesadosEsta serie de máquinas de biselado y fresado de bordes para tanques pesados es una solución especializada y de alta eficiencia diseñada para biselar grandes tanques de almacenamiento, recipientes a presión y componentes estructurales pesados. El bastidor principal cuenta con una estructura soldada integrada, seguida de un recocido de alivio de tensiones a alta temperatura, que elimina eficazmente las tensiones internas para garantizar la estabilidad dimensional a largo plazo y evitar deformaciones. La máquina combina un diseño de alta rigidez con tecnología de control avanzada, diseñada específicamente para afrontar los desafíos de placas extragruesas y piezas de trabajo de gran tamaño.
- Fresadora de bordes no estándar sin viga de presiónEn la industria de fabricación de equipos pesados, la eficiencia y la precisión del proceso de biselado de placas determinan directamente la calidad de la soldadura posterior y los plazos generales de producción. Para afrontar desafíos de procesamiento cada vez más exigentes, presentamos con orgullo la fresadora de bordes biselados no estándar de la serie XBN (sin viga de presión). Desarrollada por nuestra empresa a partir de una investigación exhaustiva de equipos similares nacionales e internacionales, esta máquina representa una solución de fresado de nueva generación y alta eficiencia, diseñada específicamente para placas extragruesas, piezas no estándar y condiciones de trabajo complejas. Superando las limitaciones del cepillado tradicional o del corte por llama, utiliza tecnología de fresado de alta velocidad para lograr un salto cualitativo tanto en eficiencia como en precisión de procesamiento.
- Máquina CNC de punzonado y marcado para placas de aceroModelos: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Esta serie es una máquina CNC especializada de punzonado y marcado, diseñada principalmente para el procesamiento de placas de acero en la industria de torres de acero. También es adecuada para aplicaciones de punzonado y marcado en diversos otros sectores industriales. - Robot industrial de soldadura MlG de 6 ejes con envergadura de brazo de 2000mmEste robot de soldadura está diseñado para una soldadura por arco fiable en entornos de producción exigentes, con un largo alcance, repetibilidad estable e instalación flexible.







Envíenos un mensaje