




Как оценить сервисные возможности поставщика сварочных роботов
Как оценить сервисные возможности поставщика сварочных роботов
Сервисные возможности — часть роботизированной системы, а не дополнительная опция
Сварочный робот может соответствовать требуемым характеристикам по грузоподъемности, радиусу действия, повторяемости и сварочному процессу, но при этом стать дорогостоящим активом с низкой производительностью, если поставщик не способен обеспечить пусконаладку, устранение неисправностей, изменение программ и замену запасных частей. Важен не сам факт наличия у поставщика «послепродажного обслуживания», а способность его сервисной организации восстановить и поддерживать предусмотренный производственный процесс в реальных условиях эксплуатации покупателя.
При коммерческой оценке сервисные возможности следует рассматривать как измеримый риск поставки. Они влияют на время между отгрузкой и началом производительной работы, вероятность того, что незначительная неисправность приведет к длительному простою, стоимость будущих изменений продукции и степень зависимости покупателя от внешнего интегратора. Поэтому лучшим поставщиком сварочных роботов не обязательно является компания с самой низкой заявленной ценой роботизированной ячейки или наиболее длительными общими гарантийными обязательствами. Это компания, чьи технические, эксплуатационные и коммерческие обязательства могут быть проверены до выпуска заказа на закупку.
Разделяйте поставку робота и ответственность за услуги автоматизации
Многие ошибки оценки начинаются с рассмотрения «поставщика сварочного робота» как единой категории. На практике компания, предлагающая роботизированную ячейку, может быть производителем роботов, изготовителем сварочного оборудования, торговой компанией, системным интегратором или совмещать эти роли. Их возможности по предоставлению сервиса существенно различаются.
Производитель роботов может хорошо разбираться в контроллерах, но не нести полной ответственности за оснастку, цепи безопасности, позиционеры, источники сварочного тока, системы удаления дыма или перемещение материалов. Интегратор может быть способен поставить комплексную производственную ячейку, но зависеть от третьих сторон в отношении робота, источника сварочного тока или специализированных датчиков. Поставщик оборудования может координировать экспорт, документацию и поддержку монтажа, но должен четко определить, кто выполняет устранение программных неисправностей или ремонт на площадке.
Коммерческое предложение должно определять одну ответственную сторону для каждой части системы:
- Манипулятор робота, контроллер, пульт обучения, кабели и программное обеспечение контроллера;
- Источник сварочного тока, механизм подачи проволоки, горелка, расходные материалы и интерфейс сварочного процесса;
- Оснастка, позиционеры, роликовые вращатели, рельсовые пути, защитные ограждения, сканеры и блокировки;
- Логика PLC, промышленные коммуникации, механизмы удаленного доступа и интерфейсы производственных данных;
- Монтаж, калибровка, программирование, приемочные испытания, обучение и гарантийное реагирование;
- Складирование запасных частей, полномочия на ремонт и поддержка по окончании срока службы.
Неопределенность в этой матрице ответственности важнее широкого обещания «полной технической поддержки». Если дефект сварного шва возникает вследствие взаимодействия геометрии горелки, скорости позиционера, траектории робота и настроек подачи проволоки, покупатель должен знать, кто отвечает за диагностику и корректирующие действия. Поставщик, который относит каждую проблему к другому поставщику компонентов, не предлагает интегрированные сервисные возможности.
Проверяйте глубину предпродажной инженерной проработки до оценки послепродажных заявлений
Качество сервиса проявляется задолго до отгрузки оборудования. Компетентный поставщик запрашивает информацию, необходимую для проектирования стабильного процесса: чертежи деталей, марки материалов, диапазоны толщин, типы соединений, допуски, годовой объем, целевые показатели такта, существующие требования к качеству, доступные инженерные коммуникации, планировку предприятия и ожидаемую вариативность продукции. Поставщик, который предлагает стандартную конфигурацию до получения этих данных, возможно, расценивает оборудование, а не оценивает реализуемое решение по автоматизации.
Особенно важен подход поставщика к вариативности. Сварочная автоматизация наиболее предсказуема при контролируемом расположении соединения, сборке под сварку, геометрии детали и оснастке. Если поступающие компоненты имеют нестабильные размеры, зазоры, состояние поверхности или положения прихваточных швов, одна лишь программа робота не может гарантировать повторяемое качество сварки. Предлагаемое решение может требовать более надежной оснастки, отслеживания шва, контактного поиска, адаптивного программирования, предсварочной проверки или пересмотра контроля подготовки деталей. Каждый вариант влияет на капитальные затраты, время цикла, сложность программирования и техническое обслуживание.
Технически обоснованное предложение должно разъяснять сделанные в нем допущения. К ним могут относиться максимальная масса заготовки, допустимое отклонение размеров, требования к положению сварки, основа расчета времени цикла, продолжительность включения, тип проволоки, защитный газ и участие оператора. Покупатель должен различать гарантированные характеристики и характеристики, зависящие от еще не подтвержденных условий.
Запросите письменное описание границ процесса. Например, включает ли объем поставки загрузку и выгрузку, прихваточную сварку, очистку соединения, контроль корневого прохода, обработку переделок, замену расходных материалов и передачу детали после сварки? Ячейка может демонстрировать привлекательный расчет времени горения дуги, но обеспечивать неудовлетворительную общую производительность, если ручные операции за пределами рабочей зоны робота были исключены.
Оценивайте возможности пусконаладки как управляемый проект
Поддержка при монтаже — это не просто обязательство по выезду специалистов. Это последовательность технических задач, которая должна привести от механического размещения к безопасному и повторяемому производству. Поставщик должен быть способен определить этапы пусконаладки, требуемые условия на площадке, обязанности покупателя и критерии приемки.
Практический план пусконаладки обычно охватывает требования к фундаменту и анкеровке, электропитанию, заземлению, сжатому воздуху, подаче защитного газа, доступу к сети, проверке зоны безопасности, выравниванию оснастки, выставлению базовых положений или калибровке робота, разработке параметров сварки, испытаниям вхолостую и производственным испытаниям. Детализация этого плана важна, поскольку каждый упущенный интерфейс может вызвать задержку после поставки.
Готовность площадки часто недооценивают при международных закупках оборудования. Поставщик может быть готов направить технических специалистов, в то время как на площадке заказчика отсутствуют окончательные подключения питания, подходящее грузоподъемное оборудование, образцы заготовок, газовые линии или освобожденное пространство для монтажа. Возникающая задержка может привести к спорам о командировочных расходах и датах начала гарантии. Условия договора должны определять, когда монтаж считается готовым к началу и что происходит, если условия на площадке препятствуют пусконаладке.
Заводские приемочные испытания и приемочные испытания на площадке не следует считать взаимозаменяемыми. Заводские приемочные испытания могут подтвердить базовую работу поставленной системы и, при наличии репрезентативных деталей, продемонстрировать запрограммированные движения и характеристики сварки в контролируемых условиях. Приемка на площадке более значима для производства, поскольку проверяет качество монтажа, инженерные коммуникации, фактических операторов, местные заготовки и реальный ритм работы.
Протокол приемки должен определять испытываемые детали, условия отбора образцов, критерии качества, определение времени цикла, проверки безопасности, требуемую документацию и меры в случае недостижения критериев. Формулировка «оборудование работает нормально» слишком расплывчата, чтобы быть коммерчески полезной. Если важны внешний вид шва, проплавление, деформация или контроль размеров, метод оценки этих результатов должен быть согласован с соответствующим стандартом качества и внутренними требованиями покупателя.
Оценивайте удаленную поддержку по ее ограничениям, а не только по наличию
Удаленная поддержка может сократить время диагностики аварий контроллера, ошибок параметров, проблем программ и некоторых неисправностей связи. Ее ценность зависит от наличия у поставщика квалифицированного персонала, четкого маршрута эскалации, безопасных механизмов доступа и достаточной документации для понимания поставленной конфигурации. Заявление о возможности онлайн-поддержки инженерами неполно без определенной модели реагирования.
Полезные вопросы включают:
- Какие каналы поддержки доступны: электронная почта, телефон, видеозвонок, удаленный доступ к контроллеру или местный сервисный партнер?
- Какое время реагирования применяется к неисправностям, останавливающим производство, и в каких часовых поясах или рабочих часах?
- Кто уполномочен удаленно вносить изменения в программы, параметры или настройки безопасности?
- Как хранятся и контролируются по версиям резервные копии ПО, программы робота, файлы PLC и параметры сварки?
- Какие неисправности невозможно устранить удаленно и для каких требуется выезд на площадку?
- Требуются ли одобрение кибербезопасности, настройка VPN и участие ИТ-службы заказчика до использования удаленного доступа?
Удаленная диагностика не может заменить местную механическую компетентность. Поврежденные кабельные пакеты горелки, изношенные компоненты подачи проволоки, вышедшие из строя редукторы, смещение оснастки, утечки в газовых линиях или поврежденные устройства безопасности могут требовать физического осмотра и замены. Поставщик должен честно заявлять о покрытии выездным сервисом, а не представлять удаленный доступ как универсальное решение.
Запасные части показывают, предназначена ли поддержка для обеспечения бесперебойной работы
Сварочные ячейки содержат компоненты с очень разными профилями отказов. Расходные материалы, такие как контактные наконечники, сопла, направляющие каналы и материалы против налипания брызг, должны регулярно обслуживаться. Изнашиваемые детали, включая кабели горелки, приводные ролики, уплотнения, колеса, подшипники и кабельные цепи, требуют плановой замены. Контроллеры, сервоприводы, двигатели, датчики, платы источников сварочного тока и компоненты безопасности могут выходить из строя реже, но при их отсутствии вызывать значительные простои.
Поэтому предложение поставщика по запасным частям следует рассматривать на трех уровнях: стартовый запас, хранимый на площадке; рекомендуемые критически важные запасные части на первый период эксплуатации; и возможности поставщика по пополнению запасов. Предложение должно указывать номера деталей, совместимые альтернативы, ожидаемую сложность замены, требования к хранению и принадлежность позиций к проприетарным.
При трансграничных закупках доступность определяется не только скоростью доставки. Экспортный контроль, таможенное оформление, ограничения на перевозку аккумуляторов или электронных компонентов, местные процедуры импорта и необходимость технической проверки могут задержать поставку детали. Покупателям следует уточнить, где хранятся критически важные запасные части и имеет ли поставщик документированный маршрут для экстренных отправок. Если названы местные сервисные партнеры, следует подтвердить их полномочия, складские запасы и техническую область ответственности.
Долгосрочное обслуживание также зависит от управления устареванием. Контроллеры, промышленные ПК, коммуникационные модули и версии программного обеспечения могут меняться в течение ожидаемого срока службы ячейки. Поставщик должен объяснить, как он работает со снятыми с производства компонентами, совместимостью ПО и вариантами миграции. Низкая начальная цена может потерять свое преимущество, если система зависит от электронных компонентов, которые становятся сложными для закупки или модификации.
Обучение должно передавать контроль над эксплуатацией, а не только основы работы с пультом обучения
Обучение напрямую влияет на доступность оборудования, поскольку многие остановки не требуют вмешательства специалиста, если операторы и обслуживающий персонал могут безопасно определить причину. Базового перемещения робота в ручном режиме недостаточно для производственной среды. Объем обучения должен соответствовать ролям сотрудников, которые будут фактически эксплуатировать и обслуживать ячейку.
Операторам необходимы безопасные процедуры запуска и останова, распознавание аварийных сигналов, замена расходных материалов, базовое восстановление после обычного прерывания и правила, определяющие случаи, когда оборудование нельзя запускать повторно. Программистам или производственным инженерам необходимы резервное копирование программ, утвержденные процедуры редактирования, понимание систем координат, пределы коррекции, управление параметрами сварки и дисциплина контроля изменений. Обслуживающему персоналу необходимы процедуры профилактического обслуживания, требования к смазке, проверка кабелей и горелки, локализация электрических неисправностей, проверки устройств безопасности и критерии эскалации.
Качество обучения можно оценить по его результатам. Они должны включать руководства по эксплуатации на согласованном языке, электрические и пневматические схемы, резервные копии робота и PLC, графики технического обслуживания, списки запасных частей, документацию по безопасности и записи об окончательной установленной конфигурации. Если покупатель не может получить доступ к последним файлам программ и параметров после передачи оборудования, зависимость от поставщика остается неоправданно высокой.
Сервисные возможности особенно важны, когда роботизированная ячейка включает позиционирующее оборудование
Сложность возрастает, когда робот должен координироваться с внешними осями, такими как позиционеры, рельсовые пути или сварочные вращатели. Эти устройства влияют на доступ к сварному шву, ориентацию горелки, скорость перемещения, устойчивость детали и логику безопасности. Они также создают дополнительные интерфейсы между механическим проектированием, частотно-регулируемыми приводами, синхронизацией робота и проектированием оснастки.
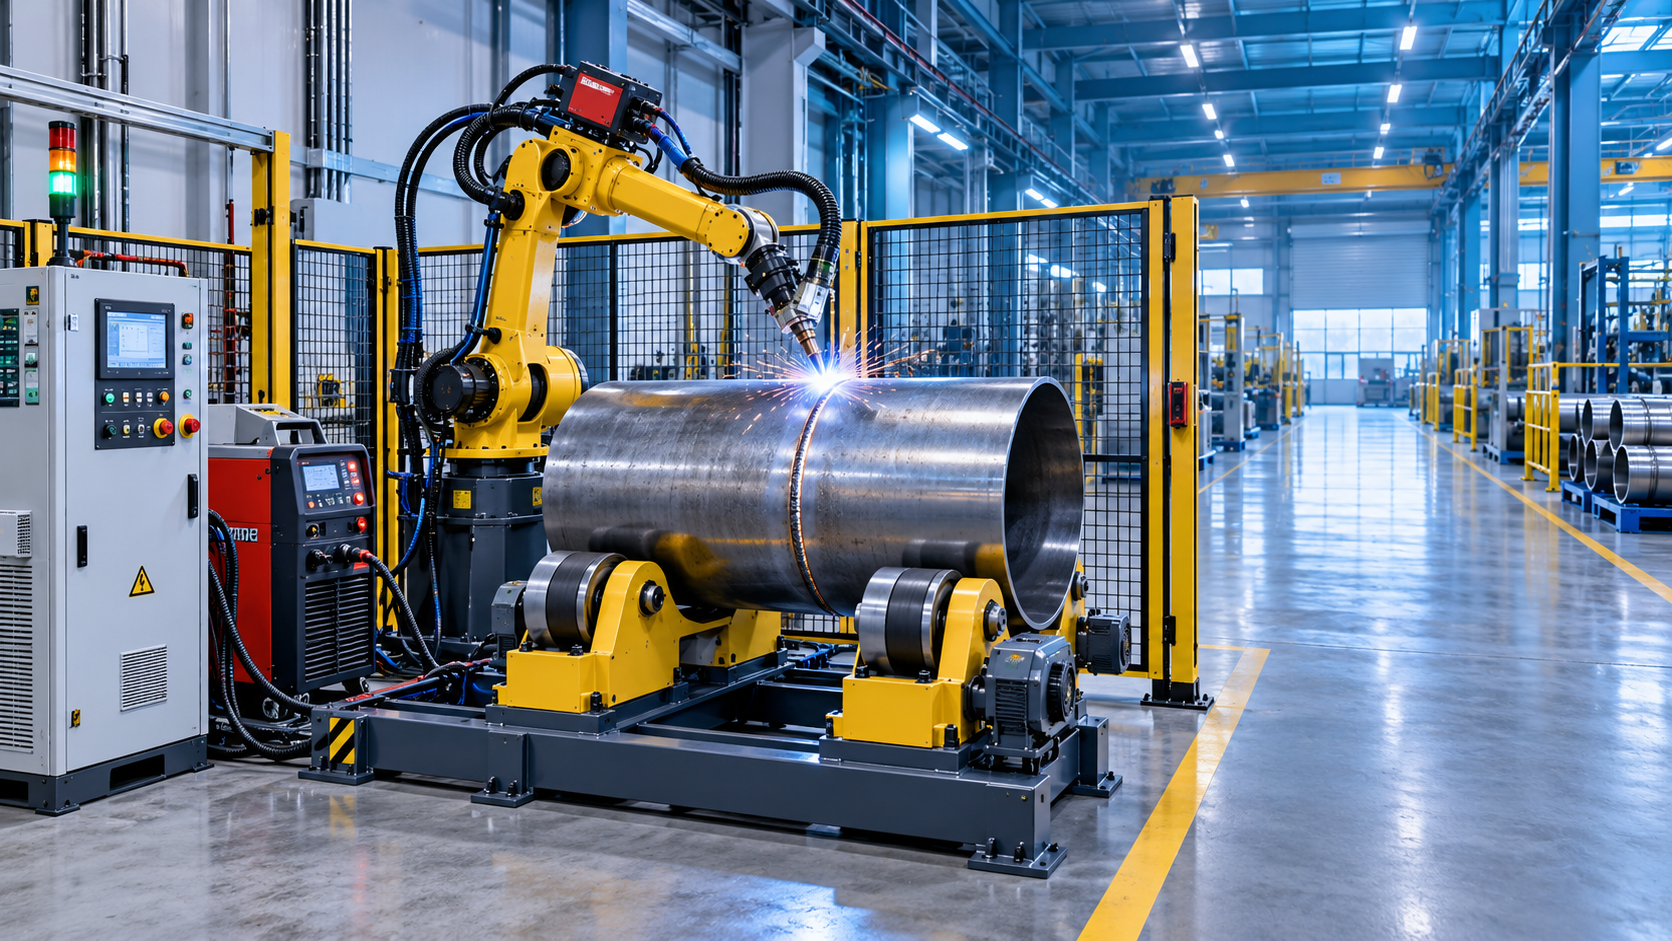
При изготовлении цилиндрических изделий поставщик должен быть способен рассмотреть, как управляется вращение заготовки, как заготовка центрируется, как скорость координируется с параметрами сварки и как аварийные остановы влияют как на робот, так и на вращающее оборудование. Сварочный вращатель с болтовой регулировкой может быть подходящим вариантом при изменяющихся диаметрах заготовок и необходимости регулировки положения, но его применимость зависит от распределения нагрузки, геометрии обечайки, выбора колес, жесткости заготовки и требуемой последовательности сварки.
Оборудование, такое какСварочный вращатель с болтовой регулировкой, может охватывать номинальные классы нагрузки от небольших цилиндрических заготовок до изготовления тяжелых сосудов, с регулируемой скоростью, предназначенной для поддержания контролируемого вращения. Однако этот диапазон характеристик сам по себе не доказывает совместимость с автоматизацией. Поставщик должен показать, как интерфейс управления вращателем, обратная связь по скорости, направление вращения, блокировки безопасности и механическая регулировка будут включены в конструкцию комплексной сварочной ячейки. Именно здесь сервисное проектирование ценнее каталога компонентов.
Читайте условия гарантии с точки зрения эксплуатационного значения
Гарантийный срок — лишь одна часть сервисной защиты. Его практическая ценность зависит от даты начала, исключений, покрытия трудозатрат, ответственности за командировки, обязательств по реагированию и полномочий поставщика определять, подпадает ли неисправность под гарантию. Гарантия, начинающаяся с момента отгрузки, может обеспечивать меньшую защиту, чем гарантия, привязанная к успешной приемке на площадке, особенно при сложном монтаже.
Проверьте, различает ли гарантия оборудование робота, источник сварочного тока, расходные материалы горелки, внешние оси, оснастку, программное обеспечение и компоненты третьих сторон. Расходные материалы и детали нормального износа обычно исключаются, но граница между нормальным износом и преждевременным отказом должна быть ясной. Покупатель также должен понимать, состоит ли корректирующее действие в удаленной консультации, поставке запасной детали, работах на площадке или комбинации этих мер.
Обязательства по уровню сервиса должны избегать формулировок, которые невозможно обеспечить. «Оперативное реагирование», «пожизненная поддержка» и «профессиональный сервис» имеют малую оценочную ценность без указанных каналов поддержки, обязанностей по эскалации, окон реагирования и определенных результатов. Поставщиком, готовым документировать эти условия, обычно проще управлять после поставки, чем поставщиком, который опирается на общие заверения.
Используйте рекомендации и документацию для проверки возможностей
Рекомендации поставщика наиболее полезны, когда они схожи с предлагаемым применением по сложности процесса, типу заготовки, стране назначения экспорта и модели сервиса. Рекомендация для простой роботизированной ячейки с ручным позиционированием не подтверждает возможности для многоосевой системы сварки сосудов под давлением со встроенными системами контроля и требованиями прослеживаемости.
Вместо запроса только списка имен заказчиков запросите доказательства, которые можно изучить без нарушения конфиденциальности: примеры графиков пусконаладки, обезличенные шаблоны приемочных испытаний, программы обучения, контрольные списки профилактического обслуживания, примеры рекомендаций по запасным частям, указатели документации и схемы сервисной эскалации. Эти материалы показывают, имеет ли поставщик повторяемые методы поставки или опирается на неформальные технические знания.
Сертификации также следует интерпретировать правильно. Документация, связанная с CE, может быть актуальна при поставке оборудования на европейский рынок, но сама по себе не подтверждает, что поставщик способен выполнить пусконаладку, обслуживание или оптимизацию установленного процесса. Документация по соответствию и сервисная компетентность являются связанными, но отдельными областями оценки.
Более надежная основа для принятия решения, чем сравнение цен
Сервисные возможности следует перевести в коммерческое сравнение, а не оставлять в качестве качественного впечатления. Постройте оценку поставщика вокруг ожидаемого срока эксплуатации ячейки: инженерная поддержка до заказа, ресурсы для пусконаладки, обязательства по приемке, результаты обучения, удаленное реагирование, варианты местного вмешательства, стратегия критически важных запасных частей, права на программное обеспечение, поддержка модернизации и гарантийные условия.
Затем цену следует оценивать с учетом риска, остающегося у покупателя. Более низкая начальная цена может требовать от покупателя взять на себя больше интеграционных работ, поддерживать больший запас материалов, полагаться на устранение неисправностей из-за рубежа или отдельно оплачивать будущие изменения программ. Более высокая цена может быть оправдана только тогда, когда дополнительный сервис конкретен, видим в договоре и относится к приобретаемому производственному риску.
Решающие доказательства редко содержатся в брошюре. Они проявляются в инженерных вопросах поставщика, четкости границ его объема работ, полноте его плана пусконаладки, доступности его технических записей и готовности определить, что произойдет, если ячейка не будет работать в соответствии с назначением. Именно эти показатели отличают продавца оборудования от поставщика, способного поддерживать надежную сварочную автоматизацию.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение