




Что проверить перед покупкой сварочного робота
Что проверить перед покупкой сварочного робота
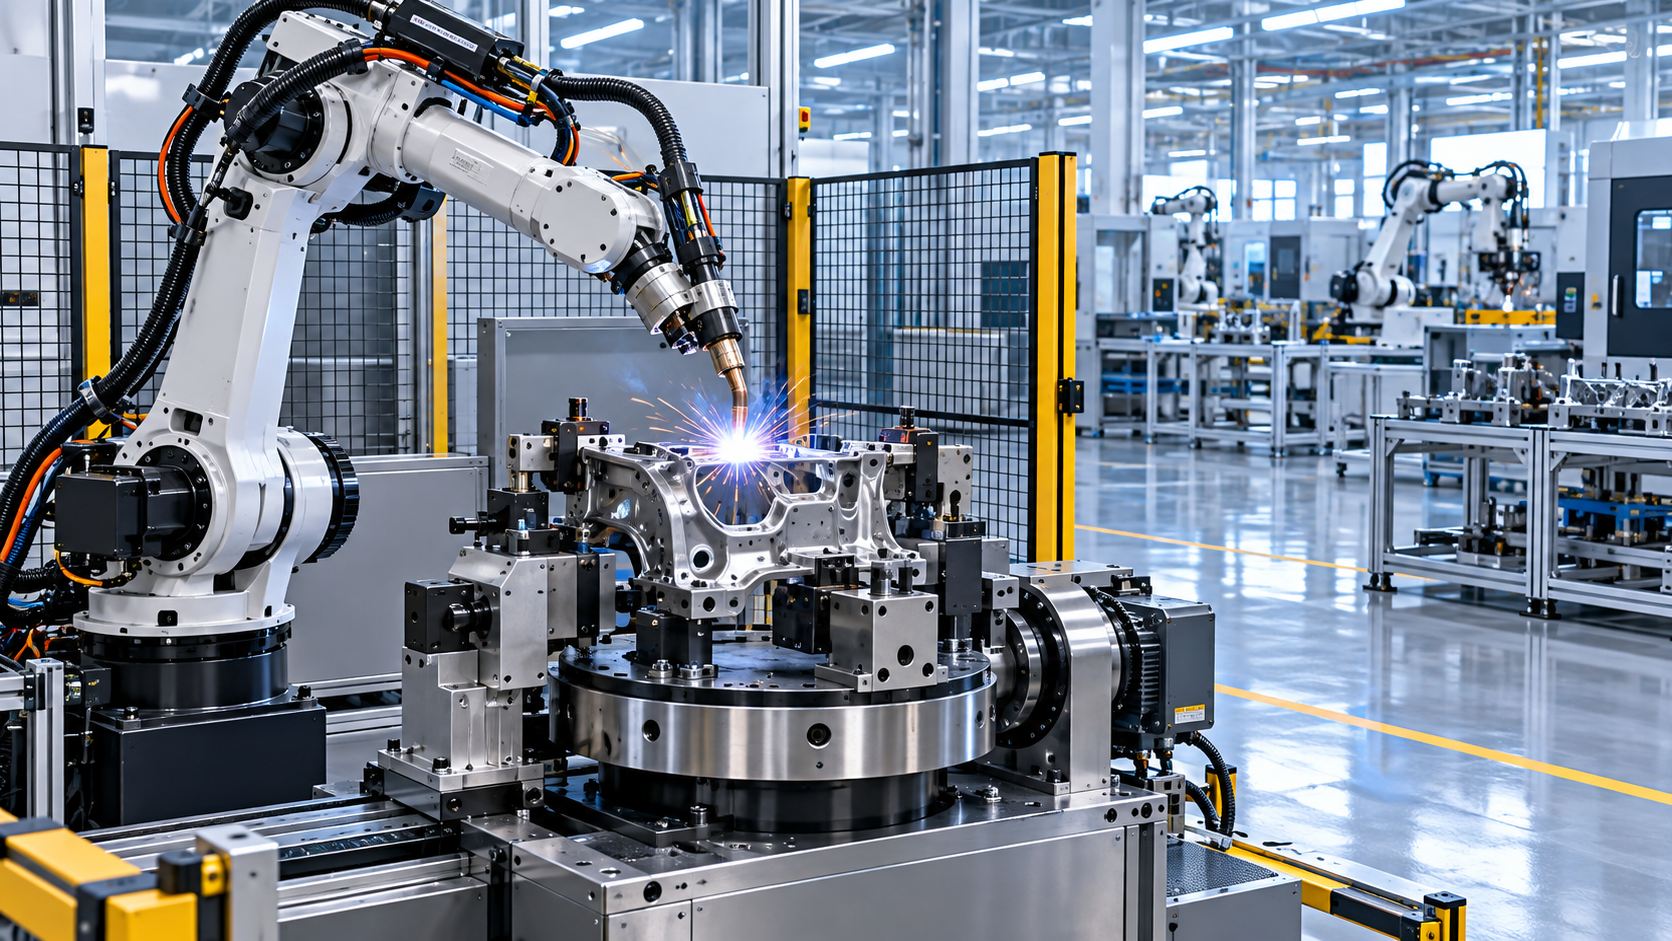
Цена покупки робота-сварщика — лишь видимая часть инвестиций. Недорогая ячейка может оказаться дорогостоящей, если её рабочая зона не позволяет достать до соединения, пакет горелки ограничивает движения, оснастка требует постоянной переналадки или неисправность останавливает производство в ожидании запасной части. Прежде чем принимать решение о покупке робота-сварщика, необходимо так же тщательно изучить предполагаемые сварные соединения, поток деталей, условия монтажа и объём сервисной поддержки, как и паспортную табличку робота.
Начинайте с типовых производственных деталей, а не с универсального демонстрационного образца. Предоставьте чертежи, марки материалов, диапазоны толщин, типы соединений, ожидаемые отклонения сборочного зазора и требуемый внешний вид сварного шва. Система, которая формирует чистый угловой шов на жёстком, хорошо подготовленном образце, может вести себя совершенно иначе на сварной сборке с зазорами, различиями в прихватках, окалиной, маслом или нестабильными допусками размеров. Обсуждение приёмки должно основываться на фактическом семействе деталей и применимых к нему критериях качества.
Убедитесь, что робот физически способен выполнить сварку
Грузоподъёмность и радиус действия часто рассматривают отдельно, хотя оценивать их необходимо совместно. Указанная грузоподъёмность должна учитывать всю перемещаемую массу: сварочную горелку, гусак, механизм подачи проволоки или катушку с проволокой, если применимо, принадлежности для очистки горелки, установленные на запястье, кабели, пакет кабелей и любые датчики. Робот, работающий близко к пределу грузоподъёмности, всё ещё может перемещаться, однако его ускорение, точность позиционирования и долгосрочный износ необходимо оценивать с учётом планируемой конфигурации инструмента.
Радиус действия также следует проверять в фактическом месте сварки, а не только по максимальному радиусу робота. Соединение около пола, за фланцем, внутри коробчатого профиля или вокруг поворотной оснастки может находиться в пределах номинального радиуса, но требовать неудобного положения запястья. При максимальном вылете, на предельных положениях осей или вблизи сингулярной ориентации запястья управление скоростью и углом горелки может стать менее практичным. Проверьте автономное моделирование или физический пробный прогон с учётом зажимов, позиционеров, ограждений, прокладки кабелей и пространства для загрузки деталей.
Пределы перемещения по осям особенно важны для кольцевых швов, длинных балок и многогранных сварных конструкций. Роботу может потребоваться переориентация в середине сварки, если позиционер не способен правильно представить соединение. Такое прерывание может создать след перезапуска, изменить тепловложение или увеличить время цикла. Для крупногабаритных сварных листовых деталей подготовка заготовок на предшествующем этапе также влияет на стабильность роботизированной сварки. Когда точность резки и состояние кромки определяют качество сборки, такое оборудование, как портальная машина плазменной резки с ЧПУ, может быть актуально для всей производственной цепочки, особенно если размер листа, геометрия реза и качество кромки влияют на зазоры, поступающие в сварочную оснастку.
Соотнесите процесс сварки с материалом и соединением
Рассматривайте предлагаемый источник питания, механизм подачи проволоки, горелку и контроллер как единый технологический комплекс. Манипулятор робота сам по себе не определяет качество сварки. Уточните, какие процессы поддерживаются, например дуговая сварка плавящимся электродом в защитных газах, дуговая сварка неплавящимся электродом в защитных газах, сварка порошковой проволокой или иной заданный процесс, и убедитесь, что конфигурация подходит для соответствующего материала и диапазона толщин. Углеродистая сталь, нержавеющая сталь, алюминий и высокопрочные материалы предъявляют различные требования к выбору проволоки, защитному газу, управлению теплом, очистке и расходным частям горелки.
Запросите диапазон процедуры сварки, предлагаемый для данной работы. В нём должны быть указаны состояние основного материала, подготовка соединения, присадочный металл, защитный газ, диапазоны тока и напряжения, особенности подачи проволоки, скорость сварки, угол горелки и обработка межслойных промежутков, где это применимо. Толстые соединения могут требовать нескольких проходов и контролируемой последовательности. Тонкий лист может деформироваться, когда быстрый робот повторяет неподходящую траекторию сварки. Алюминий требует внимания к удалению оксидной плёнки и стабильной подаче, тогда как оцинкованный материал требует контроля дыма и загрязнения сварного шва.
Не считайте высокую скорость сварки прямым показателем производительности. На выпуск готовых деталей влияют скорость наплавки, время горения дуги, позиционирующие перемещения, обрезка проволоки, очистка горелки, поворот детали, загрузка и контроль. Ячейка с несколько меньшей запрограммированной скоростью сварки может производить больше годных деталей, если она предотвращает накопление брызг, непровары, доработку или частые вмешательства. Сравнивайте полное время цикла — от незагруженной оснастки до выдачи готовой детали.
Оценивайте не только один образец сварного шва
Полезное испытание включает сложные условия, ожидаемые в производстве: самый длинный шов, труднодоступный угол, соединение с допустимым допуском на сборочный зазор и деталь после нескольких последовательных циклов. Проверяйте профиль валика, зоны начала и окончания, пористость, разбрызгивание, подрезы, наплывы, прожоги и признаки нестабильного горения дуги. Если этого требует применимый стандарт, согласуйте подходящие методы контроля до проведения испытания. Один только внешний вид не может подтвердить качество сплавления при любой конфигурации соединения.
Повторяемость следует рассматривать наряду с точностью. Опубликованные показатели повторяемости описывают способность робота возвращаться в точку при определённых условиях; они не компенсируют деформированную оснастку, нестабильное положение компонента, плохую подачу проволоки или изменение геометрии горелки после столкновения. Если базирование детали меняется от партии к партии, могут потребоваться отслеживание шва, контактное зондирование, лазерное профилирование или адаптивное программирование. Эти опции расширяют возможности, но также создают требования к калибровке и техническому обслуживанию, которые необходимо учитывать при оценке.
Проверьте оснастку, позиционеры и контроль базирования деталей
Многие проблемы роботизированной сварки возникают ещё до зажигания дуги. Оснастка должна позиционировать компонент по повторяемым функциональным базам и сдерживать сварочную деформацию, не перекрывая доступ горелки. Места установки зажимов не должны закрывать траектории сварки или затруднять загрузку. Проверьте, способны ли установочные пальцы, опоры и зажимные поверхности выдерживать нагрев, брызги и регулярное обращение. Оснастка, работающая только при постоянной очистке и регулировке, вряд ли сможет поддерживать первоначальное время цикла.
Для сборок с несколькими сварочными поверхностями оцените, требуется ли поворотный позиционер, схема передняя бабка—задняя бабка или другая согласованная ось. Расположение шва в нижнем или горизонтальном положении может улучшить доступность и стабильность процесса, однако грузоподъёмность позиционера должна учитывать деталь, оснастку, зажимы и любую смещённую нагрузку. Практически используемый центр тяжести важен так же, как и номинальная грузоподъёмность. Несбалансированная вращающаяся сборка может ухудшать качество движения и создавать устранимые механические нагрузки.
- Запросите концепцию оснастки с указанием направления загрузки, точек базирования, последовательности зажима и зазора вокруг гусака горелки.
- Измерьте наибольшие и наименьшие допустимые размеры деталей; оснастка, рассчитанная только на номинальные размеры, может не принимать допустимые производственные отклонения.
- При регулярной смене изделий определите, что необходимо заменять или перепрограммировать: кулачки, пальцы, опоры, ориентацию горелки, программу робота или настройки безопасности.
Подача деталей заслуживает такого же внимания. Ручная загрузка, конвейеры, паллеты и внешнее транспортировочное оборудование должны стабильно подавать деталь, не допуская её попадания в защищённую зону робота в неподходящий момент. Способ передачи должен предотвращать повреждение обработанных поверхностей и не допускать установки в оснастку деформированной или неправильно ориентированной сборки.
Проверьте ячейку как интегрированную систему автоматизации
Рассмотрите интерфейсы контроллера робота с источником питания для сварки, позиционером, системой безопасности, дымоудалением, оборудованием для перемещения материалов и сетью управления предприятием. Уточните, какие сигналы предусмотрены для состояния готовности, запуска цикла, сообщения о неисправностях, блокировок и производственных данных. Коммерческое предложение, охватывающее робота, но не включающее интеграционное оборудование, кабели, лицензии на программное обеспечение или время пусконаладки, несопоставимо с предложением на комплектную ячейку.
Права собственности на программы и доступ к их редактированию должны быть чётко определены. Установите, будут ли при пусконаладке переданы исходные программы, резервные копии, записи параметров, электрические схемы и пароли контроллера. Также проверьте, как управляются версии при изменении оснастки или вариантов деталей. Программа робота может быть технически корректной, но непригодной для ежедневного производства, если для каждой небольшой корректировки требуется выезд стороннего специалиста.
Восстановление после столкновения — ещё один практический вопрос. Подтвердите метод обнаружения столкновения горелки, безопасной остановки, повторного определения центральной точки инструмента и последующей проверки оснастки. Отрывное крепление горелки может уменьшить повреждения, но не отменяет необходимости в определённой процедуре восстановления. Повторяющиеся незначительные удары могут сместить горелку или достаточно нарушить положение базирующего устройства, чтобы вызвать дефекты, которые не будут сразу заметны.
Проверьте проект безопасности и готовность площадки
Проверьте всё защищённое пространство, включая зону перемещения робота, вращающееся оборудование, подвижные зажимы, зоны горячих деталей, доступ к подаче проволоки и точки загрузки. Ограждения, двери с блокировкой, сканеры, световые завесы, аварийные остановы, устройства сброса и функции управления с категорией безопасности должны соответствовать рабочей последовательности. Защитное устройство, которое регулярно обходят из-за неудобного доступа, является ошибкой проекта, а не эксплуатационным неудобством.
Сварка создаёт дополнительные опасности, которые необходимо учесть в компоновке ячейки: излучение дуги, дым, горячие брызги, обращение с защитным газом, электрические соединения и риск пожара рядом с окружающими материалами. Подтвердите точку подключения вытяжки и то, учтена ли эффективность удаления дыма для планируемого положения сварки. Вытяжной зонт, эффективный над неподвижным верстаком, может недостаточно эффективно улавливать дым вокруг крупной детали или вращающейся оснастки.
До поставки проверьте доступную площадь пола, состояние фундамента, высоту до потолка, доступ для разгрузки, характеристики электропитания, качество сжатого воздуха, где он используется, прокладку защитного газа, сетевой доступ, а также потребности в дренаже или удерживающих системах. Подтвердите массу и габариты каждого элемента, включая внешние шкафы и ограждения. Обнаружить после поставки, что шкаф управления не проходит через дверной проём или что выделенная зона не оставляет доступа для обслуживания горелки, весьма затратно.
Проверьте удобство обслуживания до оценки дополнительных функций
Доступ для регулярного обслуживания влияет на время безотказной работы больше, чем многие расширенные опции. Проверьте доступ к расходным материалам, замене катушки с проволокой, замене направляющей горелки, замене контактного наконечника и сопла, проверке кабелей, точкам смазки, фильтрам контроллера и станции очистки горелки. Компоновка должна позволять выполнять эти работы без демонтажа ограждений и перемещения тяжёлой оснастки. Очистку горелки и обрезку проволоки следует оценивать с выбранной проволокой и уровнем разбрызгивания; недостаточно оснащённая станция очистки может постепенно превратить стабильную программу в нестабильную.
Запросите документированный перечень изнашиваемых деталей, рекомендуемые интервалы технического обслуживания, процедуры резервного копирования, диагностические функции и порядок реагирования на неисправности. Определите, какие запасные части целесообразно хранить на месте, особенно расходные материалы, компоненты кабелей, датчики, предохранители и изделия с длительным сроком пополнения. Объём поддержки должен различать удалённую диагностику, помощь при пусконаладке на месте, изменения программного обеспечения, запасные части и командировочные расходы. Общие заявления о поддержке менее полезны, чем поимённо указанные результаты работ и условия реагирования.
Рассматривайте соответствие требованиям и документацию как часть поставки
Запросите пакет документации достаточно рано, чтобы устранить пробелы до отгрузки. Он должен включать компоновку роботизированной ячейки, электрические и пневматические схемы, где применимо, инструкции по эксплуатации, руководство по техническому обслуживанию, информацию о цепях безопасности, декларации на оборудование и записи согласованных приёмочных испытаний. Если к поставляемому оборудованию или месту назначения применяются требования системы менеджмента качества ISO9001 и требования, связанные с CE, подтвердите документацию и распределение ответственности за комплектную ячейку, а не предполагайте, что соответствие отдельных компонентов обеспечивает соответствие собранной установки.
Критерии приёмки должны определять свариваемые детали, допустимые дефекты, ожидаемые размеры после сварки, основу расчёта времени цикла, объём обучения, границу монтажа и условия окончательной приёмки. Укажите материал, оснастку, расходные материалы и инженерные сети, используемые при приёмке, поскольку изменение любого из них может изменить результат. Это позволяет избежать последующего спора, при котором условия демонстрации существенно отличаются от производственной среды.
Следовательно, наиболее надёжным является полное сравнение производственных ячеек: качество сварки на типовых деталях, доступный радиус действия, повторяемость оснастки, фактическое время цикла, компоновка безопасности, требования к монтажу, документация и нагрузка по обслуживанию. После определения этих условий заявленная стоимость робота-сварщика становится величиной, которую можно оценить относительно работы, которую он должен выполнять.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение