




Что необходимо проверить перед выбором интеграторов роботизированной сварки
Что необходимо проверить перед выбором интеграторов роботизированной сварки
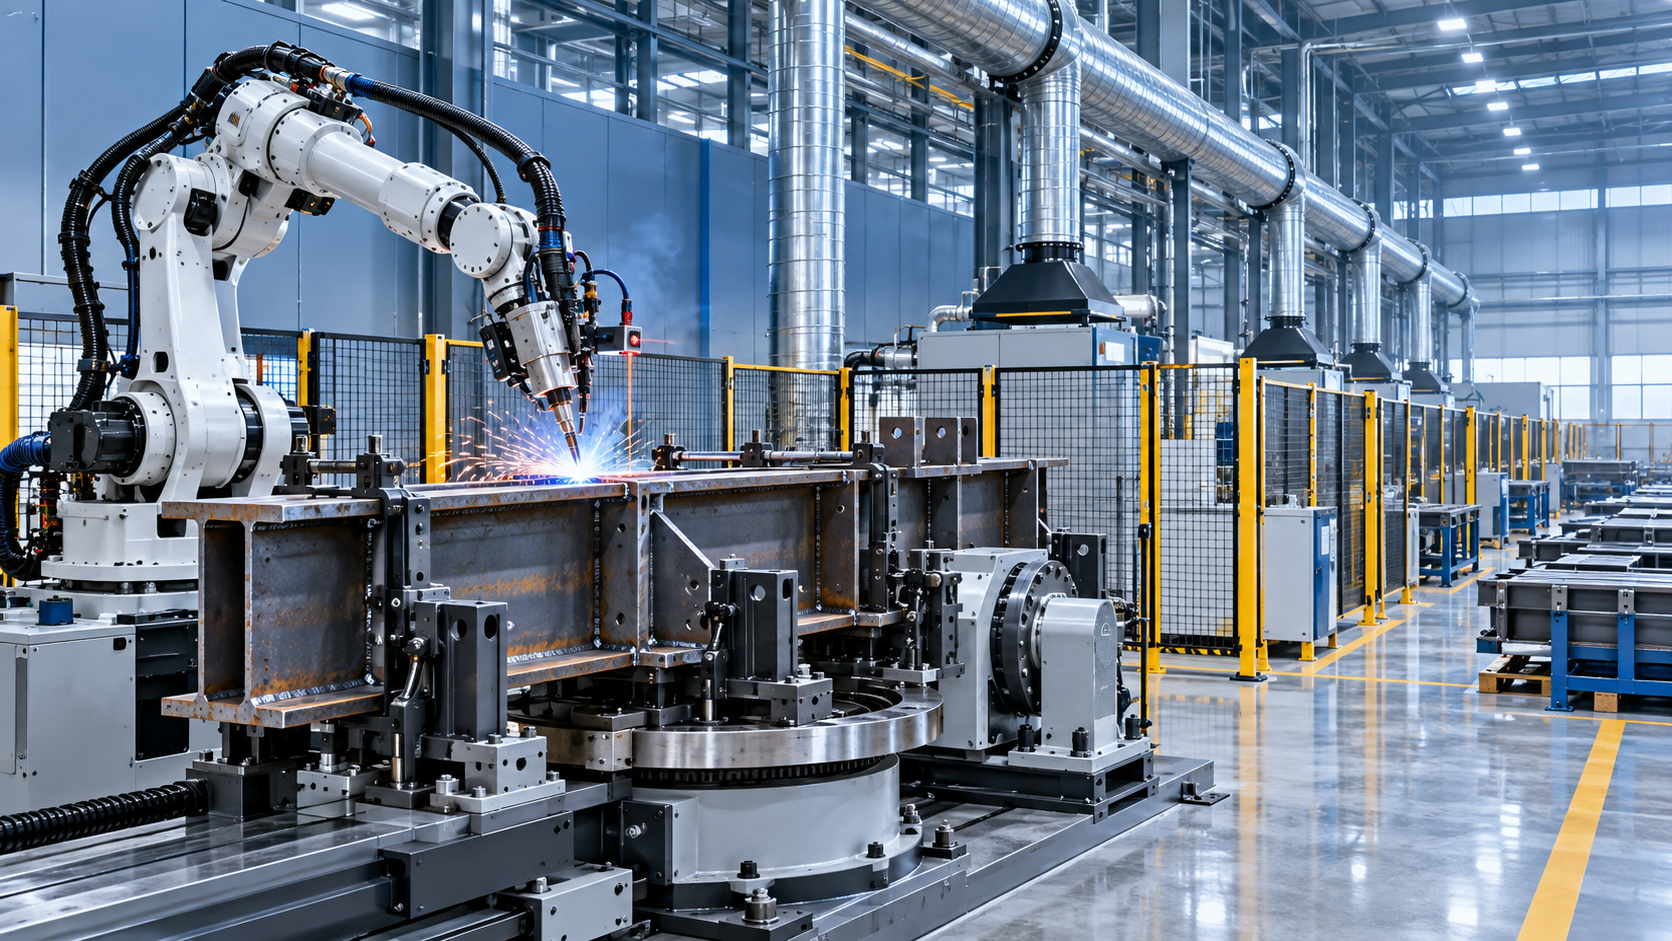
Что необходимо проверить перед выбором интегратора роботизированной сварки
Выбор интегратора роботизированной сварки — это не то же самое, что покупка робота. Марка робота имеет значение, но она является лишь одной частью рабочей ячейки. Интегратор определяет способ базирования заготовки, создание траекторий сварки, перемещение деталей через станцию, удаление дымовых газов, организацию безопасности и действия при изменении производства через шесть месяцев после ввода в эксплуатацию.
Для руководителя проекта риск редко заключается в том, что робот не будет двигаться. Риск состоит в том, что комплексная система не достигнет согласованного времени цикла, не сможет стабильно учитывать нормальные отклонения деталей, создаст необходимость доработки на последующих этапах или потребует вмешательства специалистов при каждой регулировке. Хорошо оформленный концептуальный чертёж не является доказательством готовности решения к производству. Перед выбором интеграторов роботизированной сварки стоит проверить детали, от которых зависит стабильность автоматизации в реальном производственном цехе.
Начинайте с сопоставимого опыта применения, а не с общего портфеля решений по автоматизации
Интегратор мог устанавливать роботов для паллетирования, перемещения, окраски или лёгкого производства и при этом плохо подходить для сложного сварочного проекта. Автоматизация сварки чувствительна к подгонке соединений, тепловложению, доступу к стыкам, деформации, положению сварки, расходным материалам и стабильности поступающих деталей. Ячейка, хорошо работающая с тонколистовыми кронштейнами, может не подходить напрямую для тяжёлых конструкционных компонентов или длинных сборок.
Запрашивайте примеры, действительно сопоставимые по типу материала, диапазону толщин, геометрии соединений, объёму производства и способу обработки деталей. «Похожая отрасль» недостаточна. Производитель, выпускающий разнообразные малосерийные рамы оборудования, имеет иные потребности, чем линия, производящая повторяющиеся корпуса осей или элементы двутавровых балок. Наиболее полезны конкретные обсуждения: Какой метод позиционирования использовался? Как устранялись зазоры? Требовалось ли отслеживание шва? Какие дефекты сварки вызывали наибольшие проблемы во время пробного производства?
Также полезно выяснить, кто выполнял первоначальный ввод в эксплуатацию и остаются ли эти же технические ресурсы доступными. Некоторые компании сильны в инженерных продажах, но передают большую часть работ по программированию и монтажу на аутсорсинг. Такая схема может работать, но распределение ответственности должно быть понятным до подписания заказа на поставку.
Проверьте допущения о деталях, лежащие в основе обещаний по времени цикла
Время цикла часто представляют как однозначное число, обычно основанное на времени горения дуги с небольшим допуском на перемещение робота. Реальное производство включает загрузку, зажим, состояние прихваток, идентификацию деталей, очистку горелки, замену проволоки, контроль, разгрузку, обработку доработок и периодическое восстановление после сбоя. Если это не включено в расчёт, прогнозируемая производительность может выглядеть привлекательно, но не будет надёжной для планирования мощностей.
Запрашивайте разбивку времени цикла, а не единый итоговый показатель. В ней должны быть отдельно указаны время горения дуги, перемещения робота, вращение позиционера, загрузка и разгрузка, зажим, очистка и действия оператора. Если задействовано несколько семейств деталей, запрашивайте показатели для представительных простых, типичных и сложных деталей. Система, спроектированная вокруг наиболее простой детали, может стать узким местом при поступлении реальной производственной номенклатуры.
Вариативность деталей заслуживает такого же тщательного анализа. Во многих металлообрабатывающих цехах чертежи могут задавать жёсткие размеры, тогда как фактические компоненты поступают с различиями по прокатной окалине, тепловой деформацией, нестабильными прихваточными швами или небольшим несоответствием оснастки. Интеграторы роботизированной сварки должны объяснить, основан ли их процесс на строго контролируемых входящих деталях, механических базовых поверхностях, лазерном поиске шва, контактном зондировании, системах машинного зрения или ручном подтверждении. Каждый подход имеет стоимость и ограничения; универсального «умного» решения, устраняющего необходимость разумной производственной дисциплины, не существует.
Смотрите не только на робота, но и на оснастку, обработку и доступность
Оснастка — это область, в которой многие проекты автоматизации незаметно достигают успеха или терпят неудачу. Робот очень точно повторяет запрограммированную траекторию, но не может исправить деталь, которая плохо базируется или перемещается во время сварки. Интегратор должен показать, как устанавливается каждая критически важная база, как зажимы предотвращают перемещение без препятствия для горелки и как операторы будут безопасно и стабильно загружать детали.
Доступность — ещё один практический аспект проверки. Роботизированная ячейка может выглядеть компактной на планировке, но оставлять мало места для обслуживания горелки, смены оснастки, подъёмных операций или ручной корректировки. Проверяйте доступ вокруг ячейки с учётом фактических габаритов детали, а не только радиуса досягаемости робота. Если заготовка длинная, тяжёлая или неудобно сбалансированная, потоку материала до и после ячейки может потребоваться больше инженерного внимания, чем самому роботу.
Для работ с конструкционной сталью интегрированное технологическое оборудование иногда подходит лучше, чем попытка заставить одну универсальную роботизированную ячейку выполнять все операции. Например, сварочный станок для двутавровых балок 3 в 1 объединяет сборку, портальную сварку и правку в одном производственном агрегате. Для производства двутавровых балок из Q235 его конфигурации PHJ-15, PHJ-18 и PHJ-20 охватывают высоту стенки от 200 мм до 2 000 мм в зависимости от модели. Это не делает его правильным решением для каждого предприятия, но иллюстрирует важный принцип выбора: выбирайте архитектуру автоматизации исходя из семейства деталей и маршрута процесса, а не выбирайте сначала робота и затем не вынуждайте рабочий процесс подстраиваться под него.
Подтвердите ответственность за сварочный процесс и валидацию качества
Надёжный интегратор должен быть готов обсуждать не только зону досягаемости робота и экраны программного обеспечения. Он должен понимать последовательность сварки, углы горелки, управление теплом, выбор расходных материалов, удаление сварочных дымов, методы предотвращения разбрызгивания и взаимодействие выбранного источника питания с планируемой конструкцией соединения. Если система включает многопроходные швы или длинные непрерывные швы, контролю деформаций и межпроходному управлению процессом необходимо уделить внимание на ранней стадии.
Спросите, какие доказательства будут использоваться для подтверждения соответствия ячейки согласованным требованиям к качеству. Это могут быть образцы сварных швов, контроль размеров, критерии визуального контроля, макрошлифы, разрушающие испытания или другие методы контроля, требуемые изделием и применимой спецификацией заказчика. Точный порядок приёмки зависит от проекта, поэтому его нельзя предполагать заранее. Важно, чтобы критерии приёмки были оформлены письменно до начала изготовления.
Будьте осторожны, если интегратор заявляет, что автоматизация автоматически устранит плохую подгонку. Датчики могут компенсировать определённые отклонения, но они не отменяют физику плохо подготовленного соединения. Если детали сильно различаются, проекту могут потребоваться улучшения предшествующих операций резки, формовки или прихваточной сварки как часть экономического обоснования. Иногда это неудобный вывод, но выявить его на раннем этапе значительно дешевле, чем после монтажа.
Проверьте совместимость всего комплекта оборудования
Сварочная ячейка представляет собой сочетание робота, контроллера, источника сварочного питания, механизма подачи проволоки, горелки, системы безопасности, позиционера, PLC, оборудования для вытяжки и иногда устройств для маркировки, резки или контроля. Совместимость — это не просто возможность электрического соединения компонентов. Она включает протоколы связи, обработку сигналов тревоги, доступность запасных частей, возможности местного сервиса, лицензии на программное обеспечение и готовность одного поставщика принять ответственность при отказе интерфейса.
Руководителям проектов следует запрашивать чёткую матрицу ответственности. Кто поставляет основные электрические схемы? Кто отвечает за программирование PLC? Кто подключает блокировку системы вытяжки? Кто подтверждает нагрузку на фундамент от позиционера? Кто отвечает за окончательную документацию CE, если ячейка поставляется на рынок, где она требуется? Нечёткие границы между поставщиками оборудования являются частой причиной задержек во время ввода в эксплуатацию.
Для проектов с оборудованием, закупаемым на международном рынке, особенно важно качество документации. Поставщики, такие как Wuxi Samgins International Trade Co., Ltd., имеющие опыт поставок автоматического сварочного оборудования, станков с ЧПУ, лазерных станков для резки и оборудования для производства двутавровых балок на экспортные рынки, могут быть полезны, когда проекту требуется согласованный выбор оборудования, а не покупка отдельного станка. Тем не менее покупатель должен проверить конкретную конфигурацию, электрические требования, объём документации и обязательства на рынке назначения для фактического заказа.
Рассматривайте компоновку безопасности как инженерное решение, а не как финальный контрольный список
Безопасность робота — это нечто большее, чем ограждение вокруг движущейся руки. Оценка должна включать зоны загрузки, вращающиеся позиционеры, верхние подъёмные операции, горячие заготовки, опасности подачи проволоки, воздействие сварочной дуги, искры, дым, доступ для обслуживания и восстановление после сбоя. Ячейка может быть технически защищена, но при этом оставаться неудобной или небезопасной в эксплуатации, если оператору приходится тянуться в неудобное пространство для устранения небольшой проблемы.
Просмотрите рабочую последовательность вместе с людьми, которые будут её использовать. Где находится оператор во время работы ячейки? Как загружаются детали при использовании крана? Можно ли очищать горелку без входа в ограниченную зону? Что происходит после аварийной остановки? Надёжный интегратор не будет отмахиваться от этих вопросов как от эксплуатационных деталей. Они определяют коэффициент готовности системы.
Проведите аудит ввода в эксплуатацию, обучения и обслуживания до обсуждения окончательной цены
Период передачи определяет, станет ли оборудование производственным активом или дорогой демонстрационной ячейкой. Подтвердите планируемую последовательность утверждения проекта, заводских приёмочных испытаний, монтажа на площадке, ввода в эксплуатацию, пробного производства и окончательной приёмки. Определите, что покупатель должен предоставить на каждом этапе: образцы деталей, инженерные сети, фундаменты, подъёмное оборудование, операторов, сварочную проволоку, защитный газ и доступ к системам управления предприятием.
Обучение должно различать операторов, техников по обслуживанию, руководителей сварочных работ и программистов. Операторам может быть достаточно выбрать аттестованную программу, загрузить детали и реагировать на стандартные сигналы тревоги. Обслуживающему персоналу необходимо более глубокое понимание восстановления после неисправностей и замены деталей. Если для каждой незначительной регулировки требуется удалённый программист, гибкость производства будет ограничена.
Задавайте прямые вопросы об удалённой поддержке, времени реагирования, рекомендуемых критически важных запасных частях и наличии расходных материалов, таких как горелки, контактные наконечники, каналы подачи проволоки и станции очистки. Долгосрочная поддержка особенно важна для тяжёлого производственного оборудования с большой занимаемой площадью. Типичная интегрированная линия для двутавровых балок может занимать около 28 метров в длину, поэтому её перемещение или серьёзная модификация не являются простым решением. Планирование обслуживания должно учитывать эту реальность.
Сравнивайте предложения по снижению рисков, а не только по стоимости покупки
При сравнении интеграторов роботизированной сварки более низкое предложение может не включать разработку оснастки, офлайн-программирование, дни ввода в эксплуатацию, валидацию образцов, интерфейсы вытяжки, глубину обучения или запасные части. И наоборот, дорогое предложение может включать функции, которые повышают сложность, не решая реальную производственную проблему. Полезное сравнение заключается не в вопросе «какое предложение имеет наименьшую цену?», а в вопросе «какой объём поставки даёт нам наиболее ясный путь к принятым деталям при требуемой производительности?»
Перед заключением контракта преобразуйте предложение в краткий документ верификации: определённые детали и материалы, целевая производительность, согласованные допущения по времени цикла, критерии приёмки сварки, поставляемые интерфейсы, роли операторов, обязанности по безопасности, приёмочные испытания, обучение, документация и условия поддержки. Если интегратор не может ясно изложить эти пункты до начала проекта, ясность вряд ли улучшится после установки оборудования на площадке.
Правильный партнёр обычно не тот, кто обещает наибольшую автоматизацию. Это тот, кто понимает, где процесс изменчив, где оператор по-прежнему создаёт ценность и где конструкция должна оставаться практичной в течение многих лет производственных изменений.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение