




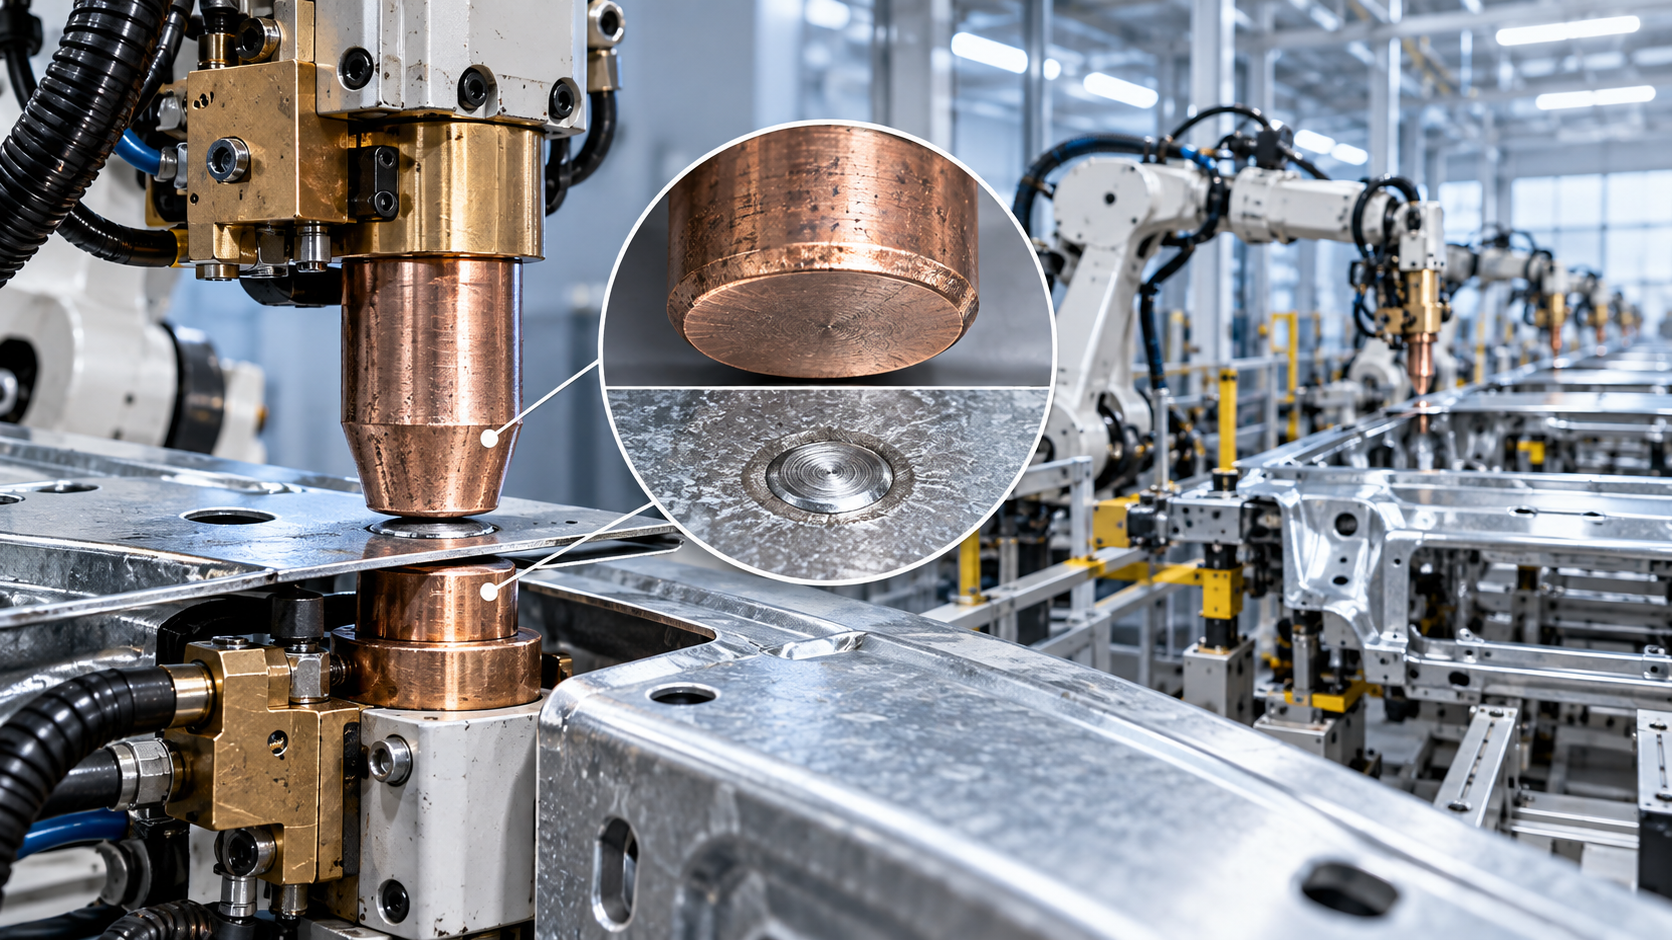
Как износ электродов влияет на качество роботизированной точечной сварки
При роботизированной точечной сварке износ электродов является критическим фактором, который может незаметно ухудшить прочность, стабильность сварных соединений и безопасность производства.
Для руководителей по контролю качества и безопасности понимание влияния изношенных электродов на прохождение тока, формирование сварной точки и уровень дефектности необходимо для обеспечения надежной работы.
Общий вывод прост: износ электродов можно контролировать, но только при его измерении, управлении и сопоставлении с данными о качестве сварки.
Почему износ электродов важен при роботизированной точечной сварке
Роботизированная точечная сварка основана на многократно повторяемом контролируемом контакте между наконечниками электродов и листовым материалом. По мере износа наконечников условия этого контакта постепенно изменяются.
Поскольку роботы точно повторяют запрограммированные движения, операторы могут предполагать, что качество сварки остается стабильным. Однако робот может многократно выполнять одну и ту же некачественную сварку.
Износ электродов изменяет эффективную площадь контакта, электрическое сопротивление, тепловой баланс, распределение усилия и состояние поверхности в зоне сварки.
Эти изменения могут снижать качество сварки задолго до появления видимых дефектов. Поэтому состояние электродов является вопросом управления процессом, а не только технического обслуживания.
Для служб качества наиболее важно то, что изношенные электроды часто вызывают вариации, а не немедленный полный отказ.
Некоторые сварные точки могут пройти визуальный контроль, но иметь уменьшенный размер сварного ядра, более низкую прочность при отрыве или нестабильные характеристики при ударной нагрузке.
Руководителям по безопасности также следует учитывать косвенные последствия. Слабые или нестабильные сварные соединения могут создавать конструкционные риски, увеличивать объем переделок, опасности при обращении с изделиями и перебои в производстве.
В крупносерийном производстве незначительное ухудшение качества на тысячах сварных точек может превратиться в серьезную проблему затрат на качество еще до выявления ее первопричины.
Как износ изменяет прохождение тока и тепловыделение
Новый наконечник электрода имеет заданный профиль и контактный диаметр. Такая геометрия обеспечивает предсказуемую концентрацию тока и усилия в зоне сварки.
В процессе производства многократный нагрев, давление, налипание материала и механические удары уплощают или увеличивают рабочую поверхность электрода.
По мере увеличения площади контакта плотность тока снижается. Сварочный ток распределяется по большей поверхности вместо концентрации в предусмотренной точке.
Меньшая плотность тока может снизить тепловыделение на границе соприкосновения листов, где должен сформироваться прочный сварной расплав.
При недостаточном нагреве сварное ядро может быть меньше требуемого, иметь неполное сплавление или отсутствовать на отдельных участках.
Одновременно изношенные наконечники могут иметь неравномерные контактные поверхности. Одна сторона может проводить больший ток и воспринимать большее усилие, чем другая.
Такое неравномерное распределение создает асимметричный нагрев. Полученное сварное соединение может иметь смещенное сварное ядро, неравномерный отпечаток или непредсказуемое выплескивание металла.
Покрытия материала дополнительно усложняют ситуацию. Оцинкованная сталь может переносить материал покрытия на электроды из медного сплава при повторяющихся циклах.
Такое налипание увеличивает контактное сопротивление и изменяет тепловое поведение. Ранее работавший режим сварки может стать нестабильным без каких-либо изменений программы.
Персоналу по качеству не следует считать, что более высокое показание сопротивления всегда означает более прочную сварку. Сопротивление необходимо интерпретировать с учетом контекста процесса.
Избыточное сопротивление вблизи поверхности электрода может вызывать выделение тепла в неправильном месте, способствуя прилипанию электрода, повреждению поверхности или выплескиванию металла.
Надежная роботизированная точечная сварка требует, чтобы тепло образовывалось преимущественно между листами, а не чрезмерно на границе между электродом и листом.
Что происходит с формированием сварного ядра и прочностью соединения
Сварное ядро — это сплавленная зона, соединяющая металлические листы. Его размер, расположение, непрерывность и металлургическое состояние определяют функциональную прочность сварного соединения.
Износ электродов обычно снижает концентрацию усилия и тока, необходимую для формирования стабильного сварного ядра в каждой запрограммированной точке сварки.
По мере увеличения диаметра наконечника тот же сварочный ток может больше не обеспечивать достаточную плотность энергии для достижения утвержденного диаметра сварного ядра.
Производственные бригады иногда реагируют увеличением тока. Это может временно восстановить прочность сварки, но не устраняет основную проблему состояния электрода.
Повышенный ток может увеличить разбрызгивание, прилипание электродов, глубину отпечатка, повреждение покрытия и нагрузку на кабели или трансформатор.
Он также может сузить допустимое технологическое окно. Тогда небольшие изменения толщины листа, состояния покрытия или качества сборки вызывают более значительные колебания качества.
Изношенные электроды могут создавать как недогретые, так и перегретые сварные соединения. Результат зависит от характера износа, уровня загрязнения, пакета материалов и запрограммированного усилия.
Например, широкий отполированный наконечник может вызвать недостаточное сплавление, тогда как загрязненный или покрытый раковинами наконечник может привести к локальному перегреву и выплескиванию металла.
Испытания на отрыв, испытания зубилом и разрушающие металлографические шлифы остаются полезными, поскольку показывают, соответствует ли фактическое формирование сварного ядра утвержденным требованиям процесса.
Однако только разрушающие испытания являются реактивной мерой при низкой частоте отбора образцов. Руководителям необходим мониторинг электродов, позволяющий выявлять ухудшение до накопления дефектных деталей.
Предупреждающие признаки, которые службы качества не должны игнорировать
Наиболее ранним предупреждающим признаком часто является постепенное изменение данных мониторинга сварки, а не видимое повреждение электрода.
Изменения динамического сопротивления, сварочного тока, перемещения электродов, обратной связи по усилию или времени сварки могут указывать на изменение условий контакта.
Рост частоты выплесков, искрения, прилипания или следов на поверхности требует немедленного расследования, особенно если настройки оборудования не изменялись.
К видимым признакам на электродах относятся уплощение наконечников, грибовидное расширение, раковины, трещины, налипание покрытия, изменение цвета и нестабильная геометрия рабочей поверхности наконечника.
Инспекторы по качеству должны сопоставлять фактический диаметр наконечника с утвержденным предельным значением правки. Одного визуального суждения недостаточно для воспроизводимого контроля в критически важном производстве.
Неравномерные отпечатки на готовых сборках также могут свидетельствовать о неравномерном контакте электродов или чрезмерном износе рабочей поверхности электрода.
Еще одним предупреждающим признаком является увеличение компенсации режима. Если операторы регулярно повышают ток или время сварки для поддержания результатов испытаний, контроль электродов может быть недостаточным.
Незапланированная правка наконечников, частое обслуживание сварочных клещей и нестабильные сигналы тревоги системы мониторинга сварки являются эксплуатационными признаками, которые следует анализировать совместно.
Руководители по безопасности должны отслеживать эти признаки, поскольку повторные корректирующие вмешательства увеличивают риск контакта с горячими поверхностями, зонами защемления, задачами по электрической изоляции и незапланированным доступом.
Трендовые данные ценнее отдельных показаний. Единичный выброс может отражать проблему материала, но устойчивый тренд обычно указывает на ухудшение процесса.
Как отличить износ электродов от других проблем сварки
Износ электродов распространен, но не является единственной причиной низкого качества роботизированной точечной сварки. Эффективное расследование должно исключать преждевременные выводы.
Изменения толщины материала, изменения покрытия, загрязнение маслом, плохая подгонка, несоосность клещей, недостаточное усилие и неисправности охлаждения могут вызывать аналогичные признаки.
Начните с проверки рабочей поверхности электрода, диаметра наконечника, истории правки и количества выполненных сварных точек после последнего подтвержденного обслуживания.
Затем подтвердите фактический сварочный ток, усилие сварки, время сжатия, время выдержки и расход охлаждающей воды в соответствии с утвержденным режимом сварки.
Проверьте траекторию робота и выравнивание клещей, если износ проявляется неравномерно. Постоянно наклонный подход может ускорить одностороннюю деградацию электрода.
Проверьте состояние пакета листов и повторяемость оснастки. Зазоры между листами могут изменять сопротивление и требовать больше энергии, чем допускает валидированный процесс.
Проблемы охлаждения заслуживают особого внимания. Недостаточный расход воды или повышенная температура воды могут размягчать материал электрода и ускорять деформацию наконечника.
Структурированное дерево неисправностей помогает командам отличить нормальный износ расходного материала от более глубокой механической неисправности или сбоя управления процессом.
В расследовании необходимо документировать доказательства, корректирующие действия, результаты проверки и ответственность. Это обеспечивает прослеживаемость при аудитах заказчиков и внутренних проверках.
Руководители по качеству должны требовать подтверждения того, что корректирующие действия восстанавливают утвержденное технологическое окно сварки, а не принимать временное улучшение внешнего вида.
Установление практических правил правки и замены наконечников
Правка наконечников восстанавливает геометрию электродов путем удаления загрязнений и изменения формы контактной поверхности. Это один из наиболее эффективных способов обеспечения повторяемой сварки.
Интервал правки должен основываться на количестве сварных точек, типе материала, покрытии, материале наконечника, наблюдаемой скорости износа и подтвержденных результатах испытаний.
Фиксированный интервал может подходить для стабильного производства, однако высокопрочная сталь, оцинкованные материалы или изменяющиеся пакеты могут потребовать адаптивного контроля.
Не выбирайте интервал правки только потому, что он сокращает простой. Чрезмерное продление срока службы электродов может привести к дорогостоящим последующим отказам качества.
Напротив, слишком частая правка расходует материал электродов, увеличивает прерывания цикла и может вносить вариации геометрии при нестабильной работе устройства для правки.
Каждая операция правки должна проверяться по профилю и диаметру наконечника. Плохо обслуживаемое устройство для правки может воспроизводить один и тот же дефект на каждом электроде.
Критерии замены должны включать минимальную длину электрода, повторяющиеся раковины, трещины, проблемы с каналами охлаждения, неприемлемое выравнивание и невозможность поддерживать утвержденную геометрию наконечника.
Регистрация срока службы электродов по сварочным клещам, семейству продукции, смене и партии материала может выявить закономерности, скрытые средними данными по обслуживанию.
Для критически важных соединений подключайте счетчик правки к роботу или контроллеру сварки, чтобы процесс не мог продолжаться за пределами валидированного лимита.
Такой подход с блокировкой снижает зависимость от ручного контроля и обеспечивает более четкий след для аудита качества.
Использование данных для контроля износа до выхода дефектов
Современные роботизированные ячейки точечной сварки могут предоставлять полезные данные процесса, но данные создают ценность только тогда, когда команды определяют пределы действий и правила реагирования.
При наличии возможности контролируйте сварочный ток, напряжение, динамическое сопротивление, усилие электродов, перемещение, количество циклов, условия охлаждения и частоту сигналов тревоги.
Установите базовый уровень на основе подтвержденных качественных сварных соединений, выполненных правильно заправленными электродами и на типичных производственных материалах.
Затем определите нормальные рабочие диапазоны, пороги предупреждения и пределы остановки. Эти значения должны отражать валидированные характеристики сварки, а не произвольные возможности оборудования.
Статистическое управление процессом может выявлять постепенный дрейф до отказа разрушающих испытаний. Графики трендов особенно полезны для многосменных и крупносерийных операций.
Службы качества должны по возможности сопоставлять данные мониторинга с результатами испытаний на отрыв, макротравления и испытаний характеристик, значимых для заказчика.
Такая корреляция предотвращает ложную уверенность в одном сигнале датчика. Стабильное значение тока не гарантирует правильного усилия электродов или формирования сварного ядра.
Анализируйте данные по отдельным сварочным клещам. Общие средние показатели могут скрыть ухудшение состояния одних клещей в производственной линии с в остальном стабильным оборудованием.
Четкие правила эскалации необходимы. Операторы должны знать, когда выполнять правку наконечников, вызывать службу технического обслуживания, изолировать детали или останавливать ячейку.
Процедуры безопасности должны определять требования к блокировке перед ручным осмотром, обслуживанием правки или заменой электродов в зоне роботизированной сварки.
Снижение рисков для безопасности и бизнеса из-за отказов электродов
Износ электродов влияет не только на приемку сварных соединений. Он может увеличивать эксплуатационные риски вследствие выплескивания металла, неожиданного прилипания, переделок и частого ручного вмешательства.
Выплескивание может выбрасывать горячие частицы и повреждать соседние компоненты. Оно также увеличивает риск ожогов, пожара и загрязнения оснастки.
Повторные переделки создают дополнительные операции обращения с деталями и циклы сварки, которые могут подвергать работников воздействию неудобных положений доступа и незапланированного производственного давления.
Для руководителей по безопасности обслуживание электродов должно включаться в формальные оценки рисков эксплуатации роботизированных ячеек и мероприятий по профилактическому обслуживанию.
Меры контроля должны охватывать изоляцию энергии, разрешение доступа, осведомленность о горячих работах, средства защиты, состояние инструмента и безопасную проверку после перезапуска ячейки.
С точки зрения бизнеса слабый контроль электродов увеличивает брак, трудозатраты на ремонт, расходы на инспекцию, претензии клиентов и остановки линии.
Он также может снизить доверие к инвестициям в автоматизированную сварку. Реальная проблема обычно заключается не в самой автоматизации, а в недостаточном управлении расходными материалами и процессом.
Хорошо контролируемые электроды повышают выход годной продукции с первого прохода, стабилизируют время цикла, сокращают аварийное обслуживание и поддерживают более предсказуемые поставки.
Эти преимущества делают управление электродами измеримой инвестицией в качество, а не незначительной статьей расходов на расходные материалы.
Поддержание стабильной сварки за пределами ячейки точечной сварки
Производители часто управляют несколькими сварочными процессами, включая роботизированную точечную сварку, шовную сварку, изготовление труб и производство сосудов под давлением.
Во всех этих процессах стабильное позиционирование заготовки остается важным, поскольку перемещение, затрудненный доступ и нестабильная ориентация соединения могут влиять на качество и безопасность оператора.
Для цилиндрических компонентов самоцентрирующийся сварочный роликовый вращатель может обеспечивать стабильное вращение при сварке кольцевых и продольных швов.
Данное оборудование, доступное для нагрузок от 5 до 200 тонн, поддерживает трубы, резервуары, котлы и сосуды под давлением, снижая необходимость ручного поворота.
Вращение с управлением VFD и дистанционное ручное управление помогают располагать сварное соединение под постоянным рабочим углом для непрерывных сварочных операций.
Хотя оно используется для другого вида сварки, применяется тот же принцип качества: повторяемое позиционирование помогает поддерживать стабильные условия процесса и уменьшает устранимые вариации.
Руководителям по качеству следует оценивать сварочное оборудование как интегрированную систему, включая расходные материалы, оснастку, опоры заготовок, программирование, обслуживание и обратную связь по результатам контроля.
Как выглядит эффективная программа контроля электродов
Эффективная программа начинается с документированных спецификаций электродов, утвержденной геометрии наконечников, совместимости материалов, методов правки и критериев замены для каждого применения сварки.
Она также устанавливает четкое распределение ответственности. Производство контролирует ежедневные условия, обслуживание поддерживает состояние клещей и устройств правки, а служба качества проверяет характеристики на соответствие требованиям приемки.
Обучение должно объяснять, почему операторы обязаны сообщать о ранних признаках. Персонал с большей вероятностью будет действовать последовательно, когда понимает последствия для качества.
Аудиторские записи должны включать количество сварных точек, события правки, измерения наконечников, технологические тренды, результаты разрушающих испытаний, ремонты и решения по несоответствиям.
Регулярно анализируйте эти записи совместно с производством и инженерной службой. Повторяющиеся проблемы, связанные с износом, могут обосновать изменения материала наконечников, охлаждения, настроек усилия или режимов сварки.
При внедрении нового материала, покрытия или компонента транспортного средства повторно валидируйте срок службы электродов, а не полагайтесь на исторические интервалы от другого изделия.
Управление изменениями особенно важно для современных высокопрочных сталей, комбинированных пакетов материалов и компонентов с покрытием, имеющих узкие технологические окна сварки.
Наиболее надежные программы сочетают профилактическое обслуживание с проверкой фактического качества сварки. Ни один из этих подходов по отдельности не обеспечивает достаточной защиты от выхода дефектов.
Заключение: рассматривайте износ электродов как контролируемую переменную качества
Износ электродов напрямую влияет на плотность тока, распределение тепла, формирование сварного ядра, прочность сварного соединения, внешний вид поверхности и стабильность процесса при роботизированной точечной сварке.
Для руководителей по контролю качества и безопасности ключевой вопрос заключается не в том, будут ли электроды изнашиваться. Они будут изнашиваться при любых нормальных условиях производства.
Практическая цель состоит в раннем выявлении износа, правке или замене электродов в соответствии с валидированными пределами и подтверждении того, что качество сварки остается в пределах спецификации.
Используйте измеримую геометрию наконечников, тренды мониторинга сварки, разрушающую проверку, записи обслуживания и четкие правила эскалации для контроля риска до выхода деталей из производства.
Когда управление электродами интегрировано в ежедневный контроль процесса, роботизированная точечная сварка становится более стабильной, безопасной в эксплуатации и менее подверженной дорогостоящим скрытым дефектам.






