




كيف يؤثر تآكل الأقطاب الكهربائية في جودة اللحام النقطي الروبوتي
في اللحام النقطي الروبوتي، يُعد تآكل الأقطاب الكهربائية عاملاً حاسماً يمكن أن يضعف بهدوء قوة اللحام واتساقه وسلامة الإنتاج.
بالنسبة لمديري مراقبة الجودة والسلامة، يُعد فهم آثار الأقطاب المتآكلة في تدفق التيار وتكوين نواة اللحام ومعدلات العيوب أمراً ضرورياً لضمان عمليات موثوقة.
والحكم العام واضح: يمكن إدارة تآكل الأقطاب الكهربائية، ولكن فقط عند قياسه والتحكم فيه وربطه بأدلة جودة اللحام.
لماذا يهم تآكل الأقطاب الكهربائية في اللحام النقطي الروبوتي
يعتمد اللحام النقطي الروبوتي على تلامس متكرر ومتحكم فيه بين رؤوس الأقطاب الكهربائية ومادة الصفائح. ومع تآكل الرؤوس، تتغير حالة التلامس تدريجياً.
ونظراً لأن الروبوتات تكرر الحركة المبرمجة بدقة، فقد يفترض المشغلون أن جودة اللحام تظل مستقرة. إلا أن الروبوت يمكنه تكرار إنتاج نفس اللحام الرديء.
يغير تآكل الأقطاب مساحة التلامس الفعلية والمقاومة الكهربائية وتوازن الحرارة وتوزيع القوة وحالة السطح في موضع اللحام.
يمكن لهذه التغيرات أن تقلل جودة اللحام قبل وقت طويل من ظهور عيوب مرئية. وهذا يجعل حالة الأقطاب مسألة للتحكم في العملية، وليست مجرد مسألة صيانة.
بالنسبة لفرق الجودة، تتمثل النقطة الأهم في أن الأقطاب المتآكلة غالباً ما تؤدي إلى تباين بدلاً من فشل كلي فوري.
قد تستمر بعض اللحامات في اجتياز الفحص البصري رغم انخفاض حجم نواة اللحام أو قوة التقشير أو اتساق الأداء أثناء أحمال الاصطدام.
ينبغي لمديري السلامة أيضاً مراعاة العواقب غير المباشرة. فاللحامات الضعيفة أو غير المتسقة قد تسبب مخاطر هيكلية، والتعرض لإعادة العمل، ومخاطر المناولة، وانقطاعات الإنتاج.
في التصنيع عالي الحجم، قد يتحول التدهور الطفيف عبر آلاف اللحامات إلى مشكلة كبيرة في تكلفة الجودة قبل أن يحدد أي شخص سببها الجذري.
كيف يغير التآكل تدفق التيار وتوليد الحرارة
يتميز رأس القطب الكهربائي الجديد بشكل محدد وقطر تلامس محدد. وتقوم هذه الهندسة بتركيز التيار والقوة ضمن منطقة لحام يمكن التنبؤ بها.
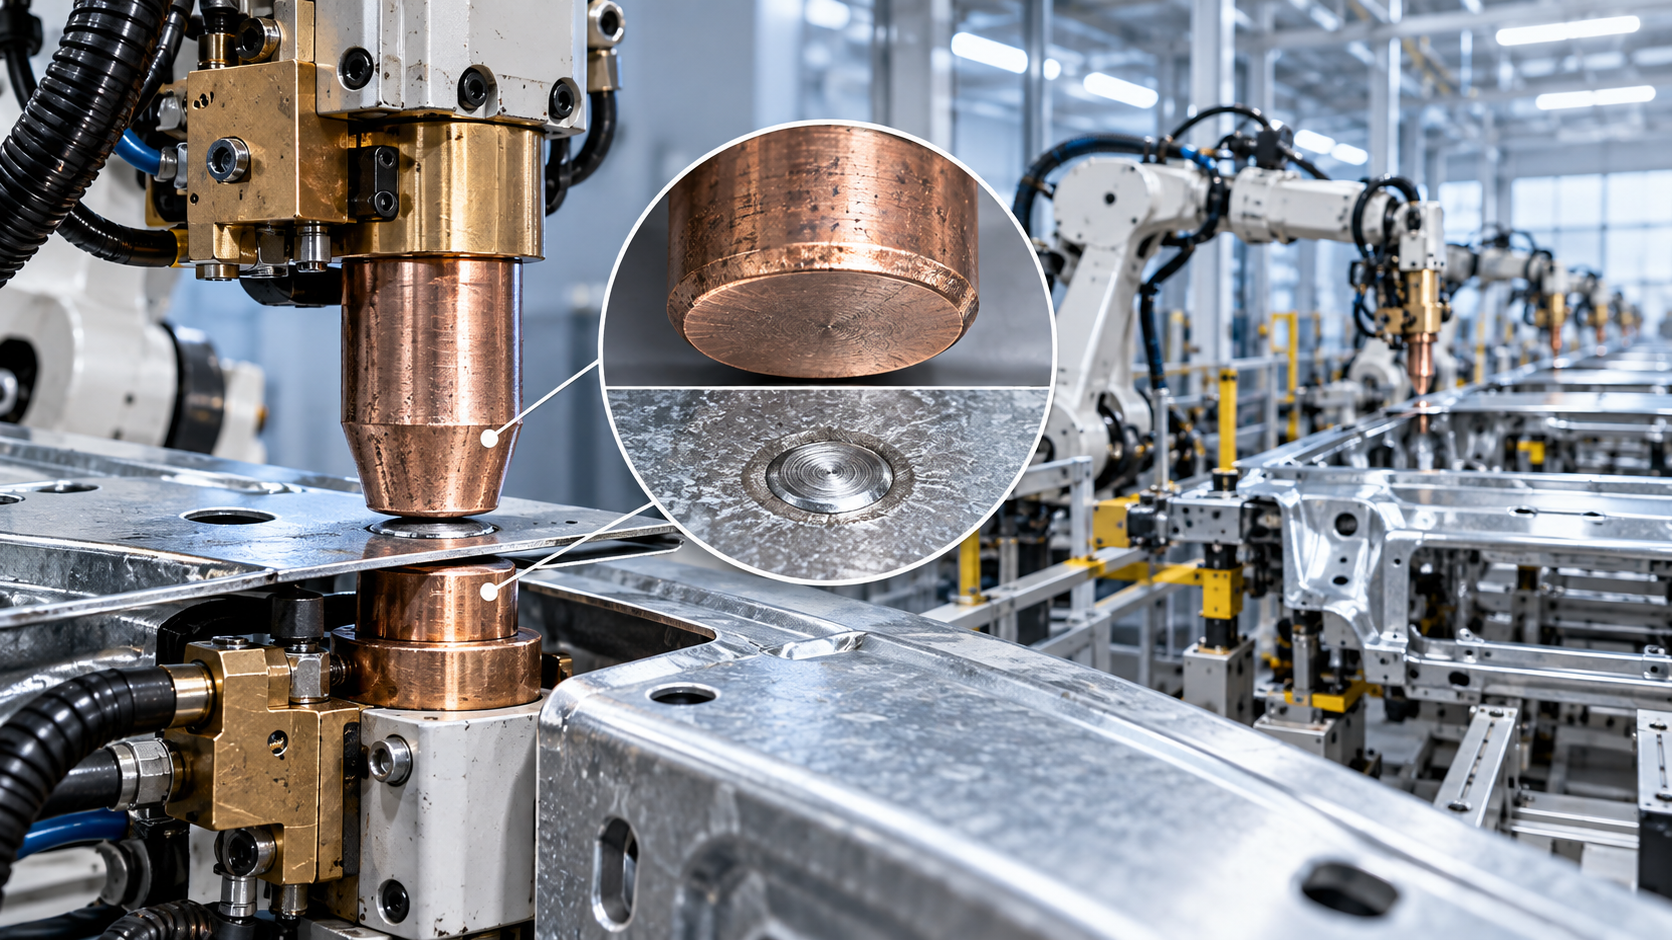
أثناء الإنتاج، تؤدي التسخينات والضغوط المتكررة والتقاط المواد والصدمات الميكانيكية إلى تسطيح وجه القطب أو تكبيره.
ومع نمو مساحة التلامس، تنخفض كثافة التيار. إذ يتوزع تيار اللحام على سطح أكبر بدلاً من تركيزه في النقطة المقصودة.
يمكن أن تؤدي كثافة التيار المنخفضة إلى تقليل توليد الحرارة عند السطح البيني بين الصفائح، حيث يجب أن تشكل الصفائح نواة لحام قوية.
عندما تكون الحرارة غير كافية، قد تكون النواة أصغر من المطلوب أو ضعيفة الانصهار أو غائبة في مناطق موضعية.
وفي الوقت نفسه، قد تتطور في الرؤوس المتآكلة أسطح تلامس غير متساوية. وقد يحمل أحد الجانبين تياراً وقوة أكبر من الجانب الآخر.
ينتج عن هذا التوزيع غير المتساوي تسخين غير متماثل. وقد يحتوي اللحام الناتج على نواة غير متمركزة أو انبعاج غير متسق أو سلوك طرد غير قابل للتنبؤ.
تجعل طلاءات المواد المسألة أكثر تعقيداً. إذ يمكن للصلب المطلي بالزنك نقل مادة الطلاء إلى أقطاب سبائك النحاس أثناء الدورات المتكررة.
يزيد هذا الالتقاط مقاومة التلامس ويغير السلوك الحراري. وقد يصبح برنامج اللحام الذي كان يعمل سابقاً غير مستقر من دون أي تعديل للبرنامج.
ينبغي لموظفي الجودة تجنب افتراض أن قراءة مقاومة أعلى تعني دائماً لحاماً أقوى. إذ يجب تفسير المقاومة ضمن سياق العملية.
يمكن أن تولد المقاومة المفرطة قرب سطح القطب حرارة في موضع خاطئ، مما يعزز التصاق القطب أو تلف السطح أو الطرد.
يتطلب اللحام النقطي الروبوتي الموثوق أن تتولد الحرارة بشكل أساسي بين الصفائح، بدلاً من تولدها بشكل مفرط عند الواجهة بين القطب والصفيحة.
ما الذي يحدث لتكوين نواة اللحام وقوة اللحام
نواة اللحام هي المنطقة المنصهرة التي تصل الصفائح المعدنية. ويحدد حجمها وموقعها واستمراريتها وحالتها المعدنية القوة الوظيفية للحام.
يقلل تآكل الأقطاب عادةً من تركيز القوة والتيار اللازمين لتكوين نواة متسقة عند كل نقطة لحام مبرمجة.
ومع زيادة قطر الرأس، قد لا يوفر تيار اللحام نفسه كثافة طاقة كافية لتحقيق قطر نواة اللحام المعتمد.
تستجيب فرق الإنتاج أحياناً بزيادة التيار. وقد يعيد ذلك قوة اللحام مؤقتاً، لكنه لا يصحح حالة القطب الأساسية.
قد يزيد التيار الأعلى من التناثر والتصاق القطب وعمق الانبعاج وتلف الطلاء وحمل الكابل أو المحول.
كما يمكن أن يضيّق نافذة العملية المقبولة. وعندئذ تؤدي التغيرات الصغيرة في سماكة الصفيحة أو حالة الطلاء أو الملاءمة إلى تباين أكبر في الجودة.
يمكن للأقطاب المتآكلة أن تنتج لحامات صغيرة الحجم وأخرى مفرطة التسخين. وتعتمد النتيجة على نمط التآكل ومستوى التلوث وتكديس المواد والقوة المبرمجة.
فعلى سبيل المثال، قد ينتج رأس عريض ومصقول انصهاراً غير كافٍ، بينما قد يؤدي رأس ملوث أو منقّر إلى تسخين موضعي مفرط وطرد.
تظل اختبارات التقشير والإزميل والمقاطع العرضية الإتلافية مفيدة لأنها تكشف ما إذا كان تكوين نواة اللحام الفعلي يطابق توقعات العملية المعتمدة.
ومع ذلك، فإن الاختبار الإتلافي وحده يكون تفاعلياً عندما يكون تكرار أخذ العينات منخفضاً. ويحتاج المديرون إلى مراقبة الأقطاب لتحديد التدهور قبل تراكم الأجزاء المعيبة.
علامات التحذير التي يجب ألا تتجاهلها فرق الجودة
غالباً ما تكون أول علامة تحذير هي انجراف تدريجي في بيانات مراقبة اللحام بدلاً من قطب تالف بشكل ظاهر.
يمكن أن تشير التغيرات في المقاومة الديناميكية أو تيار اللحام أو إزاحة القطب أو تغذية القوة الراجعة أو زمن اللحام إلى تغير ظروف التلامس.
يستحق ارتفاع معدل الطرد أو الشرر أو الالتصاق أو علامات السطح تحقيقاً فورياً، خاصة عندما لا تكون إعدادات المعدات قد تغيرت.
تشمل أعراض الأقطاب المرئية الرؤوس المسطحة والتفلطح الشبيه بالفطر والتنقر والتشقق والتقاط الطلاء وتغير اللون وعدم اتساق هندسة وجه الرأس.
ينبغي لمفتشي الجودة مقارنة قطر الرأس الفعلي بحد التهذيب المعتمد. فالحكم البصري وحده غير قابل للتكرار بدرجة كافية للإنتاج الحرج.
قد تشير أنماط الانبعاج غير المتسقة على التجميعات النهائية أيضاً إلى تلامس غير متساوٍ للأقطاب أو تآكل مفرط لوجه القطب.
ومن علامات التحذير الأخرى زيادة تعويض البرنامج. فإذا كان المشغلون يرفعون التيار أو زمن اللحام مراراً للحفاظ على نتائج الاختبار، فقد يكون التحكم في الأقطاب قد فشل.
يُعد التهذيب غير المخطط للرؤوس والصيانة المتكررة لمسدس اللحام وإنذارات مراقبة اللحام غير المستقرة إشارات تشغيلية ينبغي مراجعتها معاً.
ينبغي لمديري السلامة تتبع هذه الإشارات لأن التدخلات التصحيحية المتكررة تزيد التعرض للأسطح الساخنة ونقاط الانحشار ومهام العزل الكهربائي والوصول غير المخطط له.
بيانات الاتجاه أكثر قيمة من القراءات المنفردة. فقد تعكس القيمة الشاذة الواحدة مشكلة في المواد، لكن الاتجاه المستمر يشير عادةً إلى تدهور العملية.
كيفية فصل تآكل الأقطاب عن مشكلات اللحام الأخرى
يُعد تآكل الأقطاب أمراً شائعاً، لكنه ليس السبب الوحيد لضعف جودة اللحام النقطي الروبوتي. ويجب أن يتجنب التحقيق الفعال الاستنتاجات المتسرعة.
يمكن أن يؤدي اختلاف سماكة المادة وتغيرات الطلاء والتلوث بالزيت وسوء الملاءمة وعدم محاذاة المسدس والقوة غير الكافية وفشل التبريد إلى أعراض مشابهة.
ابدأ بفحص وجه القطب وقطر الرأس وسجل التهذيب وعدد اللحامات المنجزة منذ آخر حدث صيانة تم التحقق منه.
بعد ذلك، تأكد من تيار اللحام الفعلي وقوة اللحام وزمن الضغط وزمن التثبيت وتدفق مياه التبريد مقارنة ببرنامج اللحام المعتمد.
افحص مسار الروبوت ومحاذاة المسدس عندما يبدو التآكل غير متساوٍ. إذ يمكن للاقتراب بزاوية ثابتة أن يسرع تدهور القطب من جانب واحد.
تحقق من حالة تكديس الصفائح وقابلية التكرار للتركيبات. إذ يمكن للفجوات بين الصفائح أن تغير المقاومة وتتطلب طاقة أكبر مما تسمح به العملية المعتمدة.
تستحق مشكلات التبريد اهتماماً خاصاً. إذ يمكن أن يؤدي تدفق المياه غير الكافي أو ارتفاع درجة حرارة المياه إلى تليين مادة القطب وتسريع تشوه الرأس.
تساعد شجرة الأعطال المنظمة الفرق على التمييز بين تآكل المواد الاستهلاكية الطبيعي وفشل ميكانيكي أو فشل أعمق في التحكم بالعملية.
ينبغي أن يوثق التحقيق الأدلة والإجراءات التصحيحية ونتائج التحقق والمسؤولية. وهذا يدعم إمكانية التتبع أثناء تدقيقات العملاء والمراجعات الداخلية.
ينبغي لمديري الجودة طلب دليل على أن الإجراء التصحيحي يعيد نافذة اللحام المعتمدة، بدلاً من قبول تحسن مؤقت في المظهر.
وضع ضوابط عملية لتهذيب الرؤوس واستبدالها
يعيد تهذيب الرؤوس هندسة القطب بإزالة التلوث وإعادة تشكيل وجه التلامس. وهو أحد أكثر الضوابط فعالية للحام القابل للتكرار.
ينبغي أن يستند الفاصل الزمني له إلى عدد اللحامات ونوع المادة والطلاء ومادة الرأس ومعدل التآكل المرصود ونتائج الاختبارات المعتمدة.
قد يكون الفاصل الثابت مناسباً للإنتاج المستقر، لكن الفولاذ عالي القوة أو المواد المجلفنة أو تكديسات المواد المتغيرة قد تتطلب ضوابط تكيفية.
لا تختر فاصل التهذيب لمجرد أنه يقلل وقت التوقف. فإطالة عمر القطب أكثر من اللازم قد تسبب إخفاقات جودة مكلفة في المراحل اللاحقة.
وعلى العكس، فإن التهذيب المتكرر جداً يهدر مادة القطب ويزيد انقطاعات الدورة وقد يسبب تبايناً هندسياً إذا كان أداء جهاز التهذيب غير متسق.
ينبغي التحقق من شكل الرأس وقطره في كل عملية تهذيب. إذ يمكن لجهاز تهذيب رؤوس غير مُصان جيداً أن يكرر العيب نفسه عبر كل قطب.
ينبغي أن تتضمن معايير الاستبدال الحد الأدنى لطول القطب والتنقر المتكرر والتشققات ومخاوف قناة التبريد والمحاذاة غير المقبولة وعدم القدرة على الحفاظ على هندسة الرأس المعتمدة.
يمكن أن يكشف تسجيل عمر الأقطاب حسب المسدس وعائلة المنتج والوردية ودفعة المواد أنماطاً تخفيها سجلات الصيانة المتوسطة.
بالنسبة للوصلات الحرجة، اربط عداد التهذيب بالروبوت أو بوحدة التحكم في اللحام حتى لا تستمر العملية بعد تجاوز الحد المعتمد.
يقلل نهج القفل المتداخل هذا الاعتماد على الذاكرة اليدوية ويوفر مسار تدقيق أوضح لضمان الجودة.
استخدام البيانات للتحكم في التآكل قبل تسرب العيوب
يمكن لخلايا اللحام النقطي الروبوتي الحديثة توفير بيانات عملية مفيدة، لكن البيانات لا تخلق قيمة إلا عندما تحدد الفرق حدود الإجراء وقواعد الاستجابة.
راقب تيار اللحام والجهد والمقاومة الديناميكية وقوة القطب والإزاحة وعدد الدورات وظروف التبريد وتكرار الإنذارات حيثما تتوفر.
أنشئ خط أساس باستخدام لحامات جيدة مؤكدة تم إنتاجها بأقطاب مهيأة بشكل صحيح ومواد إنتاج ممثلة.
ثم حدد نطاقات التشغيل العادية وعتبات التحذير وحدود الإيقاف. وينبغي أن تعكس هذه القيم أداء اللحام المعتمد، لا قدرة الآلة الاعتباطية.
يمكن للتحكم الإحصائي في العمليات تحديد الانجراف التدريجي قبل فشل الاختبارات الإتلافية. وتكون مخططات الاتجاه مفيدة بصورة خاصة للعمليات متعددة الورديات وعالية الحجم.
ينبغي لفرق الجودة ربط بيانات المراقبة بنتائج اختبارات التقشير وفحوصات الحفر الكلي واختبارات الأداء ذات الصلة بالعميل كلما أمكن.
يمنع هذا الارتباط الثقة الزائفة في إشارة مستشعر واحدة. فقيمة التيار المستقرة لا تضمن قوة قطب صحيحة أو تكوين نواة لحام صحيحاً.
راجع البيانات لكل مسدس لحام على حدة. فقد تخفي المتوسطات المشتركة مسدساً متدهوراً ضمن خط إنتاج يحتوي على معدات مستقرة بخلاف ذلك.
تُعد قواعد التصعيد الواضحة ضرورية. ويحتاج المشغلون إلى معرفة متى يهيئون الرؤوس أو يستدعون الصيانة أو يعزلون الأجزاء أو يوقفون الخلية.
ينبغي أن تحدد إجراءات السلامة متطلبات القفل والعزل قبل الفحص اليدوي أو صيانة التهذيب أو استبدال الأقطاب ضمن منطقة اللحام الروبوتي.
تقليل مخاطر السلامة والأعمال الناتجة عن أعطال الأقطاب
يؤثر تآكل الأقطاب في أكثر من قبول اللحام. إذ يمكن أن يزيد مخاطر التشغيل من خلال الطرد والالتصاق غير المتوقع وإعادة العمل والتدخل اليدوي المتكرر.
يمكن للطرد أن يقذف جسيمات ساخنة ويتلف المكونات المجاورة. كما يزيد خطر الحروق والتعرض للحرائق وتلوث التركيبات.
تؤدي إعادة العمل المتكررة إلى دورات مناولة ولحام إضافية، مما قد يعرض العاملين لأوضاع وصول صعبة وضغط إنتاج غير مخطط له.
بالنسبة لمديري السلامة، ينبغي إدراج صيانة الأقطاب في تقييمات المخاطر الرسمية لتشغيل الخلايا الروبوتية وأنشطة الصيانة الوقائية.
ينبغي أن تغطي الضوابط عزل الطاقة وتصريح الوصول والوعي بالعمل الساخن ومعدات الحماية وحالة الأدوات والتحقق الآمن بعد إعادة تشغيل الخلية.
من منظور الأعمال، يؤدي ضعف التحكم في الأقطاب إلى زيادة الخردة وعمالة الإصلاح وتكاليف الفحص ومطالبات العملاء وتوقفات الخط.
كما قد يقلل الثقة في الاستثمار في اللحام المؤتمت. والمشكلة الحقيقية ليست عادةً في الأتمتة نفسها، بل في عدم كفاية حوكمة المواد الاستهلاكية والعملية.
تحسن الأقطاب التي يجري التحكم فيها جيداً معدل النجاح من المرة الأولى، وتثبت زمن الدورة، وتقلل الصيانة الطارئة، وتدعم أداء تسليم أكثر قابلية للتنبؤ.
تجعل هذه الفوائد إدارة الأقطاب استثماراً قابلاً للقياس في الجودة بدلاً من كونها مصروفاً منخفض المستوى للمواد الاستهلاكية.
دعم اتساق اللحام خارج خلية اللحام النقطي
غالباً ما يدير المصنعون عمليات لحام متعددة، بما في ذلك اللحام النقطي الروبوتي ولحام الدرز وتصنيع الأنابيب وإنتاج أوعية الضغط.
عبر هذه العمليات، يظل التموضع المستقر لقطعة العمل مهماً لأن الحركة وسوء الوصول واتجاه الوصلة غير المتسق يمكن أن تؤثر في الجودة وسلامة المشغل.
بالنسبة للمكونات الأسطوانية، يمكن أن يدعم دوّار اللحام ذاتي المحاذاة دوراناً مستقراً أثناء لحام الدرزات المحيطية والطولية.
يتوفر هذا الجهاز لأحمال من 5 إلى 200 طن، ويدعم الأنابيب والخزانات والمراجل وأوعية الضغط مع تقليل متطلبات التقليب اليدوي.
يمكن أن تساعد دورانه المتحكم به بواسطة VFD ووحدة التحكم اليدوية عن بُعد في وضع وصلة اللحام عند زاوية عمل متسقة لعمليات اللحام المستمرة.
رغم أنه يخدم تطبيق لحام مختلفاً، ينطبق مبدأ الجودة نفسه: يساعد التموضع القابل للتكرار على الحفاظ على ظروف عملية مستقرة وتقليل التباين الذي يمكن تجنبه.
ينبغي لمديري الجودة تقييم معدات اللحام كنظام متكامل، بما في ذلك المواد الاستهلاكية والتركيبات ودعم قطعة العمل والبرمجة والصيانة وملاحظات الفحص.
كيف يبدو برنامج فعال للتحكم في الأقطاب
يبدأ البرنامج الفعال بمواصفات موثقة للأقطاب وهندسة رؤوس معتمدة وتوافق المواد وطرق التهذيب ومعايير الاستبدال لكل تطبيق لحام.
كما يحدد مسؤوليات واضحة. إذ يراقب الإنتاج الظروف اليومية، وتحافظ الصيانة على المسدسات وأجهزة التهذيب، وتتحقق الجودة من الأداء مقابل متطلبات القبول.
ينبغي أن يوضح التدريب سبب وجوب إبلاغ المشغلين عن الأعراض المبكرة. فمن المرجح أن يتصرف الموظفون باتساق عندما يفهمون عواقب الجودة.
ينبغي أن تتضمن سجلات التدقيق أعداد اللحامات وأحداث التهذيب وقياسات الرؤوس واتجاهات العملية ونتائج الاختبارات الإتلافية والإصلاحات وقرارات عدم المطابقة.
راجع هذه السجلات بانتظام مع الإنتاج والهندسة. فقد تبرر مشكلات التآكل المتكررة تغييرات في مادة الرأس أو التبريد أو إعدادات القوة أو برامج اللحام.
عند إدخال مادة أو طلاء أو مكوّن مركبة جديد، أعد التحقق من عمر القطب بدلاً من الاعتماد على الفترات التاريخية لمنتج آخر.
تُعد إدارة التغيير مهمة بصفة خاصة للفولاذ المتقدم عالي القوة وتكديسات المواد المختلطة والمكونات المطلية ذات نوافذ عمليات اللحام الضيقة.
تجمع أقوى البرامج بين الصيانة الوقائية والتحقق الفعلي من جودة اللحام. فلا يوفر أي منهما بمفرده حماية كافية من العيوب المتسربة.
الخلاصة: تعامل مع تآكل الأقطاب باعتباره متغيراً مضبوطاً للجودة
يؤثر تآكل الأقطاب مباشرةً في كثافة التيار وتوزيع الحرارة وتكوين نواة اللحام وقوة اللحام والمظهر السطحي واستقرار العملية في اللحام النقطي الروبوتي.
بالنسبة لمديري مراقبة الجودة والسلامة، لا يتمثل القرار الرئيسي في ما إذا كانت الأقطاب ستتآكل أم لا. فهي ستتآكل في ظل كل ظروف الإنتاج العادية.
الهدف العملي هو اكتشاف التآكل مبكراً، وتهذيب الأقطاب أو استبدالها عند الحدود المعتمدة، والتحقق من أن جودة اللحام تظل ضمن المواصفات.
استخدم هندسة رؤوس قابلة للقياس واتجاهات مراقبة اللحام والتحقق الإتلافي وسجلات الصيانة وقواعد التصعيد الواضحة للتحكم في المخاطر قبل تسرب الأجزاء.
عندما تُدمج إدارة الأقطاب في التحكم اليومي بالعملية، يصبح اللحام النقطي الروبوتي أكثر اتساقاً وأماناً في التشغيل وأقل عرضة للعيوب الخفية المكلفة.






