




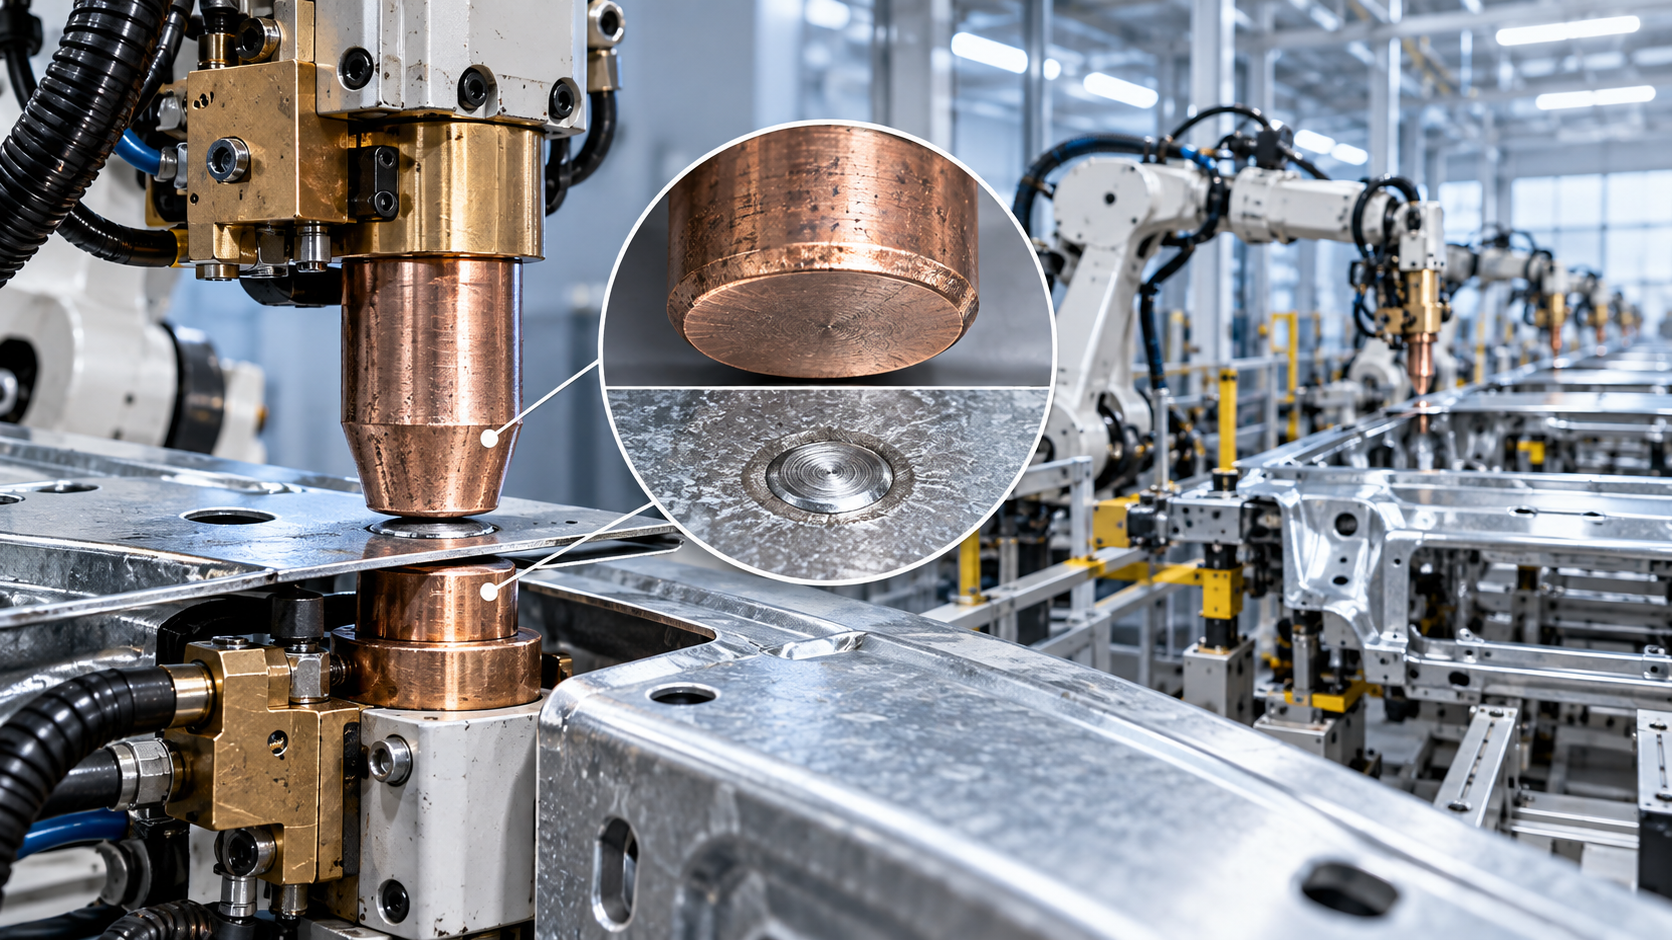
Cómo afecta el desgaste de los electrodos a la calidad de la soldadura por puntos robotizada
En la soldadura por puntos robotizada, el desgaste de los electrodos es un factor crítico que puede comprometer silenciosamente la resistencia, la consistencia y la seguridad de producción de las soldaduras.
Para los responsables de control de calidad y seguridad, comprender los efectos de los electrodos desgastados en el flujo de corriente, la formación del núcleo de soldadura y las tasas de defectos es esencial para unas operaciones fiables.
La conclusión general es sencilla: el desgaste de los electrodos es gestionable, pero solo cuando se mide, se controla y se vincula con evidencias de calidad de soldadura.
Por qué importa el desgaste de los electrodos en la soldadura por puntos robotizada
La soldadura por puntos robotizada depende de un contacto repetido y controlado entre las puntas de los electrodos y el material de chapa. A medida que las puntas se desgastan, esa condición de contacto cambia gradualmente.
Dado que los robots repiten con precisión el movimiento programado, los operadores pueden asumir que la calidad de la soldadura se mantiene estable. Sin embargo, un robot puede crear repetidamente la misma soldadura deficiente.
El desgaste de los electrodos modifica el área de contacto efectiva, la resistencia eléctrica, el equilibrio térmico, la distribución de fuerza y la condición superficial en el punto de soldadura.
Estos cambios pueden reducir la calidad de la soldadura mucho antes de que aparezcan defectos visibles. Esto convierte la condición de los electrodos en una cuestión de control del proceso, no simplemente de mantenimiento.
Para los equipos de calidad, el punto más importante es que los electrodos desgastados suelen generar variación en lugar de un fallo total inmediato.
Algunas soldaduras aún pueden superar la inspección visual, pero presentar un tamaño de núcleo reducido, menor resistencia al pelado o un rendimiento inconsistente durante cargas de impacto.
Los responsables de seguridad también deben considerar las consecuencias indirectas. Las soldaduras débiles o inconsistentes pueden crear riesgos estructurales, exposición durante retrabajos, peligros de manipulación e interrupciones de producción.
En la fabricación de gran volumen, un deterioro menor en miles de soldaduras puede convertirse en un importante problema de costes de calidad antes de que alguien identifique su causa raíz.
Cómo cambia el desgaste el flujo de corriente y la generación de calor
Una punta de electrodo nueva tiene un perfil y un diámetro de contacto definidos. Esta geometría concentra la corriente y la fuerza en un área de soldadura predecible.
Durante la producción, el calentamiento repetido, la presión, la adherencia de material y el impacto mecánico aplanan o agrandan la cara del electrodo.
A medida que aumenta el área de contacto, disminuye la densidad de corriente. La corriente de soldadura se distribuye por una superficie mayor en lugar de concentrarse en el punto previsto.
Una menor densidad de corriente puede reducir la generación de calor en la interfaz de contacto entre chapas, donde estas deben formar un núcleo de soldadura resistente.
Cuando el calor es insuficiente, el núcleo puede ser menor de lo requerido, estar mal fusionado o faltar en zonas localizadas.
Al mismo tiempo, las puntas desgastadas pueden desarrollar superficies de contacto irregulares. Un lado puede conducir más corriente y fuerza que el otro.
Esta distribución desigual genera un calentamiento asimétrico. La soldadura resultante puede contener un núcleo descentrado, una indentación inconsistente o un comportamiento de expulsión impredecible.
Los recubrimientos de los materiales hacen que el problema sea más complejo. El acero galvanizado puede transferir material de recubrimiento a los electrodos de aleación de cobre durante ciclos repetidos.
Esta adherencia aumenta la resistencia de contacto y modifica el comportamiento térmico. Un programa de soldadura que funcionaba anteriormente puede volverse inestable sin ninguna modificación del programa.
El personal de calidad debe evitar asumir que una lectura de resistencia más alta siempre significa una soldadura más resistente. La resistencia debe interpretarse dentro del contexto del proceso.
Una resistencia excesiva cerca de la superficie del electrodo puede generar calor en la ubicación incorrecta, favoreciendo la adherencia del electrodo, daños superficiales o expulsiones.
Una soldadura por puntos robotizada fiable requiere que el calor se desarrolle principalmente entre las chapas, en lugar de hacerlo excesivamente en la interfaz entre electrodo y chapa.
Qué ocurre con la formación del núcleo y la resistencia de la soldadura
El núcleo de soldadura es la región fusionada que une las chapas metálicas. Su tamaño, ubicación, continuidad y condición metalúrgica determinan la resistencia funcional de la soldadura.
El desgaste de los electrodos reduce habitualmente la concentración de fuerza y corriente necesaria para formar un núcleo uniforme en cada punto de soldadura programado.
A medida que aumenta el diámetro de la punta, la misma corriente de soldadura puede dejar de proporcionar suficiente densidad de energía para alcanzar el diámetro de núcleo validado.
En ocasiones, los equipos de producción responden aumentando la corriente. Esto puede restaurar temporalmente la resistencia de la soldadura, pero no corrige la condición subyacente del electrodo.
Una corriente más alta puede aumentar las salpicaduras, la adherencia de electrodos, la profundidad de indentación, los daños al recubrimiento y la carga en cables o transformadores.
También puede estrechar la ventana de proceso aceptable. Pequeños cambios en el espesor de la chapa, la condición del recubrimiento o el ajuste de las piezas generan entonces una mayor variación de calidad.
Los electrodos desgastados pueden crear soldaduras tanto de tamaño insuficiente como sobrecalentadas. El resultado depende del patrón de desgaste, el nivel de contaminación, la combinación de materiales y la fuerza programada.
Por ejemplo, una punta ancha y pulida puede producir una fusión insuficiente, mientras que una punta contaminada o picada puede generar sobrecalentamiento localizado y expulsión.
Las pruebas de pelado, las pruebas con cincel y las secciones transversales destructivas siguen siendo útiles porque revelan si la formación real del núcleo coincide con la expectativa del proceso aprobado.
Sin embargo, las pruebas destructivas por sí solas son reactivas cuando la frecuencia de muestreo es baja. Los responsables necesitan un monitoreo de electrodos que identifique el deterioro antes de que se acumulen piezas defectuosas.
Señales de advertencia que los equipos de calidad no deben ignorar
La primera señal de advertencia suele ser una deriva gradual en los datos de monitoreo de soldadura, en lugar de un electrodo visiblemente dañado.
Los cambios en la resistencia dinámica, la corriente de soldadura, el desplazamiento del electrodo, la retroalimentación de fuerza o el tiempo de soldadura pueden indicar condiciones de contacto cambiantes.
Una tasa creciente de expulsiones, chispas, adherencias o marcas superficiales merece una investigación inmediata, especialmente cuando los ajustes del equipo no han cambiado.
Los síntomas visibles de los electrodos incluyen puntas aplanadas, ensanchamiento en forma de hongo, picaduras, grietas, adherencia de recubrimiento, decoloración y geometría inconsistente de la cara de la punta.
Los inspectores de calidad deben comparar el diámetro real de la punta con el límite de rectificado aprobado. La evaluación visual por sí sola no es suficientemente repetible para producción crítica.
Los patrones de indentación inconsistentes en los conjuntos terminados también pueden indicar un contacto desigual del electrodo o un desgaste excesivo de su cara.
Otra señal de advertencia es una compensación creciente del programa. Si los operadores aumentan repetidamente la corriente o el tiempo de soldadura para mantener los resultados de las pruebas, el control de los electrodos puede estar fallando.
El rectificado no planificado de puntas, el mantenimiento frecuente de las pinzas de soldadura y las alarmas inestables del monitor de soldadura son señales operativas que deben revisarse conjuntamente.
Los responsables de seguridad deben hacer seguimiento de estas señales porque las intervenciones correctivas repetidas aumentan la exposición a superficies calientes, puntos de atrapamiento, tareas de aislamiento eléctrico y accesos no planificados.
Los datos de tendencia son más valiosos que las lecturas aisladas. Un único valor atípico puede reflejar un problema de material, pero una tendencia sostenida suele indicar deterioro del proceso.
Cómo diferenciar el desgaste de los electrodos de otros problemas de soldadura
El desgaste de los electrodos es común, pero no es la única causa de una mala calidad de soldadura por puntos robotizada. Una investigación eficaz debe evitar conclusiones prematuras.
La variación del espesor del material, los cambios de recubrimiento, la contaminación por aceite, un mal ajuste, la desalineación de la pinza, una fuerza inadecuada y fallos de refrigeración pueden producir síntomas similares.
Comience comprobando la cara del electrodo, el diámetro de la punta, el historial de rectificado y el número de soldaduras realizadas desde el último evento de mantenimiento verificado.
A continuación, confirme la corriente de soldadura real, la fuerza de soldadura, el tiempo de apriete, el tiempo de mantenimiento y el caudal de agua de refrigeración respecto al programa de soldadura aprobado.
Inspeccione la trayectoria del robot y la alineación de la pinza cuando el desgaste parezca desigual. Un acercamiento constantemente inclinado puede acelerar la degradación de un solo lado del electrodo.
Compruebe la condición de la pila de chapas y la repetibilidad del utillaje. Las separaciones entre chapas pueden cambiar la resistencia y demandar más energía de la permitida por el proceso validado.
Los problemas de refrigeración merecen especial atención. Un caudal de agua insuficiente o una temperatura elevada del agua pueden ablandar el material del electrodo y acelerar la deformación de la punta.
Un árbol de fallos estructurado ayuda a los equipos a distinguir el desgaste normal de los consumibles de un fallo mecánico o de control del proceso más profundo.
La investigación debe documentar las evidencias, las acciones correctivas, los resultados de verificación y las responsabilidades. Esto respalda la trazabilidad durante auditorías de clientes y revisiones internas.
Los responsables de calidad deben exigir pruebas de que la acción correctiva restaura la ventana de soldadura aprobada, en lugar de aceptar una mejora temporal de la apariencia.
Establecimiento de controles prácticos de rectificado y sustitución de puntas
El rectificado de puntas restaura la geometría del electrodo mediante la eliminación de contaminación y el reacondicionamiento de la cara de contacto. Es uno de los controles más eficaces para una soldadura repetible.
Su intervalo debe basarse en el número de soldaduras, el tipo de material, el recubrimiento, el material de la punta, la tasa de desgaste observada y los resultados de pruebas validados.
Un intervalo fijo puede ser adecuado para una producción estable, pero los aceros de alta resistencia, los materiales galvanizados o las combinaciones cambiantes pueden requerir controles adaptativos.
No elija un intervalo de rectificado únicamente porque reduzca el tiempo de inactividad. Prolongar excesivamente la vida útil del electrodo puede generar costosos fallos de calidad en etapas posteriores.
Por el contrario, rectificar con demasiada frecuencia desperdicia material de electrodo, aumenta las interrupciones de ciclo y puede introducir variaciones geométricas si el rendimiento de la rectificadora es inconsistente.
Cada operación de rectificado debe verificarse en cuanto al perfil y diámetro de la punta. Una rectificadora de puntas mal mantenida puede repetir el mismo defecto en cada electrodo.
Los criterios de sustitución deben incluir la longitud mínima del electrodo, picaduras repetidas, grietas, problemas en los canales de refrigeración, alineación inaceptable e incapacidad para mantener la geometría de punta aprobada.
Registrar la vida útil de los electrodos por pinza, familia de productos, turno y lote de material puede revelar patrones que los registros promedio de mantenimiento ocultan.
Para uniones críticas, conecte el contador de rectificado al robot o al controlador de soldadura para que el proceso no pueda continuar más allá del límite validado.
Este enfoque de enclavamiento reduce la dependencia de la memoria manual y proporciona un registro de auditoría más claro para el aseguramiento de la calidad.
Uso de datos para controlar el desgaste antes de que escapen defectos
Las celdas modernas de soldadura por puntos robotizada pueden proporcionar datos útiles del proceso, pero los datos solo generan valor cuando los equipos definen límites de acción y reglas de respuesta.
Monitoree la corriente de soldadura, el voltaje, la resistencia dinámica, la fuerza del electrodo, el desplazamiento, el número de ciclos, las condiciones de refrigeración y la frecuencia de alarmas cuando estén disponibles.
Establezca una línea base utilizando soldaduras buenas confirmadas realizadas con electrodos correctamente rectificados y materiales de producción representativos.
Después, defina bandas normales de operación, umbrales de advertencia y límites de parada. Estos valores deben reflejar el rendimiento validado de la soldadura, no una capacidad arbitraria de la máquina.
El control estadístico del proceso puede identificar una deriva gradual antes de que fallen las pruebas destructivas. Los gráficos de tendencia son especialmente útiles para operaciones de múltiples turnos y alto volumen.
Los equipos de calidad deben correlacionar los datos de monitoreo con resultados de pruebas de pelado, inspecciones por macroataque y pruebas de rendimiento relevantes para el cliente siempre que sea posible.
Esta correlación evita una confianza errónea en la señal de un único sensor. Un valor de corriente estable no garantiza una fuerza correcta del electrodo ni la formación del núcleo.
Revise los datos por cada pinza de soldadura individual. Los promedios compartidos pueden ocultar una pinza deteriorada dentro de una línea de producción con equipos por lo demás estables.
Son esenciales reglas de escalamiento claras. Los operadores deben saber cuándo rectificar las puntas, llamar a mantenimiento, poner piezas en cuarentena o detener la celda.
Los procedimientos de seguridad deben definir los requisitos de bloqueo y etiquetado antes de la inspección manual, el mantenimiento del rectificado o la sustitución de electrodos dentro del área de soldadura robotizada.
Reducción de riesgos de seguridad y negocio por fallos de electrodos
El desgaste de los electrodos afecta a más que la aceptación de las soldaduras. Puede aumentar el riesgo operativo mediante expulsiones, adherencias inesperadas, retrabajos e intervenciones manuales frecuentes.
La expulsión puede proyectar partículas calientes y dañar componentes adyacentes. También incrementa el riesgo de quemaduras, exposición al fuego y contaminación de utillajes.
Los retrabajos repetidos generan ciclos adicionales de manipulación y soldadura, que pueden exponer a los trabajadores a posiciones de acceso incómodas y a presión de producción no planificada.
Para los responsables de seguridad, el mantenimiento de los electrodos debe incluirse en las evaluaciones formales de riesgos para la operación de celdas robotizadas y las actividades de mantenimiento preventivo.
Los controles deben abarcar el aislamiento de energía, la autorización de acceso, la conciencia sobre trabajos en caliente, los equipos de protección, el estado de las herramientas y la verificación segura tras reiniciar la celda.
Desde una perspectiva empresarial, un control deficiente de los electrodos aumenta la chatarra, la mano de obra de reparación, los costes de inspección, las reclamaciones de clientes y las paradas de línea.
También puede reducir la confianza en la inversión en soldadura automatizada. El problema real normalmente no es la automatización en sí, sino una gobernanza inadecuada de los consumibles y del proceso.
Los electrodos bien controlados mejoran el rendimiento a la primera pasada, estabilizan el tiempo de ciclo, reducen el mantenimiento de emergencia y favorecen un desempeño de entrega más predecible.
Estos beneficios convierten la gestión de electrodos en una inversión de calidad medible, en lugar de un gasto menor en consumibles.
Apoyo a una soldadura uniforme más allá de la celda de soldadura por puntos
Los fabricantes suelen gestionar múltiples procesos de soldadura, incluidos la soldadura por puntos robotizada, la soldadura por costura, la fabricación de tuberías y la producción de recipientes a presión.
En estos procesos, el posicionamiento estable de la pieza sigue siendo importante porque el movimiento, el acceso deficiente y la orientación inconsistente de las uniones pueden afectar a la calidad y la seguridad del operador.
Para componentes cilíndricos, unrotador de soldadura autoalineable puede facilitar una rotación estable durante la soldadura de costuras circunferenciales y longitudinales.
Disponible para cargas de 5 a 200 toneladas, este equipo soporta tuberías, tanques, calderas y recipientes a presión, al tiempo que reduce la necesidad de giro manual.
Su rotación controlada por VFD y su control manual remoto pueden ayudar a posicionar una junta de soldadura con un ángulo de trabajo uniforme para operaciones de soldadura continua.
Aunque sirve para una aplicación de soldadura diferente, se aplica el mismo principio de calidad: un posicionamiento repetible ayuda a mantener condiciones de proceso estables y reduce variaciones evitables.
Los responsables de calidad deben evaluar los equipos de soldadura como un sistema integrado, incluidos los consumibles, utillajes, soporte de piezas, programación, mantenimiento y retroalimentación de inspección.
Cómo es un programa eficaz de control de electrodos
Un programa eficaz comienza con especificaciones documentadas de electrodos, geometría de punta aprobada, compatibilidad de materiales, métodos de rectificado y criterios de sustitución para cada aplicación de soldadura.
También asigna responsabilidades claras. Producción supervisa las condiciones diarias, mantenimiento conserva las pinzas y rectificadoras, y calidad verifica el rendimiento frente a los requisitos de aceptación.
La formación debe explicar por qué los operadores deben informar de los síntomas iniciales. El personal tiene más probabilidades de actuar de forma consistente cuando comprende las consecuencias para la calidad.
Los registros de auditoría deben incluir conteos de soldaduras, eventos de rectificado, mediciones de puntas, tendencias de proceso, resultados de pruebas destructivas, reparaciones y decisiones de no conformidad.
Revise estos registros regularmente con producción e ingeniería. Los problemas repetidos relacionados con el desgaste pueden justificar cambios en el material de la punta, la refrigeración, los ajustes de fuerza o los programas de soldadura.
Al introducir un nuevo material, recubrimiento o componente de vehículo, vuelva a validar la vida útil del electrodo en lugar de depender de intervalos históricos de otro producto.
La gestión de cambios es particularmente importante para los aceros avanzados de alta resistencia, las combinaciones de materiales mixtos y los componentes recubiertos con ventanas estrechas de proceso de soldadura.
Los programas más sólidos combinan el mantenimiento preventivo con la verificación real de la calidad de la soldadura. Ningún enfoque por sí solo proporciona una protección adecuada contra defectos que escapan.
Conclusión: trate el desgaste de los electrodos como una variable de calidad controlada
El desgaste de los electrodos afecta directamente a la densidad de corriente, la distribución de calor, la formación del núcleo, la resistencia de la soldadura, el aspecto superficial y la estabilidad del proceso en la soldadura por puntos robotizada.
Para los responsables de control de calidad y seguridad, la decisión clave no es si los electrodos se desgastarán. Lo harán en todas las condiciones normales de producción.
El objetivo práctico es detectar el desgaste tempranamente, rectificar o sustituir los electrodos en límites validados y verificar que la calidad de la soldadura permanezca dentro de las especificaciones.
Utilice geometría de punta medible, tendencias del monitor de soldadura, verificación destructiva, registros de mantenimiento y reglas claras de escalamiento para controlar el riesgo antes de que escapen piezas.
Cuando la gestión de electrodos se integra en el control diario del proceso, la soldadura por puntos robotizada se vuelve más uniforme, más segura de operar y menos vulnerable a costosos defectos ocultos.






